
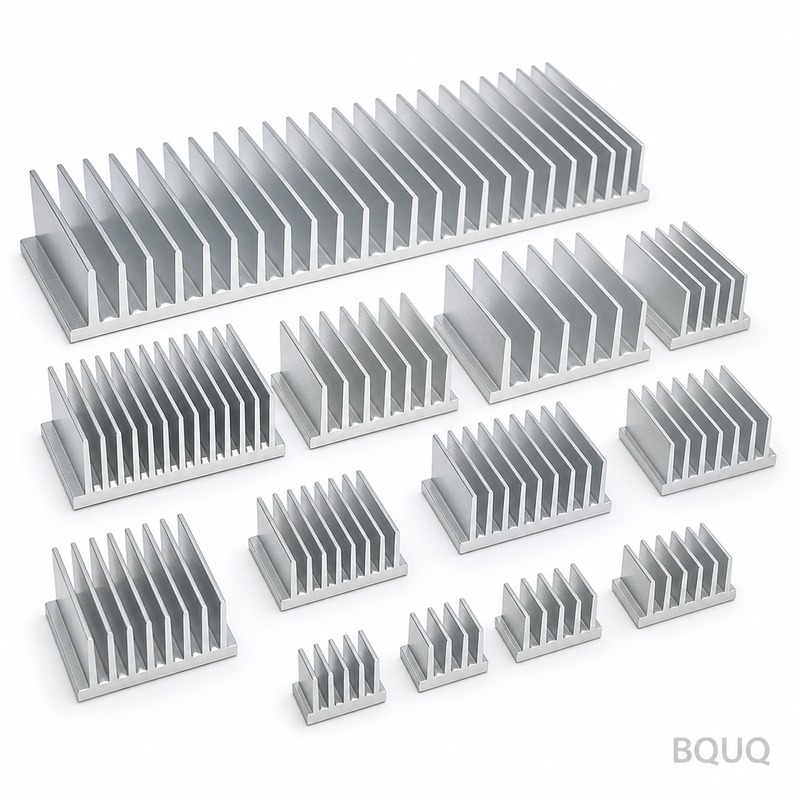
Diseño de disipadores para flujo de aire forzado: canalización y derivación
Respuesta breve: En sistemas de flujo de aire forzado, el conjunto de aletas solo enfría lo que pasa a través de él. Si el 40% del aire del ventilador se deriva por encima o alrededor del disipador, se pierde aproximadamente el 40% de la capacidad convectiva, sin importar lo buena que sea la extrusión. Diseñe primero el conducto y luego las aletas: apunte a un conducto que selle las puntas de las aletas con una tolerancia de 1–2 mm, mantenga la fuga de derivación por debajo de aproximadamente el 10% del flujo total y dimensione la densidad de aletas para que la velocidad frontal se mantenga en la banda de 3–6 m/s. BQUQ mecaniza y extruye estos disipadores en una única fábrica ISO9001 en Dongguan y cotiza en 12 horas laborables.
¿Por qué el aire de derivación destruye silenciosamente el rendimiento del disipador?
Un disipador es un dispositivo de flujo antes que un dispositivo térmico. Cada vatio que elimina debe ser transportado por una masa de aire que toca físicamente las superficies de las aletas. El aire, como el agua, toma el camino de menor resistencia, y un conjunto de aletas desnudo situado en un pleno es un camino de alta resistencia en comparación con el espacio abierto que tiene encima.
Este es el problema de la derivación. En un recinto típico, el ventilador presuriza una cámara. El aire puede colarse entre las aletas (útil) o derramarse por encima de las puntas de las aletas, alrededor de los lados o a través de los huecos entre la base del disipador y la PCB (inútil). La relación entre esos dos flujos está determinada casi por completo por la geometría, no por la potencia del ventilador. Duplicar la velocidad del ventilador eleva ambos flujos proporcionalmente, por lo que la fracción de aire útil apenas cambia.
En la práctica, los ingenieros ven esto como una meseta de temperatura obstinada. Cambian a un ventilador más potente, el ruido aumenta, la temperatura de la carcasa baja un par de grados y la temperatura de unión se niega a moverse. La extrusión no es el cuello de botella. El camino del aire sí lo es.
La solución no es un conjunto de aletas más denso. Es un conducto que convierte un pleno abierto en un canal, de modo que la caída de presión a través de las aletas sea el único camino disponible para el aire.
¿Cuánto aire llega realmente a las aletas?
Puede estimarlo antes de cortar metal. La métrica útil es la velocidad frontal: la velocidad media del aire que entra en los canales de las aletas, no la capacidad de suministro libre del ventilador.
| Flujo de aire nominal del ventilador | Pleno abierto, sin conducto | Cubierta holgada, huecos de 5 mm | Conducto sellado, huecos ≤1 mm |
|---|---|---|---|
| 20 CFM | ~45% a través de las aletas | ~70% a través de las aletas | ~92% a través de las aletas |
| 50 CFM | ~40% a través de las aletas | ~68% a través de las aletas | ~90% a través de las aletas |
| 100 CFM | ~35% a través de las aletas | ~65% a través de las aletas | ~88% a través de las aletas |
Las cifras son típicas e indicativas para un conjunto de aletas de 40 × 40 mm en un recinto de 120 mm; mida su propio caso. La tendencia es lo que importa: cuanto más grande es el ventilador, peor se comporta un pleno abierto, porque el camino de derivación crece más rápido que la capacidad del canal de aletas.
También importa un efecto de segundo orden. El aire de derivación no solo se desperdicia: se cortocircuita. Recircula el escape caliente de vuelta a la zona de admisión, elevando la temperatura del aire de entrada que ven las aletas. Un aumento de 5 °C en el ambiente local cuesta aproximadamente 5 °C en la unión, lo que a menudo es todo el margen térmico.
Reglas de canalización que resisten en producción
Selle las puntas de las aletas, no todo el disipador
La característica de conducto de mayor valor es una cubierta que toca o casi toca las puntas de las aletas. Una holgura en las puntas de 1–2 mm es un objetivo de producción razonable: lo suficientemente ajustada para suprimir fugas, lo suficientemente holgada para sobrevivir a la tolerancia de extrusión, el espesor del anodizado y la acumulación de ensamblaje. Por debajo de 1 mm empieza a pagarlo en chatarra y retrabajo.
Canalice tanto la entrada como la salida
Muchos diseños solo cubren el lado de escape. Eso todavía deja la entrada aspirando de un pleno de baja resistencia. Un conducto completo de entrada a salida — a menudo una sola carcasa moldeada o estampada — es aproximadamente el doble de efectivo que una cubierta solo de escape al mismo costo de material.
Mantenga constante la sección transversal del conducto
Un conducto que se estrecha antes de las aletas aumenta la velocidad pero también aumenta la caída de presión, y el ventilador mueve menos aire. Para la mayoría de los ventiladores axiales, un conducto de área constante con una entrada redondeada corta es el mejor compromiso. Reserve los conductos convergentes para sopladores, que manejan mucho mejor la presión estática.
Respete la zona muerta del ventilador
Los ventiladores axiales tienen una región de baja velocidad en el cubo y pérdidas en las esquinas. Si la entrada del conducto se asienta directamente sobre el ventilador, la sombra del cubo cae sobre el centro de su conjunto de aletas. Desplace el disipador, añada un espacio de pleno corto de 5–10 mm, o acepte que las aletas centrales funcionen más calientes y diseñe el espesor de la base en consecuencia.
Densidad de aletas, caída de presión y el compromiso de derivación
La densidad de aletas es donde la canalización y el diseño térmico se encuentran. Las aletas apretadas aumentan el área superficial pero también aumentan la caída de presión, lo que empuja más aire hacia el camino de derivación, a menos que el conducto esté sellado.
| Paso de aleta | Aletas por 40 mm | Velocidad frontal típica | Caída de presión | Notas |
|---|---|---|---|---|
| 2.0 mm | 20 | 3–6 m/s | Baja | Indulgente; buena con ventiladores débiles |
| 1.5 mm | 26 | 3–5 m/s | Moderada | Punto óptimo común para disipadores canalizados |
| 1.0 mm | 40 | 2–4 m/s | Alta | Requiere conducto sellado y un ventilador capaz de presión |
| 0.6 mm | 66 | 1.5–3 m/s | Muy alta | Aletas cepilladas o unidas; territorio de soplador |
Los valores son indicativos para aletas de aluminio de 25–40 mm de altura. La regla general: a medida que se aprieta el paso de aleta, el conducto debe mejorar, no solo el ventilador. Una extrusión con paso de 1.0 mm en un pleno abierto con frecuencia rinde menos que una extrusión con paso de 2.0 mm en un conducto sellado, a mayor costo.
Cuándo cambiar de tecnología de aletas
Los perfiles extruidos manejan bien pasos de hasta aproximadamente 1.0–1.5 mm y son los más económicos por unidad en volumen. Por debajo de eso, los dados de extrusión se vuelven frágiles y el rendimiento cae. En ese punto, considere la construcción de aletas cepilladas o unidas o una base de cámara de vapor para dispositivos de alto flujo. Si su presupuesto es la restricción vinculante en lugar del paso, nuestras notas sobre reducción de costos sin perder margen térmico cubren dónde se puede eliminar material de forma segura.
Un ejemplo práctico: módulo de fuente de alimentación de 150 W
Considere un módulo de 150 W con una huella de 60 × 60 mm, un ventilador axial de 80 mm a 40 CFM y un aumento objetivo de carcasa a ambiente de 25 °C.
1. Línea base, sin conducto. Aproximadamente el 40% del flujo de aire cruza las aletas. Flujo efectivo ≈ 16 CFM. El aumento medido se sitúa cerca de 38 °C, por encima del presupuesto.
2. Añadir una cubierta sellada. El flujo efectivo sube a unos 36 CFM. El aumento cae a aproximadamente 24 °C. Sin cambios en la extrusión.
3. Luego optimizar la extrusión. Con el conducto en su lugar, apretar el paso de 2.0 mm a 1.5 mm y añadir 8 mm de altura de aleta gana otros 3–4 °C, porque la caída de presión adicional ya no empuja el aire hacia un camino de derivación.
La lección se generaliza: primero la canalización, segundo la extrusión. Los equipos que invierten el orden gastan dinero en utillaje resolviendo el problema equivocado. Este patrón aparece repetidamente en enfriamiento de fuentes de alimentación y módulos industriales, donde la geometría del recinto suele dominar el resultado térmico.
Tolerancias de fabricación que afectan el ajuste del conducto
Un conducto solo funciona si las piezas contra las que sella son dimensionalmente predecibles.
| Característica | Tolerancia típica | Por qué importa |
|---|---|---|
| Planitud de la punta de la aleta | ±0.10 mm | Determina la holgura alcanzable en las puntas |
| Planitud de la base | ±0.05 mm | Contacto con el dispositivo o TIM |
| Paso de aleta | ±0.05 mm | Distribución del flujo de aire a través del conjunto |
| Posición del orificio de montaje | ±0.10 mm | Alineación del conducto y el ventilador |
| Altura total | ±0.15 mm | Holgura del techo del conducto |
BQUQ mantiene ±0.005 mm en características mecanizadas por CNC donde la interfaz lo exige, y tolerancias de extrusión estándar en el resto; el punto es especificar la tolerancia ajustada solo donde el conducto realmente sella. Sobretolerar las puntas de las aletas en una extrusión de 200 mm añade costo sin retorno térmico. Nuestros disipadores mecanizados por CNC cubren los casos de interfaz mecanizada; los perfiles extruidos manejan el campo de aletas.
Opciones de material y acabado para disipadores canalizados
Una vez controlado el flujo de aire, la selección de material se vuelve sencilla. La extrusión de aluminio es la opción predeterminada para disipadores de aire forzado canalizados: ligera, económica y adecuada para la mayoría de las densidades de flujo por debajo de 50 W/cm² en la base. Las bases de cobre o las inserciones de cobre ayudan cuando la fuente de calor es pequeña y concentrada, ya que la resistencia de propagación — no la convección — es el límite.
El anodizado añade una capa fina de óxido que mejora ligeramente la emisividad pero no hace nada significativo en un camino de convección forzada canalizado. El anodizado negro normalmente se especifica por apariencia o resistencia a la corrosión, no por ganancia térmica. Mantenga la decisión de acabado separada de la decisión de flujo de aire.
Preguntas frecuentes
P: ¿Cuánta derivación es aceptable en un disipador de flujo de aire forzado?
R: Mantenga la fuga de derivación por debajo de aproximadamente el 10% del flujo total del ventilador para un diseño bien comportado. Por encima del 20%, el conjunto de aletas está efectivamente desacoplado del ventilador y añadir flujo de aire aporta muy poco. Mida comparando las temperaturas del aire de entrada y salida a través del disipador: un delta pequeño significa que la mayor parte del aire va alrededor, no a través.
P: ¿Un conducto siempre mejora el enfriamiento?
R: No. Un conducto añade caída de presión, por lo que un ventilador débil puede mover notablemente menos aire en total. La canalización vale la pena cuando el ventilador tiene margen de presión estática y el pleno es grande en relación con el conjunto de aletas. Si su ventilador ya está en su límite de presión, un paso de aleta menos restrictivo es el mejor primer movimiento.
P: ¿Con qué paso de aleta debería empezar para aire forzado?
R: Comience con un paso de 1.5 mm para diseños canalizados y 2.0 mm para los no canalizados o con cubierta holgada. Estos son puntos de partida típicos, no reglas. Luego mida la velocidad frontal e itere. Los pasos más apretados por debajo de 1.0 mm generalmente requieren un conducto sellado y un soplador en lugar de un ventilador axial.
P: ¿Puedo imprimir en 3D el conducto en lugar de fabricarlo con utillaje?
R: Sí, para prototipos y bajo volumen, y es una forma rápida de validar la holgura en las puntas y la geometría de entrada. Para producción, el plástico moldeado o la chapa estampada suelen ganar en costo y repetibilidad dimensional. Los conductos impresos también pueden deformarse o alabearse cerca de zonas de escape caliente, así que verifique a temperatura.
P: ¿Cómo sé si mi problema es el conducto o el disipador?
R: Realice una prueba: selle temporalmente las puntas de las aletas con cinta o espuma y vuelva a medir. Si las temperaturas caen bruscamente, el problema es la derivación y el conducto es la solución. Si las temperaturas apenas se mueven, el conjunto de aletas, la propagación de la base o el material de interfaz son el factor limitante.
Recursos relacionados
- Acerca de BQUQ y nuestra fábrica en Dongguan: /about/
- Gama completa de productos de disipadores: /heat-sinks/
- Perfiles de disipadores de aluminio extruido: /extruded-heat-sinks/
- Tendencias de la industria en gestión térmica: /industry-dynamics/
- Artículos técnicos y guías de diseño: /bquq-blog/
- Casos de estudio: /case/
- Contacte al equipo de ingeniería: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) realiza mecanizado CNC (±0.005 mm), estampado de metal, muelles personalizados y producción de disipadores en una única fábrica ISO9001. Suministro directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


