
Pedido de disipadores de calor personalizados: especificación térmica, revisión DFM, presupuesto, prueba de muestra y aprobación, con listas de verificación. BQUQ (ISO9001, Dongguan) cotiza en 12 horas.
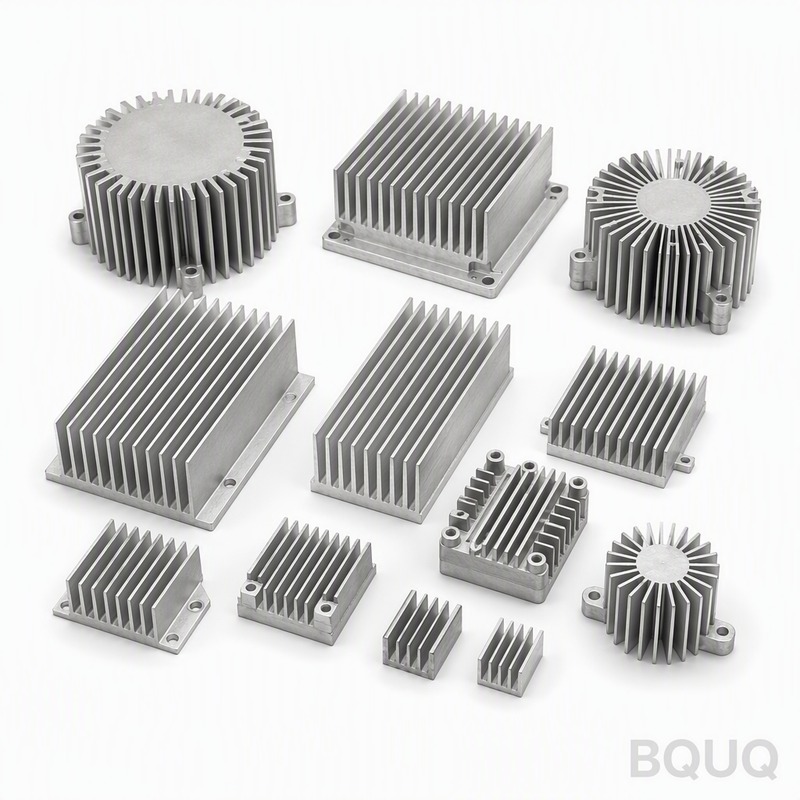
Pedido de Disipadores de Calor Personalizados: El Flujo de Trabajo del Plano a la Muestra
El pedido de un disipador de calor personalizado pasa por seis puertas: enviar una especificación térmica y mecánica completa, obtener una revisión DFM de la ruta de construcción, recibir un presupuesto con las herramientas desglosadas, aprobar una muestra contra una prueba térmica y dimensional escrita, liberar la producción con datos de inspección y mantener la documentación para pedidos repetidos. La puerta que decide todo es la primera: una especificación que dice "aproximadamente 50 W, mantenlo frío" no se puede cotizar, solo se puede adivinar.
Los disipadores de calor personalizados fallan en el viaje del plano a la muestra de maneras predecibles: los requisitos térmicos llegan como frases vagas, los dibujos mecánicos omiten la planitud de la base que hace funcionar el TIM, y nadie escribe los criterios de aprobación antes de que llegue la muestra. Este flujo de trabajo es el que usamos en BQUQ en las líneas de disipadores de calor extruidos y disipadores de calor mecanizados por CNC — es deliberadamente aburrido, y es aburrido porque funciona.
Puerta 1: La Especificación Térmica y Mecánica
El paquete de consulta necesita cinco números térmicos y un dibujo mecánico. Los cinco números son: potencia disipada en el peor caso (medida, no típica de la hoja de datos), temperatura máxima permitida de la carcasa o unión, temperatura ambiente en el peor caso, flujo de aire (velocidad o modelo de ventilador, o las palabras "aire estático"), y el espacio que debe ocupar el disipador. El dibujo añade la verdad mecánica: patrón de orificios de montaje, huella del componente, espacio libre para clips o tornillos, y cualquier característica que el disipador deba despejar en la placa.
| Elemento de especificación | Valor de ejemplo | Por qué importa |
|---|---|---|
| Potencia disipada | 28 W medidos en el peor caso | Establece todo el presupuesto |
| Temperatura máxima de la carcasa | 95 °C | La línea de aprobación/rechazo |
| Temperatura ambiente en el peor caso | 55 °C | Desde dónde se mide el delta-T |
| Flujo de aire | Aire estático, o 2 m/s canalizado | Cambia la geometría por completo |
| Espacio disponible | 120 × 90 × 45 mm máx. | Lo que cabrá físicamente |
| Necesidad de planitud de la base | ≤ 0.1 mm en 100 mm | Decide entre mecanizado y extrusión |
Conclusión: la falta de números térmicos obliga a la fábrica a asumir, y las suposiciones se cobran como margen — se paga por la suposición de cualquier manera. Una especificación completa obtiene un presupuesto directo; una vaga obtiene uno defensivo. Si la potencia aún no se ha medido, dilo y añade margen en ese paso en lugar de dejarlo en silencio.
Puerta 2: Revisión DFM — ¿Qué Ruta de Construcción?
Con la especificación en mano, la fábrica debería decirte qué proceso fabrica la pieza, no preguntarte cuál quieres. La ruta depende de la cantidad, la geometría y la precisión de la cara de montaje. Si las aletas son rectas, el volumen justifica un troquel o un perfil existente encaja, la extrusión gana. Si la base necesita bolsillos y planitud ajustada a bajo volumen, el mecanizado gana. Si la geometría tiene aletas en dos direcciones, el mecanizado es la única opción independientemente del volumen.
| Señal de diseño | Ruta que el DFM debería elegir |
|---|---|
| Aletas rectas, perfil existente encaja, cualquier volumen | Extrusión, cortada a medida |
| Aletas rectas, perfil personalizado, 500+ piezas/año | Extrusión con nuevo troquel |
| < ~300 piezas, o características complejas en la base | Mecanizado CNC desde sólido |
| Aletas en dos direcciones, aletas de pasador, aletas radiales | Mecanizado CNC |
| Volumen muy alto, aletas delgadas, economía de chapa metálica | Aletas estampadas o plegadas |
| Módulo de potencia grande, necesita planitud de base + aletas | Híbrido: aletas extruidas, base mecanizada |
Conclusión: una revisión DFM que nombre una ruta de construcción y la defienda con tu cantidad es ingeniería; un presupuesto que asume silenciosamente un proceso es un documento de ventas. Pregunta qué proceso se cotizó y cuál sería el costo de la alternativa — en BQUQ la respuesta viene de una sola fábrica que opera extrusión, CNC y estampado, por lo que la recomendación no protege una sola máquina.
Puerta 3: El Presupuesto — Las Herramientas Deben Ser una Línea Separada
Cada presupuesto personalizado debe dividir los costos únicos de los costos por pieza. Para una extrusión, eso significa el troquel; para el mecanizado, eso significa la programación y el tiempo de la primera pieza. Ver la división te dice las matemáticas de la cantidad: divide las herramientas por tu volumen anual real y sabrás si la ruta sobrevive al contacto con tu pronóstico. El presupuesto también debe nombrar la aleación, el acabado y las suposiciones de tolerancia, porque cada una mueve el precio.
| Línea del presupuesto | Qué cubre | Qué verificar |
|---|---|---|
| Herramientas (troquel o configuración) | Costo único | Se amortiza sobre tu volumen real |
| Material y proceso | Extrusión o mecanizado por pieza | Coincide con la ruta del DFM |
| Operaciones secundarias | Corte, fresado, taladrado, roscado | ¿Podría alguna combinarse o eliminarse? |
| Acabado | Tipo de anodizado y cobertura | Negro para pasivo, claro bajo ventilador |
| Inspección/documentación | Informes de lote, certificados de material | Acordado antes de pedir |
Conclusión: si el presupuesto no tiene línea de herramientas, o no se necesitan herramientas (ruta mecanizada) o el costo del troquel está oculto en el precio por pieza — pregunta cuál. La guía de factores de costo de disipadores de calor muestra cómo se cotiza cada capa de la pila para que el presupuesto se lea como un mapa en lugar de un número.
Puertas 4–5: Muestra, Prueba y Aprobación Contra Criterios Escritos
La muestra es donde la especificación se convierte en física, y solo significa algo si los criterios de aprobación se escribieron en la Puerta 1. Aprueba la muestra en cuatro verificaciones: dimensiones contra el dibujo (orificios de montaje, planitud de la base, espacio), la prueba térmica (temperatura de la carcasa a la potencia nominal después del equilibrio, usando el TIM de producción), el acabado (color, cobertura, sin fallos de enmascarado) y el ajuste de ensamblaje en el producto real. Escribe los resultados — el documento de aprobación de la muestra es lo que la producción y el próximo pedido referencian.
| Verificación de muestra | Método | Ejemplo de aprobación |
|---|---|---|
| Planitud de la base | Regla/calibre de espesores o CMM | ≤ 0.1 mm en 100 mm |
| Características de montaje | Pasadores calibrados, calibres, CMM | Orificios en posición según dibujo |
| Rendimiento térmico | Termopar + prueba de potencia | Carcasa ≤ 95 °C a 28 W, ambiente 55 °C |
| Ajuste de ensamblaje | Montar en el producto real | Sin interferencias, compresión uniforme del TIM |
| Acabado | Visual + verificación de espesor | Anodizado negro uniforme, sin puntos desnudos |
Conclusión: la prueba térmica en la muestra es el único número que demuestra que el dibujo era correcto, así que ejecútala con el material de interfaz de producción — probar con un TIM diferente o sin TIM no valida nada. Aprueba por escrito y guarda el registro; cuando llegue el primer lote de producción, las mismas cuatro verificaciones en la inspección de entrada cierran el ciclo.
Puerta 6: Producción y Pedidos Repetidos
La producción es un problema de repetibilidad. El pedido debe reafirmar la especificación de la muestra aprobada, la fábrica debe ejecutar el mismo proceso con los mismos puntos de inspección, y el lote debe enviarse con datos de inspección dimensional para que el control de calidad de entrada pueda verificar sin re-ingeniería de la pieza. El control de procesos ISO9001 cubre el lado del papeleo; tu lado es mantener juntos el dibujo aprobado, el registro de prueba y la correspondencia para que el próximo pedido — y el próximo ingeniero que toque el producto — tenga la historia térmica completa. Esa documentación también es lo que hace que un aumento de precio sea revisable y que una comparación de segunda fuente sea honesta. Envía el paquete completo a sc@bquq.com y el presupuesto regresa dentro de 12 horas hábiles; el artículo sobre el flujo de trabajo de selección de disipadores de calor muestra los pasos de ingeniería que alimentan la Puerta 1 si el presupuesto térmico aún no está escrito.
Preguntas Frecuentes
P: ¿Qué información necesita una fábrica para cotizar un disipador de calor personalizado?
R: Potencia disipada, temperatura máxima de la carcasa o unión, temperatura ambiente en el peor caso, flujo de aire (o "aire estático"), el espacio disponible y un dibujo con las características de montaje. Los números térmicos y el dibujo mecánico juntos permiten a la fábrica dimensionar, seleccionar el proceso y fijar el precio de la pieza en una sola pasada.
P: ¿Cuánto tiempo toma una muestra de disipador de calor personalizado?
R: Las muestras mecanizadas por CNC típicamente se envían en días porque no se necesitan herramientas; las muestras extruidas con un nuevo troquel generalmente toman de 2 a 4 semanas, incluida la fabricación del troquel y las primeras prensadas. Los perfiles existentes cortados y mecanizados a medida caen entre los dos.
P: ¿Debería el costo del troquel de extrusión ser una línea separada en el presupuesto?
R: Sí. Las herramientas son un costo único que debe ser visible para que puedas dividirlo por tu volumen real y verificar la economía. Un presupuesto con costo de troquel oculto hace que el precio por pieza parezca incorrecto y hace imposible la comparación contra el mecanizado.
P: ¿Qué debería probar en una muestra de disipador de calor antes de aprobarla?
R: Dimensiones (planitud de la base, orificios de montaje, espacio), rendimiento térmico a la potencia nominal después del equilibrio con el TIM de producción, cobertura del acabado y ajuste de ensamblaje en el producto real. Aprueba por escrito contra los criterios establecidos antes de que se ordenara la muestra.
P: ¿Qué documentos deberían enviarse con un lote de producción de disipadores de calor?
R: Informes de inspección dimensional que cubran las características críticas del dibujo, certificados de material/aleación y la verificación del acabado. Para piezas personalizadas, mantén el registro de la muestra aprobada y la prueba térmica en archivo — son la referencia para cada pedido repetido.
Artículos Relacionados
- flujo-de-trabajo-seleccion-disipador — Más de la serie de ingeniería de Gestión Térmica de BQUQ.
- factores-costo-disipador — Más de la serie de ingeniería de Gestión Térmica de BQUQ.
- pruebas-termicas-disipador — Más de la serie de ingeniería de Gestión Térmica de BQUQ.
Recursos Relacionados
- Acerca de BQUQ: una fábrica fuente certificada ISO9001 en Dongguan que opera cuatro líneas de producción bajo un mismo techo.
- Disipadores de calor y piezas térmicas: opciones extruidas, mecanizadas por CNC y estampadas de la línea térmica — disipadores de calor extruidos, disipadores de calor mecanizados por CNC, disipadores de calor estampados.
- Tendencias de la industria: fabricación, mercado de materiales y análisis de abastecimiento para compradores.
- Artículos técnicos: guías de ingeniería y comparaciones de procesos — más de donde vino este artículo.
- Centro de preguntas frecuentes: respuestas rápidas sobre CNC, estampado, muelles y disipadores de calor.
- Casos de estudio: piezas reales y números reales de proyectos que diseñamos y entregamos.
- Contáctenos: envía tu dibujo y obtén un presupuesto dentro de 12 horas hábiles.
Escrito por el Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envía dibujos a sc@bquq.com o WhatsApp +86 13713157787 para un presupuesto dentro de 12 horas hábiles. www.bquq.com


