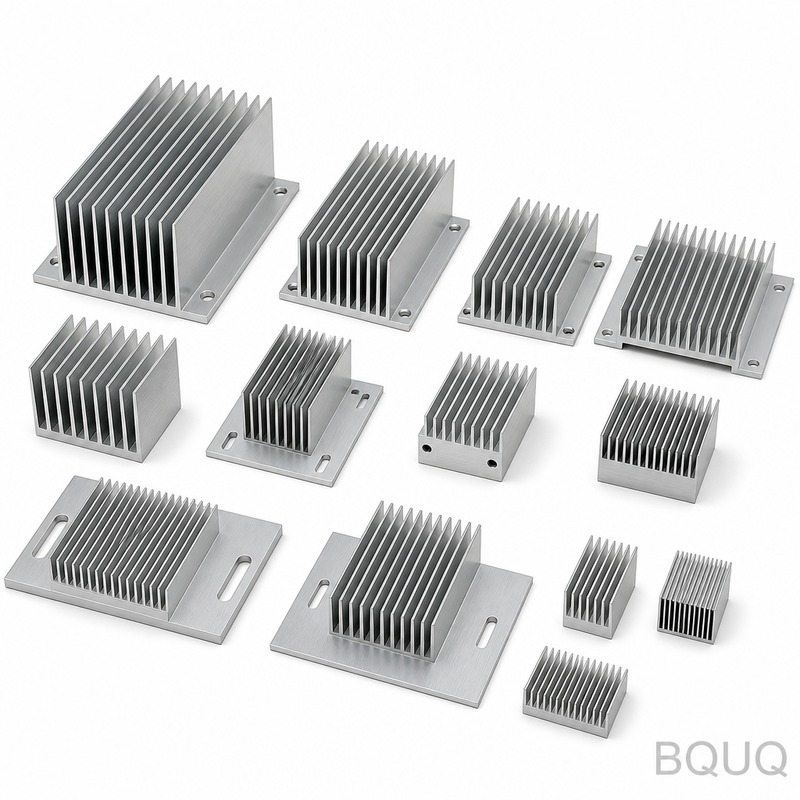
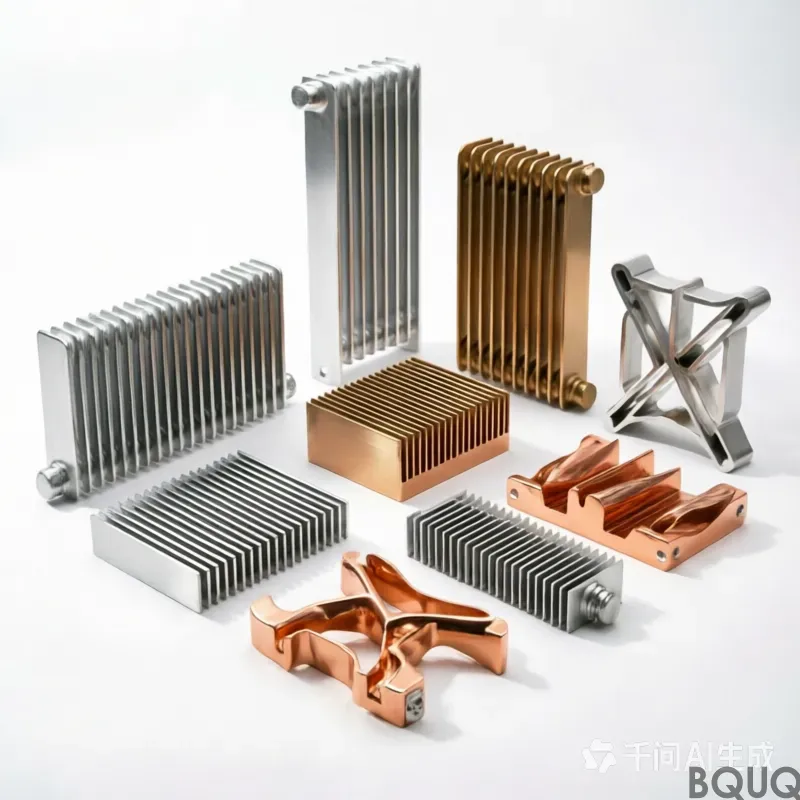
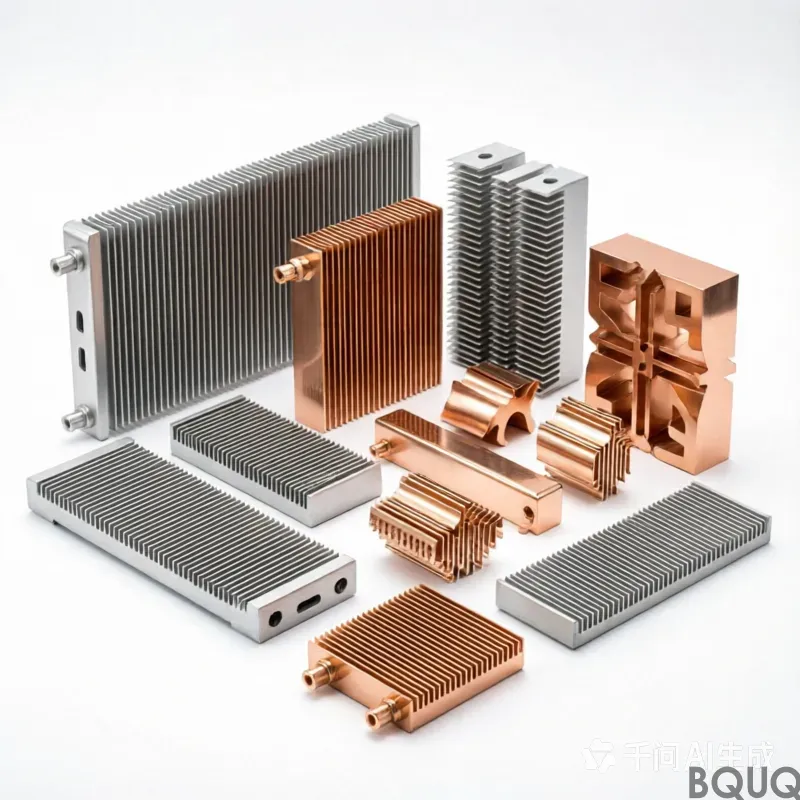
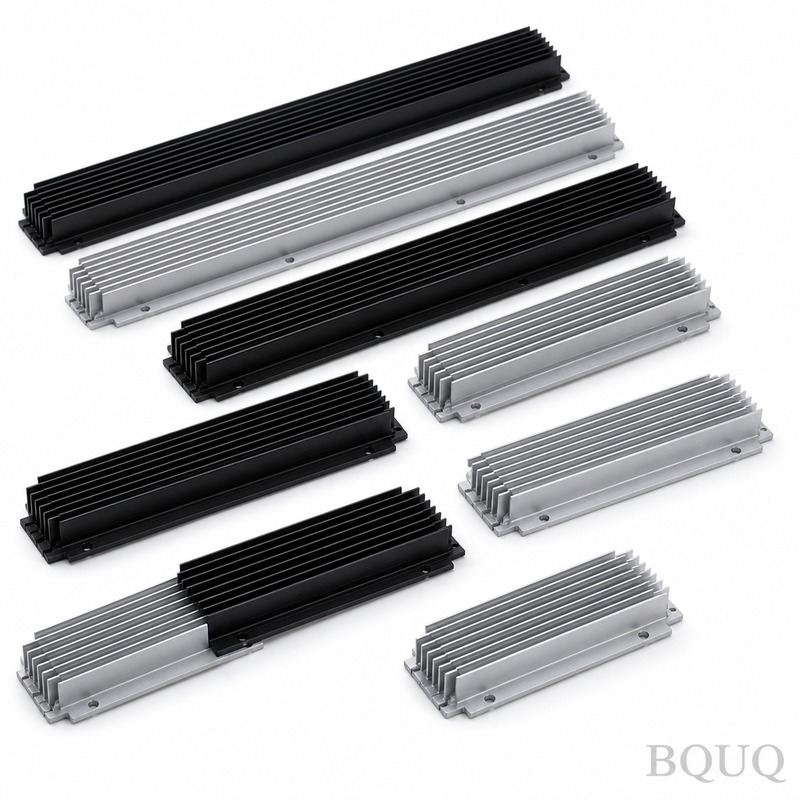
disipador de calor de aluminio: aluminio 6063-T5, tolerancia 0,10 mm, recubrimiento de zinc-níquel en la superficie, pasivación trivalente, plazo de entrega 20 días hábiles, cantidad mínima de pedido 500 uds. Capacidad 50.000 uds para servidor 1U y acelerador de IA. Incluye revisión de planos e inf
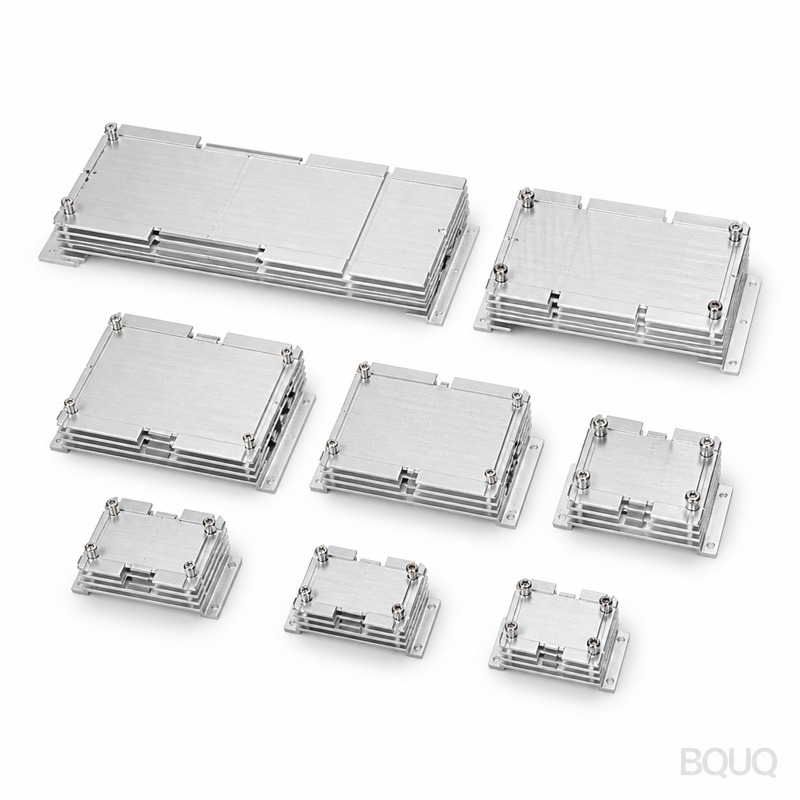
disipador de calor de aluminio
Conclusión clave
El abastecimiento de disipadores de calor de aluminio depende de la capacidad del proceso, no solo de la pieza. Para aluminio 6061-T6 con aletas de 0,3 mm y paso de 5,0 mm, la resistencia térmica es de 0,35 K/W. La tolerancia general es de ±0,20 mm, y 10 días hábiles es realista cuando el utillaje se diseña en torno a la capacidad medida. Los compradores deben confirmar la consistencia del lote a 300.000 unidades y si el plazo de entrega se mantiene cuando cambian los planos.
Si está abasteciéndose de disipadores de calor de aluminio por primera vez, la decisión rara vez gira en torno a la pieza en sí. Se trata de si el proveedor puede mantener ±0,20 mm a lo largo de un lote de miles de unidades, y si los 10 días hábiles siguen cumpliéndose cuando cambia el plano.
Lectura relacionada: Disipador de calor de CPU.
Especificaciones clave de un vistazo
| Parámetro | Valor / Rango |
|---|---|
| Material | aluminio 6061-T6 |
| Espesor de aleta | 0,3 mm |
| Paso de aleta | 5,0 mm |
| Resistencia térmica | 0,35 K/W |
| Acabado superficial | anodizado transparente Tipo II, 5-10 µm |
| Tolerancia general | ±0,20 mm |
Contexto de mercado y técnico
La presión de costes en PLC industriales y armarios de control rara vez proviene de la materia prima. Proviene de las operaciones secundarias: desbarbado, recubrimiento e inspección al 100%. Eliminar uno de esos pasos suele mover el coste unitario más que cualquier sustitución de material.
La consolidación entre los compradores de PLC industriales y armarios de control implica menos programas, pero de mayor tamaño. Eso favorece a los proveedores que pueden documentar la capacidad del proceso a 300.000 unidades, en lugar de a quienes ganan con una sola muestra.
Cómo lo fabricamos
La herramienta se diseña en torno a la capacidad medida del proceso, por lo que ±0,20 mm es una consecuencia de la geometría de la herramienta y no de un filtro de inspección. Por eso 10 días hábiles es realista en lugar de optimista.
En producción, el disipador de calor de aluminio funciona con controles en proceso a intervalos fijos. Los operarios registran las dimensiones cada 30 a 50 piezas, lo que detecta el desgaste de la herramienta antes de que el lote se desvíe fuera de ±0,20 mm.
El desbarbado y el acondicionamiento de bordes se especifican en el plano para el disipador de calor de aluminio. Un borde afilado que pasa la inspección dimensional aún puede fallar en el ensamblaje, por lo que el redondeo de bordes es un parámetro controlado y no uno estético.
Material y acabado superficial
La condición del material importa tanto como el grado. El aluminio 6061-T6 suministrado con el temple incorrecto se desplazará después del mecanizado, por lo que el disipador de calor de aluminio se alivia de tensiones antes del acabado cuando la geometría es asimétrica.
Cuando el disipador de calor de aluminio soporta cargas de contacto, la dureza del material se especifica junto con la tolerancia dimensional. La dureza sin un método de ensayo definido es la fuente más común de disputas en la inspección de recepción.
Vea también: Colección de Disipadores de Calor de Aletas de Pasador Mecanizados con Precisión BQUQ.
El contenido reciclado y las declaraciones RoHS/REACH están disponibles para el disipador de calor de aluminio bajo solicitud. Si su cliente de PLC industrial y armario de control audita el origen del material, solicite el certificado de colada en la fase de cotización, no en la entrega.
Tolerancias e inspección
La inspección de primera pieza para aluminum heat sink informa cada dimensión del plano, no una muestra de ellas. Ese informe es la referencia para el resto del lote y para cualquier pedido futuro.
Más información sobre Diseño de disipadores para flujo de aire forzado: canalización y derivación.
La capacidad del proceso se monitorea por característica. Cuando el Cpk cae por debajo del umbral acordado en aluminum heat sink, ajustamos el proceso o reclasificamos la característica, en lugar de clasificar las piezas al final.
El material no conforme se pone en cuarentena físicamente, no solo en el sistema. Para aluminum heat sink, eso significa que el lote permanece en un área marcada hasta que la disposición quede documentada, lo que evita el error de envío más común.
Detalle técnico: Diseño de disipadores de calor para LED: Por qué la gestión térmica determina la vida útil y el rendimiento del LED.
Dónde se utiliza
El entorno de servicio impulsa más rediseños que la carga. El aluminum heat sink en servicio exterior o con lavado a presión requiere anodizado claro Tipo II, 5-10 µm y considerar el sellado en la etapa de diseño, no añadirlo después.
Lectura recomendada: Husillos escalonados de acero inoxidable mecanizados CNC de precisión con Bridas - Ejes de metal personalizados.
El acceso para mantenimiento es importante. Cuando el aluminum heat sink es un artículo de desgaste, recomendamos especificarlo como repuesto con su propio número de parte para que el reorden no requiera una revisión completa del plano.
Qué confirmar antes de ordenar
Solicite el informe de primera pieza antes de pedir una reducción de precio en aluminum heat sink. Un proveedor que no puede producir datos dimensionales a 5000 pcs no los producirá a 300,000 pcs.
Compárelo con Accesorios y Plantillas de PCB Mecanizados por CNC a Medida.
Confirme la ruta de reorden. Si el aluminum heat sink está documentado con planos de utillaje y un informe de primera pieza archivado, un pedido repetido años después reproduce la pieza original en lugar de aproximarla.
Preguntas frecuentes: Sus dudas antes de realizar el pedido
¿Qué tolerancia pueden mantener en un disipador de calor de aluminio?
Las dimensiones generales se mantienen en ±0,20 mm. Las características críticas se identifican en el plano y se mantienen en una banda más estrecha, indicando el método de medición para que la inspección de recepción coincida con la nuestra.
¿Cuál es la cantidad mínima de pedido para un disipador de calor de aluminio?
Las cantidades de prototipo comienzan muy por debajo de los mínimos de producción. Las series de producción de disipadores de calor de aluminio comienzan en 5000 uds., que es donde la ventana de proceso está probada y el coste unitario se estabiliza.
Lectura relacionada: ¿Cuál es la cantidad mínima de pedido para piezas personalizadas de estampado de metal?.
¿Cuánto tiempo tarda la producción de un disipador de calor de aluminio?
El plazo de entrega estándar para un disipador de calor de aluminio es de 10 días laborables tras la aprobación del plano y la validación del utillaje. Los prototipos suelen ser más rápidos porque no requieren utillaje, y los pedidos repetidos son aún más rápidos porque el utillaje ya existe.
¿Pueden trabajar a partir de nuestro plano existente?
Sí. Envíe el plano en cualquier formato habitual. Lo revisamos primero en términos de fabricabilidad y señalamos cualquier característica en la que ±0,20 mm requiera una operación adicional, para que usted pueda decidir antes del utillaje.
¿Qué acabados superficiales están disponibles para un disipador de calor de aluminio?
Sí, y lo recomendamos. La creación de prototipos de disipadores de calor de aluminio sin utillaje valida el ajuste y la función a una fracción del coste del utillaje, y normalmente saca a la luz un cambio de diseño antes de cortar el acero.
Envíe el plano y el volumen anual. Recibirá una revisión de fabricabilidad, una ruta de proceso y un presupuesto que indica explícitamente ±0,20 mm, 10 días laborables y 5000 uds., en lugar de dejarlo implícito.
Más información sobre Lista de precios de disipadores de calor de aluminio 2026.
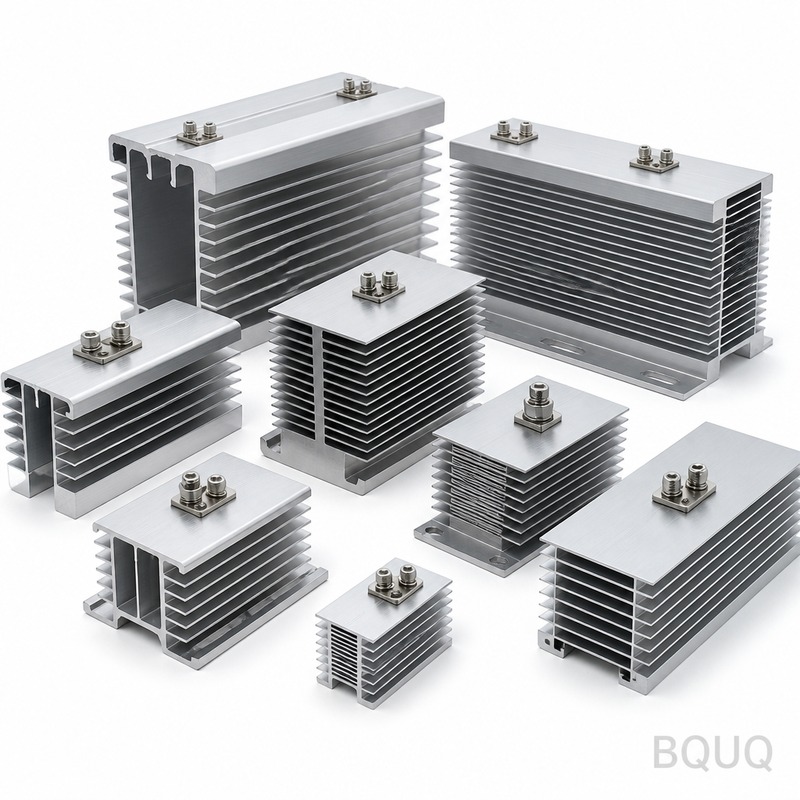
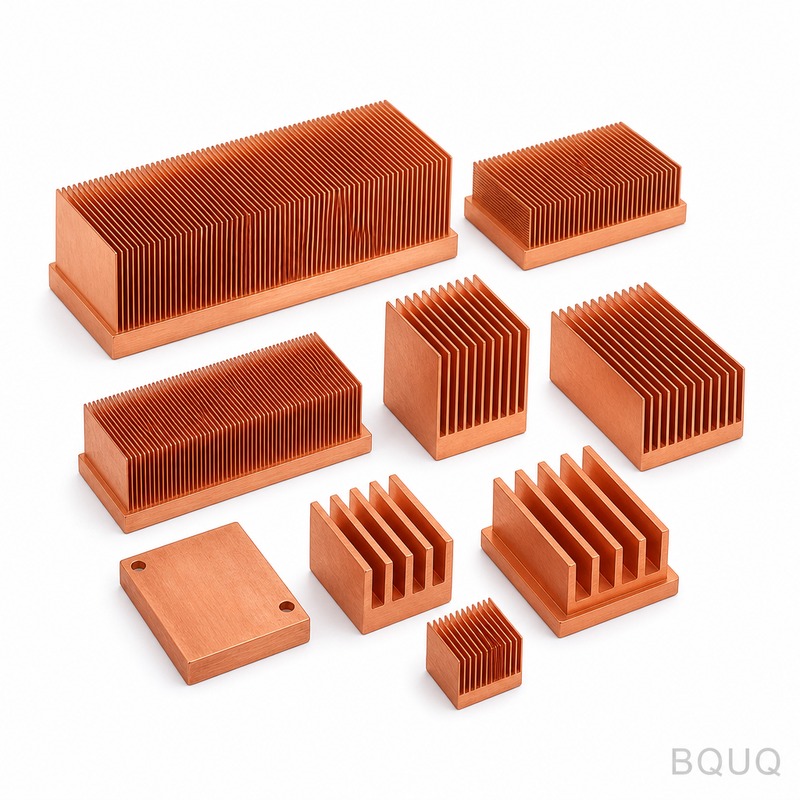
Detalle técnico: ¿Cómo garantiza el estampado de precisión contactos eléctricos y terminales fiables?.
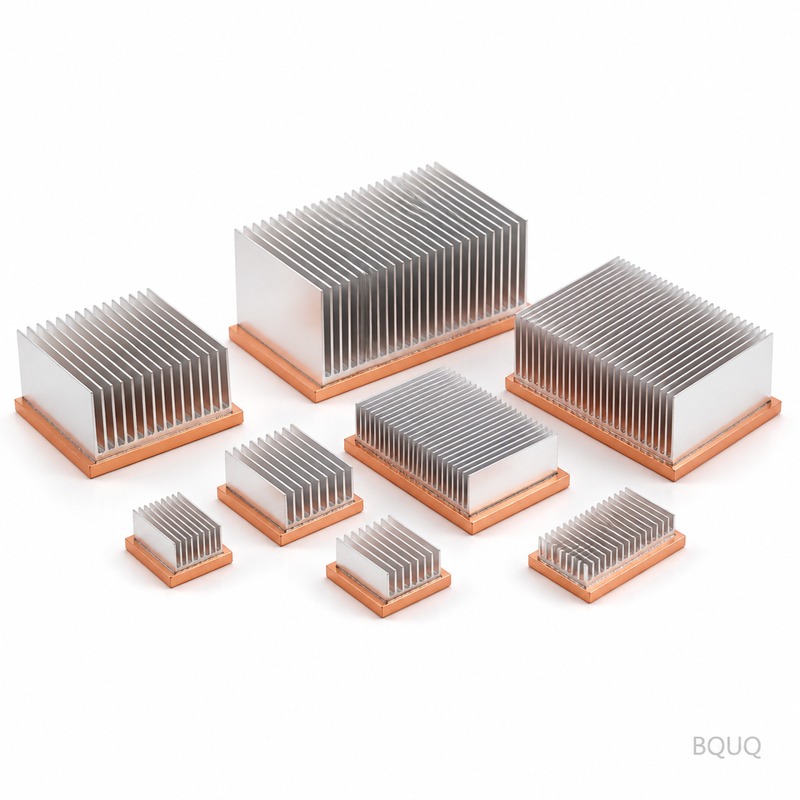
Especificaciones clave y guía de selección
Comparativa de especificaciones
| Parámetro | Valor / Rango |
|---|---|
| Material | Aluminio 6061-T6 |
| Tolerancia | ±0.20 mm |
| Plazo de entrega | 10 días hábiles |
| MOQ | No especificado en el artículo |
| Capacidad | 300,000 pzs de capacidad de proceso documentada |
Selección / comparación
| Opción | Ideal para | Compromiso |
|---|---|---|
| Anodizado transparente estándar Tipo II, 5-10 µm | Disipadores de calor para PLC industriales y gabinetes de control | La operación secundaria añade costo pero mejora la resistencia a la corrosión |
| Mecanizado sin anodizar | Programas sensibles al costo donde la corrosión no es crítica | Puede requerir desbarbado e inspección adicionales |
| Tolerancia ajustada ±0.20 mm con utillaje basado en capacidad | Lotes de alto volumen de miles de unidades | Mayor esfuerzo inicial de diseño del utillaje |
| Inspección al 100% | Programas que requieren documentación completa | Añade costo unitario y plazo de entrega |
| Inspección por muestreo | Procesos estables con capacidad documentada | Menor costo pero depende del control del proceso |
Proceso / inspección
| Etapa | Control | Registro |
|---|---|---|
| Diseño de utillaje | Geometría del utillaje basada en la capacidad de proceso medida | Estudio de capacidad para ±0.20 mm |
| Mecanizado | Espesor de aleta de 0.3 mm y paso de aleta de 5.0 mm mantenidos | Controles dimensionales en proceso |
| Acabado superficial | Anodizado transparente Tipo II, 5-10 µm | Registro de espesor de recubrimiento |
| Inspección final | Tolerancia general ±0.20 mm verificada | Informe de inspección por lote |
| Liberación de lote | Capacidad de proceso documentada en 300,000 pcs | Registro de trazabilidad de lote |
Preguntas frecuentes
¿Cuál es la tolerancia típica para los disipadores de calor de aluminio?
La tolerancia general es de ±0.20 mm para el disipador de calor de aluminio descrito. Esto se logra mediante una geometría de utillaje diseñada en torno a la capacidad de proceso medida, no mediante el filtrado por inspección. Para dimensiones críticas, confirme si el proveedor puede mantenerla en un lote de miles de unidades.
¿Qué material y acabado superficial se utilizan?
El disipador de calor utiliza aluminio 6061-T6 con anodizado transparente Tipo II, 5-10 µm. Este acabado proporciona resistencia a la corrosión y es estándar para aplicaciones industriales de PLC y armarios de control. El espesor de aleta es de 0.3 mm y el paso de aleta es de 5.0 mm.
Lectura recomendada: BQUQ Mandril de Pinza de Muelle con Orificio Redondo Tipo 630 para Torno Automático Mecanizado por CNC.
¿Cuál es la resistencia térmica de este disipador de calor?
La resistencia térmica es de 0.35 K/W. Este valor depende del espesor de aleta de 0.3 mm, el paso de aleta de 5.0 mm y el material de aluminio 6061-T6. Confirme las condiciones de ensayo y las hipótesis de flujo de aire antes de finalizar su diseño térmico.
¿Cuál es el plazo de entrega y qué lo afecta?
El plazo de entrega es de 10 días hábiles. Esto es realista cuando el utillaje se diseña en torno a la capacidad de proceso medida. Si el plano cambia, confirme si los 10 días hábiles siguen siendo válidos, ya que los cambios pueden requerir nuevo utillaje o una reinspección.
¿Pueden mantener ±0,20 mm en un lote de miles de unidades?
Sí, ±0,20 mm es consecuencia de la geometría del utillaje, no de un filtro de inspección. Documentamos la capacidad de proceso en 300.000 uds. Esto es relevante para compradores industriales de PLC y armarios de control que consolidan programas de mayor volumen.
¿Qué operaciones secundarias afectan al coste?
La presión sobre el coste rara vez proviene de la materia prima. Proviene de las operaciones secundarias: desbarbado, recubrimiento e inspección al 100%. Eliminar uno de esos pasos suele mover el coste unitario más que cualquier sustitución de material. Confirme qué operaciones son necesarias para su aplicación.
¿Qué debo confirmar antes de pedir?
Confirme material aluminio 6061-T6, espesor de aleta 0,3 mm, paso de aleta 5,0 mm, resistencia térmica 0,35 K/W, acabado superficial anodizado transparente Tipo II 5-10 µm, tolerancia general ±0,20 mm, plazo de entrega 10 días hábiles y capacidad de proceso en 300.000 uds.
Compárelo con Placas de Montaje y Bridas Estampadas de Precisión.