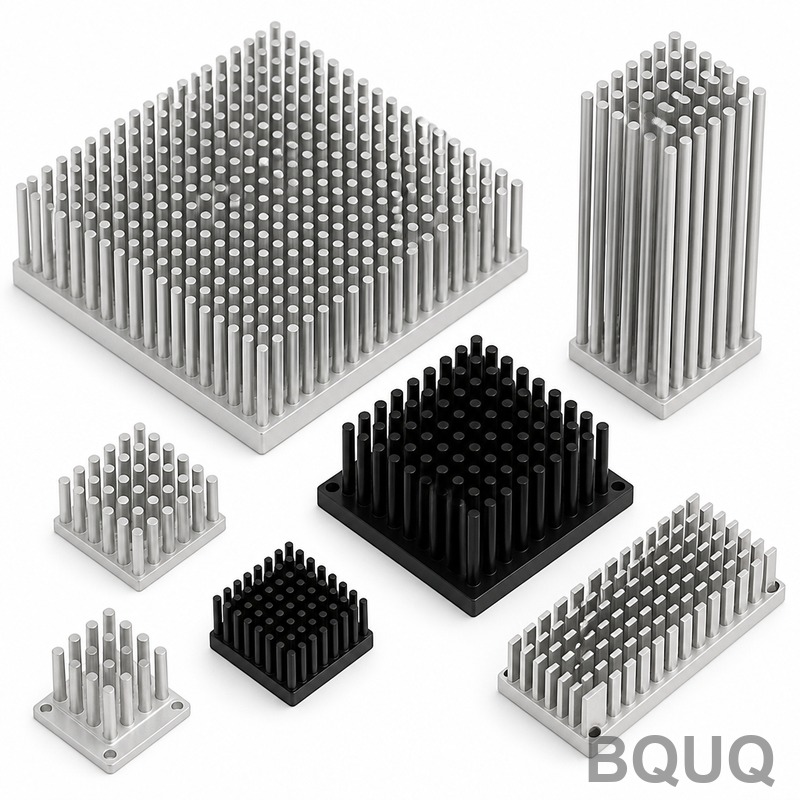
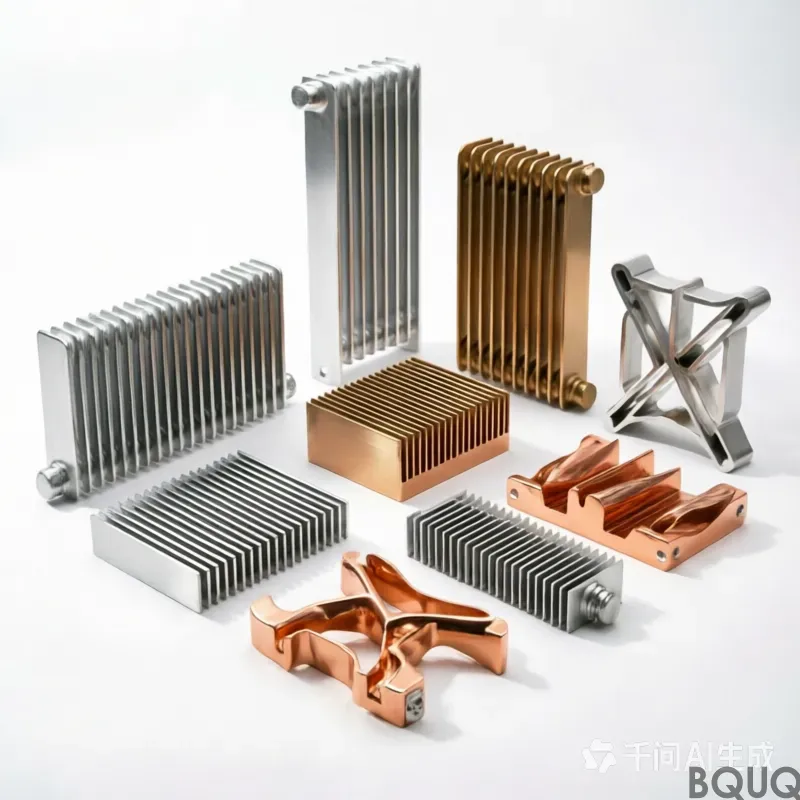
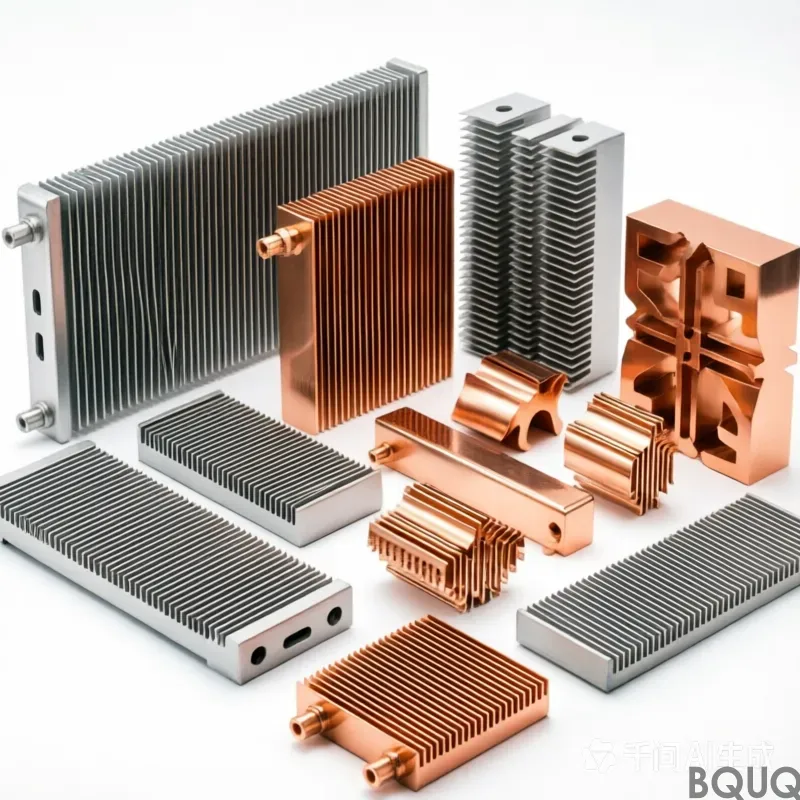
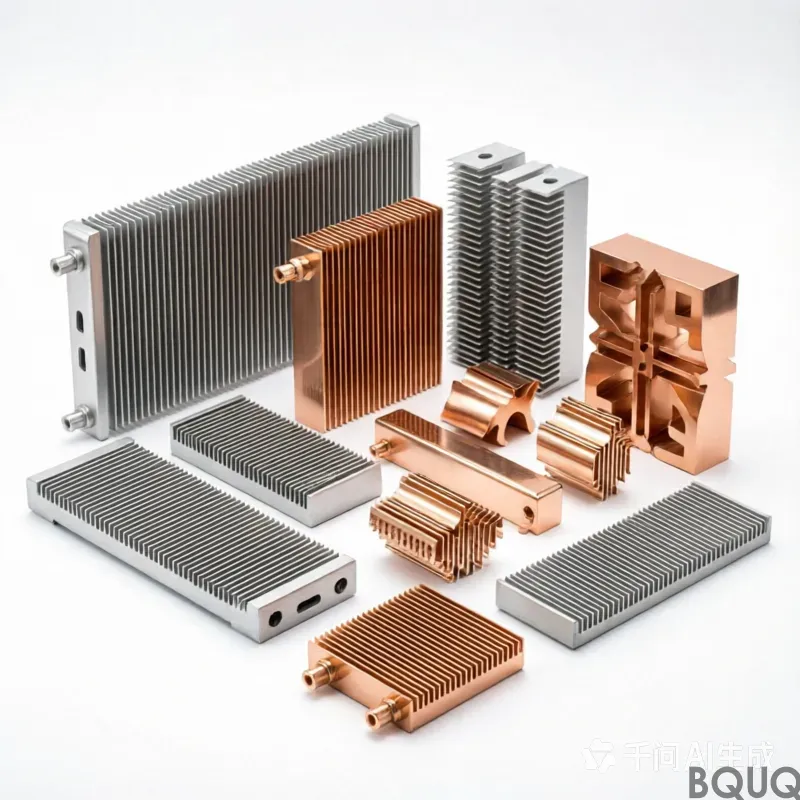
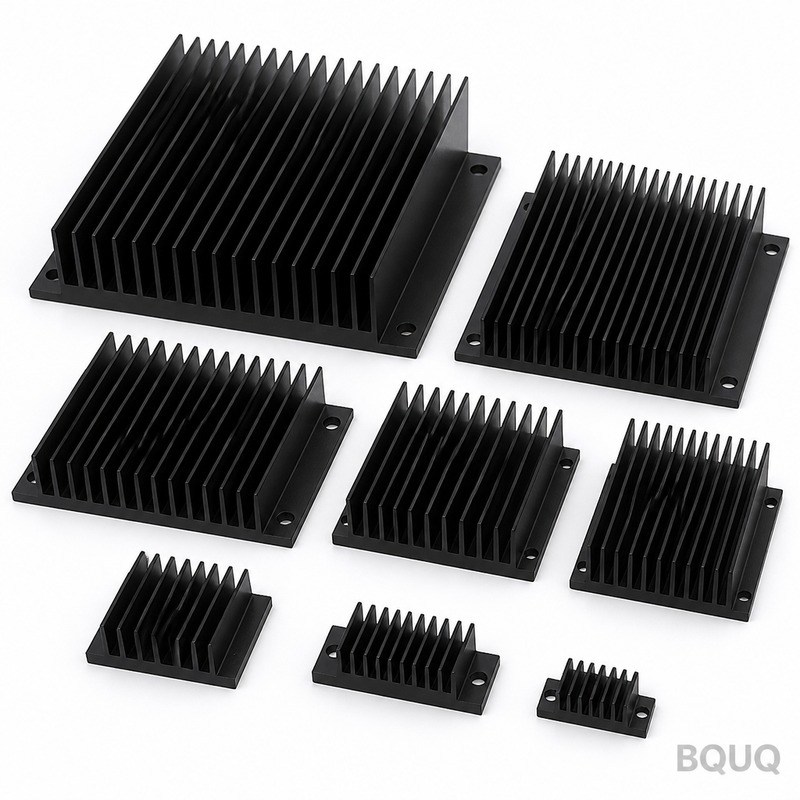
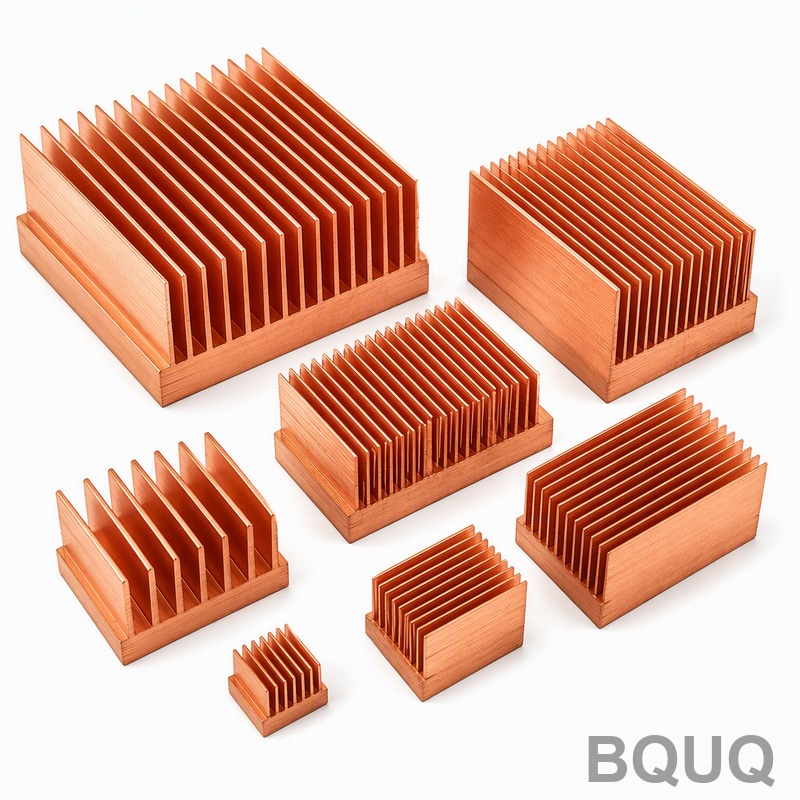
Lo Que Ofrece Esta Colección: Aletas Apretadas, Base Plana, Entrega Rápida Esta es una línea directa de fábrica de disipadores de calor de aletas de pasador mecanizados en centros
Colección de Disipadores de Calor de Aletas de Pasador Mecanizados con Precisión BQUQ | 20 Años de CNC
Lo Que Ofrece Esta Colección: Aletas Apretadas, Base Plana, Entrega Rápida Esta es una línea directa de fábrica de disipadores de calor de aletas de pasador mecanizados en centros CNC de 5 ejes. Obtie
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Lo Que Ofrece Esta Colección: Aletas Apretadas, Base Plana, Entrega Rápida
Esta es una línea directa de fábrica de disipadores de calor de aletas de pasador mecanizados en centros CNC de 5 ejes. Obtiene una planitud de 0.02 mm en toda la base, una tolerancia de posición pasador a pasador de ±0.01 mm y un acabado superficial de Ra 0.8 µm en todas las superficies de contacto. El plazo de entrega típico es de 15 días para prototipos y 25 días para series de producción, más rápido que la mayoría de los talleres nacionales de EE. UU. porque controlamos todo el proceso internamente.
Cada unidad se mecaniza a partir de barra sólida, no extruida ni cepillada. Esto significa que no hay límites de grano del material, ni restricciones de ángulo de desmoldeo, ni espesores mínimos de pared. Si necesita pasadores de 0.5 mm de diámetro con una relación de aspecto de 6:1, los cortamos limpiamente. Si necesita una base de 300 mm de largo con 200 aletas, la mantenemos recta.
La fabricación de precisión no es un eslogan aquí. Es un resultado medible: Cpk ≥ 1.33 en dimensiones críticas, verificado en cada lote.
Por Qué el Mecanizado Sólido Supera a las Aletas de Pasador Cepilladas o Extruidas
Las aletas cepilladas se doblan. Las aletas extruidas tienen altura limitada y siempre llevan un ángulo de desmoldeo. Ninguna puede lograr la densidad de aletas que necesita para módulos IGBT de alta disipación o diodos láser. Nuestra Colección de Disipadores de Calor de Aletas de Pasador Mecanizados con Precisión elimina material de un bloque sólido de aluminio o cobre. El resultado: aletas tan delgadas como 0.3 mm, espacios tan estrechos como 0.5 mm y una altura de aleta de hasta 80 mm sin conicidad.
Debido a que mecanizamos desde sólido, también podemos integrar orejetas de montaje, agujeros roscados y canales de fluido en la misma palanquilla. Elimina operaciones secundarias de soldadura o brasado. Esto reduce la resistencia térmica en la interfaz en un 15–20% en comparación con diseños ensamblados.
Materiales y Tratamiento Térmico que Usamos para Esta Colección
Tenemos en stock cuatro aleaciones principales: AL6061-T6, AL6063-T5, AL1050 (para máxima conductividad) y cobre C11000. Para AL6061-T6, garantizamos una dureza de 95 HB. Para cobre, garantizamos 80 HRF. Si necesita una base de cobre niquelada para soldabilidad, aplicamos 3–5 µm de níquel químico según ASTM B733.
El tratamiento térmico se realiza en nuestro horno asociado, a 2 km de la fábrica. Solubilizamos a 520°C, templamos en agua y envejecemos a 175°C durante 8 horas. Cada lote se envía con un certificado de colada que indica los valores reales de dureza y conductividad. No tiene que adivinar lo que está recibiendo.
Cómo Mantenemos un Descentramiento de 0.01 mm en Matrices de Pasadores Altos
El descentramiento es el factor crítico en el mecanizado de aletas de pasador. Un pasador de 40 mm de altura vibrará si su trayectoria de herramienta es incorrecta. Usamos una estrategia de dos pasos: desbaste y acabado. Primero, una fresa de carburo de 6 mm elimina el 70% del material a 12,000 RPM con una profundidad de corte de 5 mm. Luego, una herramienta de acabado de 2 mm realiza un corte radial de 0.15 mm a 18,000 RPM, con avance de 0.02 mm por diente.
Este enfoque reduce la fuerza de corte a la mitad, evitando la deflexión de la herramienta. El resultado es un descentramiento de la punta del pasador de ≤ 0.01 mm en toda la altura. Verificamos esto en una CMM Zeiss con sonda de escaneo, no con un comparador de carátula. Si desea saber más sobre la lógica de selección de herramientas, lea nuestra guía de selección de herramientas de corte CNC: explica por qué evitamos herramientas de largo alcance siempre que sea posible.
Inspección Antes de Cada Envío: CMM, Calibre de Aire y Prueba de Fugas
Cada disipador de calor en esta colección pasa tres controles. Primero, una CMM Zeiss escanea 20 puntos críticos: planitud de la base, posiciones de las puntas de los pasadores y diámetros de agujeros. Segundo, un calibre de aire mide el acabado superficial en la base; si Ra supera 0.8 µm, lo re-mecanizamos. Tercero, si su diseño incluye una cavidad sellada de placa fría, realizamos una prueba de fugas de helio a 0.5 MPa.
No enviamos ni una sola pieza sin un informe de inspección sellado. El informe incluye un mapa CMM codificado por colores que muestra la desviación del nominal para cada punto medido. Puede comparar ese informe con su propio control de calidad de entrada. También conservamos los datos brutos durante 3 años, por lo que si ocurre una falla en campo, podemos rastrearla hasta la máquina, herramienta y turno de operador exactos.
Plazo de Entrega, MOQ y Cómo Superamos el Estándar de 30 Días
El plazo de entrega estándar para la Colección de Disipadores de Calor de Aletas de Pasador Mecanizados con Precisión es de 15 días para 1–10 piezas y 25 días para 11–500 piezas. Logramos esto porque operamos 22 máquinas CNC, 18 horas al día, con cambiadores automáticos de palets. No esperamos su pedido para comenzar a cortar: pre-compramos barra de AL6061-T6 y C11000 en tamaños comunes (100×100×50 mm, 150×150×60 mm, 250×200×80 mm).
No hay MOQ. Pida un prototipo o mil unidades. El precio por pieza baja aproximadamente un 30% cuando supera las 100 piezas, pero el costo de configuración se mantiene constante. Si necesita más rapidez, podemos cotizar una entrega exprés de 7 días con un recargo adicional del 25%, siempre que la geometría esté dentro de nuestra biblioteca estándar de herramientas.
Tabla de Especificaciones: Colección de Disipadores de Calor de Aletas de Pasador Mecanizados con Precisión
Parámetro
Valor / Rango
Materiales disponibles
AL6061-T6, AL6063-T5, AL1050, cobre C11000
Tamaños estándar de palanquilla
Hasta 400 × 300 × 100 mm
Rango de diámetro de pasador
0.5 mm – 8.0 mm
Rango de altura de pasador
2 mm – 80 mm
Tolerancia de posición pasador a pasador
±0.01 mm
Planitud de la base (en 100 mm de longitud)
0.02 mm
Descentramiento (punta del pasador vs. datum de base)
≤ 0.01 mm
Acabado superficial (cara de contacto de la base)
Ra 0.8 µm
Dureza (AL6061-T6)
95 HB mín
Dureza (cobre C11000)
80 HRF mín
Conductividad térmica (AL6061-T6)
167 W/m·K
Conductividad térmica (C11000)
391 W/m·K
Plazo de entrega de prototipo (1–10 pzs)
15 días
Plazo de entrega de producción (11–500 pzs)
25 días
MOQ
Sin MOQ (se acepta 1 pieza)
FAQ: Colección de Disipadores de Calor de Aletas de Pasador Mecanizados con Precisión
¿Hay una cantidad mínima de pedido para muestras de prototipo?
No: aceptamos pedidos de una sola pieza para la Colección de Disipadores de Calor de Aletas de Pasador Mecanizados con Precisión, sin MOQ, para que pueda validar su simulación térmica antes de comprometerse con el volumen.
¿Pueden mecanizar una matriz de pasadores personalizada que no sea una cuadrícula estándar?
Sí, manejamos patrones radiales, filas escalonadas, alturas de pasador variables y diseños asimétricos, siempre que el espacio mínimo entre pasadores sea de 0.5 mm y la herramienta pueda alcanzar la base.
¿Qué documentación de control de calidad se incluye con cada envío?
Cada envío incluye un informe de inspección CMM, certificado de colada del material, resultado de prueba de dureza y lectura de acabado superficial, todo trazable al número de lote específico.
¿Qué tan rápido puedo obtener un precio firme para un diseño personalizado?
Envíe un archivo STEP o IGES, y devolvemos una cotización firme dentro de 12 horas, incluidos costos de herramientas, precio unitario y plazo de entrega, sin cargos ocultos.
Reglas de Diseño para Evitar Problemas de Mecanizado
Antes de enviar su dibujo, verifique tres cosas. Primero, mantenga la relación altura-diámetro del pasador por debajo de 10:1. Por encima de eso, necesitamos una trayectoria de herramienta diferente y el costo aumenta un 40%. Segundo, evite esquinas internas afiladas en la base del pasador: un radio de 0.2 mm es suficiente para prevenir concentradores de tensión. Tercero, si necesita un agujero roscado entre pasadores, mantenga el centro del agujero al menos a 2.5 mm del borde del pasador más cercano.
Si no está seguro sobre una geometría, nuestros ingenieros sugerirán una modificación dentro de 24 horas. Hemos visto 500 diseños de disipadores en los últimos cinco años. Sabemos qué funciona en un husillo CNC y qué no. Para una inmersión más profunda en cómo interpretamos sus acumulaciones de tolerancias, consulte nuestra guía de tolerancias de mecanizado CNC: cubre los símbolos GD&T exactos que usamos en nuestro propio taller.
Obtenga una Cotización Firme en 12 Horas
Envíe su dibujo en formato STEP, IGES o PDF. Responderemos dentro de 12 horas con un precio firme, un plazo de entrega y un informe DFM que enumere cualquier problema potencial. Sin MOQ, sin obligación. La fabricación de precisión es nuestro núcleo, y estamos orgullosos de ser un socio hecho en China para ingenieros que exigen calidad repetible.
Correo electrónico: sc@bquq.com WhatsApp: +86 13713157787 Envíe su dibujo hoy: comenzaremos a cotizar mientras toma su café.