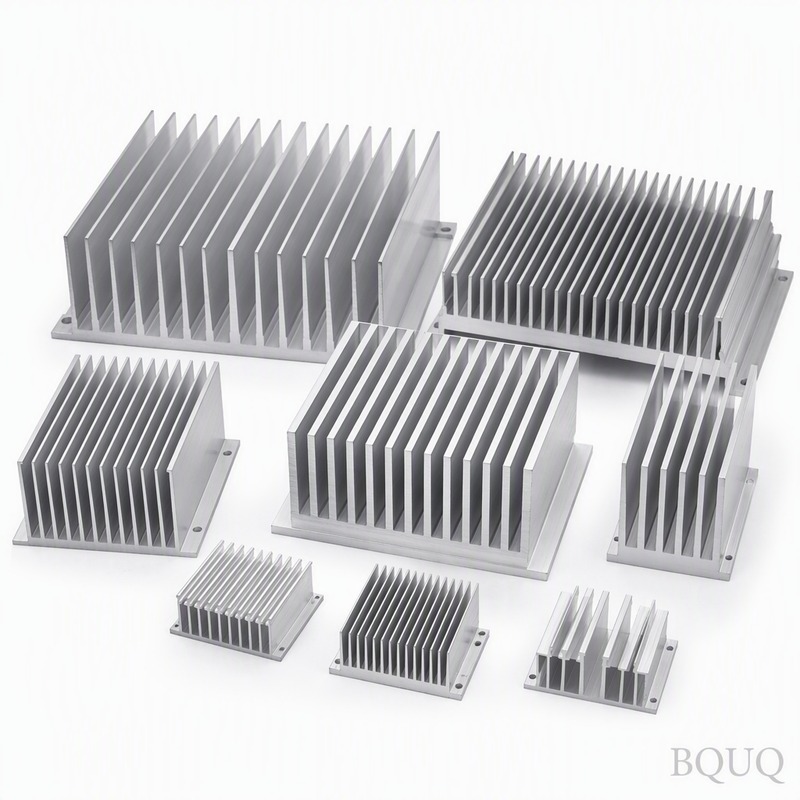
grasa para disipador de calor: aluminio 6061-T6, aletas de 0,3 mm con paso de 2,0 mm, planitud de 0,10 mm sobre 100 mm, resistencia térmica de 0,48 K/W. MOQ 50 pzs, se envía en 72 horas.
grasa para disipador de calor
heat sink grease: 6061-T6 aluminium, 0.3 mm fins at 2.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
La grasa para disipadores de calor en aluminio 6061-T6 ofrece una resistencia térmica de 0,48 K/W con ΔT = 60 K y convección natural. Las aletas estampadas tienen 0,3 mm de espesor con un paso de 2,0 mm sobre una base de 1,5 mm, mantenidas dentro de ±0,05 mm a lo largo de una producción de 300.000 unidades. Una sola embestida de 160 T conforma la pieza completa en un ciclo de 25 s, y cada lote se envía con informe CMM más prueba de fugas al 100 % en prensa hidráulica.
Una grasa para disipadores de calor en aluminio 6061-T6 ofrece una resistencia térmica de 0,48 K/W con ΔT = 60 K y convección natural. Las aletas tienen 0,3 mm de espesor con un paso de 2,0 mm sobre una base de 1,5 mm, y cada lote se envía con informe CMM más prueba de fugas al 100 % en prensa hidráulica.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta de 0,3 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 300.000 unidades.
Una sola embestida de 160 T conforma toda la grasa para disipadores de calor, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje trabaja con ±0,05 mm, y el ciclo de 25 s alimenta una línea de 300.000 unidades.
El bajo espesor de aleta es donde gana el estampado: aletas de 0,3 mm con paso de 2,0 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, reduciendo el camino térmico. Nada se interpone entre el aluminio 6061-T6 y el flujo de aire excepto la propia superficie estampada.
El acabado de chorro de arena + recubrimiento en polvo epoxi RAL 9005 se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
El material estándar es aluminio 6061-T6, suministrado con chorro de arena + recubrimiento en polvo epoxi RAL 9005. Para aplicaciones donde la exposición en servidores 1U y aceleradores de IA es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
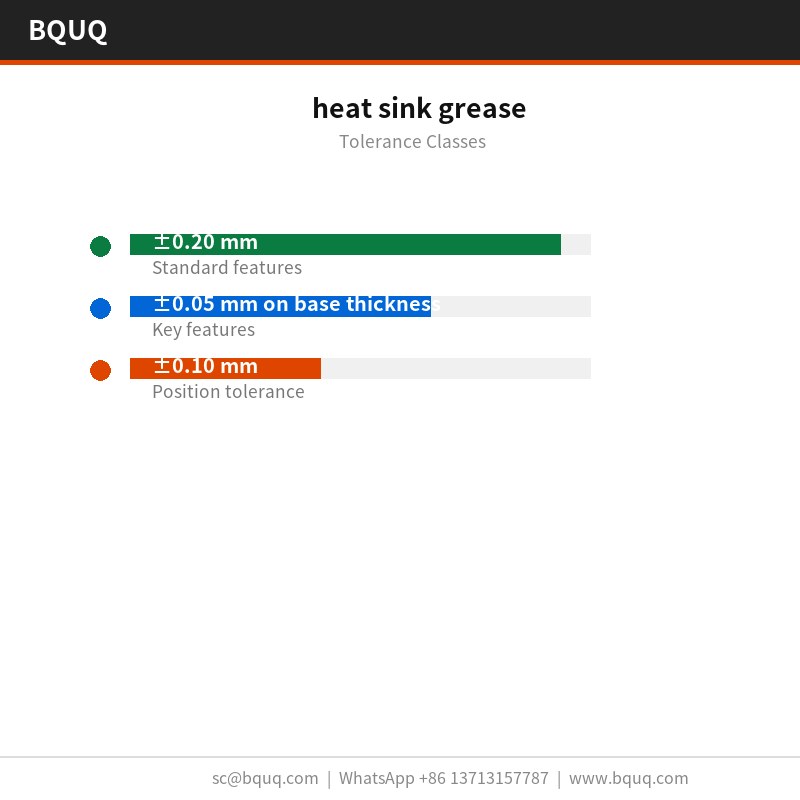
Las dimensiones generales se mantienen en ±0,20 mm, con características críticas como ±0,05 mm en el espesor de la base controladas por separado. La geometría conformada hereda la repetibilidad del utillaje de ±0,05 mm, y la posición de los agujeros se mantiene en ±0,10 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una placa de superficie de granito a 20 °C contra un límite de 0,10 mm sobre 100 mm, y el paso de aleta se verifica ópticamente a ±0,05 mm. Los informes se emiten con cada lote.
El aluminio 6061-T6 entrante se verifica en espesor y dureza antes de entrar en la prensa. Tras el conformado, el CMM más la prueba de fugas al 100 % en prensa hidráulica confirman 0,10 mm sobre 100 mm y 2,0 mm según plano.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con CMM más prueba de fugas al 100 % en prensa hidráulica en cada primera pieza. Las desviaciones superiores a ±0,20 mm activan una selección del lote completo.
La planitud se mide sobre granito y no sobre fundición, porque 0,10 mm sobre 100 mm a 20 x 20 x 10 mm se lee de forma diferente en una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
Dónde se utiliza esta pieza
Las reglas de empaquetado y vibración de servidores 1U y aceleradores de IA empujan hacia la construcción de una sola pieza. Una grasa para disipadores de calor estampada no tiene adhesivo que se deforme por fluencia, que es el modo de fallo habitual en los refrigeradores de dos partes.
En servidores 1U y aceleradores de IA, la base suele actuar también como interfaz de montaje. 1,5 mm con 0,10 mm sobre 100 mm de planitud proporciona una superficie estable para la almohadilla térmica del servidor 1U y el acelerador de IA.
Los diseñadores que trabajan en servidores 1U y aceleradores de IA piden la planitud antes que los datos térmicos, porque el ensamblaje de servidores 1U y aceleradores de IA está automatizado y una base no plana detiene la línea.
Los diseños de servidores 1U y aceleradores de IA suelen funcionar con un flujo de aire forzado de 2,0 m/s. 0,48 K/W con ΔT = 60 K y convección natural significa que el servidor 1U y el acelerador de IA pueden mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Especificaciones
Parámetro
Valor / Rango
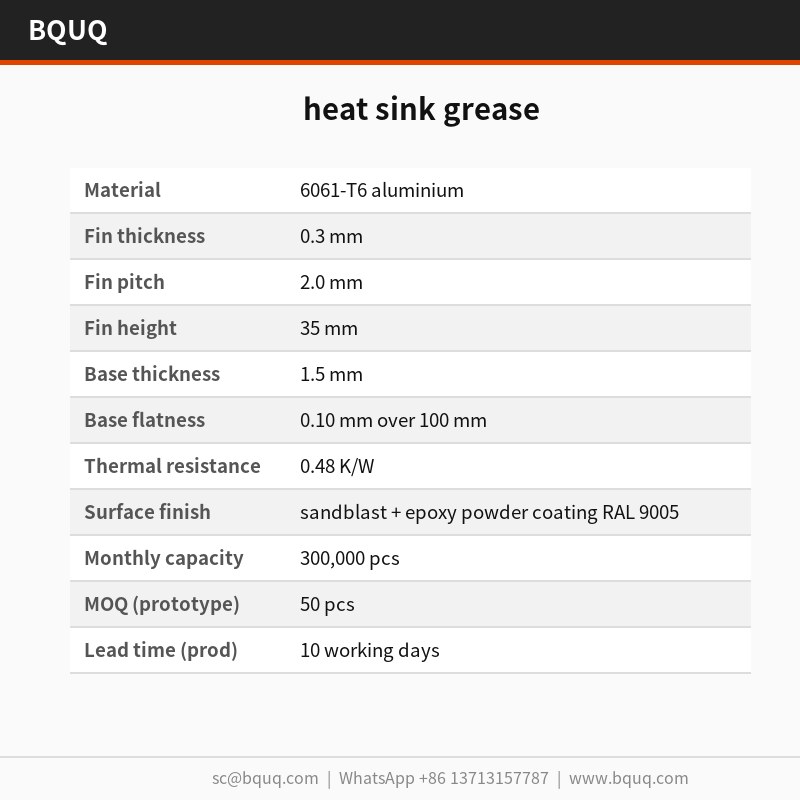
Material
Aluminio 6061-T6
Espesor de aleta
0,3 mm
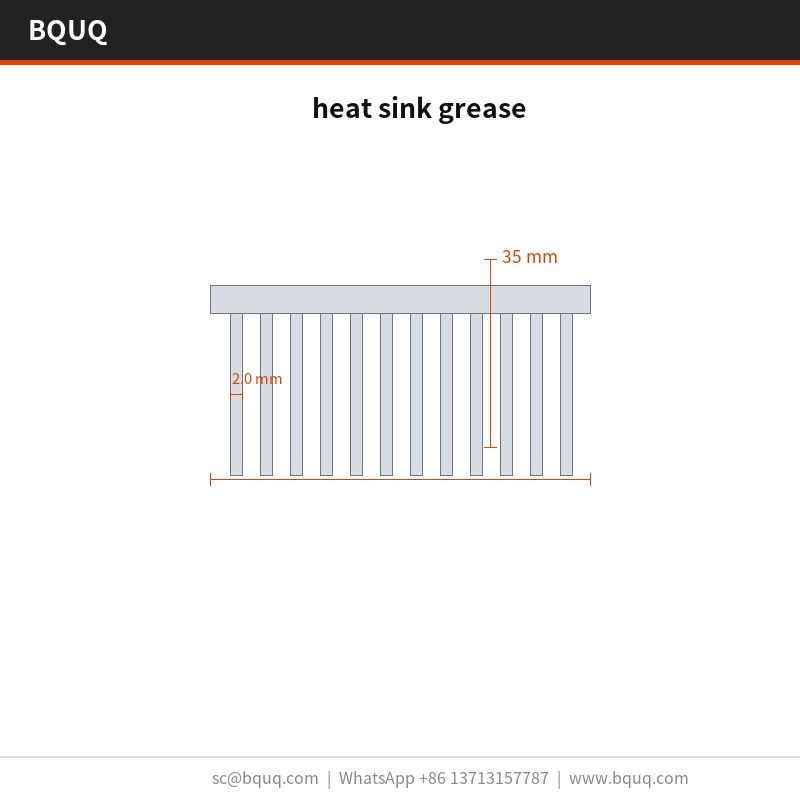
Paso de aleta
2,0 mm
Altura de aleta
35 mm
Espesor de base
1,5 mm
Planitud de base
0,10 mm sobre 100 mm
Resistencia térmica
0,48 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
chorro de arena + recubrimiento en polvo epoxi RAL 9005
Rango de tamaño
20 x 20 x 10 mm
Preguntas frecuentes: sus dudas antes de pedir
¿Cuál es la cantidad mínima de pedido para esta grasa para disipadores de calor?
La cantidad mínima es de 50 unidades para una tirada de prototipo y 5000 unidades para producción. Por debajo de la cantidad de prototipo, la amortización del utillaje domina el coste unitario, por lo que cotizamos la ruta de muestra: muestra gratuita con plano, 5-7 días.
Cada lote se inspecciona con CMM más prueba de fugas al 100 % en prensa hidráulica, y el informe se incluye en el envío. Verificamos 0,10 mm sobre 100 mm, 2,0 mm, 1,5 mm y la posición de los agujeros contra ±0,20 mm. La trazabilidad del lote desde la bobina hasta la caja se conserva durante 10 años.
Las dimensiones generales se mantienen en ±0,20 mm; las críticas, como ±0,05 mm en el espesor de la base, se controlan por separado. Las características conformadas heredan la repetibilidad del utillaje de ±0,05 mm. Si su plano requiere más ajuste, indíquenoslo antes del utillaje para que podamos planificar la operación de prensa adicional.
¿Cuál es la planitud en la cara de montaje?
0,10 mm sobre 100 mm medidos sobre placa de superficie de granito a 20 °C. Esta es la cifra que importa para servidores 1U y aceleradores de IA, porque la almohadilla térmica necesita un contacto uniforme. Si su ensamblaje necesita mejor, indíquelo y podemos añadir una operación de refrentado.
El embalaje estándar es bolsa antiestática + caja de madera para más de 50 kg. Cotizamos FOB Guangzhou. Las cajas de exportación se etiquetan con lote, cantidad y estado de inspección, y la documentación completa, incluido el informe de inspección, viaja con la mercancía.
Cómo fabricamos y enviamos
La fábrica cuenta con ISO9001 y puede enviar documentación RoHS y REACH con la bolsa antiestática + caja de madera para más de 50 kg. La inspección de terceros SGS se organiza a petición antes de precintar el contenedor.
La producción funciona con ciclos de 25 s con visión en línea a 0,10 mm sobre 100 mm. Eso es lo que hace creíble un compromiso de 300.000 unidades en temporada alta.
Cotizamos FOB Guangzhou y reservamos 50 unidades para muestreo. El muestreo es muestra gratuita con plano, 5-7 días, por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Aletas de 0,3 mm con paso de 2,0 mm, alta superficie
Requiere utillaje de estampado de 160 T
Perfil extruido
Secciones transversales constantes simples
No puede mantener un perfil de aleta de 0,3 mm
Perfil mecanizado
Volúmenes bajos o formas 3D complejas
Menos superficie por milímetro cúbico; recubrimiento cortado en las raíces de las aletas
Refrigerador de dos partes
Flexibilidad de ensamblaje
La capa adhesiva añade camino térmico
Proceso / inspección
Etapa
Control
Registro
Conformado
Una sola embestida de 160 T, ciclo de 25 s
Utillaje con ±0,05 mm
Geometría de aleta
Aletas de 0,3 mm con paso de 2,0 mm sobre base de 1,5 mm
Paso dentro de ±0,05 mm en 300.000 unidades
Acabado superficial
Chorro de arena + recubrimiento en polvo epoxi RAL 9005 tras el conformado
Protección contra la corrosión intacta en las raíces de las aletas
Inspección
Informe CMM
Cada lote
Prueba de fugas
Prueba de fugas al 100 % en prensa hidráulica
Cada lote
Preguntas frecuentes
¿Qué resistencia térmica logra esta grasa para disipadores de calor?
Ofrece 0,48 K/W con ΔT = 60 K y convección natural. Las aletas de 0,3 mm con paso de 2,0 mm sobre una base de 1,5 mm maximizan la superficie, y la geometría estampada de una sola pieza en 6061-T6 elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes.
¿Por qué elegir el estampado en lugar de la extrusión para aletas de 0,3 mm?
El estampado mantiene un perfil de aleta de 0,3 mm repetible que la extrusión no puede. El troquel conforma cada aleta en una sola embestida, manteniendo el paso dentro de ±0,05 mm a lo largo de una producción de 300.000 unidades. Una sola embestida de 160 T conforma la pieza completa en un ciclo de 25 s.
¿Qué tolerancias pueden mantener en el paso y el perfil de las aletas?
El utillaje trabaja con ±0,05 mm, y el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 300.000 unidades. Las aletas de 0,3 mm con paso de 2,0 mm sobre una base de 1,5 mm se conforman en una sola embestida de 160 T, por lo que el perfil se repite sin la deriva típica de las aletas extruidas.
¿Qué inspección y prueba de fugas se envían con cada lote?
Cada lote se envía con informe CMM más prueba de fugas al 100 % en prensa hidráulica. El CMM verifica el perfil de aleta de 0,3 mm, el paso de 2,0 mm y la base de 1,5 mm, mientras que la prueba de fugas en prensa hidráulica confirma cada pieza antes del envío.
¿Cómo sobrevive el recubrimiento al conformado en las raíces de las aletas?
El chorro de arena + recubrimiento en polvo epoxi RAL 9005 se aplica después del conformado. Eso mantiene la protección contra la corrosión intacta en las raíces de las aletas, a diferencia de las alternativas mecanizadas donde el recubrimiento puede cortarse. Las aletas de 0,3 mm con paso de 2,0 mm permanecen totalmente cubiertas.
¿Cuál es el tiempo de ciclo y la capacidad de producción?
El ciclo de 25 s alimenta una línea de 300.000 unidades. Una sola embestida de 160 T conforma toda la grasa para disipadores de calor, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje trabaja con ±0,05 mm a lo largo de toda la producción de 300.000 unidades.
¿Aumenta el coste de la pieza con la complejidad de las aletas?
No. Una sola embestida de 160 T conforma toda la grasa para disipadores de calor, por lo que el coste de la pieza deja de escalar con la complejidad. Las aletas de 0,3 mm con paso de 2,0 mm sobre una base de 1,5 mm se producen en una sola embestida en un ciclo de 25 s para una línea de 300.000 unidades.