heat sink compound thermal paste: aluminio 6063-T5, aletas de 0,8 mm con paso de 3,0 mm, planitud de 0,15 mm sobre 100 mm, resistencia térmica de 0,35 K/W. MOQ 200 pcs, shi...
Pasta térmica compuesta para disipador de calor
compuesto disipador de calor pasta térmica: 6063-T5 aluminium, 0.8 mm fins at 3.0 mm pitch, 0.15 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 20...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
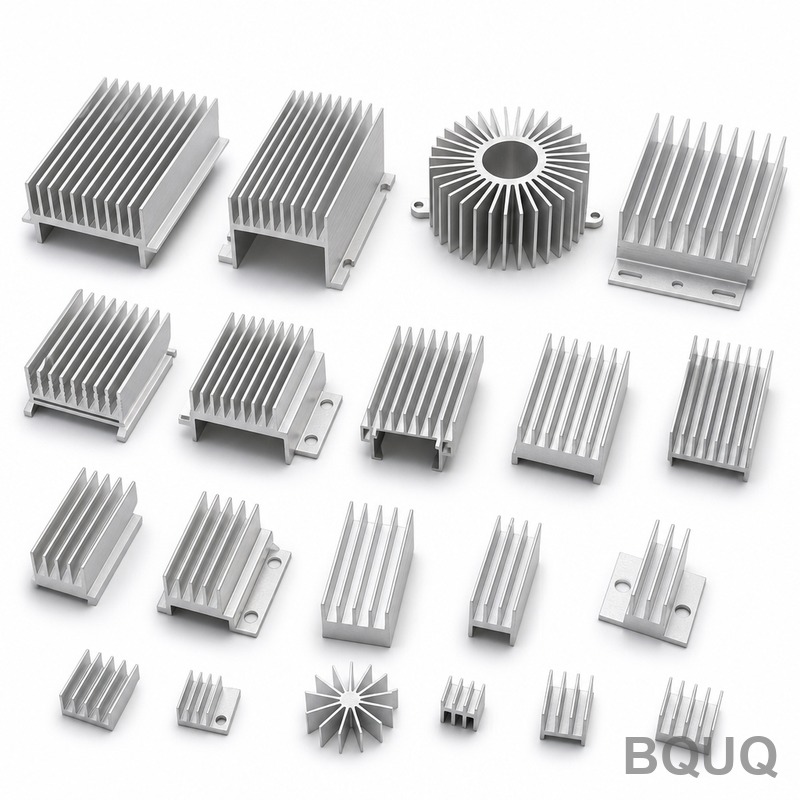
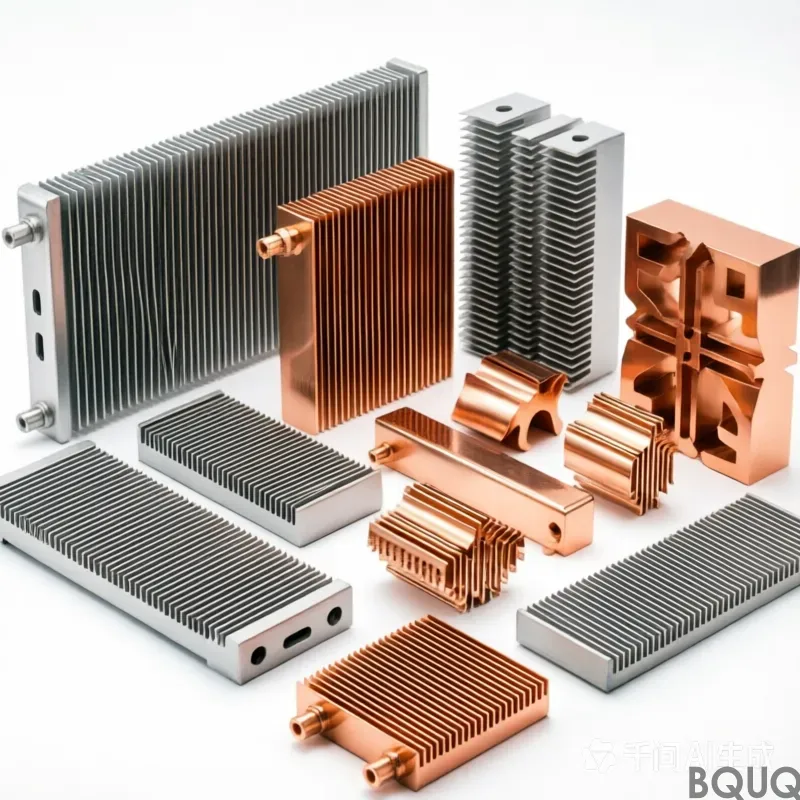
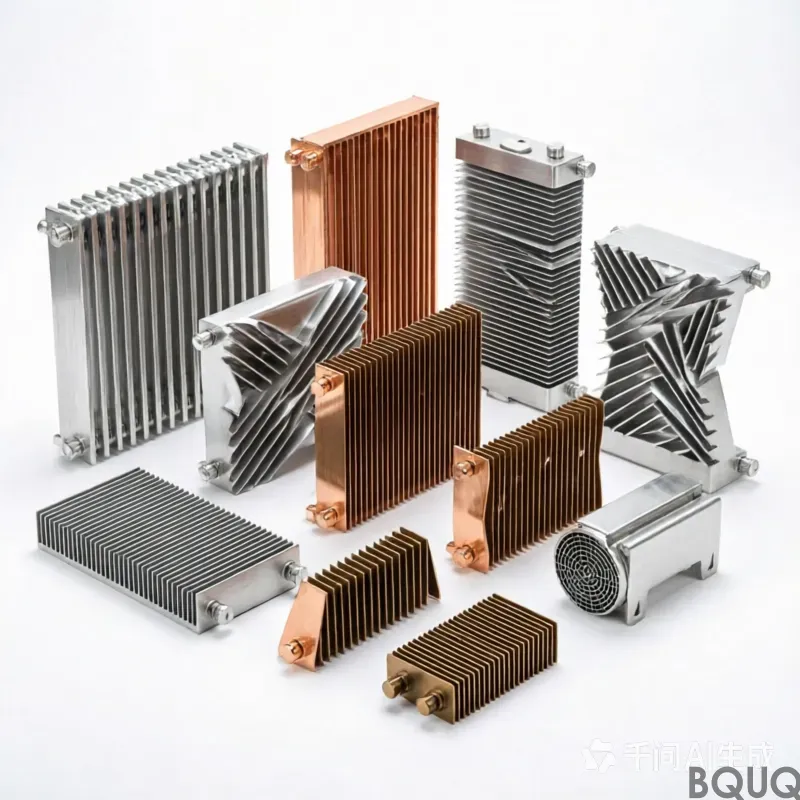
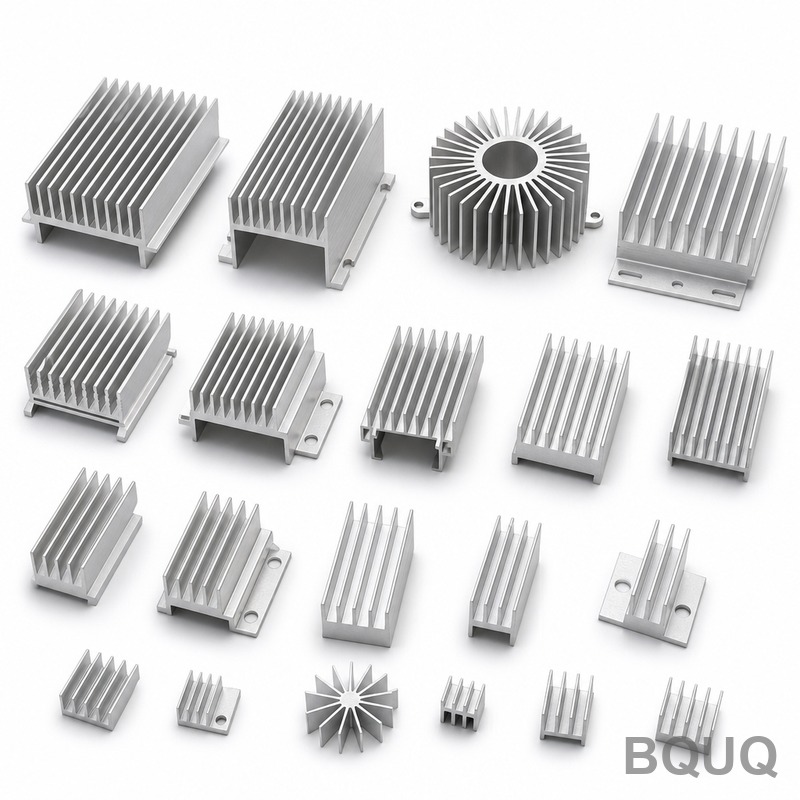
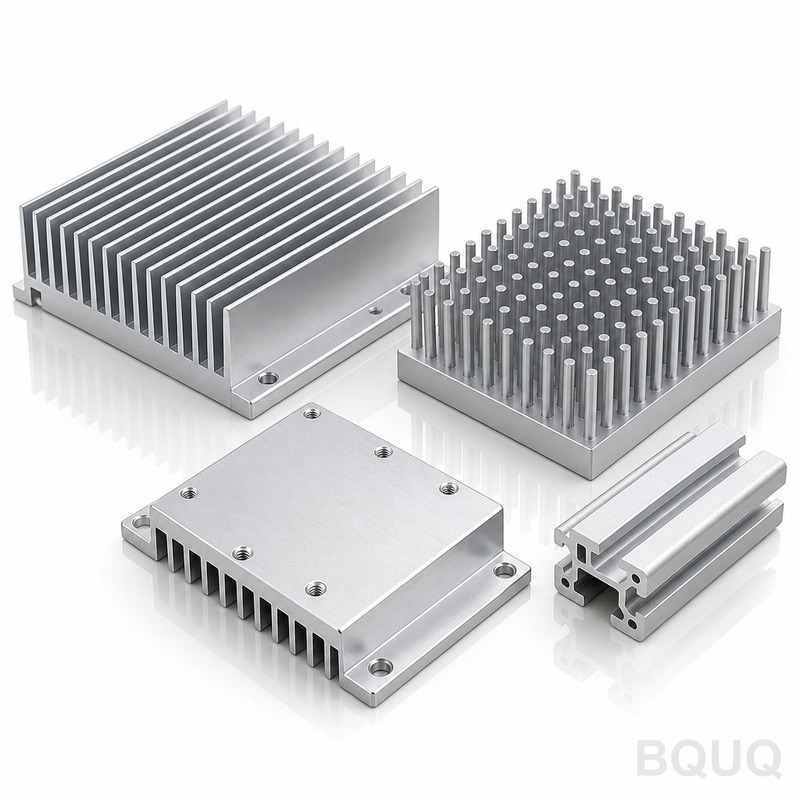
La pasta térmica compuesta para disipadores es una pieza de aluminio 6063-T5 estampada con paso de aleta de 3,0 mm, espesor de 0,8 mm y envolvente de 40 x 40 x 22 mm, manteniendo una planitud de 0,15 mm sobre 100 mm en la cara de montaje. La resistencia térmica es de 0,35 K/W, verificada en CMM con resolución de 0,001 mm, con el paso de aleta mantenido dentro de ±0,03 mm en una producción de 50.000 unidades.
La pasta térmica compuesta para disipadores combina un paso de aleta de 3,0 mm con un espesor de 0,8 mm en aluminio 6063-T5, de modo que las piezas de 40 x 40 x 22 mm mantienen 0,15 mm sobre 100 mm en la cara de montaje. La resistencia térmica es de 0,35 K/W, medida en CMM con resolución de 0,001 mm por lote.
El estampado proporciona un perfil de aleta de 0,8 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,03 mm en una producción de 50.000 unidades.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aleta, que la inspección detecta en CMM con resolución de 0,001 mm en lugar de en campo.
Un único proveedor ahora cubre calibres de aleta de 0,8 mm a 0,8 mm desde la misma familia de prensas de 110 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
El prensado de aluminio 6063-T5 mantiene ligera la pasta térmica compuesta para disipadores, desde 650 g según la envolvente, sin sacrificar la densidad de aletas, lo cual es importante donde la longitud de la trayectoria de flujo de aire ya está fijada por la carcasa.
Cada embestida es dimensionalmente idéntica, por lo que la posición de orificio de ±0,15 mm se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen para cargadores EV y OBC.
Selección de material y acabado superficial
El material estándar es aluminio 6063-T5, suministrado con anodizado transparente Tipo II, 5-10 µm. Para aplicaciones en las que la exposición a cargadores EV y OBC sea una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Las dimensiones generales se mantienen en ±0,15 mm, con características críticas como ±0,05 mm en la posición de los orificios de montaje controladas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0,03 mm, y la posición de los orificios se mantiene en ±0,15 mm. Las clases más ajustadas requieren una operación de prensado adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una superficie de granito, a 25 °C, con un límite de 0,15 mm sobre 100 mm, y el paso de aletas se verifica ópticamente con ±0,03 mm. Los informes se emiten con cada lote.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con resolución de CMM de 0,001 mm en cada primera pieza. Las desviaciones superiores a ±0,15 mm activan una selección del lote completo.
La planitud se mide sobre granito y no sobre fundición, porque 0,15 mm sobre 100 mm en 40 x 40 x 22 mm se lee de forma diferente sobre una placa que no ha sido lapeada. Los registros conservan ambas lecturas.
La contención final es bolsa de PE + caja de exportación, 20 kg por caja. Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al expediente ISO9001.
Los programas de cargadores EV y OBC son la razón por la que existe esta geometría. Cuando la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 3.0 mm con un espesor de 0.8 mm es el límite práctico para el aluminio.
Los clientes de cargadores EV y OBC normalmente especifican aluminio 6063-T5 por motivos de corrosión y después exigen que el plano se mantenga dentro de ±0.15 mm. La línea de 50,000 pcs absorbe el volumen sin una segunda fuente.
Cuando una pasta térmica de tipo heat sink compound se utiliza en volúmenes de cargadores EV y OBC, la consistencia pieza a pieza decide las devoluciones en campo. ±0.03 mm en una producción de 50,000 pcs mantiene la curva térmica dentro de una sola banda.
Los diseñadores que trabajan en cargadores EV y OBC piden planitud antes que los datos térmicos, porque el ensamblaje de cargadores EV y OBC es automatizado y una base no plana detiene la línea.
El aluminio 6063-T5 es la opción estándar. Para cargadores de VE y OBC en entornos corrosivos especificamos 6063-T5 con anodizado transparente Tipo II, 5-10 µm; para la máxima conductividad recurrimos al cobre C110, que aumenta el coste y el peso pero reduce la resistencia térmica aproximadamente a la mitad en la misma envolvente.
Ensayamos a ΔT = 60 K, convección natural, y reportamos 0,35 K/W. Es una cifra en régimen estacionario, no transitoria: para el comportamiento del primer encendido de cargadores de VE y OBC se necesita un ensayo diferente, y podemos realizarlo bajo petición.
En aluminio 6063-T5 con tonelaje de prensa normal, cabe esperar una vida útil del utillaje de aproximadamente . A 50.000 unidades, eso supone de 6 a 12 meses. Mantenemos juegos de matrices de repuesto en planta para programas de cargadores de VE y OBC, lo que elimina la espera si aparece desgaste en el registro de planitud.
Sí, enviamos tal como sale de prensa para clientes que realizan su propio acabado. El riesgo son las marcas de manipulación en aletas de 0,8 mm, por lo que embalamos esas piezas con hojas intercaladas dentro de bolsa PE + caja de exportación, 20 kg por caja.
¿Qué certificaciones de calidad poseen?
La planta está certificada ISO9001, y las piezas se envían con declaraciones RoHS y REACH bajo petición. La inspección por terceros SGS puede organizarse antes del precintado del contenedor, que es lo que especifican la mayoría de los compradores de cargadores de VE y OBC.
Cómo fabricamos y enviamos
Suministro directo desde Dongguan: bobina de aluminio, conformado, tratamiento superficial e inspección se realizan en un mismo edificio, por lo que la planitud de 0,15 mm sobre 100 mm se verifica antes de embalar la pieza.
La fábrica cuenta con certificación ISO9001 y puede enviar la documentación RoHS y REACH junto con la bolsa de PE y el cartón de exportación, 20 kg por cartón. La inspección de terceros SGS se organiza a petición antes de precintar el contenedor.
La producción funciona con ciclos de 12 s y visión en línea sobre 0,15 mm en 100 mm. Eso es lo que hace creíble un compromiso de 50.000 pcs en temporada alta.
Solicite presupuesto: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
±0.03 mm de paso de aleta; ±0.15 mm de posición de taladro; 0.15 mm sobre 100 mm en cara de montaje
Plazo de entrega
Estándar para este proceso: 2–4 semanas tras la aprobación del utillaje
MOQ
Estándar para este proceso: 5.000 uds.
Capacidad
50.000 uds. por lote; familia de prensas de 110 T
Selección / comparación
Opción
Ideal para
Compromiso
Perfil de aleta estampado de 0,8 mm
Paso de aleta de 3,0 mm repetible en programas de cargadores EV y OBC de gran volumen
Se requiere cambio de utillaje para rediseño térmico
Perfil de aleta extruido
Menor coste de utillaje para perfiles sencillos
No puede mantener un perfil de aleta de 0,8 mm ni un paso de ±0,03 mm de forma repetible
Aluminio 6063-T5
Disipador de calor ligero con pasta térmica compuesta desde 650 g
Menor conductividad térmica que el cobre
Inspección CMM de 0,001 mm
Detección del desgaste del troquel como variación medible del paso de aleta
Añade tiempo de inspección por lote
Familia de prensas de 110 T
Espesores de aleta de 0,8 mm a 0,8 mm desde un único proveedor
Limitado al envelope y al tonelaje de la prensa
Proceso / inspección
Etapa
Control
Registro
Estampado
El troquel conforma cada aleta en una sola embestida; paso dentro de ±0,03 mm
Registro dimensional de embestida por lote
Perfil de aleta
Perfil de aleta de 0,8 mm mantenido por el troquel
Medición de perfil por lote
Cara de montaje
Planitud de 0,15 mm en 100 mm
Informe CMM con resolución de 0,001 mm
Posición de orificios
±0,15 mm en todo el lote
Informe CMM con resolución de 0,001 mm
Rendimiento térmico
Resistencia térmica de 0,35 K/W
Medida en CMM con resolución de 0,001 mm por lote
Envío final
Inspección antes de cada envío
Registro de inspección por lote
Preguntas frecuentes
¿Cuál es la resistencia térmica de la pasta térmica compuesta para disipadores?
La pasta térmica compuesta para disipadores presenta una resistencia térmica de 0,35 K/W. Esto se verifica en CMM con resolución de 0,001 mm por lote, de modo que la pieza de 40 x 40 x 22 mm con paso de aleta de 3,0 mm y espesor de 0,8 mm ofrece un rendimiento térmico constante a lo largo de una producción de 50.000 unidades.
¿Qué material y paso de aleta utiliza este disipador?
Utiliza aluminio 6063-T5 con un paso de aleta de 3,0 mm y un espesor de 0,8 mm. La construcción estampada mantiene el paso dentro de ±0,03 mm a lo largo de una producción de 50.000 unidades, algo que la extrusión no puede igualar para este perfil de aleta de 0,8 mm.
¿Qué tan plana es la cara de montaje del heat sink compound thermal paste?
La cara de montaje mantiene 0.15 mm sobre 100 mm. Esta planitud se conserva en piezas de 40 x 40 x 22 mm y se verifica en CMM con resolución de 0.001 mm por lote, lo que respalda un contacto repetible en programas de volumen de cargadores EV y OBC.
¿Puede una construcción estampada mantener un paso de aletas más cerrado que la extrusión?
Sí. El estampado ofrece un perfil de aleta repetible de 0.8 mm que la extrusión no puede mantener. El troquel conforma cada aleta en una sola carrera, por lo que el paso de 3.0 mm se mantiene dentro de ±0.03 mm a lo largo de una corrida de 50,000 pcs, y el desgaste del troquel se manifiesta como un desplazamiento de paso medible detectado en CMM con resolución de 0.001 mm.
¿Cuál es el peso del heat sink compound thermal paste?
El prensado de aluminio 6063-T5 mantiene ligero el heat sink compound thermal paste, desde 650 g según el envelope, sin sacrificar la densidad de aletas. Esto importa donde la longitud de la trayectoria de flujo de aire ya está fijada por la carcasa en diseños de 40 x 40 x 22 mm.
¿Cómo se controla la posición de los orificios a lo largo de un lote de producción?
Cada carrera es dimensionalmente idéntica, por lo que la posición de orificio de ±0.15 mm se mantiene en todo el lote. Esta repetibilidad es lo que hace confiables los programas de volumen de cargadores EV y OBC, con inspección antes de cada envío en CMM con resolución de 0.001 mm.
¿Qué capacidad de prensa y calibres de aleta están disponibles con un solo proveedor?
Un solo proveedor ahora cubre calibres de aleta de 0.8 mm a 0.8 mm de la misma familia de prensas de 110 T. Esto significa que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor, lo que respalda un paso de aleta de 3.0 mm y una resistencia térmica de 0.35 K/W en corridas de 50,000 pcs.