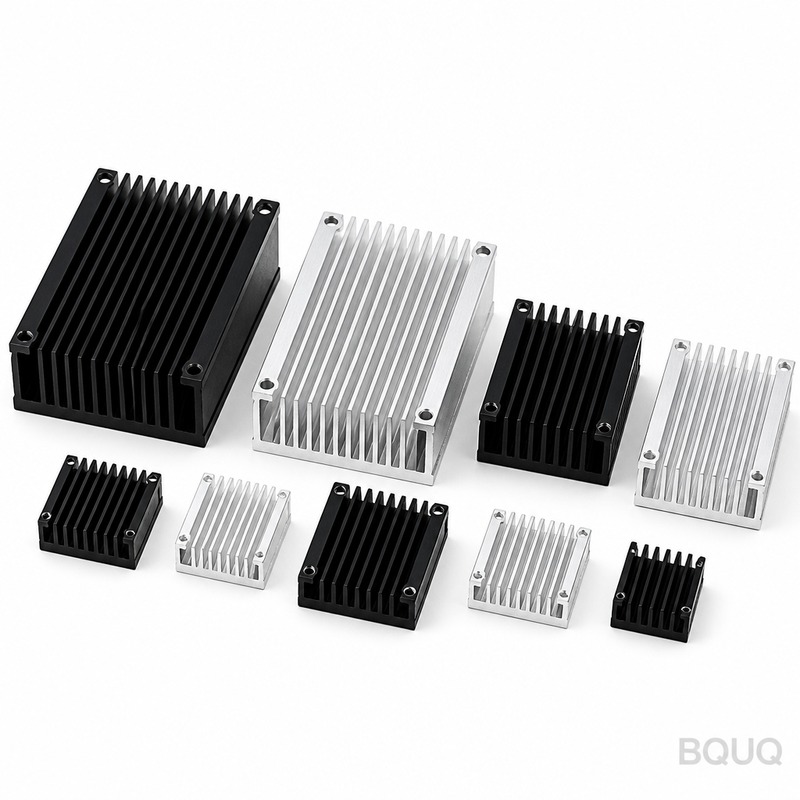
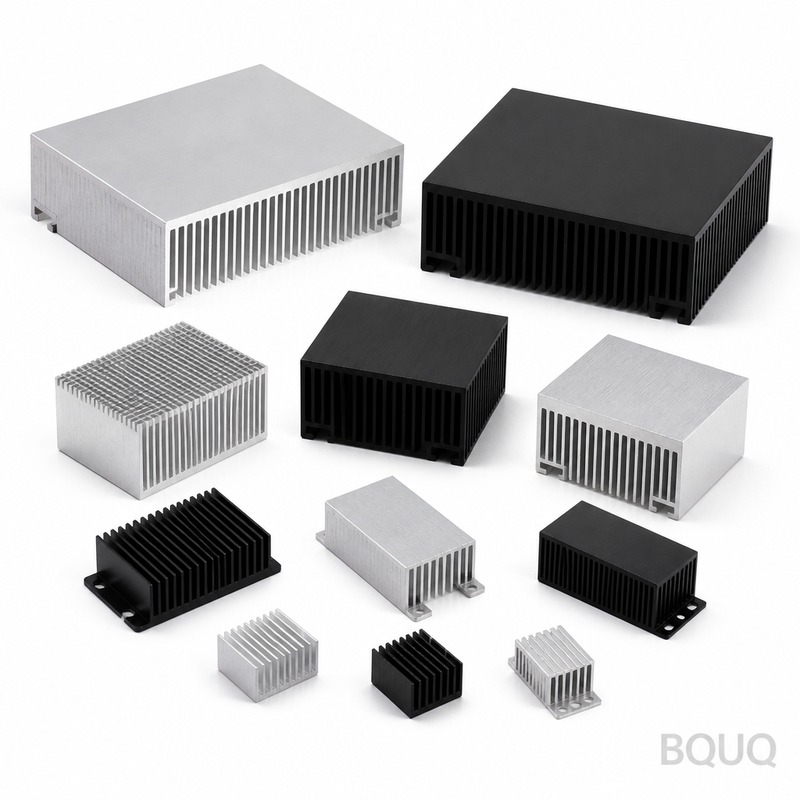
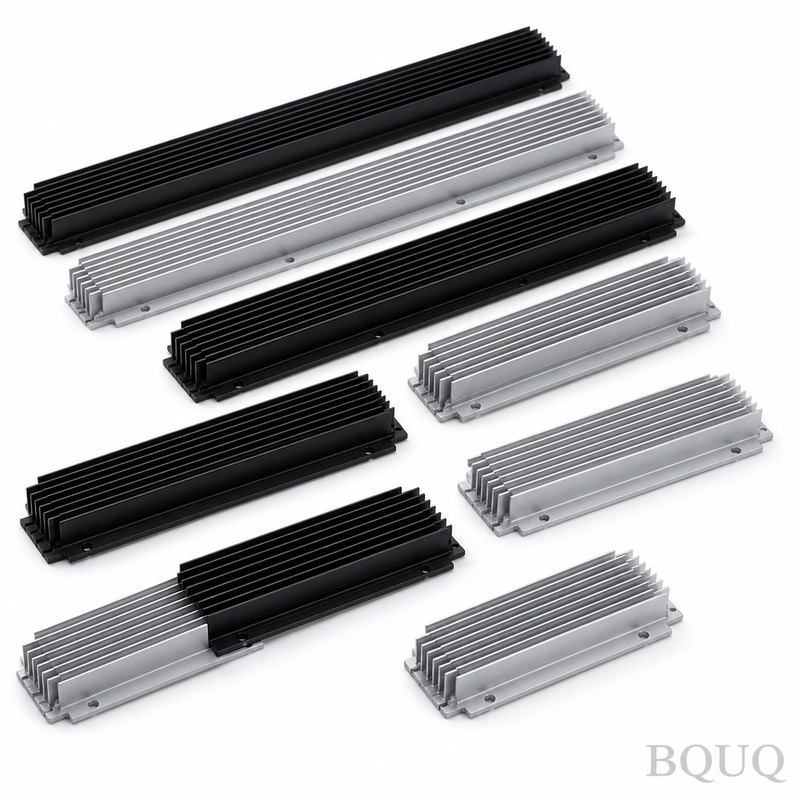
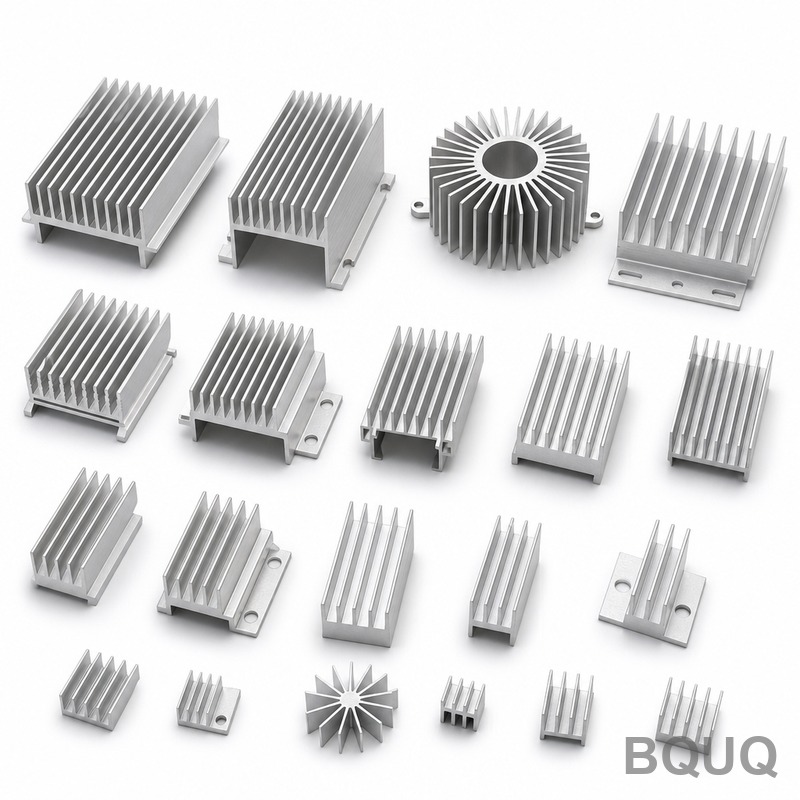
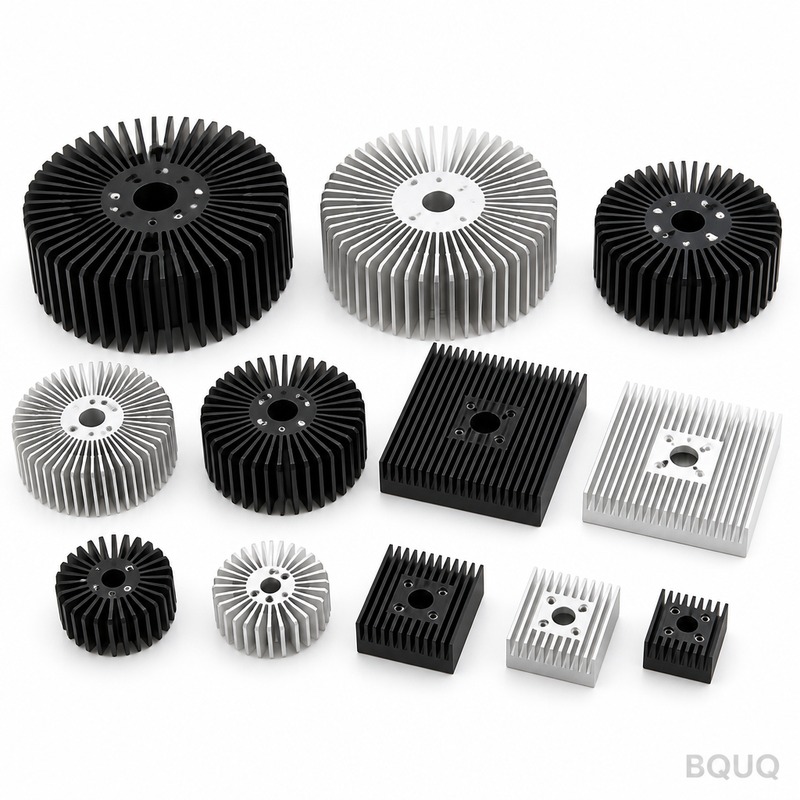
disipador de calor con ventilador: aluminio 6061-T6, aletas de 0,4 mm con paso de 2,5 mm, planitud de 0,15 mm sobre 100 mm, resistencia térmica de 0,48 K/W. MOQ 100 uds., se envía en 5 días hábiles.
ventilador del disipador de calor
heat sink fan: 6061-T6 aluminium, 0.4 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 100 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
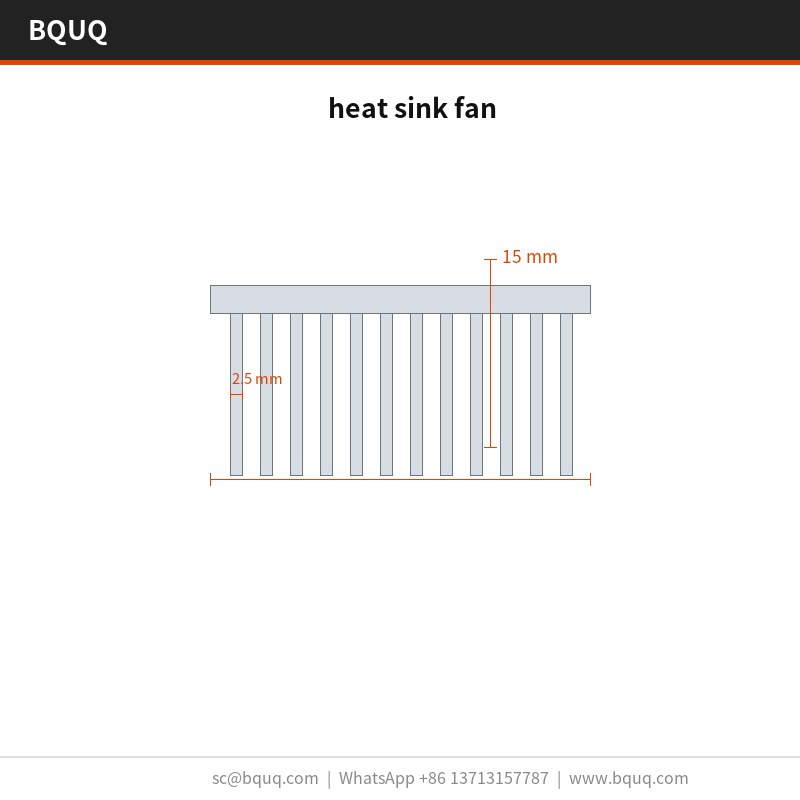
El ventilador de disipador de calor utiliza un paso de aletas de 2,5 mm y un espesor de 0,4 mm en aluminio 6061-T6, manteniendo una planitud de 0,15 mm sobre 100 mm en la cara de montaje. La resistencia térmica es de 0,48 K/W, verificada con una resolución de CMM de 0,001 mm por lote. El estampado mantiene el paso dentro de ±0,05 mm en una producción de 300.000 piezas, con anodizado negro Tipo II de 10-15 µm.
El ventilador de disipador de calor combina un paso de aletas de 2,5 mm con un espesor de 0,4 mm en aluminio 6061-T6, de modo que las piezas de 20 x 20 x 10 mm mantienen 0,15 mm sobre 100 mm en la cara de montaje. La resistencia térmica es de 0,48 K/W, medida con una resolución de CMM de 0,001 mm por lote.
El estampado proporciona un perfil de aleta de 0,4 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm en una producción de 300.000 piezas.
Debido a que la base y las aletas se prensan como una sola pieza, no hay junta soldada que pueda fallar. La planitud de 0,15 mm sobre 100 mm en la cara de montaje se mantiene directamente desde el útil, lo que mantiene uniforme el contacto de la interfaz térmica.
El bajo espesor de aleta es donde gana el estampado: las aletas de 0,4 mm con un paso de 2,5 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo envolvente.
El prensado del aluminio 6061-T6 mantiene ligero el ventilador de disipador de calor, desde 120 g según el envolvente, sin sacrificar la densidad de aletas, lo cual importa cuando la longitud del recorrido del flujo de aire ya está fijada por la carcasa.
El acabado de anodizado negro Tipo II, de 10-15 µm, se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es aluminio 6061-T6, suministrado con anodizado negro Tipo II, de 10-15 µm. Para aplicaciones donde la exposición en iluminación industrial LED de alta bahía es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
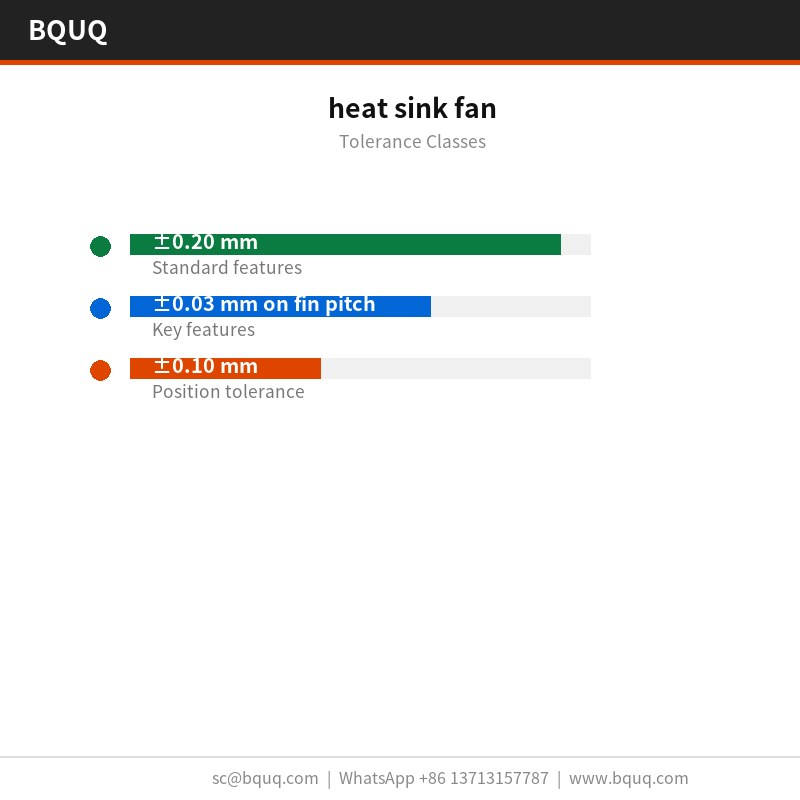
Las dimensiones generales se ajustan a ±0,20 mm, con características críticas como ±0,03 mm en el paso de aletas mantenidas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0,05 mm, y la posición de los agujeros se mantiene a ±0,10 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
El aluminio 6061-T6 entrante se verifica en espesor y dureza antes de entrar en la prensa. Tras el conformado, la CMM con resolución de 0,001 mm confirma 0,15 mm sobre 100 mm y 2,5 mm según el plano.
La planitud se mide sobre granito y no sobre fundición, porque 0,15 mm sobre 100 mm en 20 x 20 x 10 mm se lee de forma diferente en una placa que no ha sido lapeada. Los registros conservan ambas lecturas.
Inspeccionamos las puntas de las aletas de 0,4 mm en busca de rebabas y grietas tras el conformado, porque el estampado puede partir una raíz sin desplazar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
La contención final es bolsa de PE + caja de cartón nido de abeja, 15 kg por caja. Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años según el archivo ISO9001.
Dónde se utiliza esta pieza
Para fabricaciones de iluminación industrial LED de alta bahía, la cara de montaje de 0,15 mm sobre 100 mm importa tanto como la clasificación térmica: decide si el material de interfaz térmica se extiende de manera uniforme o se acumula en un extremo.
Los clientes de iluminación industrial LED de alta bahía normalmente especifican aluminio 6061-T6 por razones de corrosión y luego mantienen el plano a ±0,20 mm. La línea de 300.000 piezas absorbe el volumen sin una segunda fuente.
Las reglas de embalaje y vibración de la iluminación industrial LED de alta bahía empujan hacia una construcción de una sola pieza. Un ventilador de disipador de calor estampado no tiene adhesivo que se deforme por fluencia, que es el modo de fallo habitual en los enfriadores de dos piezas.
Los diseñadores que trabajan en iluminación industrial LED de alta bahía piden la planitud antes que los datos térmicos, porque el montaje de la iluminación industrial LED de alta bahía está automatizado y una base no plana detiene la línea.
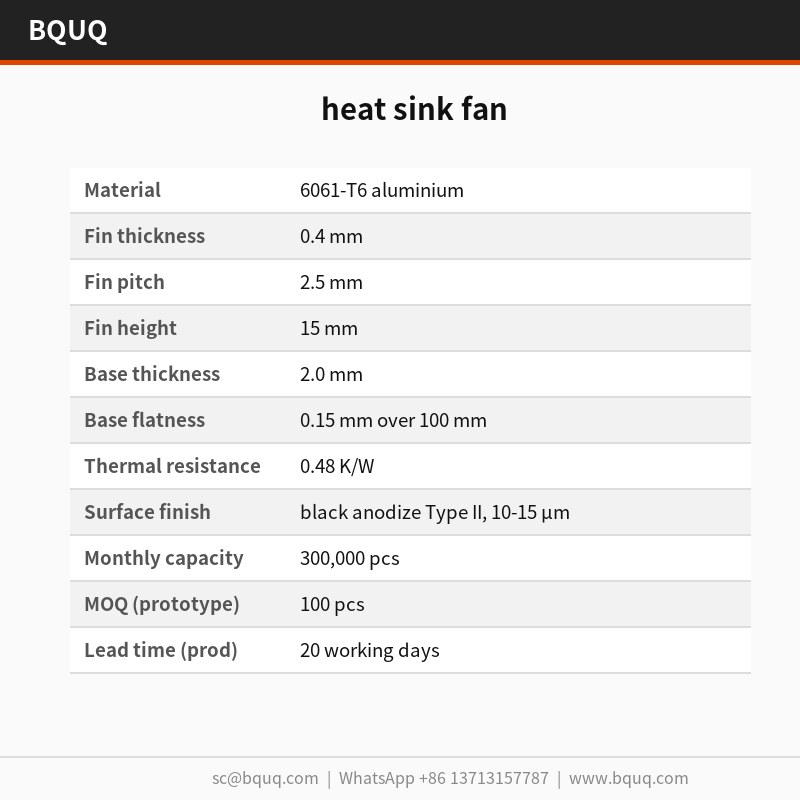
Especificaciones
Parámetro
Valor / Rango
Material
Aluminio 6061-T6
Espesor de aleta
0,4 mm
Paso de aleta
2,5 mm
Altura de aleta
15 mm
Espesor de base
2,0 mm
Planitud de base
0,15 mm sobre 100 mm
Resistencia térmica
0,48 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
Anodizado negro Tipo II, 10-15 µm
Rango de tamaño
20 x 20 x 10 mm
Preguntas frecuentes: sus dudas antes de pedir
¿Pueden personalizar el ventilador de disipador de calor para nuestra aplicación?
Sí. Envíe un plano o una muestra y le devolvemos una nota de DFM en 3 días hábiles. La mayoría de las personalizaciones para iluminación industrial LED de alta bahía cambian 2,5 mm, 2,0 mm o el patrón de agujeros, y los tres son cambios de utillaje en la prensa de 250 T existente en lugar de una máquina nueva.
¿Cuál es el plazo de entrega del ventilador de disipador de calor?
El prototipo es de 5 días hábiles desde la aprobación del plano; la producción es de 20 días hábiles después de la firma de la primera pieza. El utillaje para una pieza nueva requiere . Cotizamos FOB Guangzhou, y el flete marítimo a Europa tarda aproximadamente de 25 a 30 días tras la reserva.
¿Cuál es la planitud en la cara de montaje?
0,15 mm sobre 100 mm medidos sobre placa de superficie de granito, 25 °C. Este es el número que importa para la iluminación industrial LED de alta bahía, porque la almohadilla térmica necesita un contacto uniforme. Si su montaje necesita algo mejor, indíquelo y podemos añadir una operación de refrentado ligero.
¿Cuáles son las condiciones de embalaje y envío?
El embalaje estándar es bolsa de PE + caja de cartón nido de abeja, 15 kg por caja. Cotizamos FOB Guangzhou. Las cajas de exportación se etiquetan con lote, cantidad y estado de inspección, y la documentación completa, incluido el informe de inspección, viaja con la mercancía.
¿Proporcionan archivos CAD o un plano?
Suministramos un plano 2D con el informe de CMM, y STEP 3D bajo petición. Ambos muestran las llamadas de planitud y las líneas de división del utillaje, lo cual importa si va a verificar 0,15 mm sobre 100 mm en su propio montaje.
Cómo fabricamos y enviamos
Nuestra experiencia en iluminación industrial LED de alta bahía se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que el anodizado negro Tipo II estándar, de 10-15 µm, y ±0,20 mm son conservadores en lugar de optimistas.
El utillaje se construye internamente, que es como se mantiene ±0,05 mm en un programa de 300.000 piezas en lugar de desviarse pieza a pieza.
El personal de calidad se sienta junto a la prensa, no en una sala aparte. Las desviaciones en 2,5 mm o 0,15 mm sobre 100 mm detienen la producción en el útil en lugar de en la inspección final.
±0,05 mm de paso; 0,15 mm de planitud sobre 100 mm
Plazo de entrega
Estándar para este proceso
MOQ
Estándar para este proceso
Capacidad
Producción de 300.000 piezas
Selección / comparación
Opción
Mejor para
Compromiso
Ventilador de disipador de calor estampado
Alta densidad de aletas con espesor de 0,4 mm y paso de 2,5 mm
Limitado a grados de aluminio conformables
Disipador de calor extruido
Perfiles sencillos con aletas más gruesas
No puede mantener un perfil de aleta de 0,4 mm de forma repetible
Disipador de calor mecanizado
Prototipo o formas complejas de bajo volumen
Mayor coste por pieza; anodizado cortado en las raíces de las aletas
Conjunto de aletas soldadas
Materiales mixtos o aletas muy altas
La junta puede fallar; paso de proceso adicional
Disipador de calor con aletas adheridas
Aplicaciones de baja carga térmica
Resistencia de interfaz térmica en la línea de unión
Proceso / inspección
Etapa
Control
Registro
Estampado
El troquel conforma todas las aletas en una sola embestida; paso dentro de ±0,05 mm
Registro de producción por 300.000 piezas
Planitud
0,15 mm sobre 100 mm en la cara de montaje desde el útil
CMM con resolución de 0,001 mm por lote
Ensayo térmico
Resistencia térmica 0,48 K/W
Medida por lote
Acabado superficial
Anodizado negro Tipo II, 10-15 µm tras el conformado
Registro de espesor de recubrimiento
Inspección final
Inspección antes de cada envío
Informe de inspección por lote
Preguntas frecuentes
¿Cuál es la resistencia térmica de este ventilador de disipador de calor?
La resistencia térmica es de 0,48 K/W, medida con una resolución de CMM de 0,001 mm por lote. Este valor refleja el paso de aletas de 2,5 mm y el espesor de 0,4 mm en aluminio 6061-T6, ofreciendo una refrigeración predecible para envolventes de 20 x 20 x 10 mm.
¿Qué tan plana es la cara de montaje?
La cara de montaje mantiene una planitud de 0,15 mm sobre 100 mm directamente desde el útil de estampado. Esto mantiene uniforme el contacto de la interfaz térmica sin mecanizado secundario, y se verifica con una resolución de CMM de 0,001 mm por lote.
Utilizamos un paso de aleta de 2,5 mm con un espesor de 0,4 mm en aluminio 6061-T6. El troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm en una producción de 300.000 piezas, algo que la extrusión no puede mantener.
¿El anodizado negro se aplica antes o después del conformado?
El anodizado negro Tipo II, de 10-15 µm, se aplica después del conformado. Esto significa que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas, preservando la integridad del recubrimiento durante la vida útil de la pieza.
¿Cuál es el peso del ventilador de disipador de calor?
El peso comienza desde 120 g según el envolvente. El prensado del aluminio 6061-T6 mantiene ligero el ventilador de disipador de calor sin sacrificar la densidad de aletas, lo cual importa cuando la longitud del recorrido del flujo de aire ya está fijada por la carcasa.
¿Pueden mantener una tolerancia de paso ajustada en grandes volúmenes?
Sí. El troquel de estampado conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm en una producción de 300.000 piezas. Esta repetibilidad es la razón por la que se elige el estampado en lugar de la extrusión para perfiles de aleta de 0,4 mm.
¿Por qué elegir aletas estampadas en lugar de aletas mecanizadas o extruidas?
El estampado proporciona un perfil de aleta de 0,4 mm repetible con un paso de 2,5 mm, manteniendo ±0,05 mm en 300.000 piezas. La base y las aletas se prensan como una sola pieza, por lo que no hay junta soldada que pueda fallar, y la cobertura del anodizado en las raíces de las aletas es mejor que en las alternativas mecanizadas.