compuesto de disipador de calor: aluminio fundido a presión ADC12, aletas de 0,4 mm con paso de 4,0 mm, planitud de 0,10 mm sobre 100 mm, resistencia térmica de 0,62 K/W. MOQ 50 pzs, se envía en 72...
compuesto disipador de calor
compuesto disipador de calor: ADC12 die-cast aluminium, 0.4 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, s...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
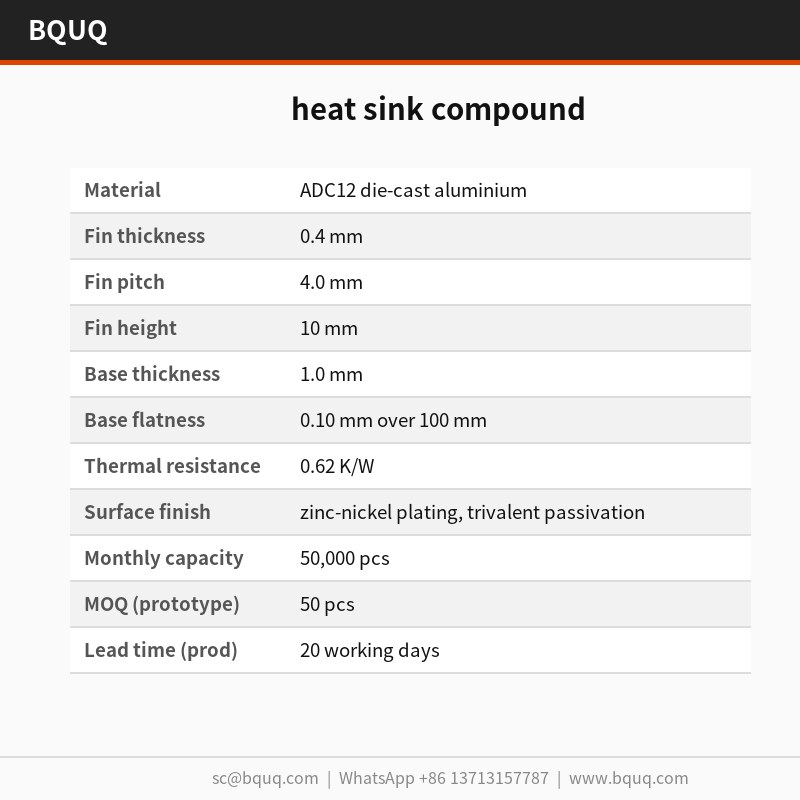
Este compuesto disipador de calor está estampado en aluminio fundido a presión ADC12 con aletas de 0.4 mm a 4.0 mm de paso, ofreciendo una resistencia térmica medida de 0.62 K/W a ΔT = 60 K. La base de 1.0 mm mantiene 0.10 mm sobre 100 mm de planitud, verificada sobre placa de granito. Un solo golpe de 25 T conforma toda la pieza, y el ciclo de 18 s alimenta una línea ISO9001 de 50,000 pzs por mes en Dongguan.
Este compuesto disipador de calor está estampado en aluminio fundido a presión ADC12 con aletas de 0.4 mm a 4.0 mm de paso, lo que da una resistencia térmica medida de 0.62 K/W a ΔT = 60 K. La base de 1.0 mm mantiene 0.10 mm sobre 100 mm, verificada sobre placa de granito, y el ensamble produce 50,000 pzs por mes desde una sola línea ISO9001 en Dongguan.
Enfoque de diseño y proceso
Como la base y las aletas se prensan como una sola pieza, no hay unión soldada que pueda fallar. La planitud de 0.10 mm sobre 100 mm en la cara de montaje se mantiene directamente desde el utillaje, lo que mantiene uniforme el contacto de la interfaz térmica.
Un solo golpe de 25 T conforma todo el compuesto disipador de calor, por lo que el costo de la pieza deja de escalar con la complejidad. El utillaje trabaja a ±0.03 mm, y el ciclo de 18 s alimenta una línea de 50,000 pzs.
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los enfriadores de dos partes, acortando la trayectoria térmica. Nada se interpone entre el aluminio fundido a presión ADC12 y el flujo de aire excepto la propia superficie estampada.
El prensado del aluminio fundido a presión ADC12 mantiene ligero el compuesto disipador de calor, desde 650 g según el envolvente, sin sacrificar la densidad de aletas, lo cual importa donde la longitud de la trayectoria de aire ya está fijada por la carcasa.
El acabado de niquel-zinc con pasivado trivalente se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es aluminio fundido a presión ADC12, suministrado con niquel-zinc y pasivado trivalente. Para aplicaciones donde la exposición en iluminación LED high bay es una preocupación, recomendamos la ruta pasivada; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
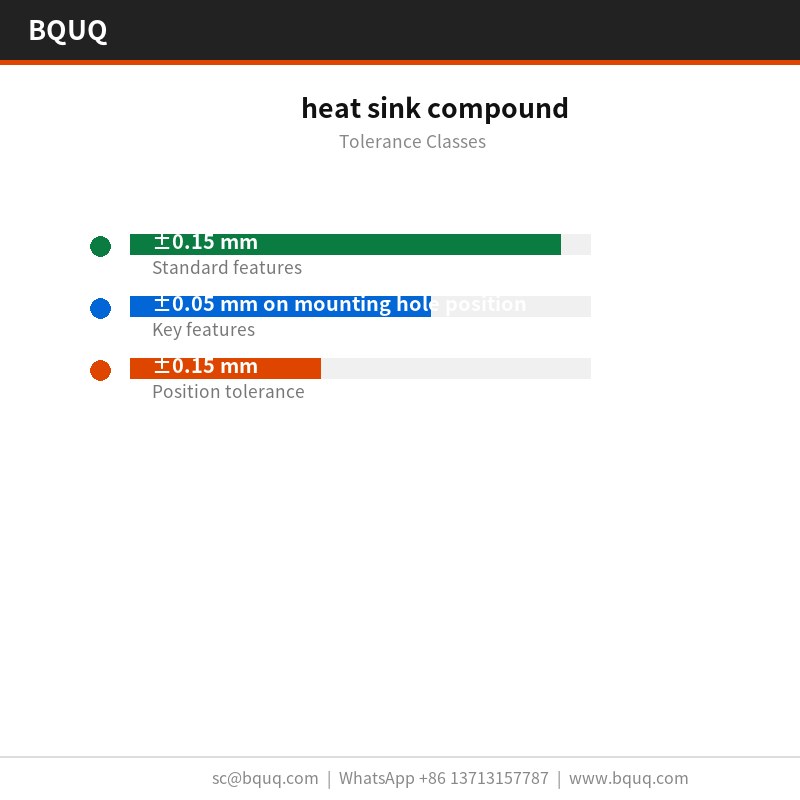
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen a ±0.15 mm, con características críticas como ±0.05 mm en la posición de los agujeros de montaje controladas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0.03 mm, y la posición de los agujeros se mantiene a ±0.15 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Cada lote lleva un informe CMM de comparador óptico de 0.002 mm. Registramos planitud, paso, espesor de base y posición de agujeros, y marcamos cualquier valor fuera de ±0.15 mm antes de que salga de la línea.
El aluminio fundido a presión ADC12 entrante se verifica en espesor y dureza antes de entrar a la prensa. Después del conformado, el comparador óptico de 0.002 mm confirma 0.10 mm sobre 100 mm y 4.0 mm contra el plano.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con comparador óptico de 0.002 mm en cada primera pieza. Las desviaciones más allá de ±0.15 mm activan una selección del lote completo.
Inspeccionamos las puntas de aleta de 0.4 mm en busca de rebaba y grieta después del conformado, porque el estampado puede partir una raíz sin desplazar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
Dónde se utiliza esta pieza
Para fabricaciones de iluminación LED high bay, la cara de montaje de 0.10 mm sobre 100 mm importa tanto como la clasificación térmica: decide si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
Donde un compuesto disipador de calor opera a volúmenes de iluminación LED high bay, la consistencia pieza a pieza decide las devoluciones de campo. ±0.03 mm en una corrida de 50,000 pzs mantiene la curva térmica dentro de una sola banda.
Los diseñadores que trabajan en iluminación LED high bay piden la planitud antes que los datos térmicos, porque el ensamble de iluminación LED high bay es automatizado y una base no plana detiene la línea.
Los diseños de iluminación LED high bay a menudo operan con una trayectoria de aire forzado de 2.0 m/s. 0.62 K/W a ΔT = 60 K, convección natural significa que la iluminación LED high bay puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Las dimensiones generales se mantienen a ±0.15 mm; las críticas como ±0.05 mm en la posición de los agujeros de montaje se controlan por separado. Las características conformadas heredan una repetibilidad del utillaje de ±0.03 mm. Si su plano necesita algo más ajustado, indíquelo antes del utillaje para que podamos planificar la operación de prensa adicional.
¿Cómo se compara con un compuesto disipador de calor extruido?
La extrusión es más económica por encima de aproximadamente 500,000 piezas por año y ofrece un perfil más suave. El estampado gana por debajo de eso y siempre que el calibre de aleta baje de 0.5 mm, porque la extrusión no puede mantener 0.4 mm de forma consistente. Para prototipos de iluminación LED high bay, el costo del utillaje suele decidirlo.
¿Realizan pruebas de resistencia térmica?
Probamos a ΔT = 60 K, convección natural y reportamos 0.62 K/W. Esa es una cifra de estado estacionario, no transitoria: para el comportamiento de la iluminación LED high bay en el primer encendido se necesita una prueba diferente, y podemos realizarla bajo pedido.
¿Fabrican el compuesto disipador de calor en diferentes tamaños?
La familia cubre 120 x 80 x 50 mm, con pesos unitarios desde 650 g. Como la base se prensa, los nuevos tamaños son un cambio de inserto de troquel en lugar de una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
¿Pueden suministrar el compuesto disipador de calor preensamblado?
Sí. Podemos añadir clips, tornillos o una cubierta de ventilador como un ensamble en kit, con las piezas embolsadas y etiquetadas por juego. Esto es común en programas de iluminación LED high bay y añade aproximadamente 3 días hábiles.
El utillaje se construye internamente, que es como se mantiene ±0.03 mm a lo largo de un programa de 50,000 pzs en lugar de desviarse pieza a pieza.
El personal de calidad se sienta junto a la prensa, no en una sala separada. Las desviaciones en 4.0 mm o 0.10 mm sobre 100 mm detienen la corrida en el utillaje en lugar de en la inspección final.
Cotizamos FOB Guangzhou y reservamos 50 pzs para muestreo. El muestreo tiene una tarifa de muestra de 30-80 USD, por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
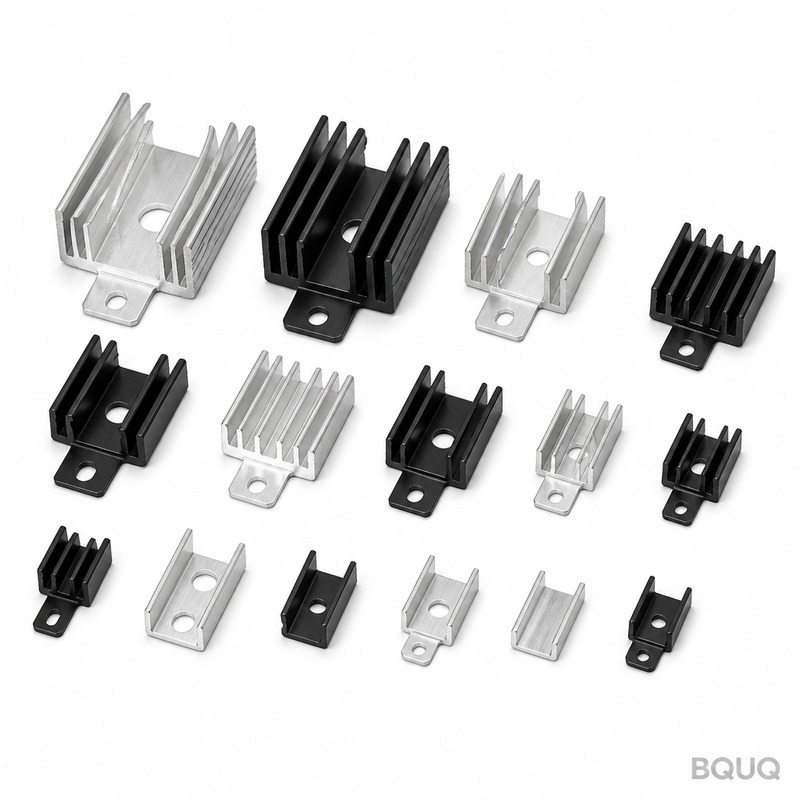
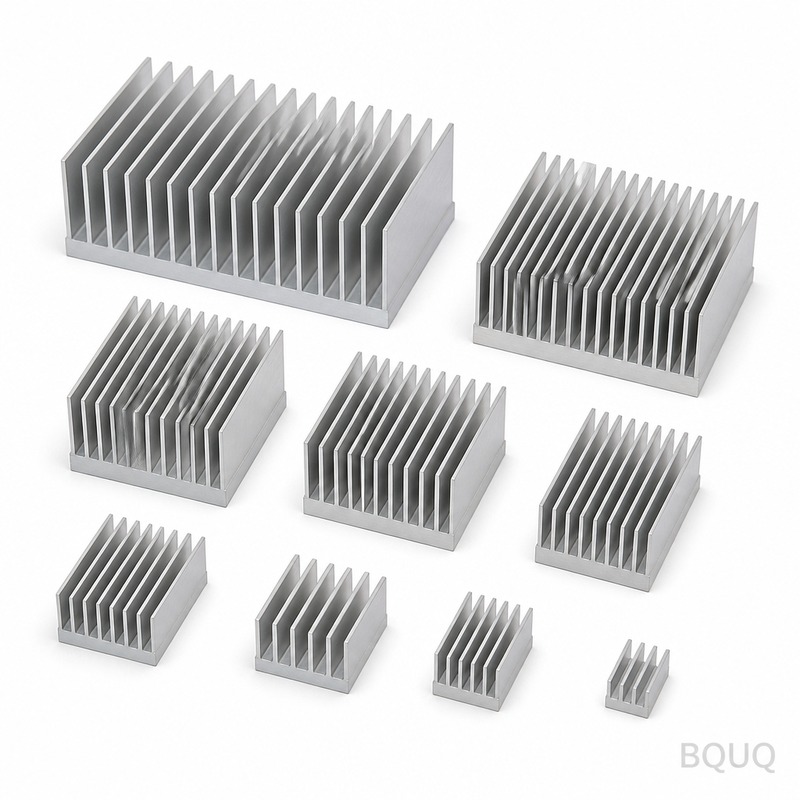
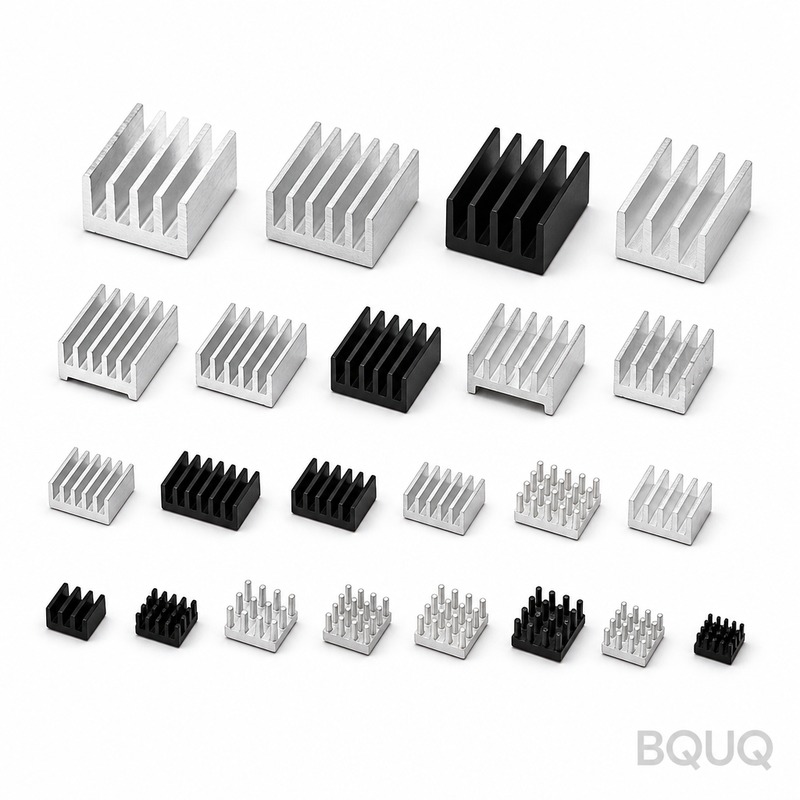
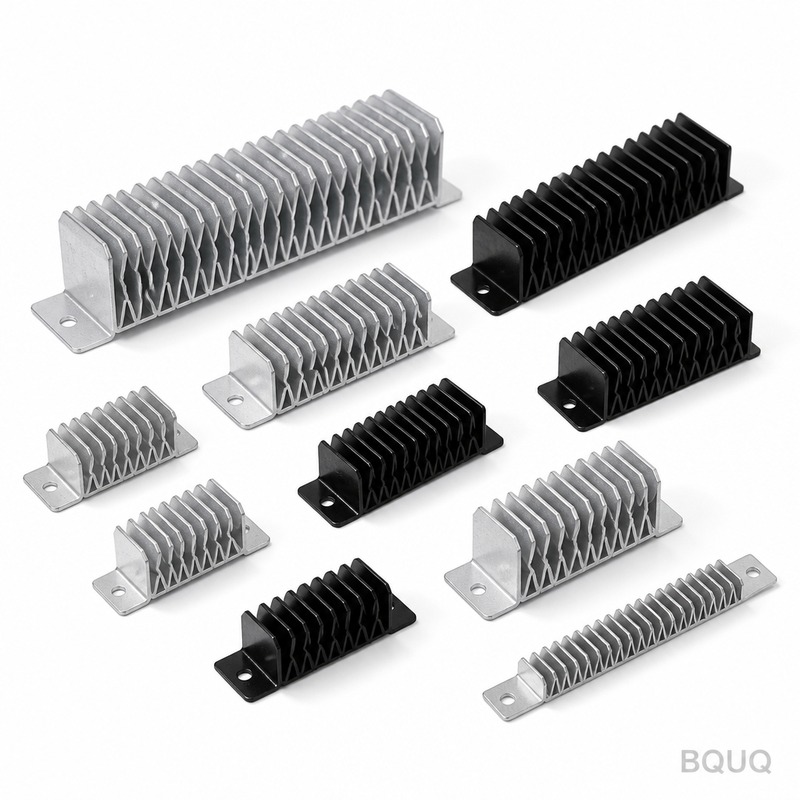
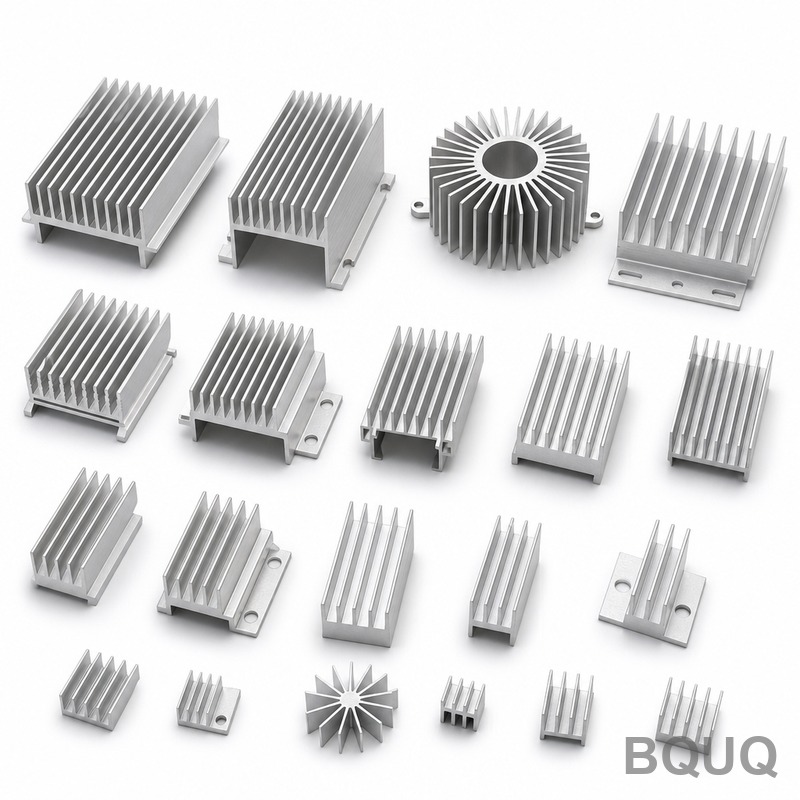
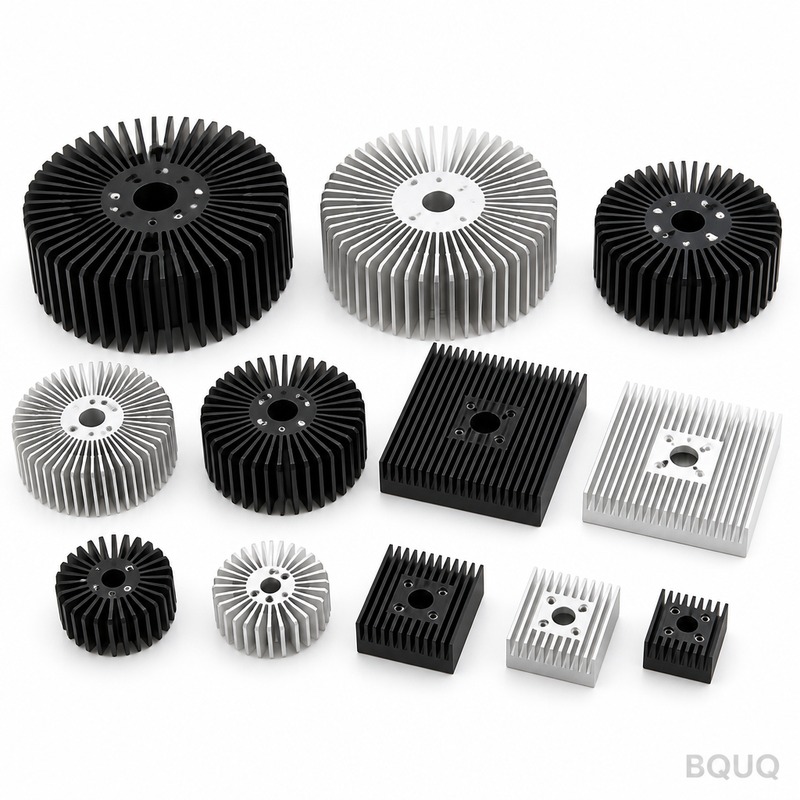
Galería de productos
Especificaciones clave y guía de selección
Comparación de especificaciones
Parámetro
Valor / Rango
Material
Aluminio fundido a presión ADC12
Tolerancia
±0.03 mm de utillaje
Plazo de entrega
Estándar para este proceso
MOQ
Estándar para este proceso
Capacidad
50,000 pzs por mes
Selección / comparación
Opción
Ideal para
Compromiso
Compuesto disipador de calor estampado de una pieza
Contacto uniforme de interfaz térmica y sin unión soldada
Requiere utillaje con tolerancia de ±0.03 mm
Enfriador de dos partes con capa adhesiva
Aplicaciones donde se necesitan materiales separados de base y aleta
Trayectoria térmica añadida y posible fallo del adhesivo
Aluminio fundido a presión ADC12
Compuesto disipador de calor ligero desde 650 g
Densidad de aletas limitada por el proceso de fundición a presión
Niquel-zinc con pasivado trivalente
Resistencia a la corrosión en superficie estampada
Paso de acabado adicional
Proceso / inspección
Etapa
Control
Registro
Estampado
Un solo golpe de 25 T conforma toda la pieza
Tiempo de ciclo de 18 s
Planitud
0.10 mm sobre 100 mm en la cara de montaje
Verificada sobre placa de granito
Rendimiento térmico
0.62 K/W a ΔT = 60 K
Resistencia térmica medida
Utillaje
±0.03 mm
Corridas de utillaje
Envío
Inspección antes de cada envío
Línea ISO9001 en Dongguan
Preguntas frecuentes
¿Cuál es la resistencia térmica de este compuesto disipador de calor?
La resistencia térmica medida es de 0.62 K/W a ΔT = 60 K. Esto se logra con aletas de 0.4 mm a 4.0 mm de paso estampadas en aluminio fundido a presión ADC12, y el diseño de una sola pieza elimina la capa adhesiva que se encuentra en los enfriadores de dos partes.
¿Qué material se utiliza para el compuesto disipador de calor?
Está estampado en aluminio fundido a presión ADC12. El material mantiene ligero el compuesto disipador de calor, desde 650 g según el envolvente, sin sacrificar la densidad de aletas. El acabado de niquel-zinc con pasivado trivalente proporciona resistencia a la corrosión en la superficie estampada.
¿Cuál es la tolerancia de planitud en la cara de montaje?
La base de 1.0 mm mantiene una planitud de 0.10 mm sobre 100 mm en la cara de montaje, verificada sobre placa de granito. Esta planitud se mantiene directamente desde el utillaje, lo que mantiene uniforme el contacto de la interfaz térmica y respalda la resistencia térmica de 0.62 K/W.
¿Cuál es la capacidad de producción y el plazo de entrega?
El ensamble produce 50,000 pzs por mes desde una sola línea ISO9001 en Dongguan. El ciclo de 18 s alimenta esta línea. El plazo de entrega es estándar para este proceso; contáctenos para la programación actual según su cantidad de pedido y el estado del utillaje.
¿Pueden describir el proceso de fabricación?
Un solo golpe de 25 T conforma todo el compuesto disipador de calor, por lo que el costo de la pieza deja de escalar con la complejidad. El utillaje trabaja a ±0.03 mm. Como la base y las aletas se prensan como una sola pieza, no hay unión soldada que pueda fallar, y la geometría de una sola pieza elimina la capa adhesiva que se encuentra en los enfriadores de dos partes.
¿Cuáles son las dimensiones y el paso de las aletas?
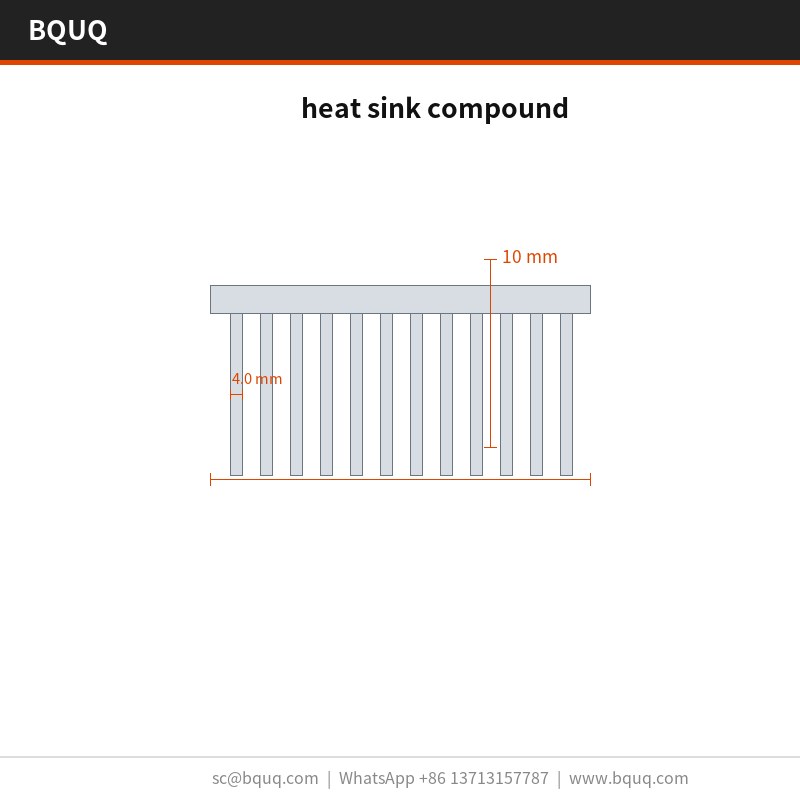
El compuesto disipador de calor tiene aletas de 0.4 mm a 4.0 mm de paso. Esta densidad de aletas se logra con aluminio fundido a presión ADC12 y un solo golpe de 25 T. La base de 1.0 mm soporta las aletas y mantiene 0.10 mm sobre 100 mm de planitud en la cara de montaje.
¿Qué inspección se realiza antes del envío?
La inspección antes de cada envío incluye la verificación de la planitud de 0.10 mm sobre 100 mm sobre placa de granito y la resistencia térmica medida de 0.62 K/W a ΔT = 60 K. La línea ISO9001 en Dongguan produce 50,000 pzs por mes con un ciclo de 18 s.