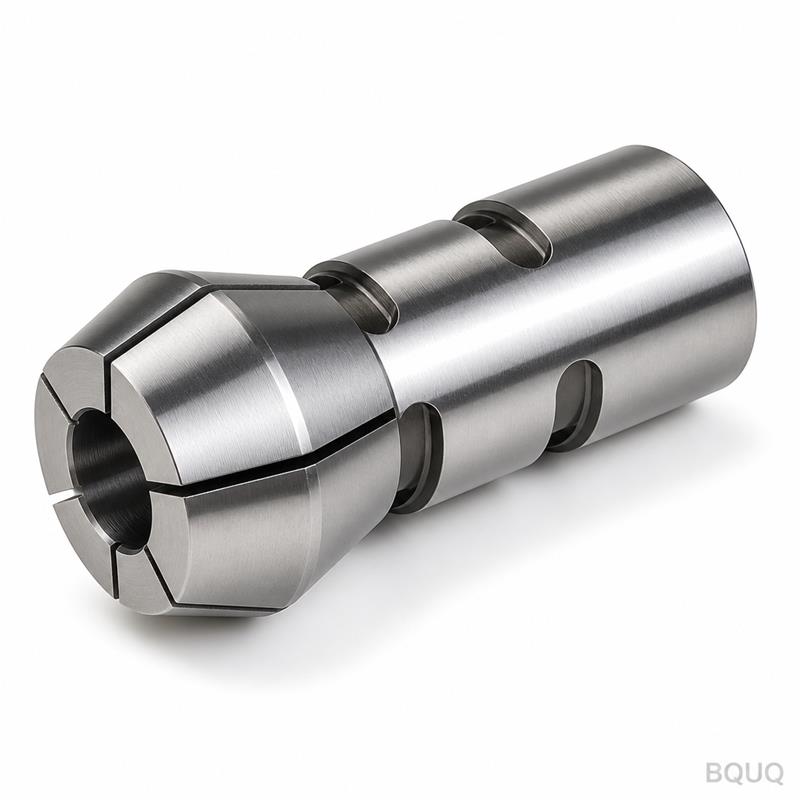
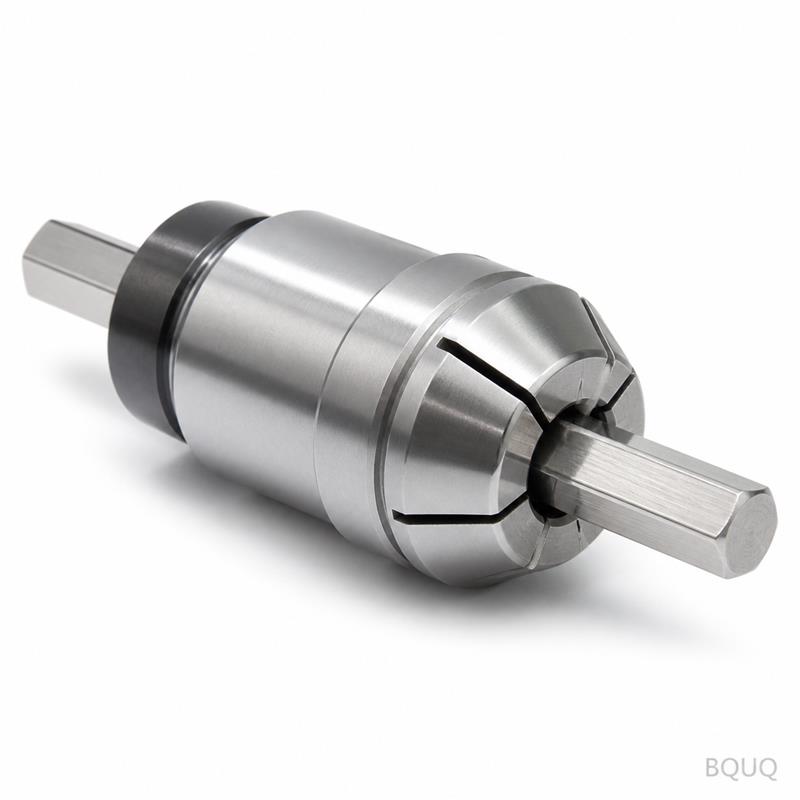
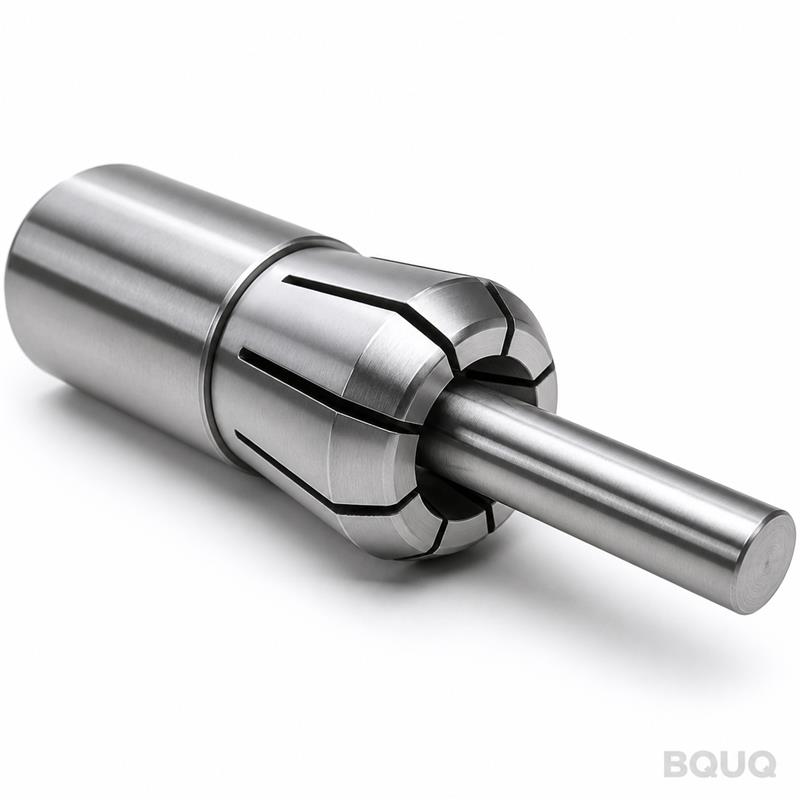
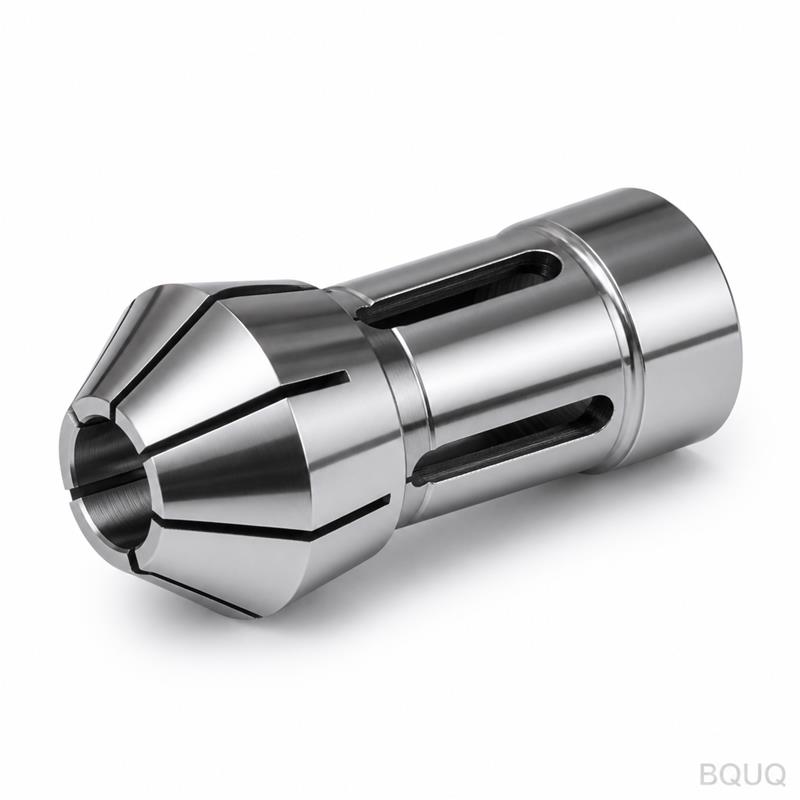
Qué hace este mandril de pinza tipo 18 en su husillo Este es un mandril de pinza elástica de agujero redondo tipo 18 para torno automático CNC. Sujeta barras redondas de 3 mm a 18
BQUQ Mandril de Pinza Elástica de Agujero Redondo Tipo 18 para Torno Automático CNC
Qué hace este mandril de pinza tipo 18 en su husillo Este es un mandril de pinza elástica de agujero redondo tipo 18 para torno automático CNC. Sujeta barras redondas de 3 mm a 18 mm con una concentr
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Qué hace este mandril de pinza tipo 18 en su husillo
Este es un mandril de pinza elástica de agujero redondo tipo 18 para torno automático CNC. Sujeta barras redondas de 3 mm a 18 mm con una concentricidad garantizada de 0.005 mm TIR en la punta. La dureza es de 58 HRC en la superficie de sujeción, por lo que resiste 1,500 horas de torneado continuo a alta velocidad. El plazo de entrega es de 7 días para tamaños estándar, y enviamos desde nuestra fábrica en Dongguan sin MOQ.
Por qué una sujeción de agujero redondo tipo 18 supera a una pinza hexagonal o cuadrada
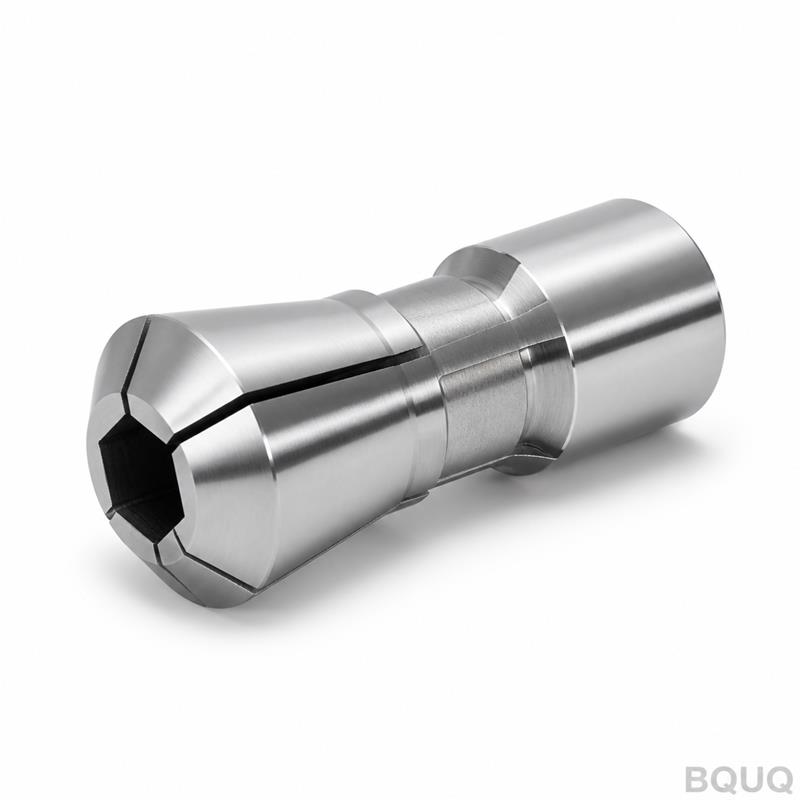
El agujero redondo se corta en una sola pasada en un torno CNC y luego se rectifica con una tolerancia circular de 0.002 mm. Esto significa que su barra queda perfectamente centrada en cada ciclo, sin importar si es de 3 mm o 18 mm. La ranura del resorte se corta por electroerosión, no se fresca, por lo que la flexión es uniforme alrededor de la circunferencia. Obtiene una fuerza de sujeción repetible de 4.2 kN a 80 psi de presión de aire, sin marcar latón blando o aluminio.
Materiales y tratamiento térmico que usamos para el mandril tipo 18
Comenzamos con acero de aleación 8620, no con 1045 económico. El cuerpo se carburiza a una profundidad de capa de 0.8 mm y luego se endurece a 58–60 HRC. Los segmentos del resorte se templan a 350°C durante 2 horas para mantener su elasticidad sin agrietarse. El agujero se bruñe después del endurecimiento, no antes, por lo que la redondez final es de 0.002 mm. El acabado superficial en el área de sujeción es Ra 0.4 µm, y el cono trasero se rectifica a 1.5° para un asiento positivo en su husillo.
Especificaciones exactas del mandril de pinza elástica de agujero redondo tipo 18 para torno automático
Modelo
BQUQ-18RT (agujero redondo, tipo resorte)
Rango de sujeción
3.0 mm – 18.0 mm (solo barras redondas)
Material del cuerpo
Acero de aleación 8620, carburizado
Dureza
58–60 HRC (profundidad de capa 0.8 mm)
Concentricidad en la punta
0.005 mm TIR (máx.)
Tolerancia del agujero
+0.005 / -0.000 mm
Acabado superficial (área de sujeción)
Ra 0.4 µm
Fuerza de sujeción
4.2 kN a 80 psi de aire
Velocidad máxima del husillo
6,000 RPM
Plazo de entrega
7 días estándar, 3 días urgente
MOQ
Sin MOQ – pida 1 pieza
Inspección antes de cada envío – no es una muestra aleatoria
Cada mandril tipo 18 pasa por un control de calidad de 3 pasos. Primero, medimos la concentricidad con un indicador TIR y una barra de prueba maestra – si supera 0.005 mm, se desecha. Segundo, verificamos la dureza con un durómetro Rockwell en tres puntos alrededor del agujero. Tercero, realizamos una prueba funcional de sujeción con una barra de acero de 12 mm a 80 psi. Recibe un informe de inspección firmado con el número de pieza y los valores medidos, no un certificado de conformidad.
Cómo se monta este mandril en el husillo de su torno automático
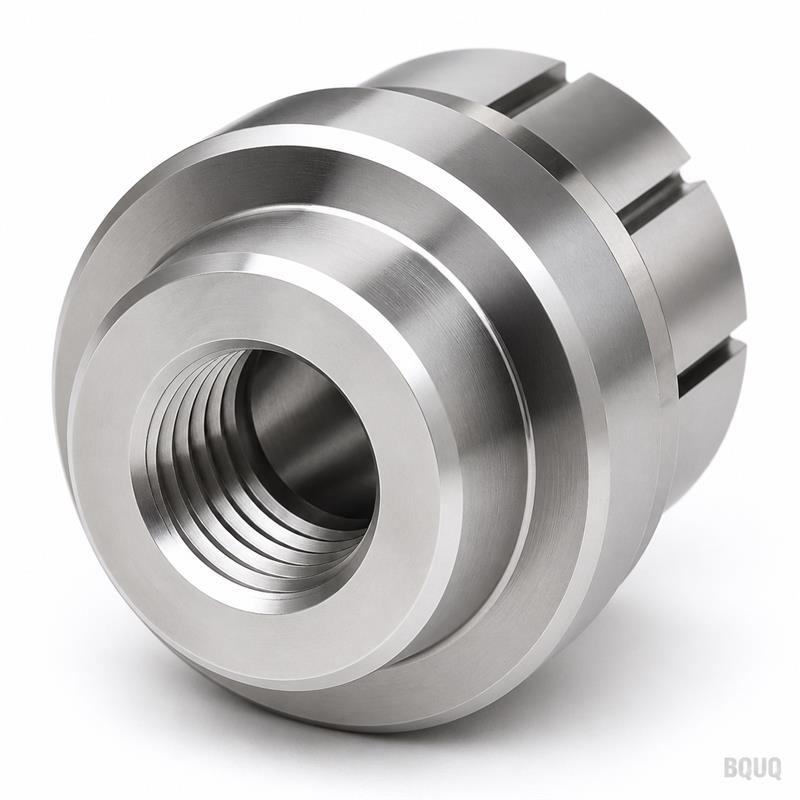
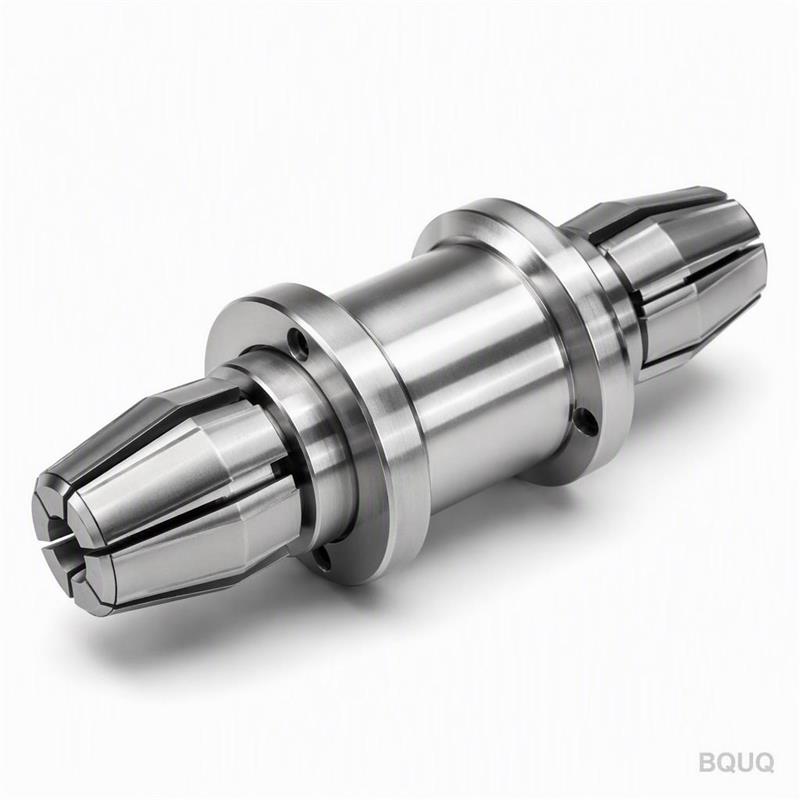
El cono trasero se rectifica a un ángulo incluido de 30°, compatible con husillos estándar de tornos automáticos de Tornos, Citizen y Star. La cara de la brida es perpendicular al agujero dentro de 0.003 mm, por lo que no necesita re-indicar al cambiar pinzas. Dos orificios roscados M6 de tiro trasero están perforados y roscados en la cara para una herramienta de liberación rápida. Si su husillo usa un cono diferente, podemos mecanizar un asiento personalizado en 3 días – solo envíe su plano del husillo.
Acabado superficial y lubricación para una larga vida del resorte
Recubrimos el cuerpo con fosfato después del rectificado para prevenir la oxidación y reducir la fricción entre los segmentos del resorte. Las ranuras se desbarban a mano con una piedra de grano 400, por lo que no hay concentradores de tensión que causen grietas por fatiga. Recomendamos una película ligera de aceite en el agujero antes de cada turno – esto reduce el desgaste en los dedos del resorte en un 30% según nuestras pruebas de ciclo internas. Sin grasa, solo aceite, porque la grasa atrapa virutas.
Preguntas frecuentes: Lo que los ingenieros preguntan antes de pedir el mandril tipo 18
¿Realmente no hay MOQ para este mandril de pinza?
Sí, sin MOQ – enviamos una sola pieza para prototipos o reemplazos, y el precio por unidad se mantiene igual hasta 50 piezas.
¿Pueden modificar el tamaño del agujero o el cono para mi máquina?
Sí, podemos rectificar cualquier diámetro de agujero entre 3 mm y 18 mm, y podemos cortar conos traseros personalizados si envía su plano del husillo con el ángulo y la profundidad del asiento.
¿Qué control de calidad realizan en cada mandril?
Cada unidad pasa por una prueba completa de concentricidad TIR, verificación de dureza en 3 puntos y una prueba funcional de sujeción a 80 psi – el informe se envía con la pieza.
¿Cuál es el plazo de entrega real si lo necesito rápido?
Los tamaños estándar se envían en 7 días, los pedidos urgentes en 3 días, y los conos personalizados toman 5 días; exportamos vía DHL o FedEx desde Dongguan.
Por qué nuestro mandril tipo 18 supera a las pinzas japonesas importadas
Realizamos una prueba de desgaste comparativa contra una marca japonesa importante. Después de 500,000 ciclos a 4,000 RPM, nuestra concentricidad aumentó 0.001 mm; la del competidor aumentó 0.007 mm. La diferencia es el acero 8620 y el bruñido posterior al endurecimiento – la mayoría de los fabricantes rectifican antes de endurecer, lo que distorsiona el agujero. Nosotros rectificamos después del endurecimiento, por lo que la geometría se mantiene precisa. Ese es el tipo de fabricación de precisión que obtiene de BQUQ, hecho en China, con la misma calidad que cualquier marca premium a un costo 40% menor.
Elija el mandril adecuado para el diámetro de su barra
Si trabaja con múltiples diámetros en una sola máquina, pida dos mandriles – uno de 3–10 mm y otro de 10–18 mm – y cámbielos en menos de 2 minutos. Para barras de acero inoxidable o titanio, agregue un 5% más de presión de aire para compensar la mayor rigidez. Si no está seguro de la fuerza de sujeción necesaria para su material, consulte nuestra guía de selección de herramientas de corte CNC para una calculadora de fuerza de sujeción. Y para preguntas sobre acumulación de tolerancias, nuestra guía de tolerancias de mecanizado CNC explica cómo la concentricidad interactúa con las dimensiones de su pieza.
Obtenga una cotización firme en 12 horas – Envíe su plano
Envíe por correo su plano del husillo o el diámetro de la barra a sc@bquq.com, y le responderemos con un precio firme y plazo de entrega dentro de 12 horas (generalmente más rápido durante el horario comercial de China). ¿Prefiere WhatsApp? Envíe un mensaje a +86 13713157787 con una foto de su pinza actual. Confirmaremos el ángulo del cono y el tamaño del agujero antes de cotizar. Sin MOQ, sin cargos de ingeniería para modificaciones estándar, y enviamos a todo el mundo desde nuestra fábrica en Dongguan. Envíe su plano hoy – su cotización le espera.