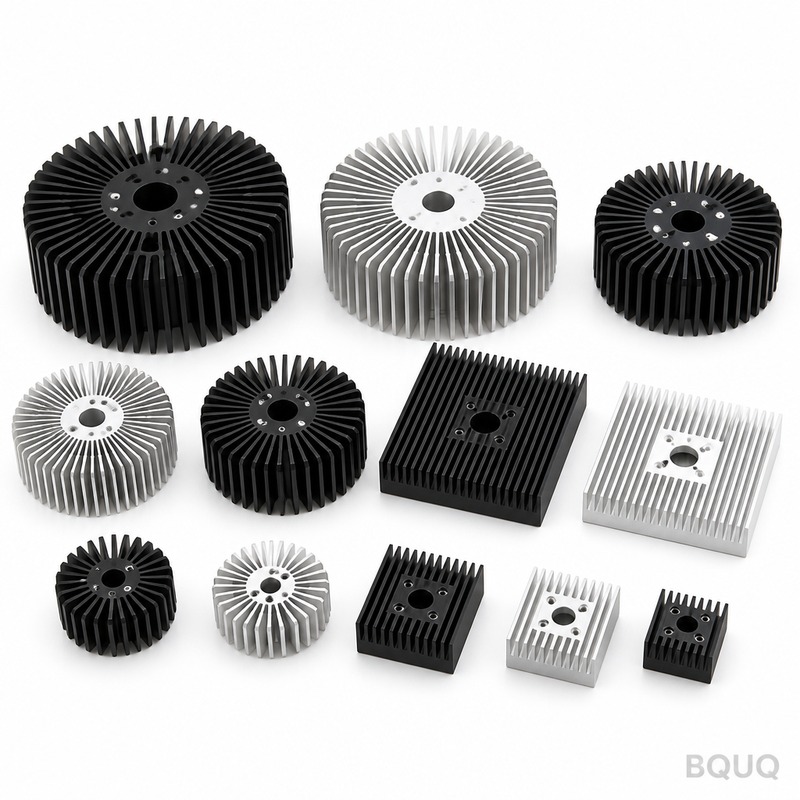
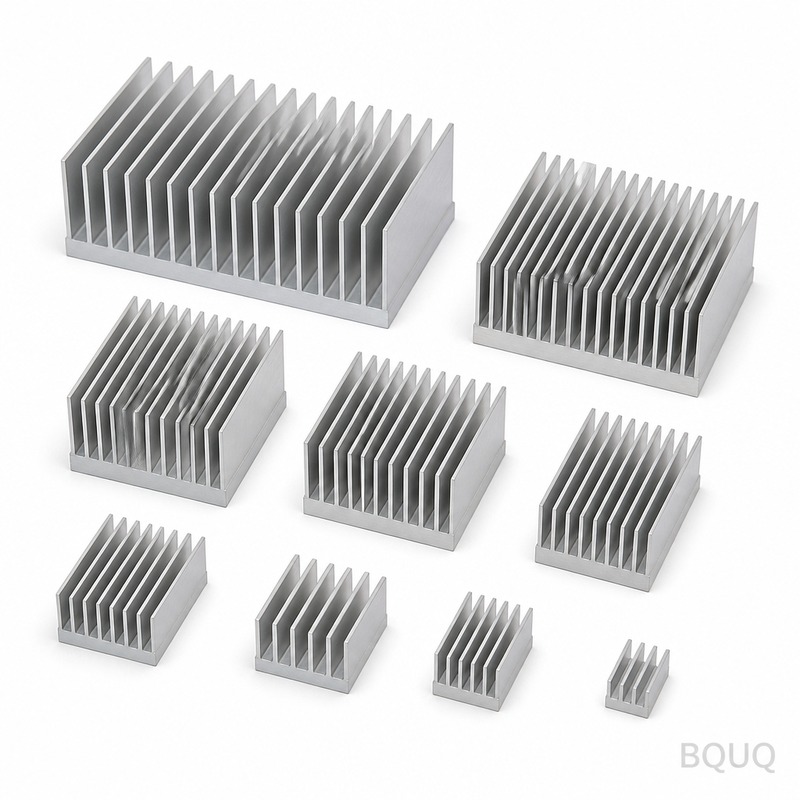
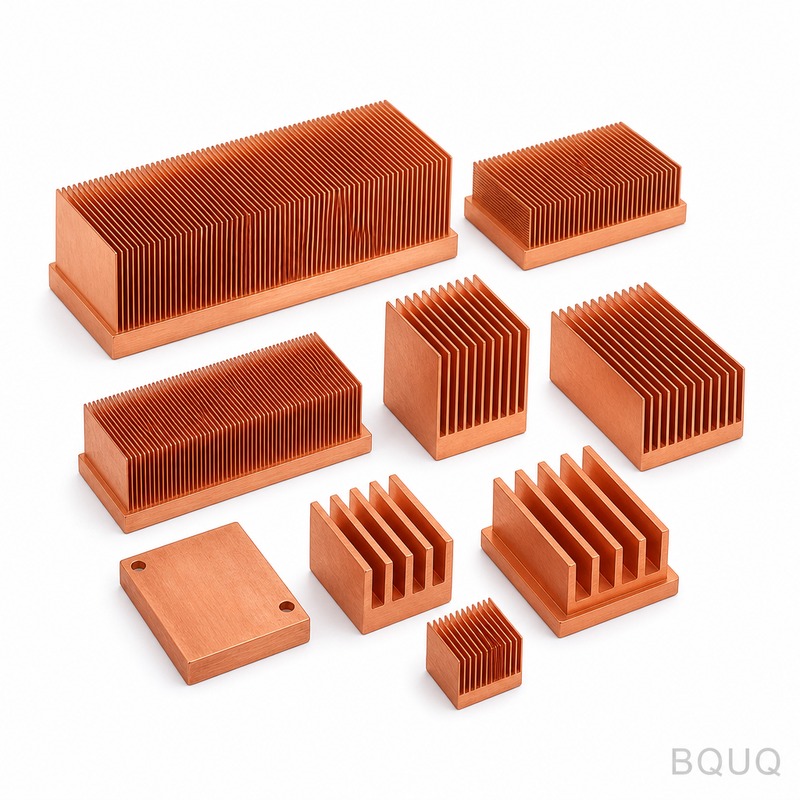
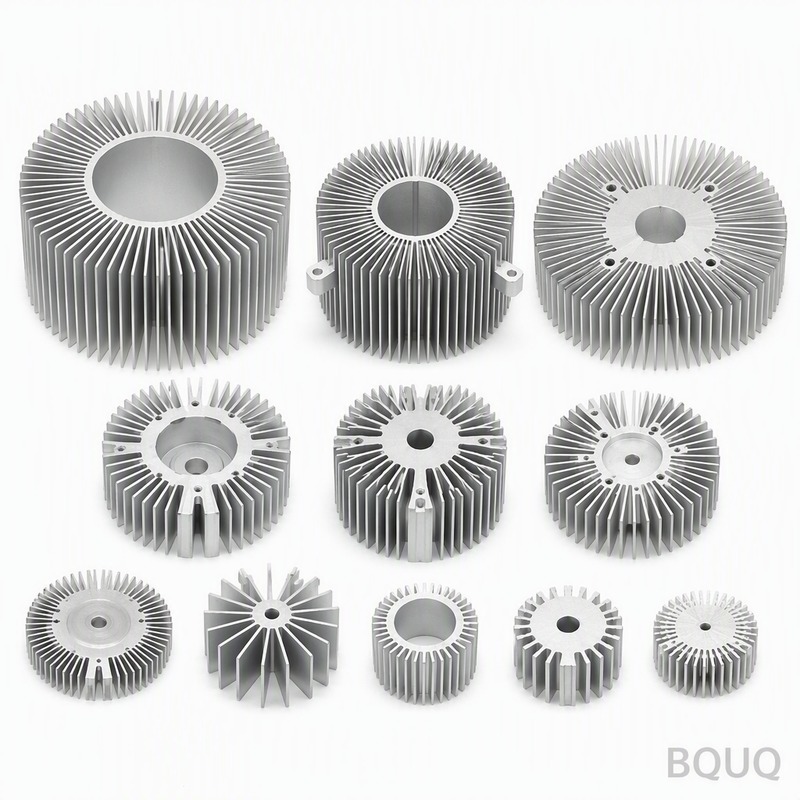
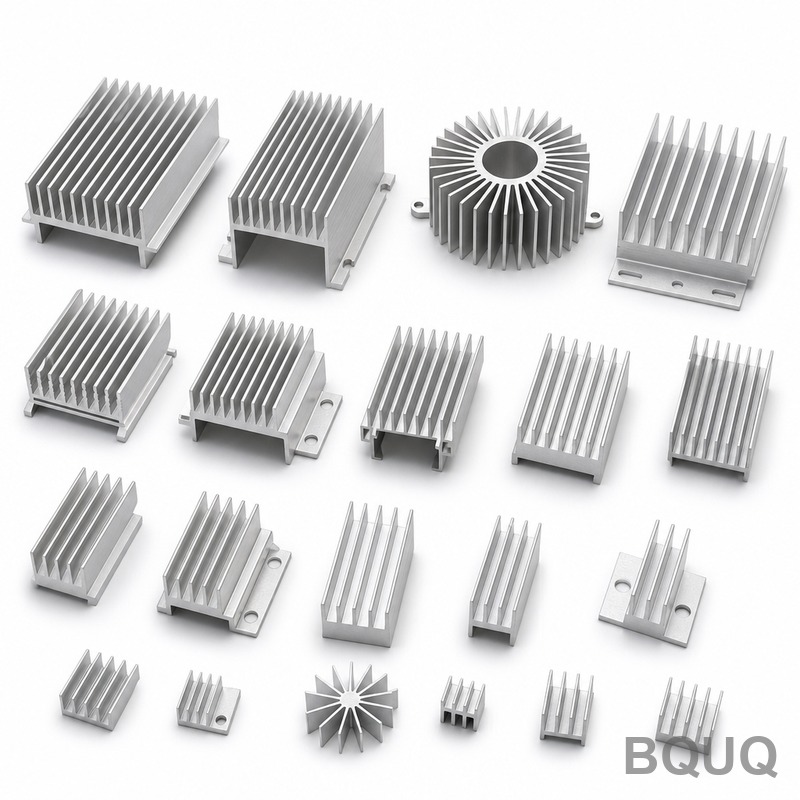
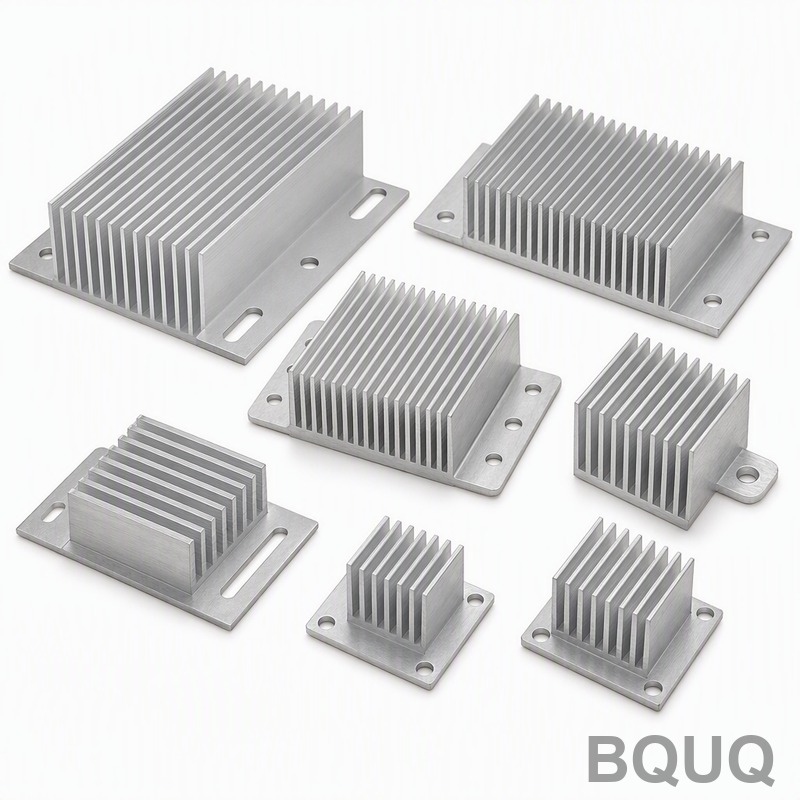
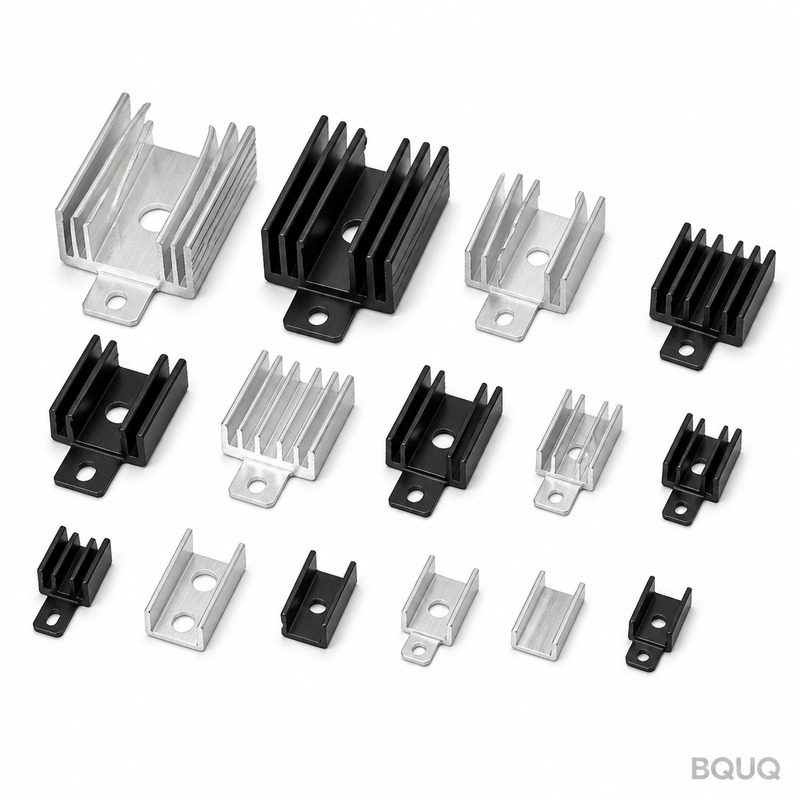
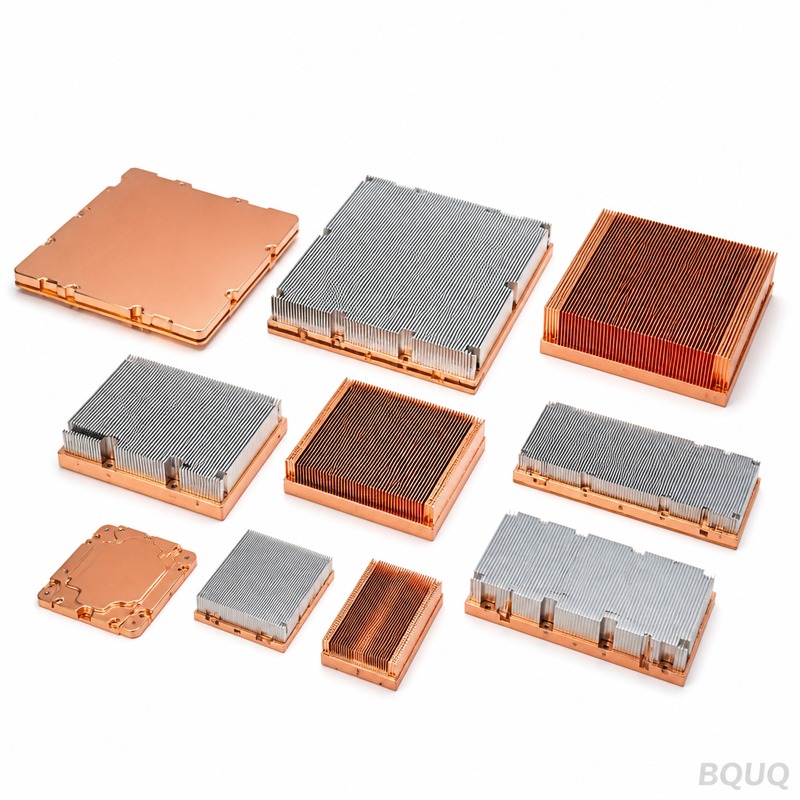
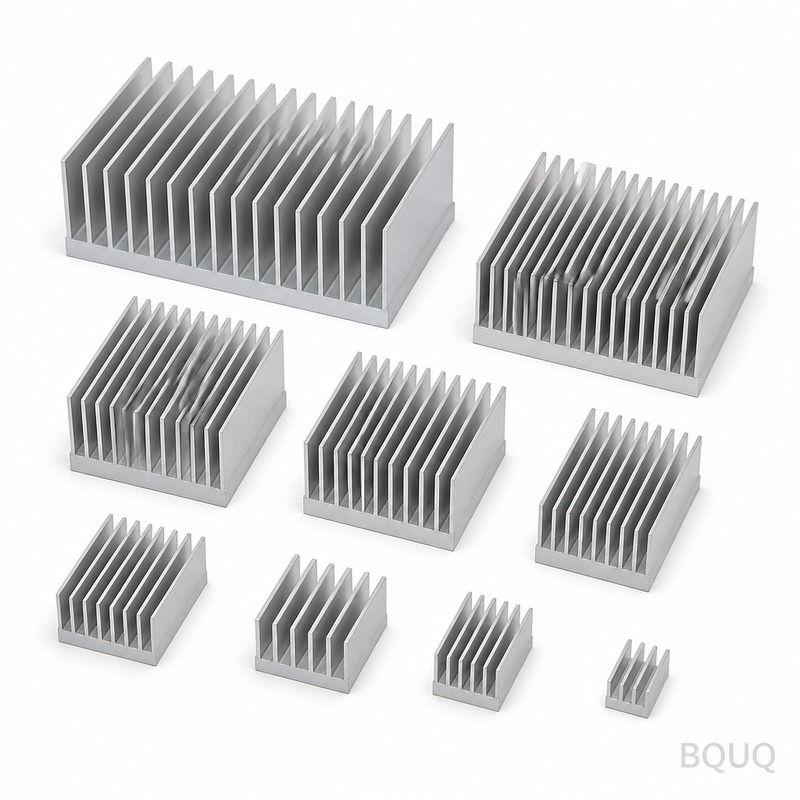
Conjunto de disipador de calor de aletas estampadas para servidor 1U: aluminio 6063-T5, aletas de 0,3 mm con paso de 1,5 mm, planitud de 0,05 mm en 100 mm, resistencia térmica de 0,35 K/W. MOQ 100 p...
Conjunto de disipador de calor con aletas estampadas para servidor 1U
1U Server Stamped Fin Heatsink Assembly: 6063-T5 aluminium, 0.3 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 100 p...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Un ensamblaje de disipador de calor de aletas estampadas para servidor 1U utiliza una base de 2.0 mm y aletas de 0.3 mm prensadas en aluminio 6063-T5 con utillaje de 160 T. Mantiene 0.05 mm en 100 mm y devuelve 0.35 K/W a ΔT = 60 K, convección natural. La producción mensual alcanza las 300,000 piezas con un ciclo de 8 s, y el paso de aletas se mantiene dentro de ±0.03 mm durante toda la tirada.
Una base de 2.0 mm y aletas de 0.3 mm definen este ensamblaje de disipador de calor de aletas estampadas para servidor 1U. Prensado en aluminio 6063-T5 con utillaje de 160 T, mantiene 0.05 mm en 100 mm y devuelve 0.35 K/W a ΔT = 60 K, convección natural. La producción mensual alcanza las 300,000 piezas.
Enfoque de Diseño y Proceso
El estampado proporciona un perfil de aleta de 0.3 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0.03 mm a lo largo de una tirada de 300,000 piezas.
Una sola embestida de 160 T conforma todo el ensamblaje de disipador de calor de aletas estampadas para servidor 1U, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje opera con ±0.03 mm, y el ciclo de 8 s alimenta una línea de 300,000 piezas.
El bajo espesor de aleta es donde gana el estampado: aletas de 0.3 mm con paso de 1.5 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
La construcción estampada tolera mejor la variación por lote que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta en CMM con 0.001 mm y informe completo en lugar de en campo.
Cada embestida es dimensionalmente idéntica, por lo que la posición de taladro de ±0.10 mm se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen para servidores 1U y aceleradores de IA.
Selección de material y acabado superficial
El material estándar es aluminio 6063-T5, suministrado con anodizado negro Tipo II, 10-15 µm. Para aplicaciones en las que la exposición a servidores 1U y aceleradores de IA sea una preocupación, recomendamos la vía de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen en ±0.10 mm, con características críticas como ±0.03 mm en el paso de aletas controladas por separado. La geometría conformada hereda una repetibilidad de utillaje de ±0.03 mm, y la posición de los taladros se mantiene en ±0.10 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
La planitud se verifica sobre una placa de granito, a 25 °C, con un límite de 0.05 mm sobre 100 mm, y el paso de aletas se comprueba ópticamente a ±0.03 mm. Los informes se emiten con cada lote.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con CMM de 0.001 mm e informe completo en cada primera pieza. Las desviaciones superiores a ±0.10 mm activan una selección del lote completo.
La planitud se mide sobre granito y no sobre fundición, porque 0.05 mm sobre 100 mm en 120 x 80 x 22 mm se lee de forma distinta sobre una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
La contención final es bolsa de PE + caja de exportación, 20 kg por caja. Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al expediente ISO9001.
Dónde se utiliza esta pieza
Los programas de servidores 1U y aceleradores de IA son la razón por la que existe esta geometría. Cuando el chasis no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 1.5 mm con un espesor de 0.3 mm es el límite práctico para el aluminio.
Cuando un ensamblaje de disipador de calor con aletas estampadas para servidor 1U opera a volúmenes de servidores 1U y aceleradores de IA, la consistencia entre piezas decide las devoluciones en campo. ±0.03 mm en una producción de 300,000 piezas mantiene la curva térmica dentro de una sola banda.
Las normas de embalaje y vibración para servidores 1U y aceleradores de IA impulsan la construcción de una sola pieza. Un ensamblaje de disipador de calor con aletas estampadas para servidor 1U no tiene adhesivo que se deforme por fluencia, que es el modo de fallo habitual en refrigeradores de dos piezas.
En servidores 1U y aceleradores de IA, la base normalmente también sirve como interfaz de montaje. 2.0 mm con 0.05 mm sobre 100 mm de planitud proporciona una superficie estable para la almohadilla térmica de servidores 1U y aceleradores de IA.
Especificaciones
Parámetro
Valor / Rango
Material
Aluminio 6063-T5
Espesor de aleta
0.3 mm
Paso de aleta
1.5 mm
Altura de aleta
18 mm
Espesor de base
2.0 mm
Planitud de base
0.05 mm sobre 100 mm
Resistencia térmica
0.35 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
anodizado negro Tipo II, 10-15 µm
Rango de tamaño
120 x 80 x 22 mm
FAQ: Sus preguntas antes de realizar el pedido
¿Pueden personalizar el ensamblaje de disipador de calor con aletas estampadas para servidor 1U para nuestra aplicación?
Sí. Envíe un plano o una muestra y le devolvemos una nota DFM en un plazo de 3 días hábiles. La mayoría de las personalizaciones para servidores 1U y aceleradores de IA modifican 1,5 mm, 2,0 mm o el patrón de taladros, y las tres son cambios de utillaje en la prensa de 160 T existente, no en una máquina nueva.
¿Qué materiales recomiendan?
El aluminio 6063-T5 es la opción estándar. Para servidores 1U y aceleradores de IA en entornos corrosivos especificamos 6063-T5 con anodizado negro Tipo II, 10-15 µm; para la máxima conductividad pasamos al cobre C110, que aumenta el coste y el peso pero reduce la resistencia térmica aproximadamente a la mitad en el mismo volumen.
¿Realizan pruebas de resistencia térmica?
Ensayamos a ΔT = 60 K, convección natural, y reportamos 0,35 K/W. Es una cifra en régimen estacionario, no transitoria: para el comportamiento en el primer encendido de servidores 1U y aceleradores de IA se necesita un ensayo diferente, y podemos realizarlo bajo petición.
¿Existe riesgo de que las aletas se doblen durante el transporte?
Con aletas de 0,3 mm y bolsa de PE estándar + caja de exportación, 20 kg por caja, los daños son poco frecuentes. Para rutas marítimas pesadas o manipulación automatizada sugerimos intercalado de doble capa, que podemos especificar sin coste de utillaje. Hemos enviado 300.000 uds. al mes de esta forma sin ninguna reclamación por transporte en los últimos 3 años.
Suministramos un plano 2D con el informe CMM, y STEP 3D bajo petición. Ambos incluyen tolerancias de planitud y líneas de partición del utillaje, lo cual es importante si verifican 0,05 mm sobre 100 mm en su propio ensamblaje.
La línea está ubicada en Dongguan, en una única planta con certificación ISO9001. Las prensas de 160 T cubren la familia 1U Server Stamped Fin Heatsink Assembly, y la capacidad actual comprometida es de 300.000 piezas al mes.
Suministro directo desde Dongguan: bobina, conformado, tratamiento superficial e inspección se realizan en un mismo edificio, por lo que la planitud de 0,05 mm sobre 100 mm se verifica antes de embalar la pieza.
Cotizamos FOB Shenzhen y reservamos 100 piezas para muestreo. El muestreo es gratuito con plano, 5-7 días, por lo que una primera evaluación no requiere un compromiso de producción.
0,05 mm sobre 100 mm; paso de aletas ±0,03 mm; posición de taladros ±0,10 mm
Plazo de entrega
Estándar para este proceso; se confirma al realizar el pedido
MOQ
Estándar para este proceso; se confirma al realizar el pedido
Capacidad
300.000 uds. al mes; ciclo de 8 s
Selección / comparación
Opción
Ideal para
Contrapartida
Disipador de aletas estampadas
Programas de volumen para servidores 1U y aceleradores de IA
Requiere utillaje de 160 T; el calibre de aleta queda limitado a chapa fina
Disipador extruido
Perfiles sencillos con aletas más gruesas
No puede mantener un perfil de aleta de 0,3 mm; el paso varía con el desgaste de la matriz
Disipador mecanizado
Volúmenes bajos o geometrías 3D complejas
Mayor coste por pieza; más superficie por milímetro cúbico es inferior al estampado
Construcción estampada
Posición de taladros repetible de ±0,10 mm en todo el lote
El desgaste del utillaje se manifiesta primero como una desviación medible del paso de aletas
Línea de estampación de 160 T
Producción de 300.000 uds. al mes
El coste por pieza deja de escalar con la complejidad, pero el utillaje trabaja a ±0,03 mm
Proceso / inspección
Etapa
Control
Registro
Estampado
Carrera de 160 T conforma el ensamblaje completo; ciclo de 8 s
Utillaje con tolerancia de ±0,03 mm
Conformado de aletas
El troquel conforma cada aleta en una sola carrera; paso dentro de ±0,03 mm
Desviación medible en el paso de aletas por desgaste del troquel
Verificación dimensional
CMM 0,001 mm con informe completo
0,05 mm en 100 mm; ±0,10 mm en posición de taladros
Liberación de lote
Inspección antes de cada envío
Informe completo por envío
Rendimiento térmico
0,35 K/W a ΔT = 60 K, convección natural
Verificado en base de 2,0 mm y aletas de 0,3 mm
Preguntas frecuentes
¿Cuál es la tolerancia del paso de aletas en este ensamblaje de disipador de aletas estampadas para servidor 1U?
El troquel conforma cada aleta en una sola carrera, por lo que el paso se mantiene dentro de ±0,03 mm a lo largo de una producción de 300.000 unidades. El utillaje opera con ±0,03 mm, y el desgaste del troquel se manifiesta primero como una desviación medible en el paso de aletas, que la inspección por CMM a 0,001 mm detecta antes del envío.
¿Qué resistencia térmica ofrece este disipador en convección natural?
Ofrece 0,35 K/W a ΔT = 60 K, convección natural. La base de 2,0 mm y las aletas de 0,3 mm prensadas en aluminio 6063-T5 con utillaje de 160 T proporcionan más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
¿Cuál es la capacidad mensual y el tiempo de ciclo de este disipador de calor de aletas estampadas?
La producción mensual alcanza las 300.000 piezas. Un solo golpe de 160 T conforma todo el conjunto en un ciclo de 8 s, por lo que el coste por pieza deja de escalar con la complejidad. Cada golpe es dimensionalmente idéntico, lo que hace repetibles los programas de volumen para servidores 1U y aceleradores de IA.
¿Cómo se controla la posición de los orificios a lo largo de un lote de 300.000 piezas?
Cada golpe es dimensionalmente idéntico, por lo que la posición de los orificios de ±0,10 mm se mantiene en todo el lote. El utillaje trabaja con ±0,03 mm, y la inspección previa a cada envío utiliza CMM de 0,001 mm con un informe completo en lugar de depender de comprobaciones en campo.
¿Por qué elegir aletas estampadas en lugar de extrusión para un disipador de calor de servidor 1U?
El estampado proporciona un perfil de aleta de 0,3 mm repetible que la extrusión no puede mantener. El troquel conforma cada aleta en un solo golpe, por lo que el paso se mantiene dentro de ±0,03 mm a lo largo de una tirada de 300.000 piezas. El bajo espesor de aleta con un paso de 1,5 mm ofrece más superficie por milímetro cúbico que un perfil extruido del mismo volumen envolvente.
¿Qué material y utillaje se utilizan para este conjunto de disipador de calor de aletas estampadas para servidor 1U?
Se prensa a partir de aluminio 6063-T5 con utillaje de 160 T. La base de 2,0 mm y las aletas de 0,3 mm se conforman en un solo golpe. El utillaje trabaja con ±0,03 mm, y el ciclo de 8 s alimenta una línea de 300.000 piezas con un control dimensional de 0,05 mm sobre 100 mm.
¿Cómo afecta el desgaste del troquel al paso de las aletas y a la inspección?
El desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de las aletas. La inspección lo detecta con CMM de 0,001 mm con un informe completo en lugar de en campo. Esto mantiene el perfil de aleta de 0,3 mm y el paso de ±0,03 mm dentro de especificación a lo largo de la tirada de 300.000 piezas.