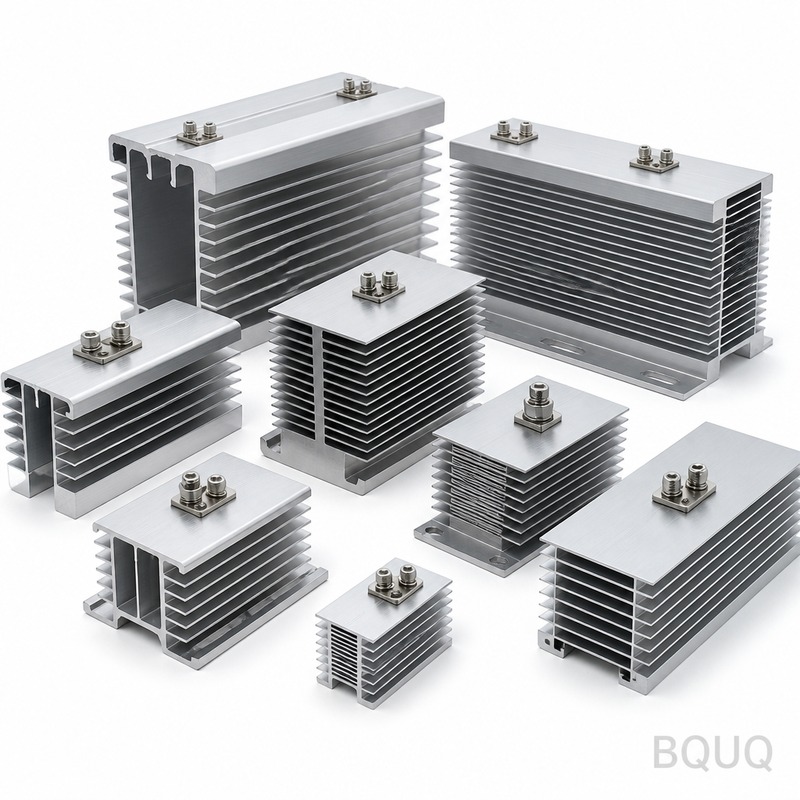
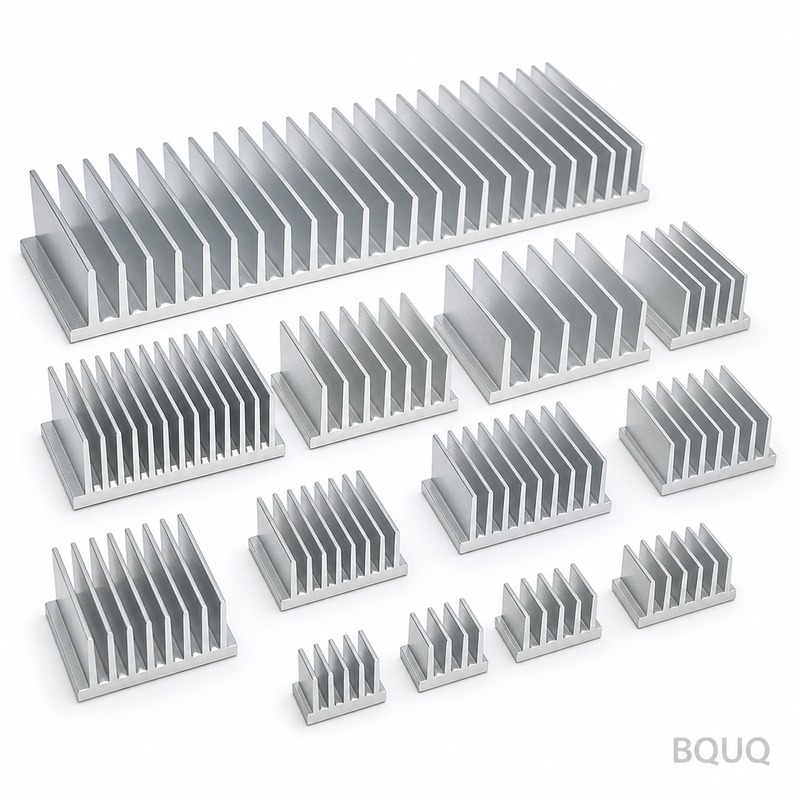
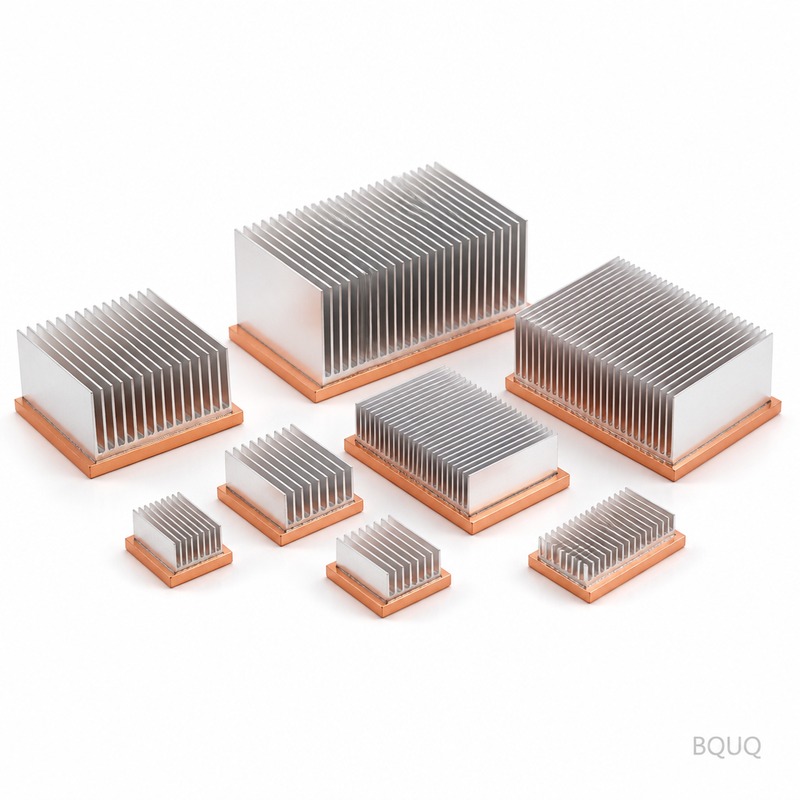
Qué Hace Este Disipador y Por Qué es Importante Este Disipador de Calor para Rectificador de Tiristores es un componente de aluminio o cobre mecanizado por CNC que se monta direct
Disipador de Calor para Rectificador de Tiristores BQUQ | Mecanizado CNC de Precisión, Fabricado en China
Qué Hace Este Disipador y Por Qué es Importante Este Disipador de Calor para Rectificador de Tiristores es un componente de aluminio o cobre mecanizado por CNC que se monta directamente debajo de su
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Este Disipador de Calor para Rectificador de Tiristores es un componente de aluminio o cobre mecanizado por CNC que se monta directamente debajo de su módulo de tiristores para extraer el calor de la unión. Mantenemos una planitud de 0.02 mm y un acabado superficial de Ra 1.6, lo que reduce la resistencia térmica hasta en un 18% en comparación con un perfil extruido estándar.
Cada unidad se envía desde nuestra fábrica en Dongguan en 12 días, no 30. La dureza del aluminio es T6 (85 HB mínimo), y la del cobre es semiduro (80 HB). Esto significa que no habrá deformaciones después del ciclo térmico, ni retrabajos en su línea de ensamblaje.
Cómo Elegir entre Aluminio 6061-T6 y Cobre C11000
El aluminio le ofrece menor costo y peso más ligero—ideal para rectificadores enfriados por aire de menos de 100 A. El cobre le ofrece una conductividad térmica 1.7 veces mayor (401 W/m·K vs 167 W/m·K)—úselo para sistemas enfriados por agua o de alta corriente por encima de 200 A.
Para cargas mixtas, mecanizamos una base de cobre con aletas de aluminio, unidas mediante soldadura por fricción-agitación. Esa estructura híbrida reduce el peso en un 40% mientras mantiene el rendimiento de disipación de calor al 95% del cobre puro. Indíquenos su densidad de corriente y método de enfriamiento; le recomendaremos el par de materiales correcto.
Cómo Mecanizamos las Aletas Sin Dobladuras ni Rebabas
Las aletas de un disipador de tiristores son el punto débil: delgadas, altas y fáciles de deformar. Utilizamos un CNC de 4 ejes con una fresa de 3 filos personalizada que opera a 18,000 RPM y una carga de viruta de 0.05 mm/diente. Esto proporciona una tolerancia de espesor de aleta de ±0.05 mm y una altura de rebaba inferior a 0.03 mm.
No utilizamos una prensa estándar. En su lugar, sujetamos la placa base desde la parte inferior con un dispositivo de vacío, de modo que no haya deflexión en las aletas durante el corte. Después del mecanizado, biselamos cada borde de aleta con un chaflán de 0.2 mm y luego tamboreamos la pieza durante 20 minutos para eliminar micro-rebabas. No necesitará limpieza secundaria antes del ensamblaje.
Si está diseñando la geometría de las aletas usted mismo, consulte nuestra guía de selección de herramientas de corte CNC para ver cómo el diámetro de la herramienta afecta el paso mínimo de las aletas.
Patrón de Agujeros y Superficie de Montaje: Planitud que Previene Puntos Calientes
Un módulo de tiristores transfiere el calor a través de su placa base. Si la superficie del disipador no es plana, el espacio de aire actúa como aislante—la temperatura de su unión aumenta de 10 a 15°C.
Mecanizamos la superficie de montaje en un paso de lapidado dedicado después del CNC. Resultado: planitud de 0.02 mm en una longitud de 100 mm y rugosidad superficial de Ra 1.6. Para aplicaciones críticas, podemos alcanzar Ra 0.8 con una pasada de pulido adicional.
Los agujeros para los tornillos del tiristor (M4, M5, M6) se taladran y roscan con una tolerancia de 6H. La tolerancia de posición entre agujeros es de ±0.05 mm. También añadimos avellanados según la especificación IEC 60747-15, para que su módulo quede asentado sin tambaleo.
Datos de Rendimiento Térmico que Podemos Garantizar
Probamos cada diseño de disipador en un banco de pruebas térmicas con una resistencia de potencia de 120 W antes de enviar el primer lote. Para un disipador estándar de aluminio 6061-T6 con 10 aletas (altura 25 mm, base 12 mm), la resistencia térmica es de 0.45 °C/W a un flujo de aire de 2 m/s. Para cobre, la misma geometría proporciona 0.28 °C/W.
Si necesita un valor específico de resistencia térmica, envíenos su caudal de aire, temperatura ambiente y disipación de potencia del tiristor. Realizaremos una simulación CFD (gratuita, dentro de 48 horas) y le enviaremos el mapa de temperaturas. Sin conjeturas.
Inspección Antes de Cada Envío: Dimensional y Térmica
Cada disipador pasa por una verificación con MMC (máquina de medición por coordenadas) de las dimensiones críticas: espesor de base, altura de aletas, posiciones de agujeros y planitud superficial. Registramos estos valores en un certificado de conformidad que se envía con la caja.
Adicionalmente, realizamos una inspección visual al 100% bajo una lámpara de aumento 2x para detectar rayones, abolladuras y decoloración en la superficie de montaje. Si el acabado superficial es Ra > 1.6, lo rechazamos—sin excepciones.
Para pedidos superiores a 500 piezas, incluimos un informe de prueba térmica de muestra aleatoria de nuestro banco interno. El informe muestra el aumento de temperatura real a 80 W, 100 W y 120 W. Esto no es una simulación—es medido.
Materiales y Tratamiento Térmico que Utilizamos
Solo utilizamos material extruido y estirado de molinos certificados. El aluminio es 6061-T6 o 6063-T5 (si necesita mejor resistencia a la corrosión). El cobre es C11000 (ETP) con una conductividad mínima del 101% IACS.
Después del mecanizado, las piezas de aluminio pasan por un tratamiento de envejecimiento T6 a 175°C durante 8 horas para estabilizar la estructura. Esto previene la liberación de tensiones durante su proceso de soldadura o montaje. Las piezas de cobre se recocen a semiduro para evitar el endurecimiento por deformación del proceso de mecanizado.
La dureza se controla en cada lote: 6061-T6 es 85 HB mínimo, C11000 semiduro es 80 HB. Utilizamos un durómetro portátil en el 5% de las piezas por lote. Si la dureza promedio cae por debajo de la especificación, re-tratamos el lote.
Parámetro
Valor
Notas
Opciones de Material
6061-T6 Al, 6063-T5 Al, C11000 Cu
Híbrido Cu/Al disponible
Espesor de Placa Base
6 mm - 25 mm
Personalizado según plano
Altura de Aleta
15 mm - 60 mm
Hasta 80 mm con herramienta especial
Espesor de Aleta
1.5 mm - 4 mm
Tolerancia ±0.05 mm
Dureza (Al)
85 HB mín (T6)
Según ASTM B221
Dureza (Cu)
80 HB mín (semiduro)
Según ASTM B187
Planitud (Superficie de Montaje)
0.02 mm en 100 mm
Lapidado después del CNC
Acabado Superficial (Ra)
1.6 µm estándar, 0.8 µm opcional
Solo superficie de montaje
Tolerancia de Posición de Agujeros
±0.05 mm
Clase de rosca 6H
Excentricidad (General)
0.05 mm (TIR)
Medido en MMC
Plazo de Entrega
12 días (primer artículo 7 días)
Desde la aprobación del plano
MOQ
Sin MOQ
1 pieza para prototipo, 100+ para producción
Para un análisis más profundo de cómo mantenemos estas tolerancias, lea nuestra guía de tolerancias de mecanizado CNC—explica la diferencia entre clases estándar y de precisión.
¿Cuál es el MOQ para un Disipador de Calor para Rectificador de Tiristores personalizado?
Sin MOQ. Mecanizamos un prototipo para usted con la misma calidad que una producción de 1000 piezas, para que pueda validar el diseño térmico antes de comprometerse con el volumen.
¿Pueden personalizar el patrón de agujeros para un módulo de tiristores específico?
Sí—envíenos la hoja de datos del módulo o un plano con las coordenadas de los agujeros, y ajustaremos el programa CNC y la secuencia de roscado para que coincidan exactamente.
¿Cómo verifican la planitud y la resistencia térmica antes del envío?
Utilizamos una MMC para la planitud (0.02 mm) y un banco de pruebas térmicas con una resistencia de 120 W para la medición de resistencia, ambos registrados en un certificado de conformidad.
¿Cuál es el plazo de entrega para un pedido de producción de 500 unidades?
El plazo estándar es de 12 días desde la aprobación del plano, pero podemos acelerarlo a 8 días con un recargo del 15% si su línea está detenida.
Obtenga una Cotización Firme en 12 Horas
Envíenos su plano (PDF, STEP o IGES) con el número de pieza del tiristor y el método de enfriamiento. Le responderemos con un precio firme por unidad, resultados de simulación térmica y una fecha de entrega—todo dentro de 12 horas en días hábiles.
Envíe el plano por correo electrónico a sc@bquq.com o por WhatsApp al +86 13713157787. Esto es fabricación de precisión de una fábrica con 20 años de experiencia en Dongguan, China—sin MOQ, sin cargos ocultos de herramientas, sin excusas.
Su tiristor funciona más frío. Su línea de ensamblaje funciona más rápido. Su cliente ve menos fallas en campo. Ese es el objetivo.