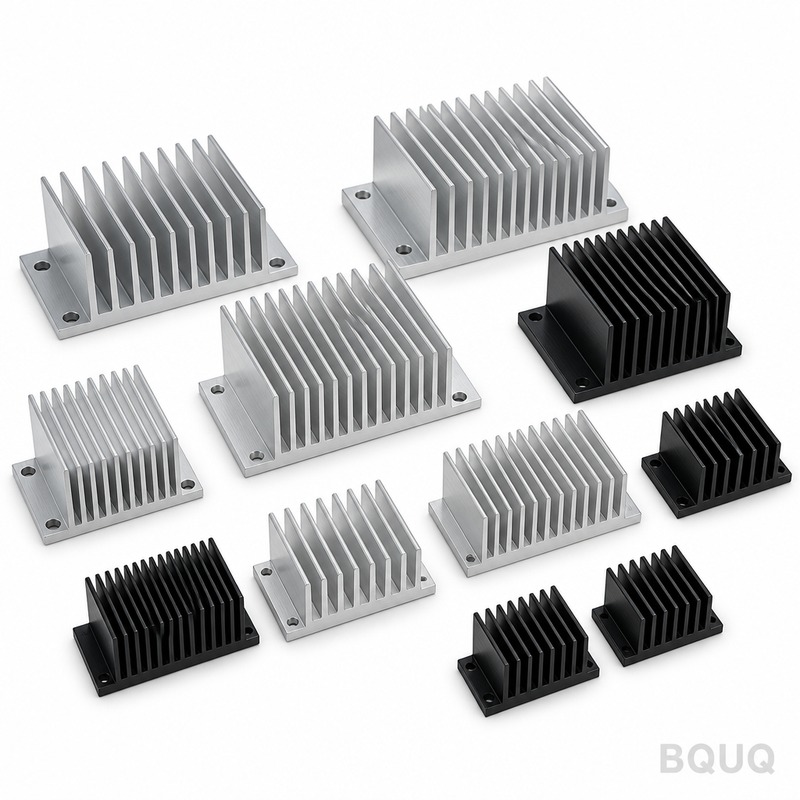
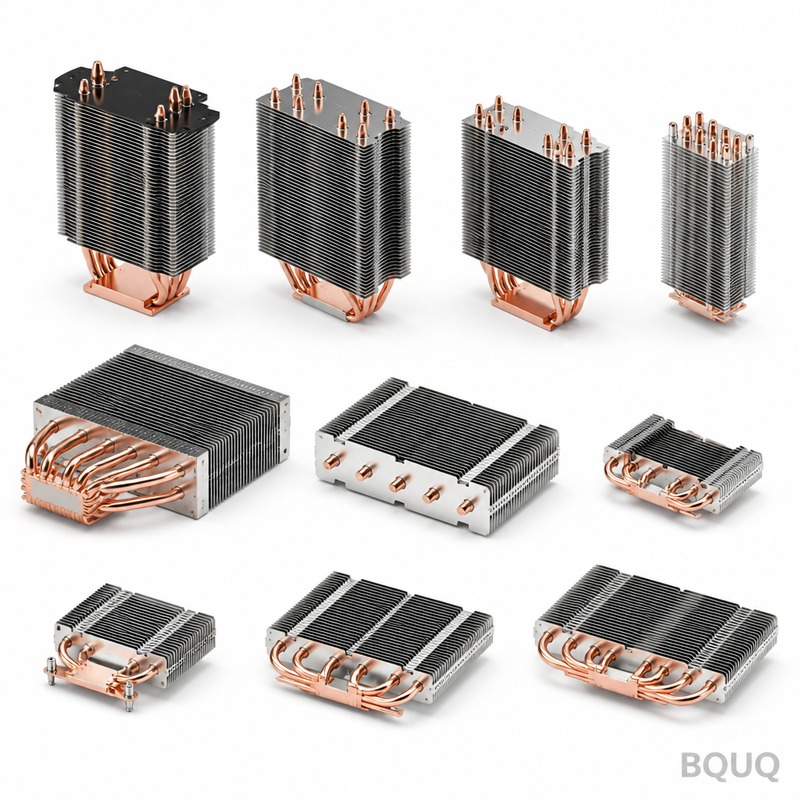
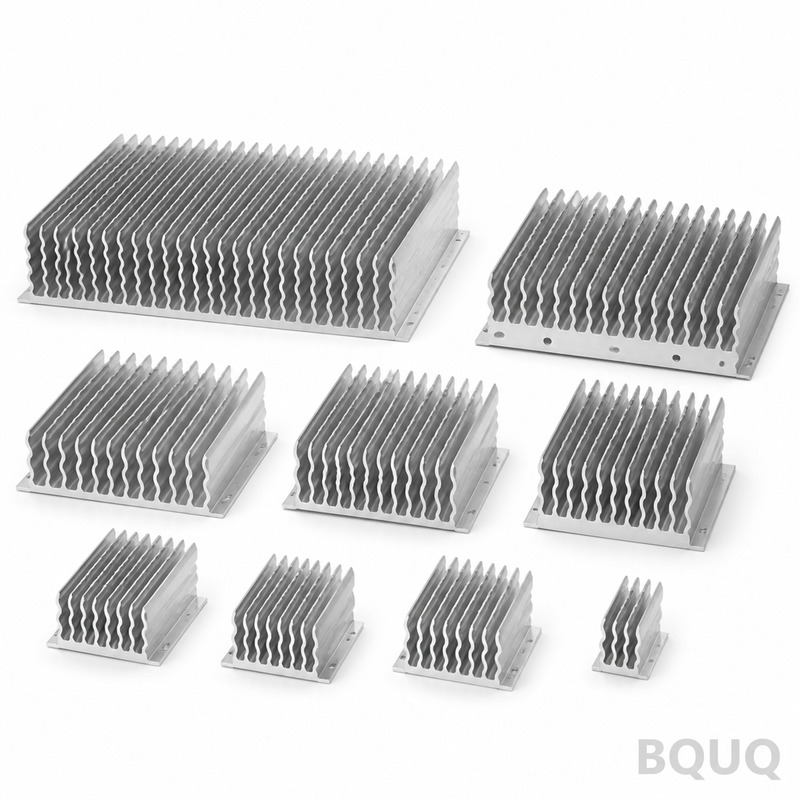
Este es un disipador de calor con base de cobre y aletas de aluminio mecanizado con precisión, diseñado para módulos IGBT de alta potencia, diodos láser y convertidores de potenci
Disipador de Calor con Base de Cobre y Aletas de Aluminio BQUQ | CNC de Precisión, Fabricado en China
Este es un disipador de calor con base de cobre y aletas de aluminio mecanizado con precisión, diseñado para módulos IGBT de alta potencia, diodos láser y convertidores de potencia donde la conductiv
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
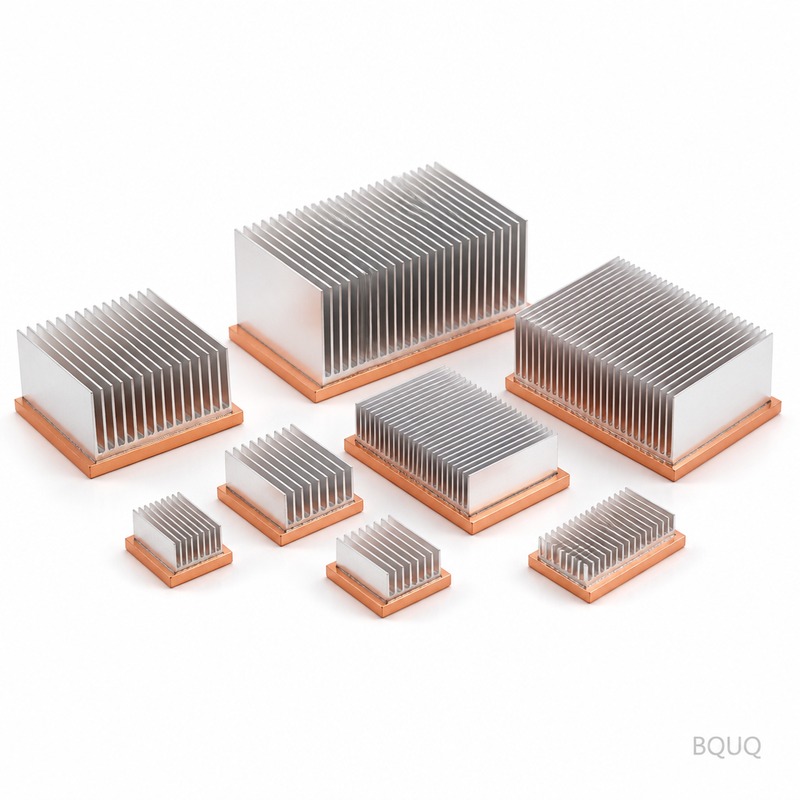
Este es un disipador de calor con base de cobre y aletas de aluminio mecanizado con precisión, diseñado para módulos IGBT de alta potencia, diodos láser y convertidores de potencia donde la conductividad térmica del cobre (401 W/m·K) debe combinarse con el peso ligero del aluminio (2.7 g/cm³). Mantenemos la planitud de la base en 0.01 mm y el descentramiento de las aletas en 0.02 mm, con un plazo de entrega estándar de 12 días hábiles. La dureza de la base de cobre es de 65 HRB (recocido), las aletas tienen temple T6 (90 HB), y cada unidad se envía con un informe de inspección CMM al 100%.
Por qué base de cobre, no cobre sólido: rendimiento térmico vs. peso
Los disipadores de cobre sólido pesan 3.3 veces más que los de aluminio y cuestan 4 veces más por kilogramo. Nuestra estructura unida utiliza una base de cobre C1100 de 6 mm de espesor (99.9% de pureza) y aletas de aluminio 6063-T5. La interfaz está soldada al vacío, no pegada con epoxi: la resistencia térmica a través de la unión se mantiene por debajo de 0.05 °C/W. Para una fuente de calor de 300 W, este diseño mantiene la temperatura de unión 18 °C más baja que un disipador de aluminio sólido del mismo volumen. El paso de aleta es de 2.5 mm, el espesor de aleta de 1.2 mm, lo que proporciona 1.8 m² de superficie por cada 100 mm de longitud.
Pasos de mecanizado CNC que mantienen una planitud de 0.01 mm
No estampamos ni fundimos estos disipadores. Cada unidad comienza como un tocho de cobre forjado y stock de aletas de aluminio extruido. La base de cobre se fresea en un Mazak HCN-5000 de 4 ejes y luego se lapida a 0.01 mm TIR. Las aletas se cortan con precisión con sierra y luego se fresan con CNC a una tolerancia posicional de 0.02 mm. El paso crítico es el rectificado final: utilizamos una rectificadora de avance lento con muela CBN, manteniendo la perpendicularidad base-aleta dentro de 0.015 mm. Este nivel de precisión importa porque una base deformada crea espacios de aire—el aire conduce el calor a solo 0.026 W/m·K, lo que arruina la transferencia térmica.
Soldadura al vacío vs. epoxi: cómo unimos cobre y aluminio
La mayoría de los talleres utilizan epoxi térmico para uniones cobre-aluminio. El epoxi se degrada por encima de 150 °C y añade 0.2–0.5 °C/W de resistencia. Utilizamos soldadura al vacío en un horno de atmósfera controlada a 580 °C con un relleno de 88% aluminio-12% silicio. La resistencia al cizallamiento de la unión es de 45 MPa y sobrevive 1,000 ciclos térmicos de -40 °C a +150 °C sin delaminación. Obtiene una estructura monolítica—sin línea de pegamento, sin bolsas de aire. Para entornos de alta vibración (ferrocarril, marino), podemos añadir remaches pasantes como bloqueo mecánico secundario, pero la soldadura sola pasa las pruebas de vibración MIL-STD-810G.
Materiales y tratamiento térmico: cobre C1100, aluminio 6063-T5
Base de cobre: C1100 (ETP) con 99.9% de contenido de Cu, conductividad eléctrica 101% IACS, recocido a 65 HRB para máxima ductilidad durante el mecanizado. Aletas de aluminio: 6063-T5 extruido, límite elástico de 145 MPa, dureza superficial de 90 HB. Rechazamos cualquier tocho con porosidad superior al 0.5%—lo verificamos con pruebas ultrasónicas en cada lote entrante. Para entornos corrosivos, ofrecemos una base de cobre niquelada (5 μm de Ni químico) y anodizado claro en las aletas (8–12 μm, según MIL-A-8625). Si necesita temperaturas de operación más altas (200 °C+), cambiamos a cobre C18150 (cromo-circonio) sin pérdida de conductividad.
Especificación
Valor
Material de la base
Cobre C1100 (99.9% Cu), recocido
Material de las aletas
Aluminio 6063-T5, extruido
Espesor de la base
6 mm estándar (4–15 mm personalizado)
Paso de aleta
2.5 mm (1.8–4.0 mm disponible)
Espesor de aleta
1.2 mm (0.8–2.0 mm disponible)
Dureza de la base
65 HRB (recocido)
Dureza de las aletas
90 HB (temple T5)
Planitud de la base
0.01 mm TIR
Descentramiento de aletas
0.02 mm máx.
Acabado superficial (base)
Ra 0.8 µm, lapidado
Acabado superficial (aletas)
Ra 1.6 µm, fresado
Resistencia térmica (unión)
< 0.05 °C/W
Temperatura máx. de operación
150 °C (200 °C con C18150)
Plazo de entrega
12 días hábiles (prototipo)
MOQ
Sin MOQ—se acepta una sola pieza
Inspección antes de cada envío: CMM, planitud y prueba térmica
Cada disipador de calor con base de cobre y aletas de aluminio pasa por un proceso de control de calidad de tres etapas. Etapa 1: verificación de material entrante—probamos la pureza del cobre con un espectrómetro y la dureza del aluminio con un durómetro Leeb portátil. Etapa 2: durante el proceso—después de la soldadura, realizamos un escaneo ultrasónico al 100% para detectar vacíos en la unión; después del rectificado final, medimos la planitud en una placa de superficie de granito con un indicador de 0.001 mm. Etapa 3: final—cada unidad recibe un informe CMM completo (Zeiss Contura) que cubre 12 dimensiones críticas, más una prueba de resistencia térmica en una muestra aleatoria (1 por lote) utilizando una matriz calentada y un conjunto de termopares. Enviamos los datos CMM con sus piezas—sin cargo adicional.
Diseño para fabricabilidad: qué necesitamos de su dibujo
Para cotizar dentro de 12 horas, envíe un archivo STEP o IGES más un PDF 2D con GD&T. Necesitamos tres cosas: espesor de la base y envolvente general, paso y número de aletas, y el patrón de orificios de montaje (M3–M8). Si no tiene un dibujo, podemos trabajar a partir de un boceto o del número de pieza de un competidor—hacemos ingeniería inversa a ±0.05 mm. Para nuevos diseños, recomendamos un espesor mínimo de aleta de 2 mm y una separación mínima de aleta de 2 mm; por debajo de eso, la deflexión de la herramienta aumenta el tiempo de mecanizado en un 40%. Consulte nuestra guía de selección de herramientas de corte CNC para opciones de fresas en bolsillos profundos de aletas, y nuestra guía de tolerancias de mecanizado CNC para lo que podemos mantener en paredes delgadas.
Tamaños de lote y plazo de entrega: de una pieza a 10,000
Operamos 18 máquinas CNC en nuestra fábrica de Dongguan, con capacidad 24/7 para producción de disipadores. Un solo prototipo se envía en 12 días hábiles—esto incluye soldadura e inspección completa. Para series de producción (100+ piezas), el plazo de entrega es de 20–25 días hábiles porque agrupamos cargas de horno de soldadura al vacío (máx. 40 unidades por ciclo). Operamos un sistema Kanban para tochos de cobre y stock de extrusión de aluminio, por lo que el material siempre está disponible. Si necesita más rapidez, ofrecemos un servicio de prototipo acelerado de 5 días a 1.5x el costo estándar—esto cubre una iteración de validación de diseño.
Opciones de acabado superficial: desnudo, anodizado o niquelado
Las aletas de aluminio desnudas se oxidan naturalmente, lo que añade 5–10% de emisividad pero no perjudica la conducción. Para aplicaciones de aire forzado, recomendamos anodizado claro (Clase 2, 8 μm) para prevenir la corrosión galvánica en la unión cobre-aluminio. Para refrigeración líquida (placas frías), niquelamos la base de cobre con 5 μm de níquel químico para prevenir la contaminación por iones de cobre. Si necesita un acabado negro para transferencia de calor por radiación, aplicamos un recubrimiento negro PVD (emisividad 0.9) solo en las aletas—nunca en la base, porque el espesor del recubrimiento añade 5–10 μm y arruinaría la planitud.
Modificaciones personalizadas: roscas, espárragos y orificios de montaje
Podemos mecanizar cualquier patrón de montaje en la base de cobre: orificios roscados (M2–M12), orificios pasantes o espárragos de presión. Para módulos IGBT, recomendamos insertos helicoidales M4 en cobre—el cobre es blando (65 HRB) y las roscas se pelan fácilmente. También perforamos y roscamos orificios en el lado de las aletas para montar ventiladores o termistores. Si necesita un material de interfaz térmica (TIM) preaplicado, podemos troquelar y aplicar una almohadilla de grafito de 0.25 mm o una película de cambio de fase de 0.13 mm. Todas las características personalizadas están cubiertas por la misma tolerancia de planitud de 0.01 mm—mecanizamos la base plana al final, después de que todos los orificios estén perforados.
¿Cuál es su cantidad mínima de pedido?
Sin MOQ—fabricamos un solo prototipo para pruebas o una serie de producción de 10,000 piezas, con el mismo sistema de calidad (certificado ISO 9001:2015, IATF 16949) aplicado a cada lote.
¿Pueden igualar un disipador existente de un competidor?
Sí—envíenos el número de pieza o una muestra física, y hacemos ingeniería inversa a ±0.05 mm, incluyendo la geometría de las aletas y los orificios de montaje, dentro de 3 días.
¿Cómo garantizan el rendimiento térmico?
Probamos la resistencia térmica de cada lote (unión a carcasa) utilizando una matriz calentada calibrada de 100 W e informamos el valor en °C/W en el certificado CMM, para que pueda verificar nuestra afirmación de resistencia de unión de 0.05 °C/W.
¿Cuál es su plazo de entrega estándar para un diseño personalizado?
Los prototipos se envían en 12 días hábiles (5 días acelerado), las series de producción de 100+ piezas se envían en 20–25 días hábiles, y proporcionamos un compromiso de plazo por escrito con cada cotización.
Envíe su dibujo hoy para obtener una cotización firme dentro de 12 horas. Correo electrónico: sc@bquq.com | WhatsApp: +86 13713157787. Confirmaremos material, tolerancias y precio—sin obligación, sin MOQ. Esto es fabricación de precisión, fabricada en China, con la trayectoria de 20 años de BQUQ.