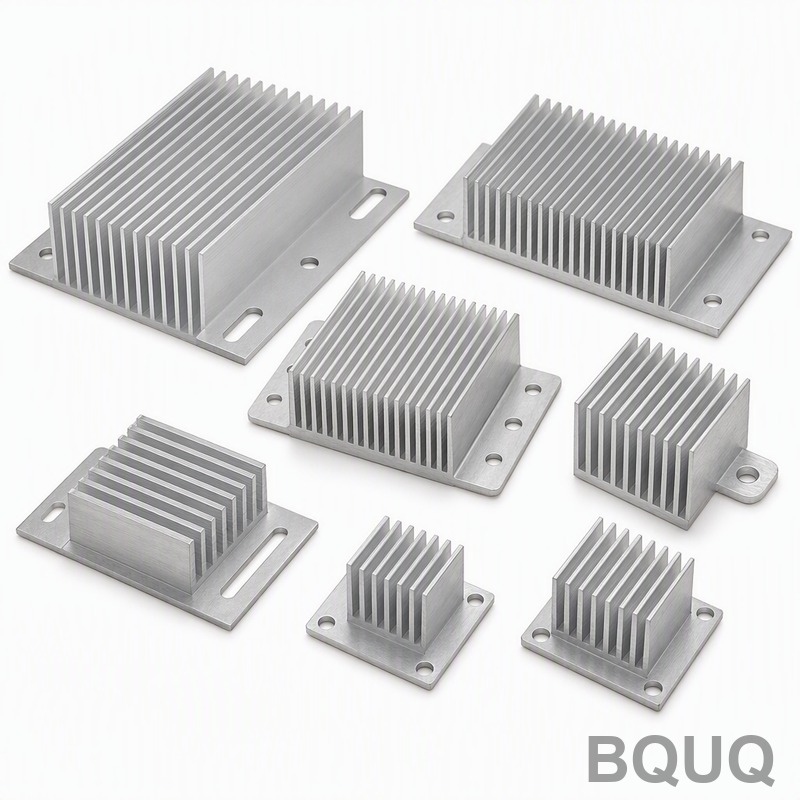
Disipador extruido para inversor VFD con base de montaje mecanizada por CNC: 6063-T5, aletas de 1.0mm, planitud de 0.05mm, 8K-30K pzs/mes
Un disipador para la etapa de potencia de un variador de frecuencia parece una simple extrusión, pero es exactamente ahí donde la mayoría de los proyectos fallan. La extrusión es solo la mitad de la pieza: la cara de montaje del IGBT debe mecanizarse plana con una tolerancia de centésimas de milímetro, los agujeros de montaje del ventilador deben alinearse en miles de unidades, y todo el conjunto debe repetirse mes tras mes en volúmenes de entre 8,000 y 30,000 piezas. La extrusión por sí sola no puede lograrlo; este caso muestra cómo un flujo de trabajo de dos procesos lo resolvió.
Antecedentes y desafío del proyecto
El cliente es un fabricante de variadores de frecuencia en el sur de China. Su línea de productos de variadores utiliza un disipador de aluminio como vía térmica y base estructural de la sección de potencia: los módulos IGBT se atornillan directamente sobre la cara mecanizada de la base, los ventiladores de refrigeración se atornillan sobre un patrón de agujeros en el lado de las aletas, y todo el ensamblaje se monta en la carcasa del variador a través de características en la misma pieza. Un componente, tres funciones, y sin margen para retrabajos a su ritmo de producción.
Antes de acudir a nosotros, compraban la extrusión a un proveedor y la enviaban a un segundo taller para el mecanizado. El arreglo creaba tres problemas recurrentes. Primero, la planitud de la cara de montaje del IGBT variaba entre lotes; cualquier valor por encima de su requisito de 0.05mm significaba espacios en el material de interfaz térmica, puntos calientes y fallos en campo que no podían permitirse. Segundo, los agujeros de montaje del ventilador, con tolerancia de posición de ±0.1mm, ocasionalmente no se alineaban con el soporte del ventilador, lo que obligaba a retrabajos manuales en la línea de ensamblaje. Tercero, gestionar dos proveedores duplicaba la cadena logística: cada lote de transporte era una oportunidad de daño superficial en las aletas expuestas, y cualquier disputa de calidad no tenía un responsable claro.
La dificultad técnica es real y vale la pena enunciarla claramente. Un perfil de 6063-T5 con aletas de 1.0mm es una pieza larga y flexible; no sobrevivirá a un amarre agresivo sin combarse. Mecanizar la base plana mientras la pieza está tensionada por la extrusión y la manipulación significa que la planitud que se mide en la máquina desaparece cuando se libera la pieza. El cliente necesitaba un proveedor que entendiera tanto el lado de la extrusión como el del mecanizado, y que pudiera mantener una planitud de 0.05mm de forma repetible hasta 30,000 piezas al mes.
Solución de proceso BQUQ
Nuestra respuesta fue un flujo de trabajo de fuente única y dos procesos: extrusión diseñada a propósito que alimenta directamente una operación de refrentado CNC dedicada, con la gestión de tensiones diseñada en la secuencia en lugar de inspeccionada al final.
Diseño de extrusión y control de matriz
El perfil se diseñó en torno al requisito térmico primero: espesor de aleta de 1.0mm, paso de aletas optimizado para el flujo de aire del cliente según la disposición del ventilador, y una sección de base sólida lo suficientemente gruesa para que el mecanizado de la cara del IGBT no debilitara la estructura. La extrusión se programa en líneas asociadas calificadas que auditamos, con mantenimiento de matrices en un calendario fijo para que el espesor y la rectitud de las aletas se mantengan consistentes a lo largo del volumen mensual. Las palanquillas son de 6063-T5 en su totalidad, elegido por su extrusabilidad, conductividad térmica y su respuesta al anodizado negro. Después de la extrusión, cada perfil pasa por enderezado y se corta a medida preservando las características de referencia para el mecanizado, de modo que la etapa CNC recibe una entrada consistente, lote tras lote.
Mecanizado CNC de la base de montaje del IGBT y agujeros para ventilador
El mecanizado se programa en centros de mecanizado CNC configurados específicamente para esta familia de piezas. La sujeción es la decisión crítica: las extrusiones largas y flexibles se amarran por las puntas de las aletas a través de una interfaz compliant que soporta el perfil sin cargarlo puntualmente, y la cara del IGBT se mecaniza en una sola pasada de refrentado por zona. Debido a que el perfil llega con referencias consistentes, la operación de refrentado elimina una cantidad controlada y pequeña de material: suficiente para garantizar una superficie completamente mecanizada, y lo bastante pequeña para que la redistribución de tensiones no saque la cara de planitud después de soltar el amarre.
La cara de montaje del IGBT se mantiene con una planitud de 0.05mm, verificada con una comprobación de planitud sobre una superficie de granito para cada primera pieza y muestreada por lote. Los agujeros de montaje del ventilador se taladran y achaflanan en la misma configuración, manteniendo ±0.1mm en la posición de los agujeros según el plano del soporte del ventilador del cliente; una sola configuración para ambos grupos de características significa que no hay error de reamarre entre ellos. Las características de montaje de la carcasa se terminan en el mismo ciclo, de modo que la pieza pasa de la máquina al anodizado como un componente completo.
Anodizado negro y protección final
Después del mecanizado, las piezas se anodizan en negro. La capa anódica añade un crecimiento controlado en la cara del IGBT, lo cual es importante cuando el cliente especifica un acabado superficial para contacto térmico, por lo que el margen de mecanizado se estableció para que el acabado final quede dentro de especificación después del anodizado, no antes. El anodizado negro también proporciona al campo de aletas una superficie de alta emisividad que mejora la disipación de calor por radiación y coincide con la estética interior del variador. Las caras de acoplamiento mecanizadas se protegen durante el anodizado según el plano del cliente, y las piezas se embalan con las puntas de las aletas hacia abajo en bandejas divididas para que las aletas de 1.0mm lleguen sin daños.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Extrusión de aluminio 6063-T5 |
| Espesor de aleta | Aletas extruidas de 1.0mm, paso optimizado para refrigeración por aire forzado |
| Cara de montaje del IGBT | Mecanizada por CNC, planitud 0.05mm, acabado según plano para contacto térmico |
| Agujeros de montaje del ventilador | Tolerancia de posición ±0.1mm, taladrados y achaflanados en la misma configuración que la cara de la base |
| Acabado superficial | Anodizado negro, caras mecanizadas protegidas según plano |
| Volumen | 8,000-30,000 pzs/mes en programas continuos |
| Inspección | Comprobación de planitud sobre placa de granito, posición de agujeros con muestreo CMM, verificación completa de primera pieza |
| Entrega | Muestras 3-7 días, primer lote de producción 12-20 días |
Control de calidad y entrega
El control de calidad comienza antes del mecanizado. Los perfiles entrantes se verifican en cuanto a geometría de aletas y rectitud; la primera pieza de cada nuevo lote de matriz recibe una verificación dimensional completa, incluida la comprobación de planitud de 0.05mm en la cara del IGBT. En producción, las posiciones de los agujeros se muestrean en una CMM, la planitud se verifica puntualmente sobre una placa de granito, y los datos alimentan una revisión mensual de CPK con el cliente, todo bajo nuestro sistema de calidad ISO9001:2015. Debido a que la programación de extrusión y CNC está bajo un mismo responsable de proyecto, una deriva dimensional se rastrea hasta su origen en horas en lugar de un ejercicio de señalamiento entre dos proveedores que dura semanas.
El resultado en entrega: muestras dentro de 3-7 días tras la aprobación del plano, primer lote de producción en 12-20 días, y envíos continuos mensuales desde entonces en la banda de volumen de 8K-30K. La aceptación de planitud en la cara del IGBT se ha mantenido en 0.05mm lote tras lote, los problemas de alineación de los agujeros del ventilador en la línea de ensamblaje del cliente se redujeron a cero, y el flujo de trabajo de fuente única eliminó un tramo completo de transporte, junto con las reclamaciones por daños en las aletas que conllevaba. El cliente ha transferido desde entonces dos disipadores adicionales para variadores de la misma familia de productos al mismo flujo de trabajo.
Productos y recursos relacionados
Si está buscando un disipador similar para etapa de potencia, estas páginas muestran cómo empaquetamos este flujo de trabajo:
- Disipador de aluminio personalizado con base de montaje - la familia exacta a la que pertenece este caso
- Disipadores de aluminio extruido personalizados - diseño de perfiles y capacidad de extrusión
Para tablas de tolerancias, opciones de anodizado y detalles de plazos de entrega, consulte el Centro de preguntas frecuentes de BQUQ.
Preguntas frecuentes
¿Realmente pueden mantener una planitud de 0.05mm en la cara de montaje del IGBT a 30K pzs/mes?
Sí, y los dos números están relacionados. La pasada de refrentado elimina una cantidad pequeña y controlada de material en una sola configuración, la sujeción soporta el perfil en lugar de comprimirlo, y cada primera pieza se verifica con una comprobación de planitud sobre una placa de granito. El muestreo por lote más la revisión mensual de CPK mantienen el proceso honesto en volúmenes de hasta 30,000 piezas al mes.
¿Por qué aletas de 1.0mm en lugar de aletas más delgadas para mayor área superficial?
El espesor de las aletas es un compromiso. Las aletas por debajo de 1.0mm se extruyen con mayor riesgo de desperdicio y llegan más propensas a doblarse en la manipulación, mientras que 1.0mm con el paso impulsado por el ventilador del cliente ya cumplía el objetivo de resistencia térmica. Las aletas extruidas desde 0.3mm en adelante están disponibles cuando el cálculo térmico realmente lo exige.
¿Qué tan rápido pueden entregar el primer lote?
Flujo típico para esta familia: muestras en 3-7 días tras la aprobación del plano, primer lote de producción en 12-20 días, y luego programas continuos mensuales. Para una pieza repetida con una matriz existente, el primer lote con frecuencia llega al extremo de 12 días de esa ventana.
¿Qué hace el anodizado negro por un disipador? ¿Es solo estético?
Es funcional. El anodizado negro eleva la emisividad superficial del campo de aletas, lo que mejora la disipación de calor por radiación junto con la convección por aire forzado, y añade resistencia a la corrosión para el entorno de funcionamiento del variador. El espesor de la capa se tiene en cuenta en el margen de mecanizado para que la cara del IGBT siga cumpliendo el acabado y la planitud especificados después del anodizado.