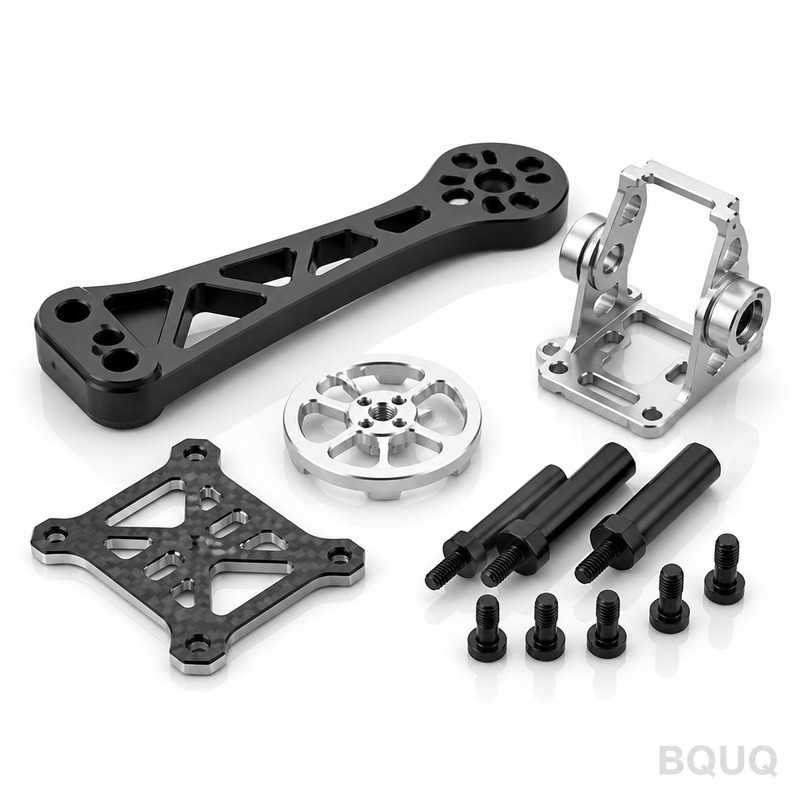
Mecanizado CNC de soporte estructural para fuselaje de UAV: 7075-T6, pared de 0.8mm, ±0.01mm
Un soporte para fuselaje de UAV convive con una contradicción brutal: tiene que ser lo bastante ligero para justificar su propia existencia y lo bastante rígido para mantener un motor o un sensor alineados a través de cada carga de vuelo y cada ciclo de vibración. El espesor de pared es donde esas dos exigencias chocan, y 0.8mm está cerca del punto en el que la mayoría de los procesos de mecanizado dejan de comportarse de forma predecible.
Antecedentes y desafío del proyecto
Un fabricante europeo de UAV construye plataformas multirrotor e híbridas-eléctricas, y un grupo de piezas recurrente son los soportes estructurales que unen los anclajes de motor, las patas del tren de aterrizaje y los raíles de carga útil al fuselaje. Los volúmenes se sitúan en torno a 300 piezas al mes, repartidas entre unas pocas variantes, con cambios de diseño impulsados con fuerza por los ensayos de vuelo.
El material es aluminio 7075-T6, elegido por su relación resistencia-peso - aproximadamente el doble de límite elástico que el 6061-T6 - porque cada gramo que se quita de un soporte es un gramo de batería o carga útil que la aeronave puede transportar. Pero el 7075-T6 castiga las paredes delgadas. Es más rígido y más frágil que el 6061, mucho más propenso a la distorsión cuando el material se elimina de forma desigual, y más sensible al calor de un corte agresivo.
La característica central es una pared de 0.8mm que recorre el alma del soporte, con posiciones de agujeros de montaje mantenidas a ±0.01mm y una interfaz de carga que tiene que permanecer plana. Esos dos requisitos se pelean entre sí. Cortar una pared de 0.8mm exige un mecanizado suave y simétrico; mantener posiciones de agujeros a ±0.01mm exige un montaje estable y bien sujetado. Si se sujeta con fuerza, el alma delgada se deforma; si se sujeta con suavidad, el patrón de agujeros se desplaza. Además, el soporte acabado se anodiza duro, y el anodizado duro añade una capa de óxido frágil que puede alterar el ajuste y, si el proceso es descuidado, agrietarse en esquinas interiores agudas sobre una sección delgada.
La reducción de peso significa que la pieza está diseñada justo en el límite de lo que el material permite, así que casi no hay margen para la habitual red de seguridad de "dejar material y mecanizarlo después". El diseño es lo que es, y el proceso tiene que adaptarse a él.
Las cargas no son suaves. Un soporte cerca del anclaje del motor recibe vibración de alta frecuencia del rotor, y un soporte del tren de aterrizaje recibe una carga de impulso repetida en cada toma de contacto. Un alma de 0.8mm que mide plana sobre el banco pero lleva un desequilibrio de tensiones oculto puede agrietarse en servicio tras unos cientos de vuelos, así que "parece correcto" no es un criterio de aceptación útil. El estado metalúrgico de la pieza importa tanto como sus dimensiones.
Solución de proceso de BQUQ
La estrategia fue cortar el soporte por etapas, mantener la eliminación de material simétrica y usar el soporte del utillaje - no la presión de sujeción - para mantener estable el alma delgada. Dos cosas gobiernan todo lo demás: la secuencia en la que se elimina el material y la forma en que se soporta la pieza mientras se hace.
Eliminación de material por etapas
El material en bruto se reduce en varias pasadas ligeras en lugar de un solo corte pesado. El desbaste deja 0.4mm en el alma, seguido de una pausa de alivio de tensiones, luego el semiacabado lleva el alma a 0.9mm, y una pasada final la lleva al nominal de 0.8mm. Eliminar material gradualmente y desde ambas caras del alma mantiene el equilibrio de tensiones internas cerca de neutro, que es lo que evita el clásico alabeo en forma de plátano después de soltar las sujeciones. Trabajar desde ambas caras también mantiene el eje neutro del alma donde lo situó el diseño, en lugar de desplazarse hacia el lado que se cortó en último lugar.
Utillaje para la pared delgada
Los soportes se posicionan sobre los jefes rígidos y los bordes de la brida, nunca directamente sobre el alma de 0.8mm. Un utillaje personalizado de mordazas blandas con soportes ajustables se sitúa bajo el alma durante las pasadas finales para que no pueda vibrar ni deformarse bajo carga. La presión de sujeción es deliberadamente baja, y las posiciones de los agujeros se taladran solo después de que el alma esté acabada y la pieza se haya relajado, de modo que un ligero retroceso elástico no pueda sacar el patrón de tolerancia.
Control del anodizado duro
Debido a que el anodizado duro construye una capa de óxido dura que puede agrietarse en esquinas interiores agudas sobre una sección delgada, todas las esquinas interiores mecanizadas de los perfiles se redondean antes del recubrimiento. Las regiones de pared se enmascaran donde el ajuste importa, y el sobreespesor de mecanizado tiene en cuenta el crecimiento del recubrimiento para que los ajustes acabados permanezcan dentro de tolerancia. Las piezas se alivian de tensiones antes del recubrimiento, y se usa protección de bordes en el transporte. Donde un soporte se atornilla contra otra pieza recubierta, el enmascarado se planifica para que solo una de las dos superficies de unión lleve la capa completa de óxido, manteniendo la unión repetible a lo largo del servicio.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Aluminio 7075-T6 |
| Espesor de pared del alma | 0.8mm (características de pared delgada mantenidas a ±0.02-0.05mm) |
| Posiciones de agujeros de montaje | ±0.01mm |
| Acabado superficial | Ra0.8 en caras de montaje, Ra1.6 en el resto |
| Tratamiento superficial | Anodizado duro (también disponible anodizado negro) |
| Volumen | 300 uds/mes entre varias variantes |
| Inspección | Disposición CMM y comprobación de espesor de pared; CPK≥1.33 en posiciones de agujeros |
| Entrega | Muestras en 3-7 días, primer lote en 15 días |
Control de calidad y entrega
La inspección de primera pieza cubre una disposición CMM completa del soporte, incluyendo el espesor de pared en múltiples secciones más comprobaciones de posición de agujeros referenciadas al dato de montaje. El espesor de pared en un alma delgada se confirma con un utillaje de comprobación de contorno en lugar de un calibre manual, porque un calibre aprieta exactamente lo que está midiendo. Las posiciones críticas de los agujeros se verifican en proceso, y los datos de CPK se envían con cada lote, todo bajo un sistema de calidad ISO9001:2015.
Debido a que la pared delgada es el punto de fallo, cada lote también recibe una comprobación por muestreo del espesor de pared a lo largo del alma y una comprobación visual de desgarros superficiales o marcas de chatter - las primeras señales de advertencia de un proceso a la deriva. Si un espesor de pared tiende hacia el borde de tolerancia, el lote se pausa y se vuelve a comprobar el utillaje antes de cortar más piezas.
Resultado: muestras de tres a siete días después de la liberación del plano, el primer lote de 300 piezas en 15 días, y luego un calendario mensual continuo. Las piezas anodizadas duras llegan con protección de bordes, y cualquier cambio de variante se recotiza en 48 horas.
Productos y recursos relacionados
Para ver piezas con las mismas exigencias de peso y rigidez, explore nuestras piezas para drones mecanizadas por CNC en aluminio, o la línea de bridas y acoplamientos de precisión mecanizados por CNC.
Una mirada más cercana a un trabajo estructural similar de pared delgada está en el caso de estudio sobre mecanizado CNC de carcasa reductora para articulación robótica. Más preguntas y respuestas sobre fabricación, incluyendo preguntas sobre pared delgada y tolerancias, están en nuestro Centro de FAQ.
FAQ
¿Por qué mecanizar un soporte de UAV con paredes de 0.8mm en lugar de fundirlo o imprimirlo en 3D?
A 300 piezas al mes, el mecanizado ofrece la resistencia del 7075-T6 sin porosidad ni debilidad por dirección de capas y mantiene ±0.01mm en los agujeros de montaje. La fundición necesita utillaje y rara vez mantiene esta tolerancia en una pared delgada, y las piezas impresas aún no igualan la resistencia del 7075-T6 forjado. El mecanizado es el camino intermedio honesto a este volumen.
¿Realmente pueden mantener ±0.01mm en una pared de 0.8mm?
No en el espesor de pared en sí - las características de 0.8mm se mantienen a ±0.02-0.05mm, lo cual declaramos por adelantado en lugar de prometer y fallar. El ±0.01mm se aplica a las posiciones de los agujeros de montaje y a las caras mecanizadas en las secciones más rígidas, donde el montaje es lo bastante estable para garantizarlo.
¿El anodizado duro cambiará mis dimensiones?
Sí, y lo tenemos en cuenta. El anodizado duro hace crecer una capa de óxido que puede añadir aproximadamente 0.02-0.05mm por superficie, así que los ajustes recubiertos se mecanizan por debajo de medida para compensar. Todas las esquinas interiores en secciones delgadas se redondean primero para evitar grietas, y la pieza acabada se comprueba de nuevo después del recubrimiento.
¿Con qué rapidez pueden gestionar un cambio de diseño?
Las muestras para un soporte revisado se envían en tres a siete días, y un primer lote de producción de 300 piezas en 15 días. Con CNC, estampado, muelles y disipadores bajo un mismo techo, los cambios de variante son rutinarios. Envíe el plano actualizado y recibirá una cotización en 12 horas.