Disipador para LED High Bay: extrusión 6063-T5, φ150mm, anodizado negro, 5K-20K/mes
Un disipador extruido para luminarias LED high bay parece un producto básico hasta que se somete a servicio real: aire caliente del techo en una tarde de verano en un almacén del Golfo, un tablero LED que nunca debe superar su límite de temperatura de unión y una reputación de marca que depende de cada unidad enviada. La pieza debe combinar una geometría de extrusión estable, una cara de montaje mecanizada con precisión y un acabado anodizado negro duradero, y debe cumplir las tres cosas a un ritmo de 5,000 a 20,000 piezas al mes sin variaciones entre lotes.
Antecedentes y desafíos del proyecto
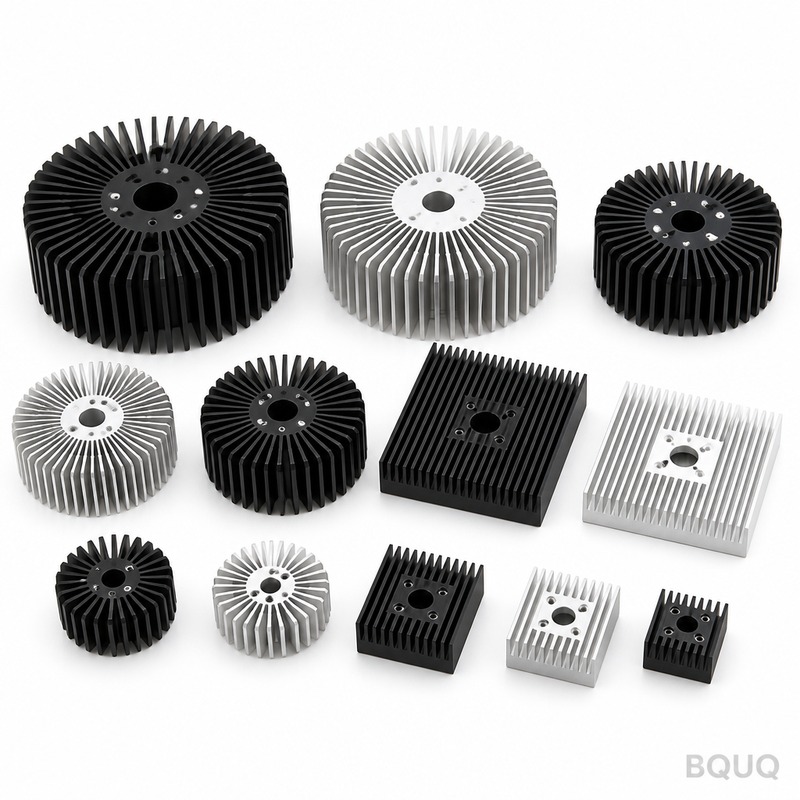
Nuestro cliente es una marca de luminarias LED que vende accesorios high bay y low bay en Oriente Medio y Europa. Su plataforma high bay de 150W-200W utiliza un disipador cilíndrico sobre el módulo LED: diámetro exterior φ150mm, longitud 180mm, con aletas extruidas en toda la circunferencia. Las luminarias en este mercado funcionan de 12 a 16 horas al día, y en verano el aire ambiente cerca del techo del almacén puede superar los 50 °C. A esas temperaturas, una parte significativa del calor debe salir por radiación además de por convección, por lo que el plano exigía una superficie anodizada negra con emisividad infrarroja ≥0.85 en lugar de aluminio desnudo.
Tres problemas habían llevado al cliente a buscar un nuevo proveedor. Primero, el proveedor anterior entregaba extrusión en bruto con una cara de montaje cortada con sierra; la planitud variaba entre aproximadamente 0.15mm y 0.3mm de lote a lote, lo que obligaba a aplicar en exceso grasa térmica y aun así dejaba puntos calientes en el PCB LED. Segundo, el color del anodizado negro variaba visiblemente entre lotes de producción, algo fácil de notar cuando las luminarias cuelgan una al lado de otra en la misma nave. Tercero, la capacidad: cuando las temporadas de instalación minorista y logística alcanzaban su punto máximo, el proveedor no podía pasar de 5,000 a 20,000 piezas al mes sin incumplir envíos.
Por lo tanto, los requisitos técnicos se plasmaron en el plano sin margen de interpretación: extrusión 6063-T5, grosor de aleta 0.8mm con espaciado uniforme alrededor del perfil, cara de montaje mecanizada a 0.05mm de planitud, acabado anodizado negro con emisividad ≥0.85 y un volumen mensual de 5,000-20,000 piezas con picos de poca antelación.
Solución de proceso BQUQ
BQUQ trató esto como un solo componente térmico en lugar de tres operaciones desconectadas, integrando el perfil de extrusión, el fresado CNC y el anodizado en un único flujo controlado bajo un mismo sistema de calidad.
Control de matriz de extrusión y perfil
El perfil de φ150mm con aletas de 0.8mm se extruye a partir de tochos de 6063, se templa en prensa y se envejece a T5, la aleación de aluminio estándar para componentes térmicos LED por su equilibrio entre extrusibilidad y conductividad térmica. Se mantiene una matriz dedicada para este cliente, con el cojinete de la matriz inspeccionado y repulido según un calendario fijo para que la geometría de las aletas se mantenga constante durante todo el año. Las puntas de las aletas se monitorean en cada lote de producción; el grosor se mantiene desde 0.8mm hacia abajo solo dentro de la banda de tolerancia acordada, de modo que los pasajes de flujo de aire entre aletas nunca se estrechen lo suficiente como para perjudicar la convección. Las longitudes extruidas se gestionan térmicamente y se enderezan antes del corte para mantener recto el cuerpo largo de 180mm, lo que hace posible el fresado posterior en una sola pasada. El corte se programa de modo que cada lote de anodizado provenga de un solo lote de extrusión, manteniendo uniforme la condición de la aleación y dando al anodizado un sustrato consistente sobre el cual formarse.
Fresado CNC de la base de montaje
Cada pieza en bruto se sujeta con mordazas blandas y la cara de montaje se fresa en una sola pasada continua en centros de torneado CNC. El fresado en una sola pasada es deliberado: elimina el error de planitud que introduce el corte con sierra o el mecanizado en varios pasos, y deja un acabado fino consistente que distribuye uniformemente la grasa térmica bajo el módulo LED. El requisito de planitud de 0.05mm se verifica mediante muestreo CMM en primeras piezas y en una cadencia fija durante el proceso. Los orificios de montaje para el ensamblaje LED se perforan en la misma configuración, de modo que la posición orificio-cara nunca acumula un segundo error de sujeción. Aquí es donde el punto de dolor original del cliente —caras de montaje onduladas y puntos calientes— se elimina en la fuente.
Anodizado negro con control de color por lote
Los disipadores se anodizan en negro a un grosor elegido para elevar la emisividad infrarroja a ≥0.85 mientras se mantiene despreciable la resistencia térmica propia del recubrimiento. Los parámetros del baño de tinte se bloquean por lote de producción, y cada lote se compara con muestras maestras retenidas en una cabina de luz estándar antes del embalaje; así se eliminó la deriva de color visible entre lotes. El grosor del anodizado se verifica con un medidor de corrientes de Foucault en cada lote y se registra en la documentación de envío, de modo que la inspección de entrada del cliente puede verificar la especificación de rendimiento radiativo sin volver a realizar pruebas.
El embalaje está diseñado, no es una ocurrencia tardía: los disipadores se intercalan en separadores con las puntas de las aletas protegidas, porque una punta de aleta doblada en un perfil de φ150mm es tanto una reclamación estética como una pérdida de convección. Los cartones se califican mediante prueba de caída antes de aprobar la línea de envío.
La geometría de montaje se mantiene tan ajustada como la forma térmica: el círculo de pernos y la cara de asiento del tablero LED se mecanizan por CNC después de la extrusión y el envejecimiento, con posiciones de orificios a ±0.1 mm y la cara de asiento mecanizada a 0.05 mm de planitud para que los espacios de pasta térmica se mantengan delgados en todo el tablero. Este paso de mecanizado es lo que convierte un perfil extruido en un disipador listo para instalar en la línea de ensamblaje de luminarias.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Extrusión de aluminio 6063-T5 |
| Dimensiones generales | Diámetro exterior φ150mm, longitud 180mm |
| Grosor de aleta | Aletas extruidas de 0.8mm, espaciado uniforme |
| Planitud de cara de montaje | 0.05mm, fresado CNC en una sola pasada |
| Acabado superficial | Anodizado negro, emisividad infrarroja ≥0.85 |
| Volumen | 5,000-20,000 piezas/mes con flexibilidad para picos |
| Inspección | Muestreo de planitud por CMM, medidor de anodizado por corrientes de Foucault, comparación de color con muestras maestras, CPK≥1.33 en dimensiones críticas |
| Entrega | Muestras en 3-7 días, primer lote en 12-20 días |
Control de calidad y entrega
La producción se realiza bajo un sistema de calidad ISO9001:2015. La inspección de primera pieza cubre el trazado completo por CMM del perfil, la planitud de la cara de montaje y las posiciones de los orificios; el grosor del anodizado y la condición superficial crítica para la emisividad se miden en cada lote. El muestreo durante el proceso monitorea la geometría de las aletas y la planitud de la cara de montaje a una frecuencia fija, y el CPK en dimensiones críticas se mantiene en ≥1.33 en lotes mensuales móviles. Cada envío incluye un informe de inspección para que el equipo de calidad del cliente pueda liberar la mercancía en su muelle sin volver a medir.
Resultado: primeras muestras aprobadas en 7 días, primer lote de producción de 10,000 piezas entregado dentro del plazo acordado, y el calendario de suministro se ha flexibilizado sin problemas entre 5,000 y 20,000 piezas al mes durante dos temporadas pico, con cero reclamaciones por desviación de color y una caída medible en fallos por puntos calientes LED en la prueba de quemado del cliente.
Productos y recursos relacionados
Para ver más de esta familia de productos y cómo BQUQ la escala, explore las colecciones de disipadores anodizados negros y extruidos:
- Colección de disipadores de aluminio anodizado negro personalizados
- Colección de disipadores de aluminio extruido personalizados
Para obtener detalles sobre capacidad de producción, equipos y sistema de calidad, visite Fortaleza de fábrica.
Preguntas frecuentes
¿Pueden fabricar aletas más delgadas que 0.8mm en un disipador extruido?
Para extrusión, alrededor de 0.8mm es un límite práctico para un perfil de φ150mm; forzar mucho más delgado arriesga deformación de la matriz y aletas inconsistentes. Si un diseño necesita aletas de 0.3mm, el proceso correcto es un ensamblaje de aletas estampadas: aletas estampadas de chapa de aluminio de 0.3mm y ensambladas en una base mecanizada por CNC, que BQUQ también produce.
¿Cómo garantizan 0.05mm de planitud en la cara de montaje?
La cara se mecaniza en una sola pasada continua de CNC en lugar de cortarse con sierra o en pasos, lo que elimina la principal fuente de ondulación. Luego, la planitud se verifica por CMM en primeras piezas y a una frecuencia fija de muestreo durante el proceso, con CPK≥1.33 monitoreado en la dimensión a lo largo de lotes mensuales.
¿Por qué se especifica anodizado negro en lugar de aluminio desnudo?
El aluminio desnudo refleja el infrarrojo; las superficies anodizadas negras tienen emisividad de ≥0.85, por lo que irradian calor mucho más eficazmente. En una carcasa high bay cerrada que funciona a más de 45 °C de ambiente, esa proporción radiativa reduce de forma medible la temperatura de unión del LED y prolonga la vida de mantenimiento del lumen.
¿Cuáles son los plazos de entrega de muestras y lotes?
Las muestras tardan de 3 a 7 días después de la aprobación del plano, y un primer lote de producción se envía en 12-20 días según la cola de anodizado y el volumen. Después del primer lote, los calendarios mensuales móviles de 1K a 100K piezas son estándar, por lo que la flexibilidad en temporada pico de 5,000 a 20,000 piezas al mes no requiere recalificación.