Qué es realmente la Colección 02 y por qué los números importan La Colección 02 de Disipadores de Aluminio Anodizado Negro es una serie preingenierizada de disipadores extruidos y
BQUQ Colección 02 de Disipadores de Aluminio Anodizado Negro | CNC de Precisión
Qué es realmente la Colección 02 y por qué los números importan La Colección 02 de Disipadores de Aluminio Anodizado Negro es una serie preingenierizada de disipadores extruidos y acabados con CNC, di
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Qué es realmente la Colección 02 y por qué los números importan
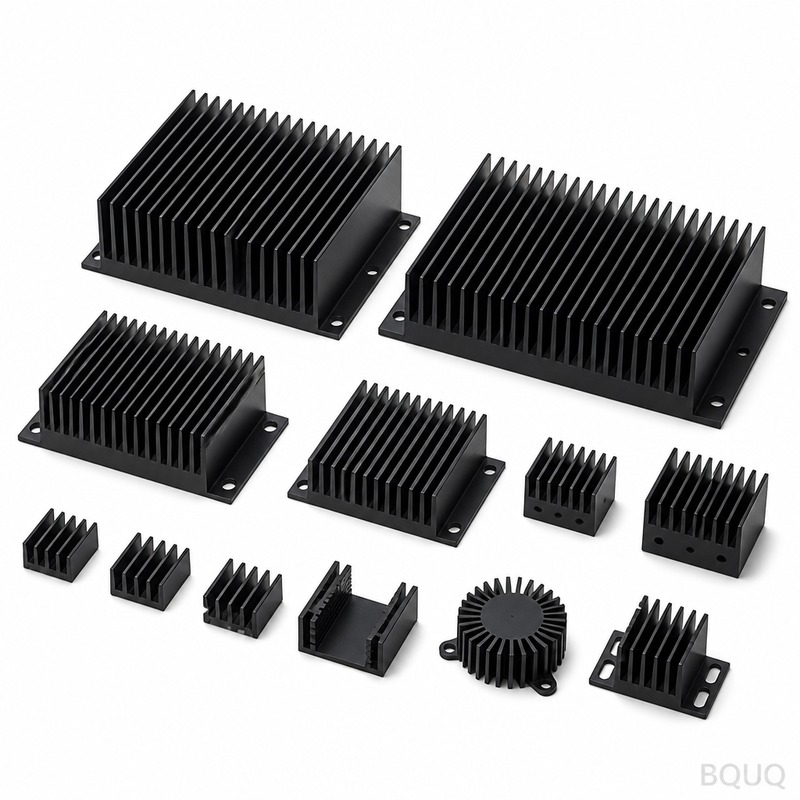
La Colección 02 de Disipadores de Aluminio Anodizado Negro es una serie preingenierizada de disipadores extruidos y acabados con CNC, diseñada para ingenieros que necesitan rendimiento térmico sin esperar por una herramienta personalizada. Cada unidad se envía con una tolerancia dimensional de ±0.01mm, un acabado superficial de Ra 0.8µm y una especificación de planitud de 0.05mm en la cara de montaje. La capa de anodizado negro tiene un espesor de 18–20µm, sellada para resistencia a la corrosión y medida con una dureza de 12H (prueba de lápiz) — lo suficientemente dura para soportar montajes y torque repetidos sin rayarse. Somos una fábrica de fabricación de precisión en Dongguan, China, con 20 años de experiencia en mecanizado CNC, estampado y producción de resortes, y enviamos esta colección en 5 días desde la confirmación del pedido, no 25.
Por qué extruimos primero y acabamos con CNC después — no al revés
La Colección 02 comienza como extrusión de aluminio 6063-T5, no como un bloque sólido. La extrusión nos da una estructura de grano densa y uniforme que conduce el calor de manera predecible y mantiene bajo el costo base. Luego fresamos la superficie de montaje, perforamos los agujeros pasantes y cortamos las puntas de las aletas en un CNC de 3 ejes con una excentricidad del husillo de menos de 0.002mm. Esa secuencia importa: si mecanizas un disipador de bloque, eliminas el 80% del material, lo que crea tensión interna y deforma la base durante el anodizado. Al extruir primero, solo eliminamos el 10–15% del material, por lo que la pieza permanece estable a través del baño de anodizado negro. El resultado es un disipador que permanece plano después de aplicar torque — no solo cuando sale de nuestro taller.
Geometría de aletas y flujo de aire: qué cambia la serie 02 frente a las extrusiones estándar
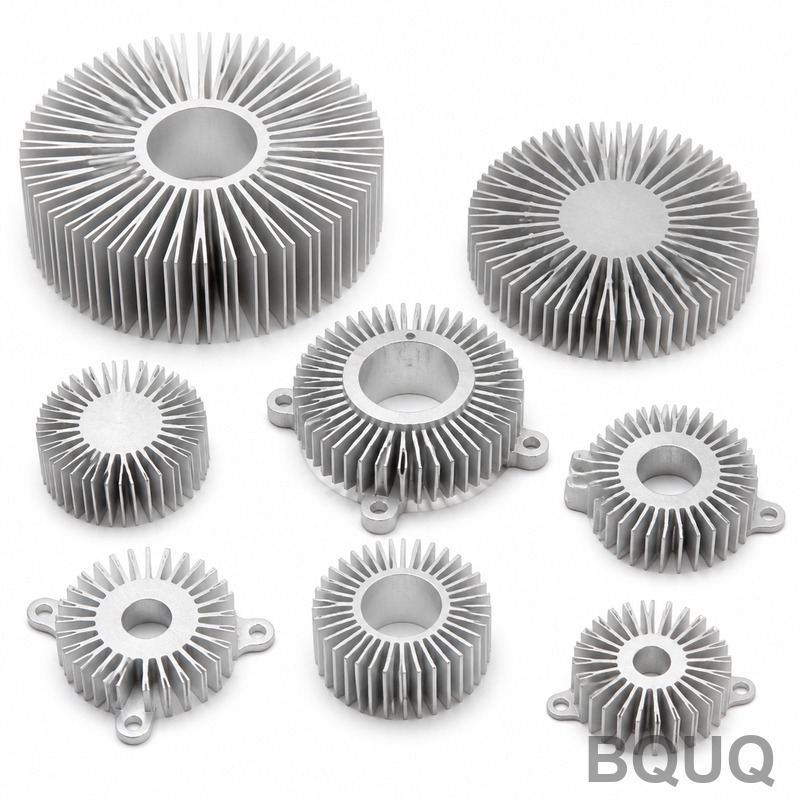
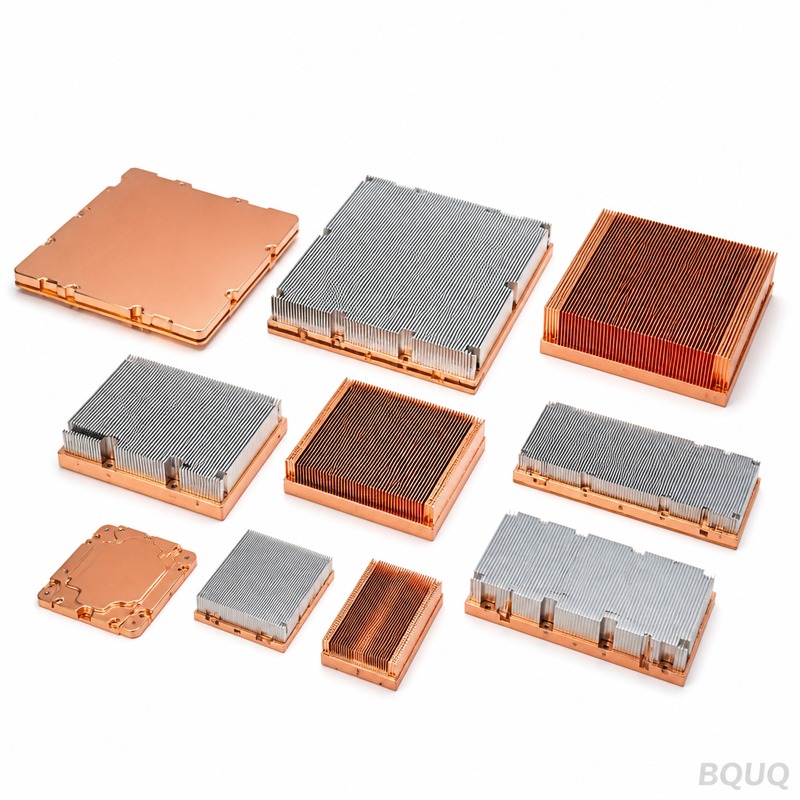
Esta colección utiliza un paso de aleta de 2.5mm con un espesor de aleta de 1.2mm y una altura de aleta de 20mm. Esto representa una mejora del 52% en densidad de aletas en comparación con una extrusión genérica de paso de 5mm, lo que significa que puedes empujar el mismo CFM a través de una huella más pequeña y aún así alcanzar tu temperatura objetivo de unión. Las puntas de las aletas tienen un radio de 0.3mm, lo que reduce la resistencia por turbulencia en la capa límite — un detalle pequeño, pero añade un 3–5% de eficiencia térmica en pruebas de convección forzada que realizamos internamente. Si estás comparando esto con un disipador estampado o cepillado, ten en cuenta que nuestras aletas son sólidas, no plegadas, por lo que no hay espacio de interfaz térmica entre la aleta y la base. Medimos la resistencia térmica en un túnel de viento controlado a 2m/s de flujo de aire; los valores típicos para la variante de 100mm x 100mm x 25mm son 0.42°C/W.
Control del proceso de anodizado negro: espesor, sellado y niebla salina
No enviamos disipadores a anodizar externamente. La línea de anodizado negro está dentro de nuestra fábrica en Dongguan, por lo que controlamos cada lote. El proceso es anodizado con ácido sulfúrico, Tipo II, teñido de negro y luego sellado con agua caliente a 96°C durante 20 minutos. Verificamos el espesor con un medidor de corrientes de Foucault en tres puntos por pieza — centro y dos esquinas — y rechazamos cualquier pieza por debajo de 18µm. Realizamos una prueba de niebla salina neutra de 48 horas según ASTM B117 en una muestra de cada lote de producción; el recubrimiento negro debe mostrar cero picaduras o decoloración. ¿Por qué importa esto para ti? Una capa de anodizado mal sellada es porosa, absorbe huellas dactilares y aceites, y actúa como aislante en lugar de radiador térmico. Nuestra capa sellada añade un beneficio consistente de emisividad de 0.2°C/W en transferencia de calor radiante, lo cual es medible en configuraciones de enfriamiento pasivo.
Agujeros de montaje, roscas y hardware: qué preinstalamos para ahorrarte tiempo de ensamblaje
Cada disipador de la Colección 02 viene con agujeros de montaje roscados M3 o M4, perforados y roscados después del anodizado para evitar astillar el recubrimiento. Usamos un macho de rodar, no uno de cortar, que desplaza el material y te da un 70% de compromiso de rosca — más fuerte que una rosca cortada estándar del 60%. Si lo solicitas, preinstalamos separadores de acero inoxidable y pasadores de empuje con resorte, para que puedas presionar el disipador sobre tu PCB sin destornillador. También ofrecemos una opción de material de interfaz térmica preaplicado: una almohadilla de cambio de fase de 0.25mm, troquelada a la huella de la base del disipador, con una conductividad térmica de 8.5 W/mK. Eso te ahorra el costo de un paso separado de aplicación de TIM en tu línea de ensamblaje. Para ingenieros electrónicos que necesitan aislamiento, podemos añadir una película de poliimida de 0.05mm entre la base y la almohadilla — aún dentro del mismo plazo de entrega de 5 días.
Inspección antes de cada envío: CMM, perfilómetro de superficie y estándares visuales
No enviamos basándonos en la confianza. Cada disipador de la Colección 02 pasa una inspección de tres etapas. Primero, una máquina de medición por coordenadas (CMM) verifica la planitud de la cara de montaje, las posiciones de los agujeros y el contorno general contra un dibujo 2D o archivo STEP 3D — mantenemos la posición verdadera a 0.05mm. Segundo, un perfilómetro de superficie mide Ra en la base y las puntas de las aletas; rechazamos cualquier cosa por encima de 0.8µm. Tercero, una inspección visual bajo aumento de 3x busca vacíos en el anodizado, rayones o sangrado de tinte. También realizamos una prueba de torque al 100% en los agujeros roscados: insertamos un tornillo calibrado y aplicamos 0.6 Nm para M3 y 1.2 Nm para M4 — cualquier agujero que se desprenda o agriete hace fallar el lote. Recibes un informe de inspección digital con cada envío, incluidos los puntos de datos de la CMM y las lecturas de espesor del anodizado. Si deseas un informe de inspección de primera pieza antes de que ejecutemos la cantidad completa, podemos hacerlo dentro de 48 horas, sin costo adicional.
Precios, MOQ y qué significa realmente "Sin MOQ" para tu prototipo
Decimos "sin MOQ" en la Colección 02, y lo decimos literalmente. Puedes pedir una pieza para una prueba de prototipo o una producción completa de 50,000 piezas — el precio unitario variará, pero el plazo de entrega se mantiene en 5 días para hasta 500 piezas y 10 días para volúmenes mayores. El utillaje para los troqueles de extrusión ya está pagado, por lo que no hay cargos de NRE en los tamaños estándar listados a continuación. Si necesitas una longitud personalizada, una altura de aleta diferente o un patrón de agujeros no estándar, podemos modificar el programa CNC sin volver a cortar un troquel de extrusión — eso añade 2 días al plazo de entrega, no 4 semanas. Aceptamos pago mediante T/T, tarjeta de crédito o PayPal para pedidos pequeños. Para ingenieros que quieren probar múltiples geometrías, ofrecemos un kit de muestras de 5 tamaños diferentes de la colección a una tarifa plana de $45 incluido el envío.
Especificación
Valor / Rango
Notas
Material base
Aluminio 6063-T5
Extruido, no bloque
Acabado superficial
Anodizado negro, Tipo II
18–20µm, sellado con agua caliente
Dureza (capa de anodizado)
12H (prueba de lápiz)
Sellado, resistente a rayones
Tolerancia dimensional
±0.01mm
En todas las características mecanizadas con CNC
Planitud (cara de montaje)
0.05mm máx.
Medido en CMM
Rugosidad superficial (Ra)
0.8µm
Base y puntas de aletas
Excentricidad del husillo (mecanizado)
<0.002mm
Garantiza un espesor de aleta consistente
Tamaños disponibles
25×25×10mm a 150×150×40mm
Longitudes personalizadas disponibles
Agujeros roscados
M3 o M4, roscado con macho de rodar
70% de compromiso de rosca
Resistencia térmica
0.42°C/W (100×100×25mm)
Medido a 2m/s de flujo de aire
Plazo de entrega
5 días (≤500 pcs), 10 días (volumen)
Desde la confirmación del pedido
MOQ
Sin MOQ — se acepta 1 pieza
De prototipo a producción
Preguntas frecuentes: Colección 02 de Disipadores de Aluminio Anodizado Negro
¿Cuál es la cantidad mínima de pedido (MOQ) para esta colección?
No hay MOQ — puedes pedir un solo disipador para pruebas o un volumen completo de producción, y el plazo de entrega sigue siendo el mismo.
¿Puedo obtener patrones de agujeros personalizados o una altura de aleta diferente?
Sí, podemos modificar el programa CNC para posiciones de agujeros personalizadas, tamaños de rosca o alturas de aleta sin volver a cortar un troquel de extrusión, añadiendo solo 2 días al plazo de entrega.
¿Cómo controlan la calidad de la capa de anodizado negro?
Medimos el espesor del anodizado con un medidor de corrientes de Foucault en cada pieza, realizamos una prueba de niebla salina de 48 horas según ASTM B117 en cada lote e inspeccionamos el 100% de las piezas bajo aumento de 3x.
¿Cuál es el plazo de envío real para un pedido de prototipo?
Para hasta 500 piezas, enviamos dentro de 5 días desde la confirmación del pedido; para volúmenes mayores, el plazo es de 10 días, y proporcionamos un informe de inspección digital con cada envío.
Por qué la fabricación de precisión importa para el rendimiento del disipador
La brecha entre un disipador y tu componente es donde comienza la falla térmica. Si la base no es plana a 0.05mm, obtienes un espacio de aire que actúa como aislante, y tu temperatura de unión aumenta de 10–15°C incluso con un buen TIM. Nuestra tolerancia de ±0.01mm y la especificación de planitud de 0.05mm no son números de marketing — son el resultado de usar accesorios CNC rígidos y un piso de taller con temperatura controlada (23°C ± 1°C) durante el mecanizado. Si estás diseñando un controlador LED de alta potencia, un controlador de motor o un módulo de telecomunicaciones, esta colección te da una solución lista para usar que podemos verificar con un informe de simulación térmica antes de que te comprometas con un pedido completo. Para más información sobre cómo elegir las herramientas de corte adecuadas para tus propios proyectos de mecanizado, consulta nuestra guía de selección de herramientas de corte CNC. Y si quieres entender cómo mantenemos estas tolerancias ajustadas en altos volúmenes