Disipador para RRU 5G: perfil extruido de 300 mm, mecanizado CNC, anodizado negro
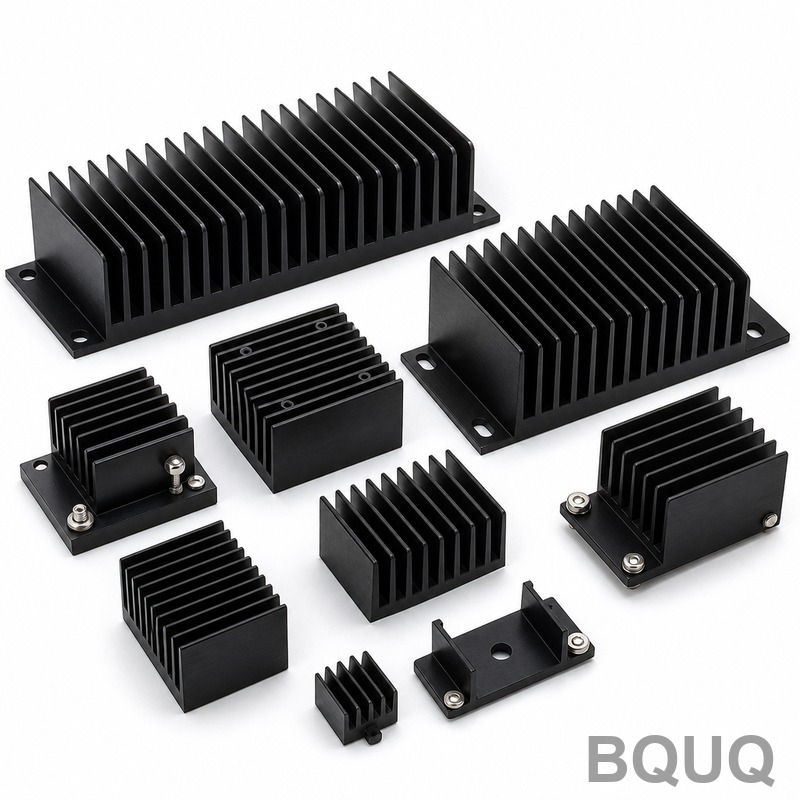
Una unidad de radio remota 5G concentra sus amplificadores de potencia en una carcasa del tamaño de una caja de zapatos y luego la cuelga de un poste bajo el sol. El disipador es la única ruta térmica de toda la carcasa, y debe funcionar de forma pasiva —sin ventilador ni bomba— con 300 mm de longitud, con una interfaz mecanizada para la placa de RF y elementos de montaje que resistan viento y vibración. Perfiles largos como este son donde la rectitud de la extrusión, la precisión del mecanizado y la calidad del anodizado chocan entre sí.
Antecedentes y desafíos del proyecto
Un proveedor de infraestructura de telecomunicaciones que suministra hardware para RRU 5G nos trajo un disipador extruido de 300 mm que también forma parte de la carcasa del radio. Los volúmenes eran de 10,000 piezas por mes. El perfil es de 6063-T5 con un denso campo de aletas en el exterior y una cara interna plana donde se monta la placa de potencia de RF. Parece una extrusión simple hasta que se leen las notas de mecanizado y acabado.
El dado tenía que estar bien a la primera, porque un campo de aletas con secciones de pared desiguales se extruye mal en volumen. El proveedor ya había pasado por eso en una revisión anterior, donde las aletas delgadas se enfriaban a velocidades distintas que la base gruesa y salían de la prensa ligeramente onduladas, y la carcasa no cerraba limpiamente contra su junta.
El brief térmico era igualmente específico. Sin refrigeración activa permitida, el campo de aletas tenía que disipar toda la carga del amplificador al aire en reposo, y el pad térmico de la placa solo mantiene contacto cuando la interfaz mecanizada permanece plana contra él. Eso puso la planitud de la cara de montaje y la geometría de las aletas en la misma lista corta de características de las que depende esta pieza.
Tres cosas hacen difícil esta pieza. Primero, la longitud: más allá de 300 mm, la rectitud y el alabeo de la extrusión empeoran, y un perfil combado no asienta contra la junta de la carcasa. Segundo, la cara de montaje y un conjunto de jefes roscados deben mecanizarse después de la extrusión, y deben situarse en la posición correcta respecto al campo de aletas, no respecto a un blanco combado. Tercero, el anodizado negro: en una pieza de 300 mm, un recubrimiento desigual o delgado se nota de inmediato, y un pad de masa enmascarado debe permanecer perfectamente limpio para que la placa siga haciendo masa con la carcasa.
El proveedor había estado comprando el perfil a un proveedor y enviándolo a mecanizar y anodizar a otros dos. Cada traspaso añadía días al calendario, y cada proveedor culpaba a los demás cuando un lote se salía de tolerancia. Querían un solo socio que controlara toda la secuencia desde la extrusión hasta la pieza acabada y embalada.
Solución de proceso de BQUQ
Extruimos el perfil, lo estabilizamos y luego mecanizamos solo las superficies que deben ser exactas, de modo que el campo de aletas permanece tal como se extruyó y la interfaz se mantiene controlada de principio a fin.
Extrusión del perfil y control de rectitud
Extrusión de 6063-T5 con el campo de aletas en la cara exterior, seguida de enderezado por estirado para devolver la longitud de 300 mm a una rectitud dentro de 0.5 mm, de modo que cierre limpiamente contra la junta de la carcasa. Luego los blancos se cortan a longitud y se estabilizan por tensión antes del mecanizado, para que la pieza no se deforme después de cortar los elementos de montaje y la longitud se mantenga estable durante el anodizado. El espesor de pared de las aletas se controla en todo el perfil para que las aletas largas no desalineen la base, y la velocidad de extrusión y el enfriamiento se mantienen constantes para que las puntas de las aletas sigan una trayectoria recta a lo largo de la longitud en lugar de desviarse a medida que el perfil sale del dado.
Fresado CNC de la interfaz de montaje
La cara de montaje interna y el patrón de jefes roscados se fresan en una sola configuración, manteniendo la cara plana dentro de 0.05 mm y posicionando los jefes a 0.01 mm respecto a los datos de la interfaz. El lado con aletas no se toca, de modo que la superficie térmica formada por el dado no se altera con cortadores ni virutas. Los bordes fresados se desbarban en proceso, porque una rebaba en la cara de montaje separaría la placa de su pad térmico y le costaría silenciosamente el contacto.
Anodizado negro y pads enmascarados
Las piezas pasan por anodizado negro para resistencia a la corrosión y apariencia uniforme. El pad de masa y la interfaz de la placa se enmascaran para que el recubrimiento nunca se deposite donde se necesita conductividad, y el espesor del recubrimiento se controla para que no puentee los espacios entre aletas ni redondee los bordes de las aletas. Una reverificación del enmascarado antes del embalaje confirma que no ha penetrado anodizado en los pads de montaje, que es el tipo de defecto que solo aparece cuando la unidad falla su prueba de masa. El recubrimiento en el campo de aletas también se mantiene lo suficientemente delgado como para no elevar de forma medible la temperatura superficial que las aletas deben disipar.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Aluminio extruido 6063-T5 |
| Longitud del perfil | 300mm |
| Planitud de la cara de montaje | 0.05mm |
| Posición de jefes / agujeros | ±0.01mm |
| Rectitud | ≤0.5mm en toda la longitud |
| Espesor de aleta | 1.0mm (capacidad mínima de 0.3mm) |
| Acabado superficial | Anodizado negro, pad de masa y interfaz de placa enmascarados |
| Volumen | 10,000 pzs/mes |
| Inspección | Disposición CMM + calibración por aire en la interfaz, CPK≥1.33 |
| Entrega | Muestras en 6 días, primer lote de 10,000 pzs en 18 días |
Control de calidad y entrega
La inspección de primera pieza es una disposición CMM completa: planitud mapeada en toda la cara de montaje, posiciones de jefes verificadas contra el plano de la placa, rectitud comprobada en los 300 mm completos, y espesor de anodizado más enmascarado confirmados antes de liberar el lote. Las características críticas de la interfaz llevan un objetivo CPK de 1.33 o mejor, y los datos se envían con cada lote bajo un sistema de calidad ISO9001:2015. Los registros de inspección se conservan por lote para que una pregunta de campo pueda rastrearse hasta la corrida de extrusión y la línea de acabado que la produjo.
Resultado: las muestras se aprobaron en 6 días, el primer lote de 10,000 piezas se envió en 18 días, y la pieza ahora se ejecuta en un calendario mensual continuo. Debido a que la extrusión, el mecanizado, el anodizado y la inspección están en una sola secuencia, el proveedor eliminó dos proveedores externos y todo el envío y la recualificación que conllevaban. La planitud en la cara de montaje y las posiciones de los jefes se mantuvieron dentro de tolerancia durante toda la corrida de calificación, y el acabado anodizado negro salió uniforme de extremo a extremo en cada pieza de 300 mm.
Productos y recursos relacionados
Explore la colección de Disipadores de aluminio extruido personalizados para la gama más amplia de perfiles, o la colección de Disipadores de aluminio anodizado negro para piezas acabadas como esta. Las preguntas comunes sobre tolerancias, acabados y plazos de entrega se responden en nuestro Centro de preguntas frecuentes. Envíe un plano y obtenga una cotización en 12 horas.
Preguntas frecuentes
¿Qué planitud y rectitud pueden mantener en un disipador extruido de 300 mm?
Mecanizamos la cara de montaje plana dentro de 0.05 mm y mantenemos el perfil recto dentro de 0.5 mm en los 300 mm completos. La rectitud se comprueba contra el dato de la junta de la carcasa, y la planitud se mapea con una CMM en lugar de verificarse en un solo punto, con CPK mantenido en ≥1.33.
¿El anodizado negro perjudica el rendimiento térmico?
No de una manera que importe aquí. El anodizado es una capa de conversión delgada, y una superficie negra en realidad irradia calor ligeramente mejor que el aluminio desnudo. Lo que importa es enmascarar el pad de masa y controlar el espesor del recubrimiento para que no se puenteen los espacios entre aletas, lo cual verificamos antes de embalar el lote.
¿Pueden enmascarar pads específicos durante el anodizado?
Sí. El pad de masa y la interfaz de la placa se enmascaran para que el recubrimiento nunca se deposite donde se necesita conductividad. El espesor en el área enmascarada se comprueba después del anodizado, y una reverificación final confirma que no ha penetrado recubrimiento en los pads de montaje antes del envío.
¿Qué volumen pueden producir para un disipador de RRU 5G?
De 1,000 a 100,000 piezas por mes. Esta pieza se produce a 10,000 piezas mensuales, con un primer lote de 10,000 enviado en 18 días tras la aprobación de muestras. Las muestras mismas están listas en 6 días desde la firma del plano.