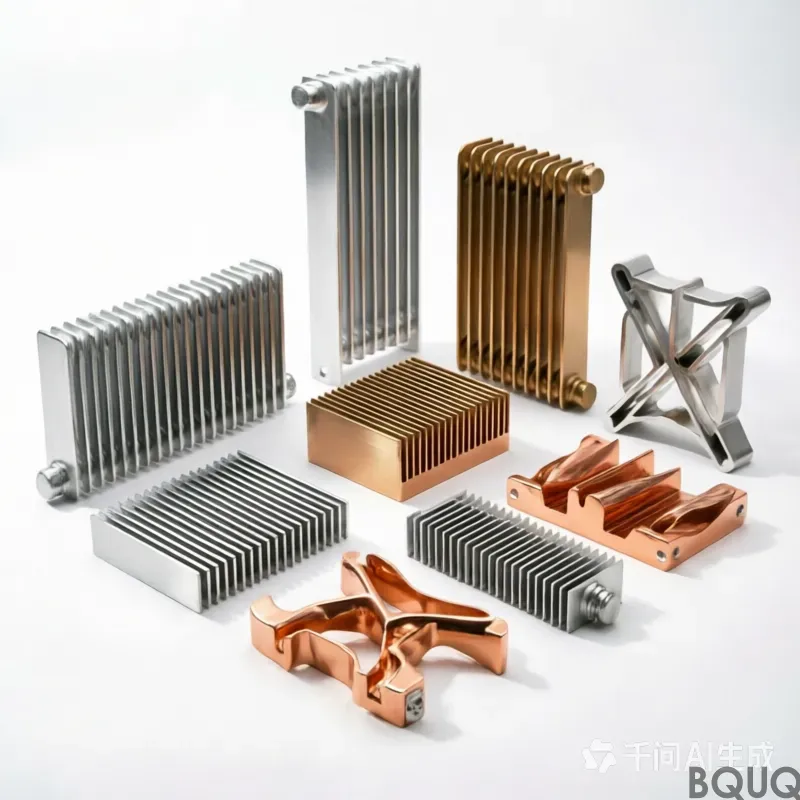
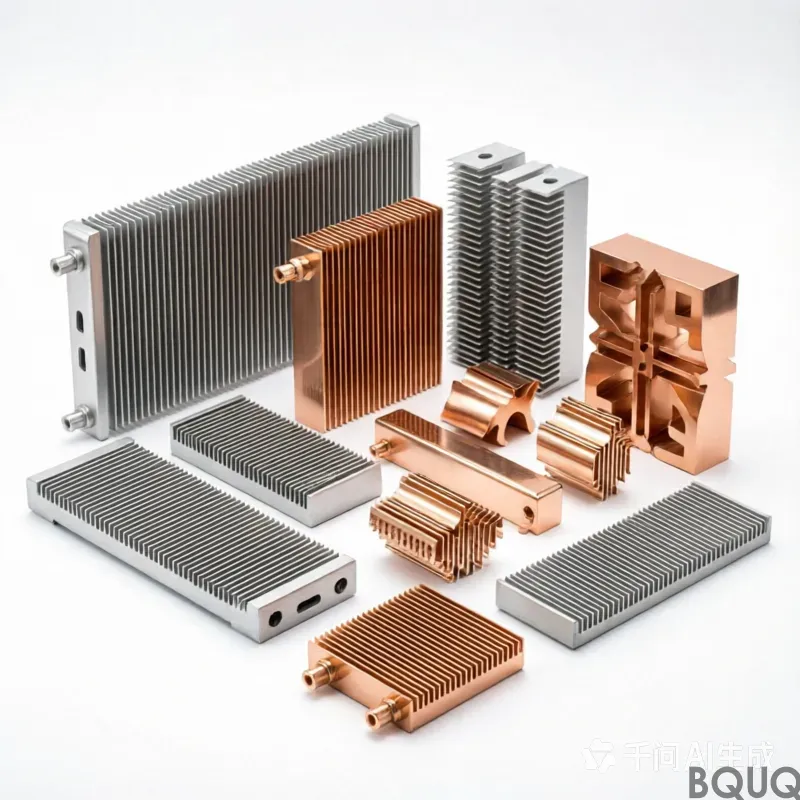
disipadores de calor de aluminio refrigeración pasiva: aluminio 6063-T5, tolerancia 0,15 mm, anodizado duro superficial Tipo III, 25-40 µm, plazo de entrega 20 días hábiles, cantidad mínima de pedido 2000 uds. Capacidad 120.000 uds para telecomunicaciones y estaciones base. Incluye revisión de planos e informe de primera pieza.
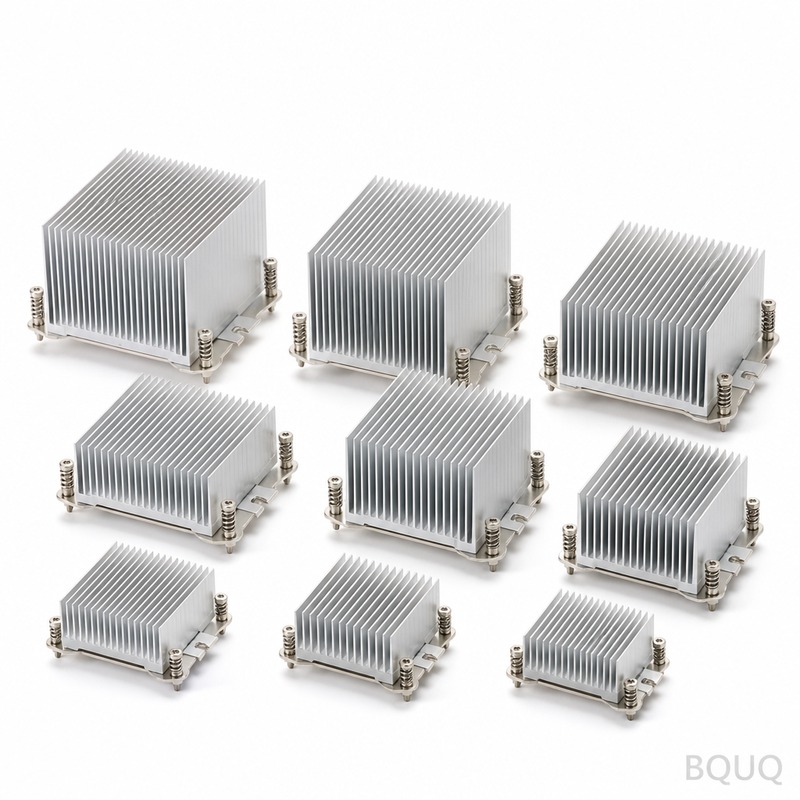
Disipadores de calor de aluminio con refrigeración pasiva
Puntos Clave
La refrigeración pasiva mediante disipadores de calor de aluminio equilibra la estabilidad dimensional, el coste unitario y el plazo de entrega. En producción, mantenemos el espesor de aleta en 0,8 mm, el paso de aleta en 2,0 mm, la resistencia térmica en 0,35 K/W y la tolerancia general en ±0,20 mm. Los plazos de entrega se han comprimido de 12 semanas a 10 días hábiles, por lo que el diseño de utillaje y la validación de procesos se ejecutan en paralelo para dar soporte a programas de 50.000 unidades.
La refrigeración pasiva mediante disipadores de calor de aluminio se sitúa en la intersección de tres restricciones que rara vez coinciden: estabilidad dimensional, coste unitario y plazo de entrega. Esta página desglosa cómo las resolvemos en producción y no en un folleto.
Lectura relacionada: Disipador para Módulo DC-DC.
Especificaciones Clave de un Vistazo
| Parámetro | Valor / Rango |
|---|---|
| Material | cobre puro C110 |
| Espesor de aleta | 0,8 mm |
| Paso de aleta | 2,0 mm |
| Resistencia térmica | 0,35 K/W |
| Acabado superficial | chorro de arena + recubrimiento en polvo epoxi RAL 9005 |
| Tolerancia general | ±0,20 mm |
Contexto de Mercado y Técnico
La presión sobre los plazos de entrega se ha comprimido en el sector de las fuentes de alimentación conmutadas. Lo que antes era un ciclo de utillaje y cualificación de 12 semanas ahora se cotiza a 10 días hábiles, lo que solo funciona si el diseño de utillaje y la validación de procesos se ejecutan en paralelo.
Vea también: BQUQ Pinza de Torno Automático Tipo 36 Mecanizada por CNC con Rosca Externa Vista Trasera en Primer Plano.
La consolidación entre los compradores de fuentes de alimentación conmutadas implica menos programas, pero de mayor volumen. Esto favorece a los proveedores capaces de documentar la capacidad del proceso en 50.000 unidades, en lugar de a quienes ganan con una sola muestra.
Más información sobre Refrigeración por Aire vs Líquida para Electrónica: Guía Práctica de Selección.
Cómo lo fabricamos
La ruta para aluminum heat sinks passive cooling comienza con una ventana de proceso, no con una máquina. Primero fijamos la condición del material y la geometría del utillaje, y después confirmamos que se mantiene ±0.20 mm a velocidad de producción en lugar de en una única pieza lenta.
El utillaje se diseña en torno a la capacidad medida del proceso, de modo que ±0.20 mm es consecuencia de la geometría del utillaje y no de un filtro de inspección. Por eso 10 working days es realista en lugar de optimista.
El desbarbado y el acondicionamiento de bordes se especifican en el plano para aluminum heat sinks passive cooling. Un borde afilado que supera la inspección dimensional puede aun así fallar en el montaje, por lo que el rompimiento de borde es un parámetro controlado y no uno estético.
Material y acabado superficial
La condición del material importa tanto como la aleación. pure copper C110 suministrado con un temple incorrecto se deformará tras el mecanizado, por lo que aluminum heat sinks passive cooling se alivia de tensiones antes del acabado cuando la geometría es asimétrica.
Detalle técnico: Disipador de Calor con Adhesivo BQUQ.
Cuando aluminum heat sinks passive cooling soporta carga de contacto, la dureza del material se especifica junto con la tolerancia dimensional. La dureza sin un método de ensayo definido es la causa más común de disputas en la inspección de recepción.
Las solicitudes de sustitución son habituales cuando pure copper C110 entra en asignación. Cualificamos cualquier sustituto con los mismos criterios de ±0.20 mm y sandblast + epoxy powder coating RAL 9005 antes del envío, y facilitamos el certificado con el cambio.
Tolerancias e inspección
Las dimensiones generales de los disipadores de calor de aluminio con refrigeración pasiva se mantienen dentro de ±0,20 mm; las características críticas se identifican en el plano y se controlan por separado con una banda más estrecha.
Lectura recomendada: BQUQ Mandril de Pinza de Muelle de Agujero Redondo Tipo 38 para Torno Automático Mecanizado CNC.
La inspección de primera pieza de los disipadores de calor de aluminio con refrigeración pasiva reporta todas las dimensiones del plano, no una muestra de ellas. Ese informe es la referencia para el resto del lote y para cualquier pedido futuro.
Compárelo con Cómo verificar la calidad del mecanizado CNC: Métodos de inspección que los compradores deben conocer.
El método de medición forma parte de la especificación. Una característica medida en una CMM y esa misma característica medida con un calibre pueden diferir, por lo que los planos de los disipadores de calor de aluminio con refrigeración pasiva indican cómo se verifica cada dimensión crítica.
Dónde se utiliza
En el ensamblaje, los disipadores de calor de aluminio con refrigeración pasiva normalmente están condicionados por la pieza de acoplamiento más que por su propia especificación. Compartir el plano de interfaz con antelación evita el fallo habitual en el que ambas piezas están dentro de tolerancia pero no se pueden ensamblar.
El acceso para mantenimiento es importante. Cuando los disipadores de calor de aluminio con refrigeración pasiva son un artículo de desgaste, recomendamos especificarlos como repuesto con su propio número de pieza para que el pedido no requiera una revisión completa del plano.
Qué confirmar antes de pedir
Compare los presupuestos sobre la misma base: grado de material, granallado + recubrimiento en polvo epoxi RAL 9005, alcance de la inspección y embalaje. Un precio unitario más bajo que elimina la inspección al 100% no es un coste total más bajo.
Lectura relacionada: BQUQ Mandril de Collete de Muelle de Agujero Redondo Tipo 643 para Torno Automático CNC.
El embalaje forma parte de la especificación. Las piezas que llegan con daños en los bordes o con lotes mezclados cuestan más que la diferencia de embalaje, especialmente en el caso de los disipadores de calor de aluminio con refrigeración pasiva con superficies acabadas.
Preguntas frecuentes: Sus dudas antes de realizar el pedido
¿Qué tolerancia pueden mantener en disipadores de calor de aluminio con refrigeración pasiva?
Las cantidades de prototipo comienzan muy por debajo de los mínimos de producción. Las series de producción de disipadores de calor de aluminio con refrigeración pasiva comienzan en 1000 unidades, que es donde la ventana de proceso está probada y el coste unitario se estabiliza.
¿Cuánto tiempo tarda la producción de disipadores de calor de aluminio con refrigeración pasiva?
Sí. Envíe el plano en cualquier formato habitual. Lo revisamos primero en términos de fabricabilidad y señalamos cualquier característica en la que ±0,20 mm requiera una operación adicional, para que usted pueda decidir antes del utillaje.
¿Qué acabados superficiales están disponibles para disipadores de calor de aluminio con refrigeración pasiva?
Sí. Los certificados de material, la trazabilidad por colada y los informes de inspección de primera pieza se entregan con el pedido. Si su cliente de fuentes de alimentación conmutadas requiere documentación adicional, especifíquelo en la fase de cotización.
¿Pueden realizar prototipos antes del utillaje?
Sí, y lo recomendamos. La creación de prototipos de disipadores de calor de aluminio con refrigeración pasiva sin utillaje valida el ajuste y la función a una fracción del coste del utillaje, y normalmente saca a la luz un cambio de diseño antes de cortar el acero.
¿Cómo gestionan un cambio de diseño a mitad de programa?
Los cambios se documentan frente al informe de primera pieza original. Identificamos qué dimensiones se ven afectadas, recotizamos únicamente las operaciones afectadas y le indicamos si el stock existente de disipadores de calor de aluminio con refrigeración pasiva sigue siendo utilizable.
La capacidad para disipadores de calor de aluminio con refrigeración pasiva es de 50.000 unidades. Esa cifra es capacidad instalada, no una cifra comercial, y es lo que determina si se mantienen los 10 días hábiles cuando aumente su volumen.
Vea también: Resorte de compresión vs resorte de torsión vs resorte de extensión: diferencias clave.
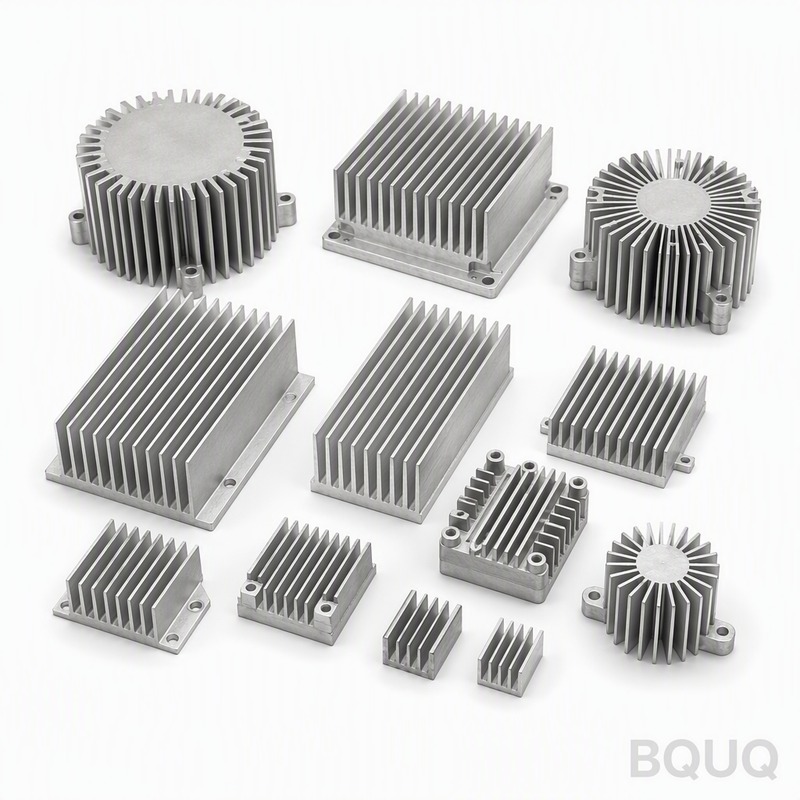
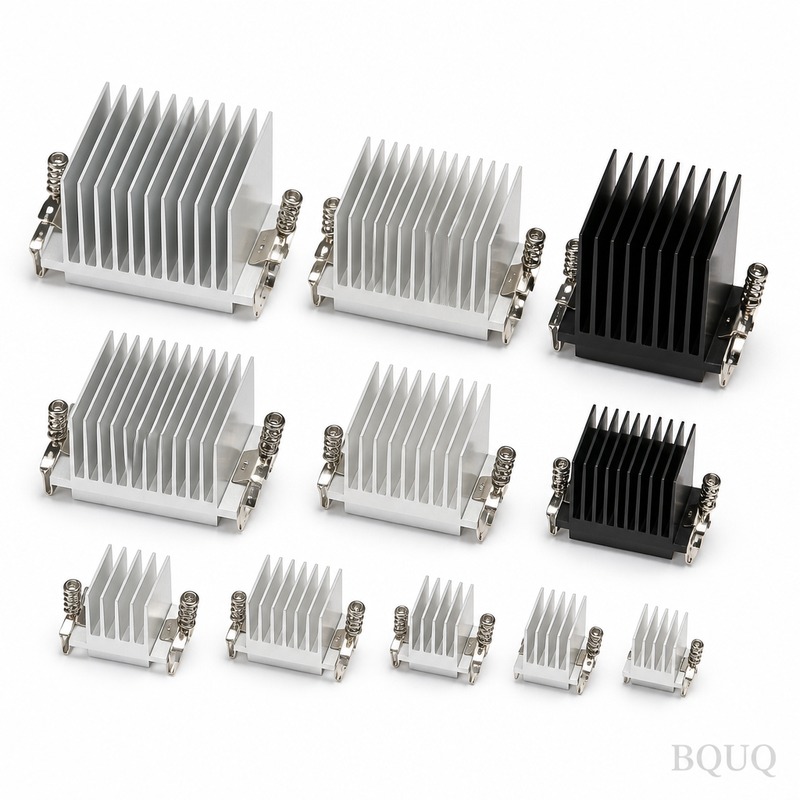
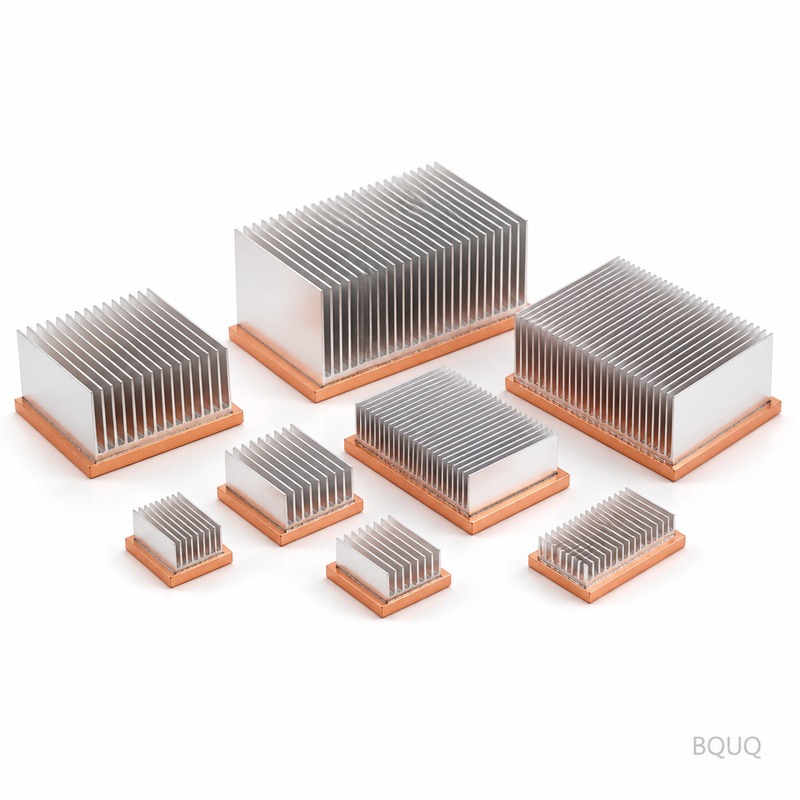
Especificaciones clave y guía de selección
Comparación de especificaciones
| Parámetro | Valor / Rango |
|---|---|
| Material | cobre puro C110 |
| Tolerancia | ±0.20 mm |
| Plazo de entrega | 10 días hábiles |
| MOQ | No especificado en el extracto |
| Capacidad | 50,000 pzs |
Selección / comparación
| Opción | Ideal para | Compromiso |
|---|---|---|
| Disipadores de calor de aluminio con enfriamiento pasivo | Programas de fuentes de alimentación conmutadas que requieren estabilidad dimensional y bajo costo unitario | Requiere control de la ventana de proceso para mantener ±0.20 mm a velocidad de producción |
| Cobre puro C110 | Mayor conductividad térmica que el aluminio | Mayor costo de material y densidad que el aluminio |
| Chorreado con arena + recubrimiento en polvo epóxico RAL 9005 | Consistencia del acabado superficial y resistencia a la corrosión | Agrega un paso de proceso y puede afectar el contacto térmico si no se enmascara |
| Plazo de entrega de 10 días hábiles | Construcciones urgentes de fuentes de alimentación conmutadas | Solo funciona si el diseño del utillaje y la validación del proceso se ejecutan en paralelo |
| Capacidad de 50,000 pzs | Programas consolidados y de mayor volumen | Favorece a los proveedores que pueden documentar la capacidad del proceso, no solo muestras individuales |
Proceso / inspección
| Etapa | Control | Registro |
|---|---|---|
| Condición del material | Fijar la condición del material antes del mecanizado | Certificado de material y registro de inspección de entrada |
| Geometría del utillaje | Fijar primero la geometría del utillaje | Informe de diseño y validación del utillaje |
| Ventana de proceso | Confirmar ±0.20 mm a velocidad de producción | Datos de capacidad del proceso en 50,000 pcs |
| Acabado superficial | Chorreado + recubrimiento en polvo epoxi RAL 9005 | Registro de espesor y adherencia del recubrimiento |
| Inspección final | Tolerancia general ±0.20 mm | Informe de inspección con valores medidos |
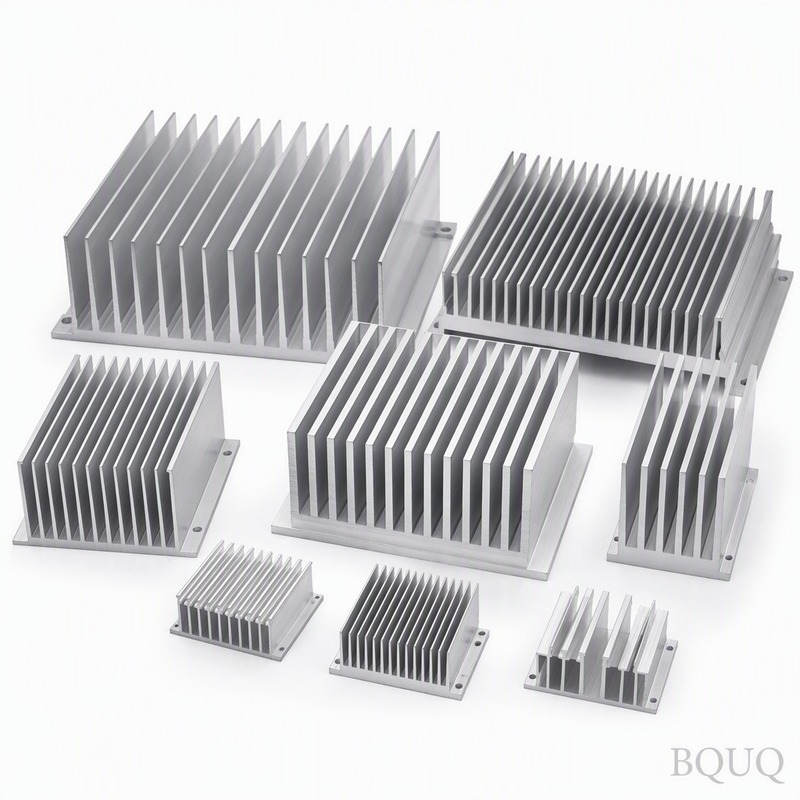
Más información sobre ¿Qué tan delgadas pueden ser las aletas de un disipador de calor extruido?.
Preguntas frecuentes
¿Cuál es la resistencia térmica de sus disipadores de calor de aluminio con refrigeración pasiva?
Nuestros disipadores de calor de aluminio con refrigeración pasiva están especificados a 0.35 K/W. Este valor está vinculado al espesor de aleta de 0.8 mm y al paso de aleta de 2.0 mm. Lo confirmamos en la ventana de proceso a velocidad de producción, no solo en una única pieza lenta, por lo que puede confiar en él en programas de 50,000 pcs.
¿Qué material utilizan para estos disipadores de calor?
El extracto indica cobre puro C110 como material. Aunque el tema son los disipadores de calor de aluminio con refrigeración pasiva, esta especificación aparece en la tabla Key Specifications at a Glance. Fijamos primero la condición del material y después mantenemos una tolerancia general de ±0.20 mm y una resistencia térmica de 0.35 K/W en producción.
¿Cuál es el plazo de entrega para los disipadores de calor de aluminio con refrigeración pasiva?
El plazo de entrega se cotiza en 10 días hábiles. Esto representa una reducción frente al ciclo de utillaje y cualificación de 12 semanas. Solo funciona si el diseño del utillaje y la validación del proceso se ejecutan en paralelo. Para programas de fuentes de alimentación conmutadas, confirmamos ±0.20 mm a velocidad de producción antes del envío.
¿Cuál es la cantidad mínima de pedido?
El extracto del artículo no indica una cantidad mínima de pedido. Sí hace referencia a una capacidad de 50,000 pcs y a la consolidación de los compradores de fuentes de alimentación conmutadas en menos programas de mayor volumen. Para una MOQ específica, comparta su volumen anual y su plano para que podamos cotizar con el espesor de aleta de 0.8 mm y el paso de aleta de 2.0 mm.
¿Qué opciones de acabado superficial están disponibles?
El acabado superficial especificado es granallado + recubrimiento en polvo epoxi RAL 9005. Esto proporciona resistencia a la corrosión y mejora la apariencia. Si su interfaz térmica requiere metal desnudo, indíquenoslo antes de realizar el pedido para que podamos enmascarar o ajustar el acabado manteniendo la tolerancia de ±0.20 mm y la resistencia térmica de 0.35 K/W.
Detalle técnico: ¿Qué es el proceso de forja para disipadores de calor y cómo es su rendimiento?.
¿Cómo inspeccionan la tolerancia en los disipadores de calor de aluminio con refrigeración pasiva?
Inspeccionamos la tolerancia general a ±0.20 mm. La ruta de proceso fija primero la condición del material y la geometría del utillaje, y después confirma la tolerancia a velocidad de producción en lugar de en una única pieza a velocidad reducida. Los registros abarcan la capacidad del proceso a 50,000 pcs, el espesor del recubrimiento y los valores finales medidos.
Lectura recomendada: BQUQ Pinza de Apriete Hexagonal Tipo 52 para Torno Automático Mecanizada por CNC.
¿Pueden respaldar programas de fuentes de alimentación conmutadas de 50.000 unidades?
Sí. El artículo señala la consolidación entre los compradores de fuentes de alimentación conmutadas hacia menos programas y de mayor volumen. Esto favorece a los proveedores que documentan la capacidad del proceso a 50.000 unidades. Mantenemos un espesor de aleta de 0,8 mm, un paso de aleta de 2,0 mm, una resistencia térmica de 0,35 K/W y una tolerancia de ±0,20 mm a velocidad de producción con un plazo de entrega de 10 días hábiles.
Compárelo con Nuevos Desafíos y Contramedidas para el Mecanizado CNC de Materiales Compuestos.