Disipador de calor de aletas estampadas para inversor VFD: aluminio fundido a presión ADC12, aletas de 1,0 mm con paso de 5,0 mm, planitud de 0,15 mm en 100 mm, resistencia térmica de 0,48 K/W. MOQ 50 ...
Disipador de calor de aletas estampadas para inversor VFD
VFD Inverter Stamped Fin Heat Sink: ADC12 die-cast aluminium, 1.0 mm fins at 5.0 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
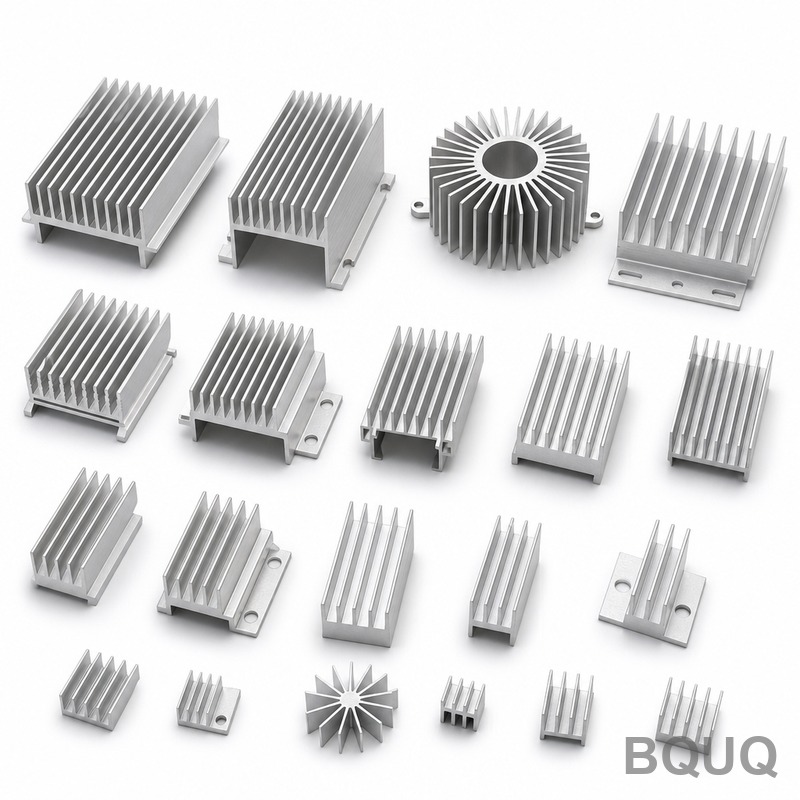
El disipador de calor de aletas estampadas para inversor VFD es un enfriador de aluminio fundido a presión ADC12 de una sola pieza, prensado con utillaje de 110 T con una repetibilidad de ±0,03 mm, que ofrece 0,48 K/W a ΔT = 60 K. El anodizado duro Tipo III de 25-40 µm es estándar, la planitud es de 0,15 mm sobre 100 mm, y el peso parte de 280 g según el envolvente.
Con una producción de 800.000 unidades, este disipador de calor de aletas estampadas para inversor VFD se prensa con utillaje de 110 T con una repetibilidad de ±0,03 mm. El aluminio fundido a presión ADC12 proporciona 0,48 K/W a ΔT = 60 K, y el anodizado duro Tipo III, 25-40 µm, se aplica como estándar.
Dado que la base y las aletas se prensan como una sola pieza, no existe una junta soldada que pueda fallar. La planitud de 0,15 mm sobre 100 mm en la cara de montaje se mantiene directamente desde el utillaje, lo que mantiene uniforme el contacto de la interfaz térmica.
La geometría de una sola pieza elimina la capa adhesiva presente en los enfriadores de dos partes, acortando la trayectoria térmica. Nada se interpone entre el aluminio fundido a presión ADC12 y el flujo de aire excepto la propia superficie estampada.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del molde se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta en CMM más placa de planitud de granito en lugar de en campo.
El prensado del aluminio fundido a presión ADC12 mantiene ligero el disipador de calor de aletas estampadas para inversor VFD, desde 280 g según el envolvente, sin sacrificar la densidad de aletas, lo cual es importante cuando la longitud de la trayectoria de flujo de aire ya está fijada por la carcasa.
Cada embutición es dimensionalmente idéntica, por lo que la posición de los agujeros de ±0,15 mm se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen para VFD e inversores.
Selección de material y acabado superficial
El material estándar es aluminio fundido a presión ADC12, suministrado con anodizado duro Tipo III, 25-40 µm. Para aplicaciones donde la exposición a VFD e inversores es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen en ±0,15 mm, con características críticas como ±0,05 mm en la posición de los orificios de montaje controladas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0,03 mm, y la posición de los orificios se mantiene en ±0,15 mm. Las clases más ajustadas requieren una operación de prensado adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
Cada lote incluye un informe CMM de CMM más placa de planitud de granito. Registramos planitud, paso, espesor de base y posición de orificios, y marcamos cualquier valor fuera de ±0,15 mm antes de que salga de la línea.
El aluminio fundido a presión ADC12 entrante se verifica en espesor y dureza antes de entrar en la prensa. Tras el conformado, CMM más placa de planitud de granito confirma 0,15 mm sobre 100 mm y 5,0 mm respecto al plano.
La planitud se mide sobre granito y no sobre fundición, porque 0,15 mm sobre 100 mm en 80 x 60 x 35 mm se lee de forma diferente en una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
Inspeccionamos las puntas de aleta de 1,0 mm en busca de rebabas y grietas tras el conformado, porque el estampado puede abrir una raíz sin alterar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
Para montajes de VFD e inversores, la planitud de 0,15 mm sobre 100 mm en la cara de montaje importa tanto como la clasificación térmica: determina si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
Los clientes de VFD e inversores normalmente especifican aluminio fundido a presión ADC12 por motivos de corrosión y luego mantienen el plano a ±0,15 mm. La línea de 800.000 unidades absorbe el volumen sin una segunda fuente.
Las normas de embalaje y vibración para VFD e inversores impulsan hacia una construcción de una sola pieza. Un disipador de calor de aletas estampadas para VFD e inversores no tiene adhesivo que se deforme por fluencia, que es el modo de fallo habitual en refrigeradores de dos piezas.
En VFD e inversores, la base normalmente también sirve como interfaz de montaje. 1,5 mm con 0,15 mm sobre 100 mm de planitud proporciona una superficie estable para la almohadilla térmica de VFD e inversores.
Especificaciones
Parámetro
Valor / Rango
Material
Aluminio fundido a presión ADC12
Espesor de aleta
1,0 mm
Paso de aleta
5,0 mm
Altura de aleta
30 mm
Espesor de base
1,5 mm
Planitud de base
0,15 mm sobre 100 mm
Resistencia térmica
0,48 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
anodizado duro Tipo III, 25-40 µm
Rango de tamaño
80 x 60 x 35 mm
FAQ: Sus preguntas antes de realizar el pedido
¿Pueden personalizar el disipador de calor de aletas estampadas para inversor VFD según nuestra aplicación?
Sí. Envíe un plano o una muestra y le devolvemos una nota DFM en un plazo de 3 días hábiles. La mayoría de las personalizaciones para VFD e inversores modifican 5.0 mm, 1.5 mm o el patrón de taladros, y las tres son cambios de utillaje en la prensa de 110 T existente, no una máquina nueva.
¿Fabrican el disipador de calor de aletas estampadas para inversor VFD en diferentes tamaños?
La familia cubre 80 x 60 x 35 mm, con pesos unitarios desde 280 g. Como la base se prensa, los nuevos tamaños son un cambio de inserto de matriz en lugar de una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
¿Proporcionan archivos CAD o un plano?
Suministramos un plano 2D con el informe CMM, y STEP 3D bajo petición. Ambos muestran las tolerancias de planitud y las líneas de división del utillaje, lo cual es importante si usted verifica 0.15 mm sobre 100 mm en su propio montaje.
¿Cómo evitan la corrosión galvánica?
La clave es evitar un segundo metal en la zona de contacto húmeda. Recomendamos anodizado duro Tipo III, 25-40 µm y, donde la pieza toca un chasis de aluminio, una arandela aislante. Indíquenos el material de contacto y especificaremos el recubrimiento en consecuencia.
¿Cuál es la diferencia entre su disipador de calor de aletas estampadas para inversor VFD y un disipador de calor de aletas fresadas para inversor VFD?
Las aletas fresadas se mecanizan, por lo que se obtienen aletas finas y altas y una mayor densidad en una altura determinada, pero el coste escala directamente con el área de aletas. El estampado ofrece el mismo resultado en una sola embutición a un coste unitario mucho menor por debajo de 800,000 pcs. Para VFD e inversores en una carcasa de altura fija, el estampado suele ser la respuesta correcta.
La línea de producción se encuentra en Dongguan, en una única planta con certificación ISO9001. Las prensas de 110 T cubren la familia de disipadores de calor de aletas estampadas para inversores VFD, y la capacidad actual comprometida es de 800.000 unidades al mes.
La fábrica cuenta con certificación ISO9001 y puede enviar documentación RoHS y REACH junto con la bolsa de PE y la caja de cartón nido de abeja, 15 kg por caja. La inspección por terceros de SGS se organiza a petición antes del precintado del contenedor.
Cotizamos en condiciones EXW y reservamos 50 unidades para muestras. El muestreo es gratuito con plano, en 5-7 días, por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
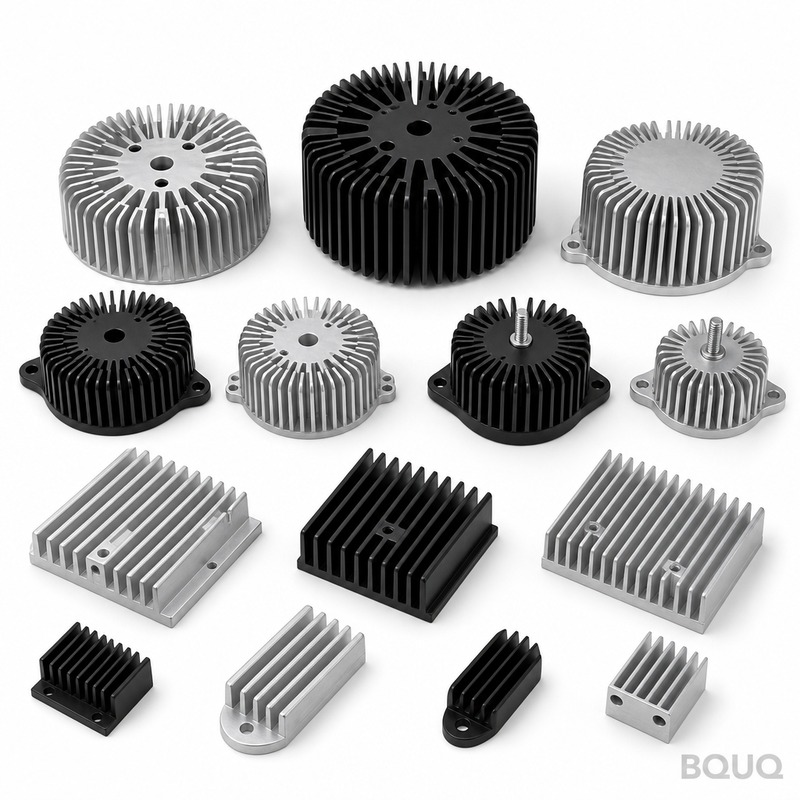
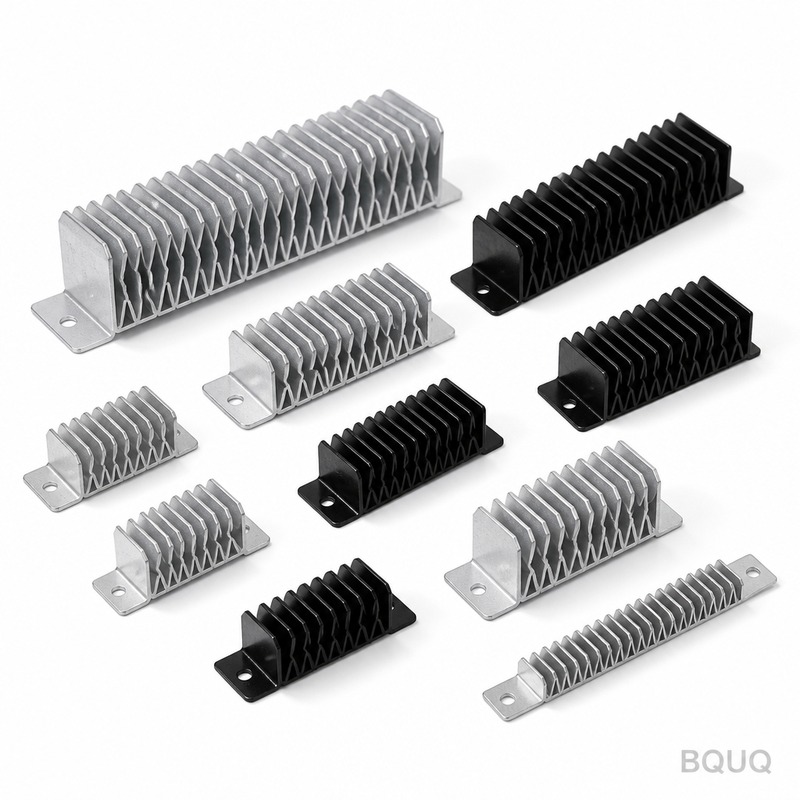
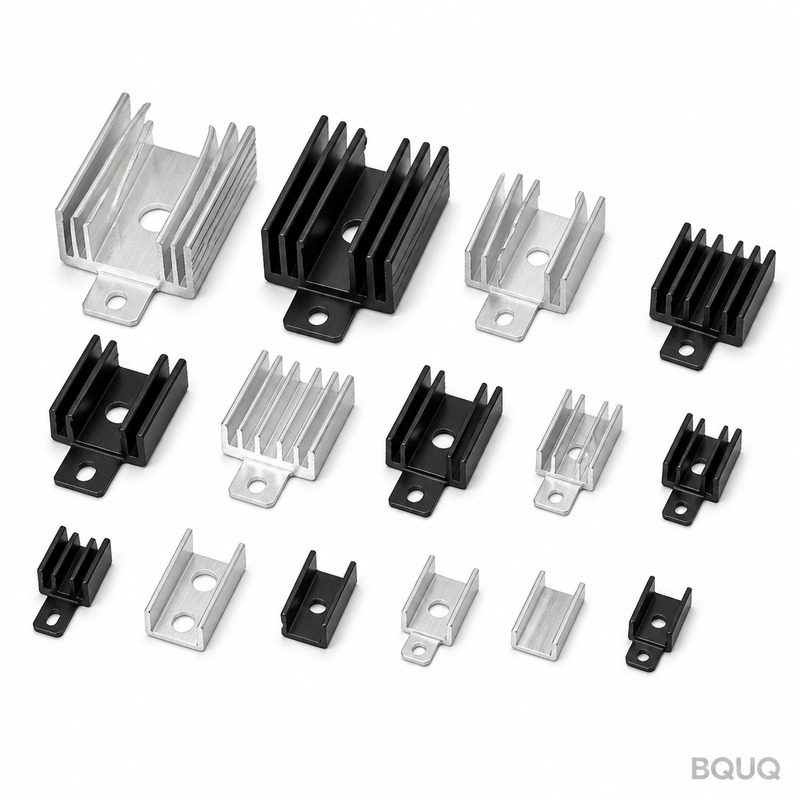
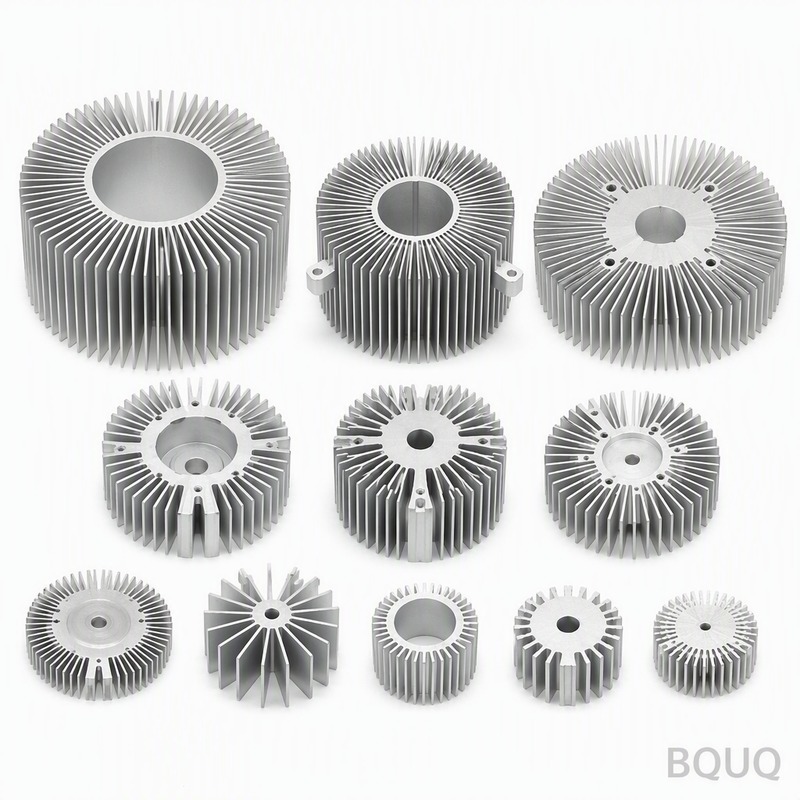
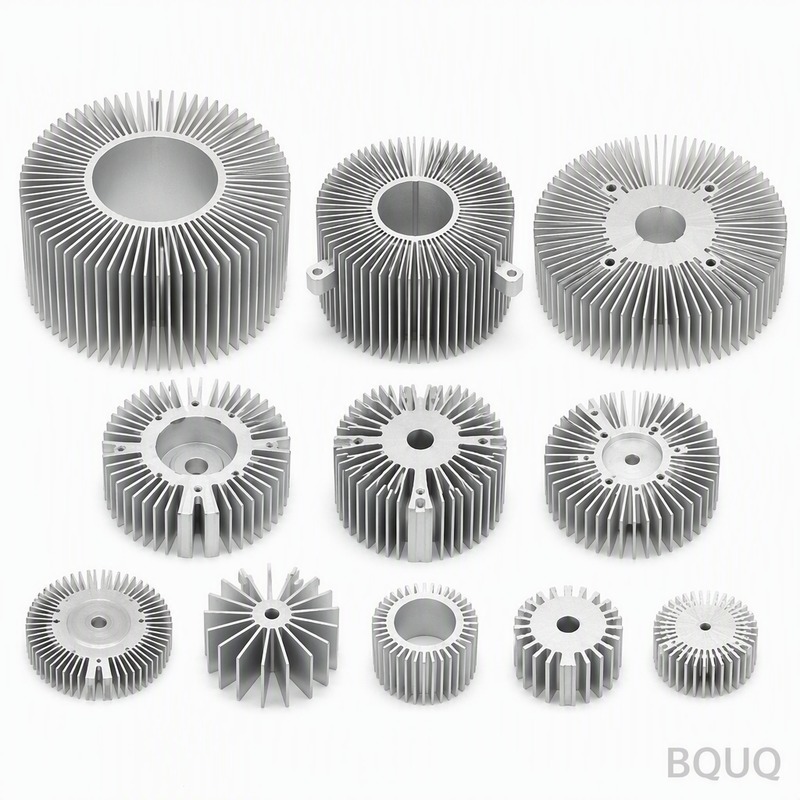
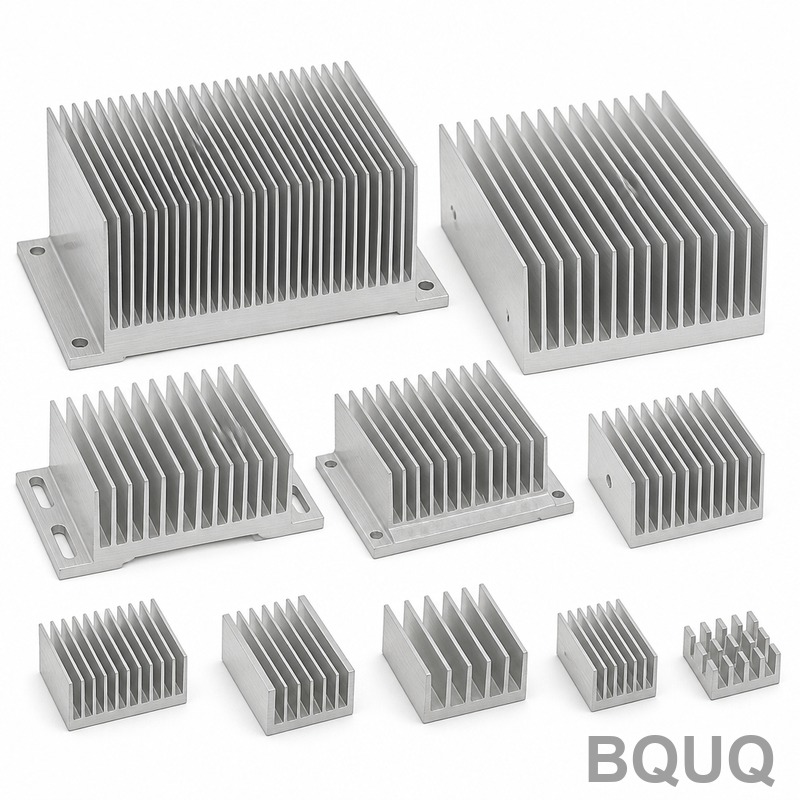
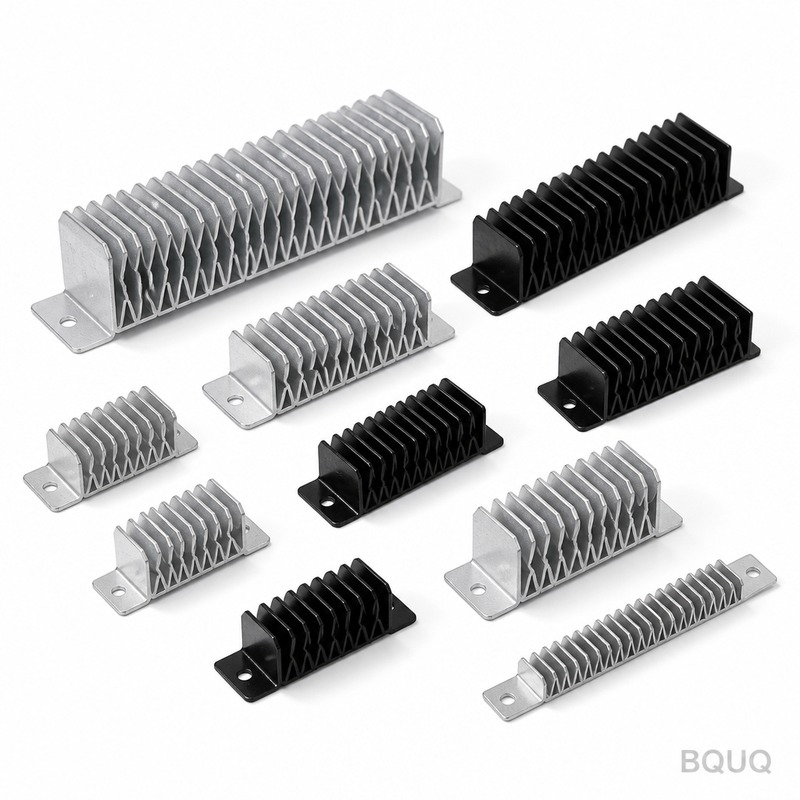
Galería de productos
Especificaciones clave y guía de selección
Comparativa de especificaciones
Parámetro
Valor / Rango
Material
Aluminio fundido a presión ADC12
Tolerancia
±0.03 mm de repetibilidad; ±0.15 mm de posición de taladro
Plazo de entrega
Estándar para este proceso: 15-25 días tras la aprobación del utillaje
MOQ
Estándar para este proceso: 5.000 uds.
Capacidad
800.000 uds. en curso
Selección / comparación
Opción
Ideal para
Compromiso
Aleta estampada de una pieza
Refrigeración de inversores VFD de gran volumen con trayectoria de flujo de aire fija
Requiere utillaje; el paso de aleta queda definido por el molde
Disipador de calor extruido
Volúmenes bajos o perfiles sencillos
Menos tolerante a la variación entre lotes; el desgaste del molde desplaza el paso de aleta
Enfriador de dos piezas unidas
Prototipos o materiales mixtos
La capa adhesiva añade resistencia térmica y la unión puede fallar
Fundición a presión con aletas soldadas
Geometrías complejas
La unión soldada es un punto potencial de fallo
Aleta estampada con anodizado duro Tipo III
Resistencia al desgaste y a la corrosión
Añade 25-40 µm de recubrimiento; puede requerir enmascarado
Proceso / inspección
Etapa
Control
Registro
Prensado
Utillaje de 110 T, repetibilidad de ±0,03 mm
Datos dimensionales de la carrera
Paso de aletas
Monitorización del desgaste del molde
Medición por CMM
Planitud
0,15 mm sobre 100 mm en la cara de montaje
Placa de planitud de granito
Posición de taladros
±0,15 mm
Informe CMM
Acabado superficial
Anodizado duro Tipo III, 25-40 µm
Certificado de espesor de recubrimiento
Inspección final
Antes de cada envío
Informe de inspección
Preguntas frecuentes
¿Cuál es el rendimiento térmico de este disipador de calor de aletas estampadas para inversor VFD?
Ofrece 0,48 K/W con ΔT = 60 K en aluminio fundido a presión ADC12. La construcción estampada de una sola pieza elimina la capa adhesiva presente en los refrigeradores de dos componentes, acortando la trayectoria térmica. El anodizado duro Tipo III de 25-40 µm es estándar.
¿Qué tolerancias pueden mantener en el disipador de calor de aletas estampadas?
Mantenemos una repetibilidad de ±0,03 mm con utillaje de 110 T, una posición de taladros de ±0,15 mm y una planitud de 0,15 mm sobre 100 mm en la cara de montaje. Todo ello se verifica mediante CMM y placa de planitud de granito antes de cada envío.
¿Qué material y acabado superficial utilizan?
El disipador de calor se prensa en aluminio fundido a presión ADC12. Se aplica como estándar un anodizado duro Tipo III de 25-40 µm. Esta combinación proporciona 0,48 K/W con ΔT = 60 K y resiste el desgaste y la corrosión.
¿Cuánto pesa el disipador de calor de aletas estampadas para inversor VFD?
El peso comienza desde 280 g según el envolvente. El diseño estampado de una sola pieza lo mantiene ligero sin sacrificar la densidad de aletas, lo cual es importante cuando la longitud de la trayectoria del flujo de aire ya está fijada por el gabinete.
¿Cuál es la capacidad de producción y el plazo de entrega?
Operamos a 800,000 pzs. El plazo de entrega estándar para este proceso es de 15-25 días después de la aprobación del herramental, con MOQ de 5,000 pzs. Cada golpe es dimensionalmente idéntico para una salida de lote consistente.
¿Cómo inspeccionan el disipador de calor antes del envío?
La inspección incluye CMM para paso de aletas y posición de orificios, placa de planitud de granito para planitud de 0.15 mm sobre 100 mm, y verificaciones de espesor de recubrimiento para anodizado duro Tipo III a 25-40 µm. Se mantienen registros de cada envío.
¿Por qué elegir aletas estampadas sobre disipadores de calor extruidos o soldados?
La construcción estampada tolera mejor la variación de lote que la extrusión porque el desgaste del dado se manifiesta como un cambio medible en el paso de aletas detectado por inspección. La base y las aletas de una sola pieza eliminan las uniones soldadas y las capas adhesivas, mejorando la confiabilidad de la trayectoria térmica.