Servicio de disipadores de calor extruidos OEM: aleación de cobre CuZn37, aletas de 1,0 mm con paso de 4,0 mm, planitud de 0,05 mm sobre 100 mm, resistencia térmica de 0,35 K/W. MOQ 500 pzs, env...
Servicio de disipadores de calor extruidos para OEM
Servicio de disipadores de calor extruidos para OEM: copper-alloy CuZn37, 1.0 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resista...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
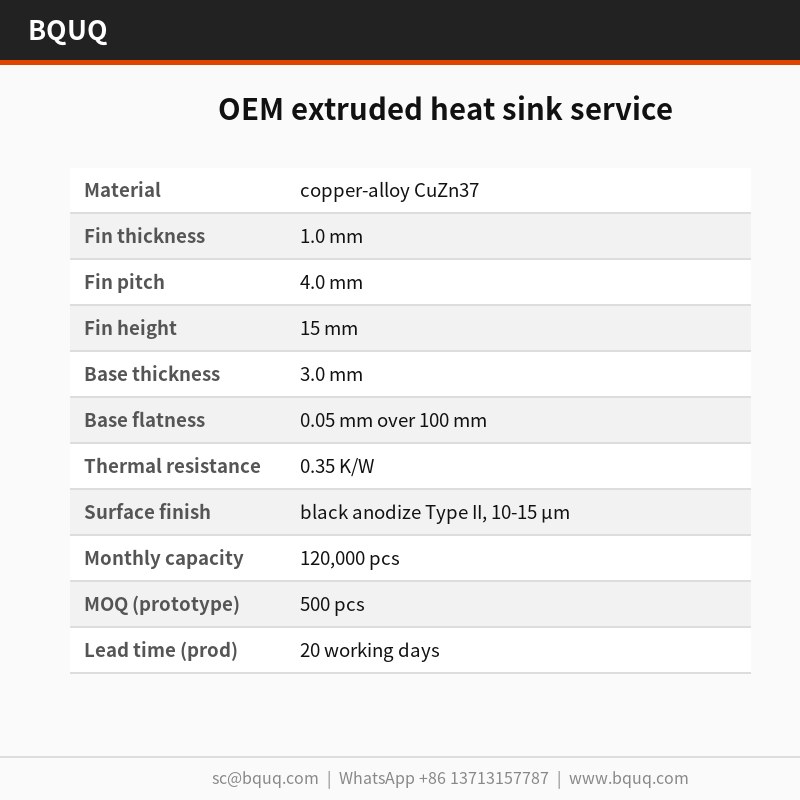
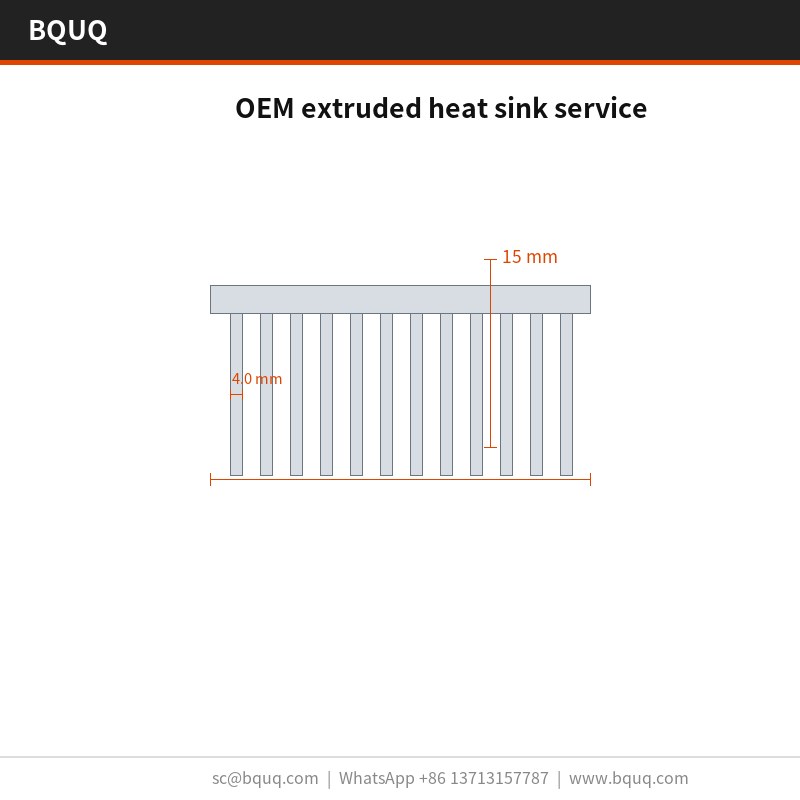
El servicio OEM de disipador de calor extruido de BQUQ utiliza aleación de cobre CuZn37 con aletas de 1,0 mm y una base de 3,0 mm plana a 0,05 mm sobre 100 mm, con una clasificación de 0,35 K/W a ΔT = 60 K. El estampado mantiene el paso de aletas dentro de ±0,03 mm en una producción de 120.000 unidades en una prensa de 160 T con un ciclo de 18 s. El anodizado negro Tipo II, 10-15 µm es estándar.
Nuestro servicio OEM de disipador de calor extruido utiliza aleación de cobre CuZn37 con aletas de 1,0 mm y una base de 3,0 mm plana a 0,05 mm sobre 100 mm. Con una clasificación de 0,35 K/W a ΔT = 60 K, admite conjuntos de VFD e inversores con una producción mensual de 120.000 unidades y anodizado negro Tipo II, 10-15 µm como estándar.
El estampado proporciona un perfil de aleta de 1,0 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,03 mm en una producción de 120.000 unidades.
Una sola embestida de 160 T conforma todo el servicio OEM de disipador de calor extruido, por lo que el costo de la pieza deja de escalar con la complejidad. El utillaje funciona a ±0,03 mm, y el ciclo de 18 s alimenta una línea de 120.000 unidades.
Un solo proveedor ahora cubre calibres de aletas de 1,0 mm a 1,0 mm desde la misma familia de prensas de 160 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
Cada embestida es dimensionalmente idéntica, por lo que la posición de los agujeros de ±0,15 mm se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen para VFD e inversores.
El acabado de anodizado negro Tipo II, 10-15 µm se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es aleación de cobre CuZn37, suministrada con anodizado negro Tipo II, 10-15 µm. Para aplicaciones donde la exposición de VFD e inversores es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
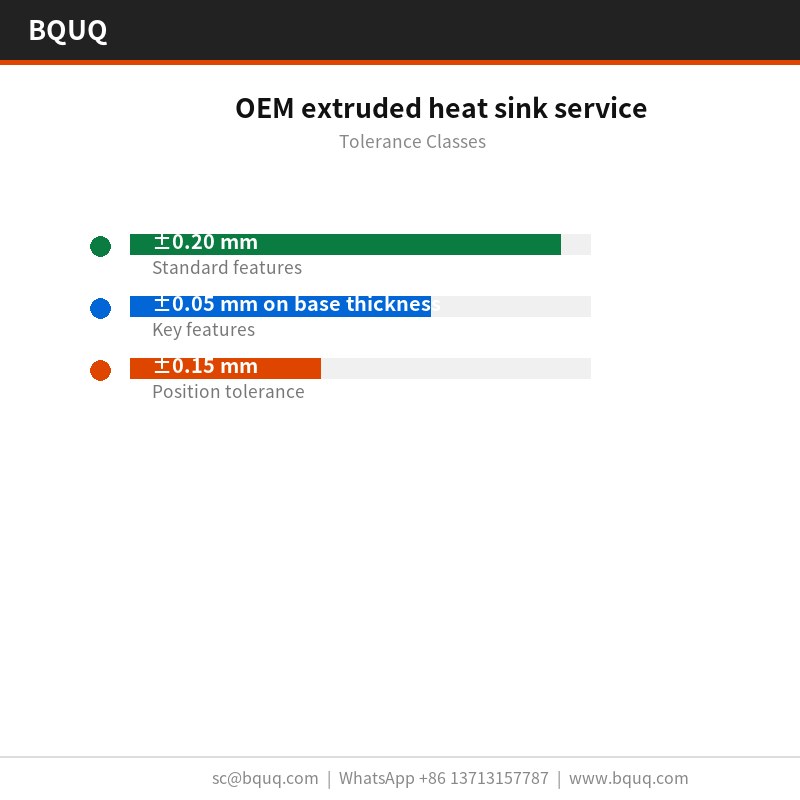
Las dimensiones generales se mantienen a ±0,20 mm, con características críticas como ±0,05 mm en el espesor de la base mantenidas por separado. La geometría conformada hereda la repetibilidad del utillaje de ±0,03 mm, y la posición de los agujeros se mantiene a ±0,15 mm. Las clases más estrictas necesitan una operación de prensa adicional, por lo que vale la pena decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una placa de superficie de granito, a 20 °C contra un límite de 0,05 mm sobre 100 mm, y el paso de aletas se verifica ópticamente a ±0,03 mm. Los informes se envían con cada lote.
Cada lote lleva un informe CMM de CMM más una prueba de fugas hidráulica al 100%. Registramos planitud, paso, espesor de base y posición de agujeros, y marcamos cualquier cosa fuera de ±0,20 mm antes de que salga de la línea.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con CMM más prueba de fugas hidráulica al 100% en cada primera pieza. Las desviaciones superiores a ±0,20 mm activan una selección completa del lote.
Inspeccionamos las puntas de las aletas de 1,0 mm en busca de rebabas y grietas después del conformado, porque el estampado puede dividir una raíz sin desplazar ninguna dimensión del plano. El límite de rebabas se establece por pieza.
Los programas de VFD e inversores son la razón por la que existe esta geometría. Donde la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 4,0 mm con material de 1,0 mm es el techo práctico para el aluminio.
Cuando un servicio OEM de disipador de calor extruido funciona a volúmenes de VFD e inversores, la consistencia pieza a pieza decide las devoluciones de campo. ±0,03 mm en una producción de 120.000 unidades mantiene la curva térmica dentro de una banda.
Los diseñadores que trabajan en VFD e inversores piden la planitud antes que los datos térmicos, porque el ensamblaje de VFD e inversores está automatizado y una base no plana detiene la línea.
Los diseños de VFD e inversores a menudo funcionan con una trayectoria de aire forzado de 2,0 m/s. 0,35 K/W a ΔT = 75 K, aire forzado 2,0 m/s significa que el VFD y el inversor pueden mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Cada lote se inspecciona con CMM más prueba de fugas hidráulica al 100%, y el informe se incluye en el envío. Verificamos 0,05 mm sobre 100 mm, 4,0 mm, 3,0 mm y la posición de los agujeros contra ±0,20 mm. La trazabilidad del lote desde la bobina hasta la caja se conserva durante 10 años.
¿Pueden entregar sin tratamiento superficial?
Sí, enviamos tal como se prensa para clientes que realizan su propio acabado. El riesgo son las marcas de manipulación en las aletas de 1,0 mm, por lo que embalamos esas piezas con hojas intercaladas dentro de bolsa PE + caja de panal, 15 kg por caja.
¿Fabrican el servicio OEM de disipador de calor extruido en diferentes tamaños?
La familia cubre 80 x 60 x 35 mm, con pesos unitarios desde 15 g. Como la base se prensa, los nuevos tamaños son un cambio de inserto de troquel en lugar de una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
La clave es evitar un segundo metal en el área de contacto húmedo. Recomendamos anodizado negro Tipo II, 10-15 µm y, donde la pieza toca un chasis de aluminio, una arandela aislante. Indíquenos el material de contacto y especificaremos el recubrimiento en consecuencia.
¿Cuál es la diferencia entre su servicio OEM de disipador de calor extruido y un servicio OEM de disipador de calor extruido con aletas skived?
Las aletas skived se fresan, por lo que se obtienen aletas delgadas y altas y una mayor densidad en una altura dada, pero el costo escala directamente con el área de aletas. El estampado da el mismo resultado en una sola embestida a un costo unitario mucho menor por debajo de 120.000 unidades. Para VFD e inversores en una carcasa de altura fija, el estampado suele ser la respuesta correcta.
Cómo fabricamos y enviamos
Directo desde la fuente en Dongguan: el material en bobina, el conformado, el tratamiento superficial y la inspección se realizan en un solo edificio, por lo que la planitud de 0,05 mm sobre 100 mm se verifica antes de embalar la pieza.
Nuestra experiencia en VFD e inversores se remonta al primer programa de utillaje en 2015. Esa historia es la razón por la que el anodizado negro Tipo II, 10-15 µm estándar y ±0,20 mm son conservadores en lugar de optimistas.
La fábrica cuenta con ISO9001 y puede enviar documentación RoHS y REACH con la bolsa PE + caja de panal, 15 kg por caja. La inspección de terceros SGS se organiza a petición antes de precintar el contenedor.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
±0,03 mm paso de aleta; ±0,15 mm posición de agujeros; 0,05 mm planitud sobre 100 mm
Plazo de entrega
No especificado en el extracto
MOQ
No especificado en el extracto
Capacidad
Producción mensual de 120.000 unidades; ciclo de 18 s en prensa de 160 T
Selección / comparación
Opción
Mejor para
Compromiso
Perfil de aleta estampada de 1,0 mm
Paso de aleta repetible dentro de ±0,03 mm en 120.000 unidades
Requiere utillaje de prensa de 160 T; la extrusión no puede mantener este perfil
Disipador de calor extruido
Perfiles de aletas continuos con menor complejidad de utillaje
No puede alcanzar la tolerancia de paso de aleta de 1,0 mm del estampado
Alternativa mecanizada
Prototipo o características complejas de bajo volumen
El anodizado negro puede cortarse en las raíces de las aletas; mayor costo de pieza que escala con la complejidad
Anodizado negro Tipo II, 10-15 µm
Protección contra la corrosión después del conformado en conjuntos de VFD e inversores
Aplicado después del conformado; no sustituye el control dimensional
Una sola embestida de 160 T
El costo de la pieza deja de escalar con la complejidad
El utillaje dedicado funciona a ±0,03 mm; el cambio es un cambio de utillaje
Proceso / inspección
Etapa
Control
Registro
Utillaje
El utillaje funciona a ±0,03 mm
Informe dimensional del utillaje
Estampado
La embestida de 160 T conforma toda la pieza en un ciclo de 18 s
Registro de tiempo de ciclo y prensa
Perfil de aleta
El paso de aleta se mantiene dentro de ±0,03 mm en una producción de 120.000 unidades
Inspección dimensional por lote
Posición de agujeros
La posición de agujeros de ±0,15 mm se mantiene en todo el lote
Registro de inspección de posición de agujeros
Acabado superficial
Anodizado negro Tipo II, 10-15 µm aplicado después del conformado
Registro de espesor de recubrimiento
Inspección final
Inspección antes de cada envío
Informe de inspección de envío
Preguntas frecuentes
¿Qué material se utiliza en su servicio OEM de disipador de calor extruido?
El material estándar es aleación de cobre CuZn37. Admite aletas de 1,0 mm y una base de 3,0 mm plana a 0,05 mm sobre 100 mm, con una clasificación de 0,35 K/W a ΔT = 60 K para conjuntos de VFD e inversores con una producción mensual de 120.000 unidades.
¿Qué tolerancia de paso de aleta pueden mantener en una producción de 120.000 unidades?
El estampado mantiene el paso de aleta dentro de ±0,03 mm en una producción de 120.000 unidades. El troquel de 160 T conforma cada aleta en una sola embestida, por lo que el paso se mantiene consistente y la posición de los agujeros de ±0,15 mm se mantiene en todo el lote.
¿Por qué usar estampado en lugar de extrusión para aletas de 1,0 mm?
El estampado proporciona un perfil de aleta de 1,0 mm repetible que la extrusión no puede mantener. El troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,03 mm en una producción de 120.000 unidades, y una sola embestida de 160 T conforma toda la pieza.
¿Cuál es el tiempo de ciclo y el tonelaje de prensa para este disipador de calor?
Una sola embestida de 160 T conforma todo el servicio OEM de disipador de calor extruido, con un ciclo de 18 s que alimenta una línea de 120.000 unidades. El utillaje funciona a ±0,03 mm, por lo que cada embestida es dimensionalmente idéntica en todo el lote.
¿Qué acabado superficial es estándar y cómo se aplica?
El anodizado negro Tipo II, 10-15 µm es estándar. Se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas. Esto admite programas de volumen de VFD e inversores.
¿Pueden admitir un rediseño térmico sin cambiar de proveedor?
Sí. Un solo proveedor ahora cubre calibres de aletas de 1,0 mm a 1,0 mm desde la misma familia de prensas de 160 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor. El utillaje funciona a ±0,03 mm y el ciclo de 18 s alimenta una línea de 120.000 unidades.
¿Cuál es el rendimiento térmico nominal de este disipador de calor?
El servicio OEM de disipador de calor extruido tiene una clasificación de 0,35 K/W a ΔT = 60 K. Utiliza CuZn37 con aletas de 1,0 mm y una base de 3,0 mm plana a 0,05 mm sobre 100 mm, admitiendo conjuntos de VFD e inversores con una producción mensual de 120.000 unidades.