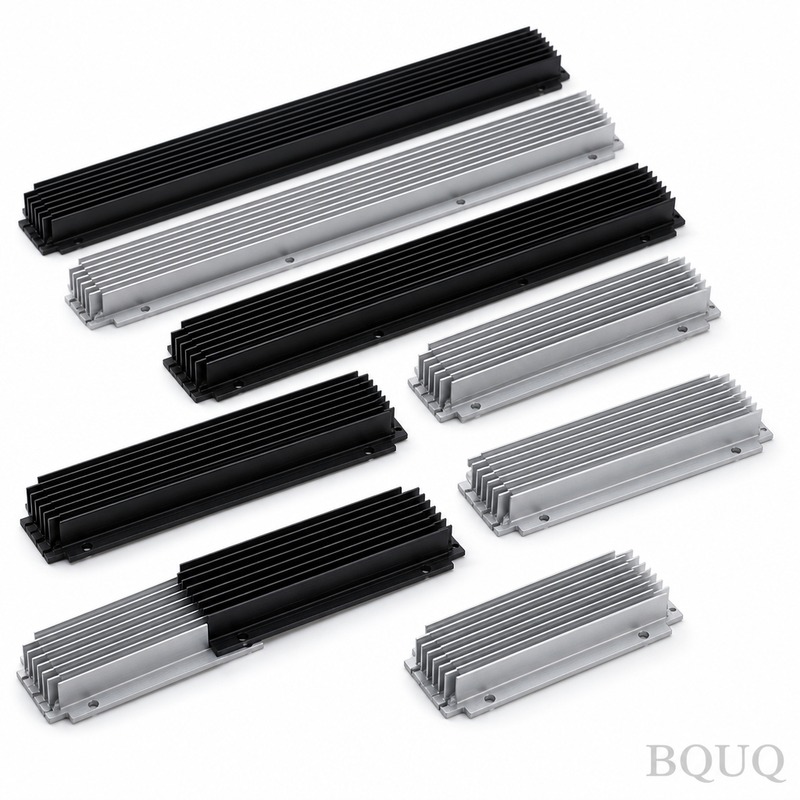
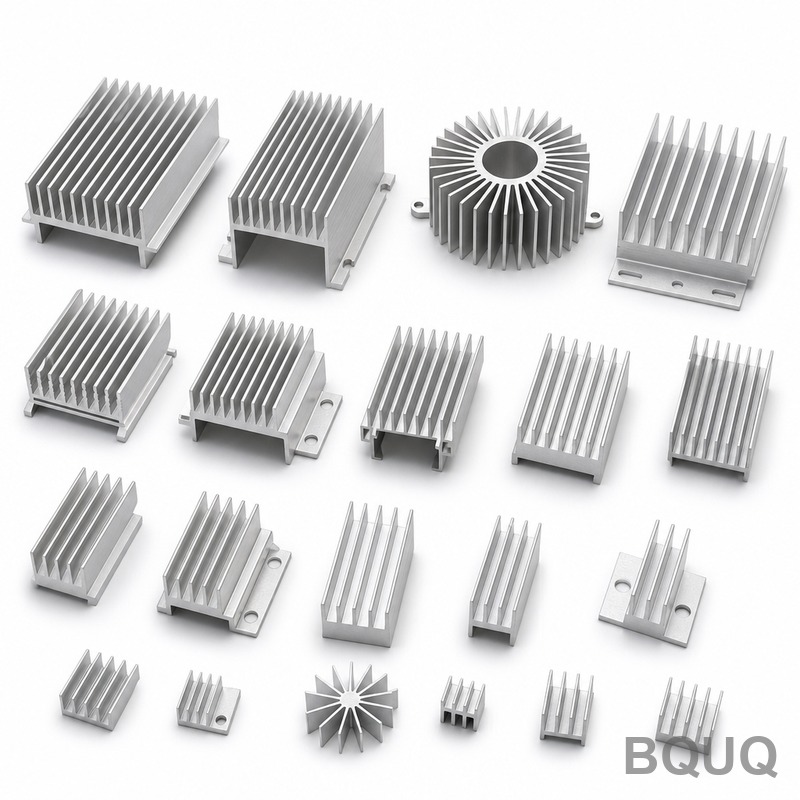
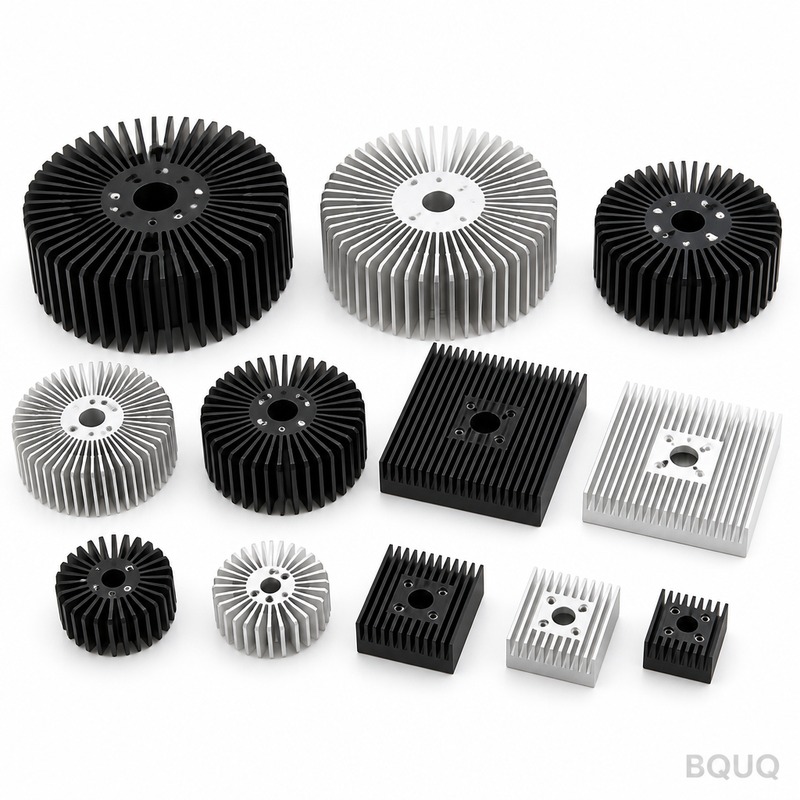
pasta térmica: aluminio fundido a presión ADC12, aletas de 0,8 mm con paso de 2,5 mm, planitud de 0,15 mm en 100 mm, resistencia térmica de 1,10 K/W. MOQ 50 uds., se envía en 7 dí...
pasta térmica
heat sink paste: ADC12 die-cast aluminium, 0.8 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 50 pcs, ships in 7 wor...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
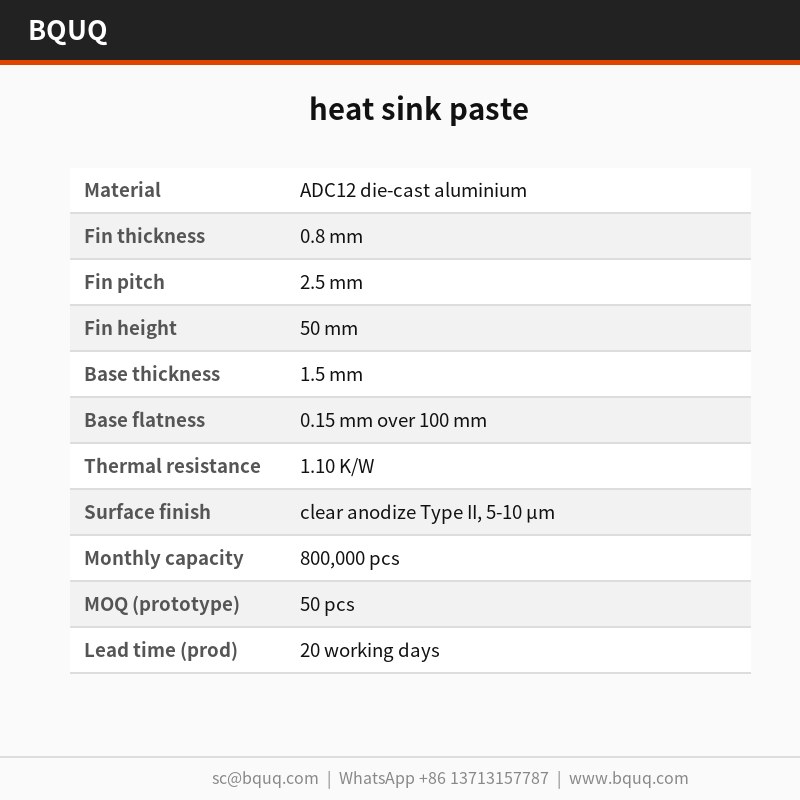
La pasta térmica para disipador se refiere al material de interfaz térmica utilizado con un disipador, pero esta pieza es un disipador de aluminio fundido a presión ADC12 de una sola pieza con una base de 1,5 mm y aletas de 0,8 mm. Estampado en utillaje de 110 T, mantiene 0,15 mm sobre 100 mm, devuelve 1,10 K/W a ΔT = 60 K y produce 800.000 unidades al mes.
Una base de 1,5 mm y aletas de 0,8 mm definen esta pasta térmica para disipador. Prensada en aluminio fundido a presión ADC12 sobre utillaje de 110 T, mantiene 0,15 mm sobre 100 mm y devuelve 1,10 K/W a ΔT = 60 K, convección natural. La producción mensual alcanza las 800.000 unidades.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta de 0,8 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 800.000 unidades.
El bajo espesor de aleta es donde gana el estampado: aletas de 0,8 mm con un paso de 2,5 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los enfriadores de dos partes, acortando la trayectoria térmica. Nada se interpone entre el aluminio fundido a presión ADC12 y el flujo de aire excepto la propia superficie estampada.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de las aletas, que la inspección detecta mediante CMM más una prueba de fugas al 100 % en prensa hidráulica, en lugar de en campo.
Un solo proveedor cubre espesores de aleta de 0,8 mm a 0,8 mm desde la misma familia de prensas de 110 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
Selección de material y acabado superficial
El material estándar es aluminio fundido a presión ADC12, suministrado con anodizado transparente Tipo II, 5-10 µm. Para aplicaciones donde la exposición a fuentes de alimentación conmutadas es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
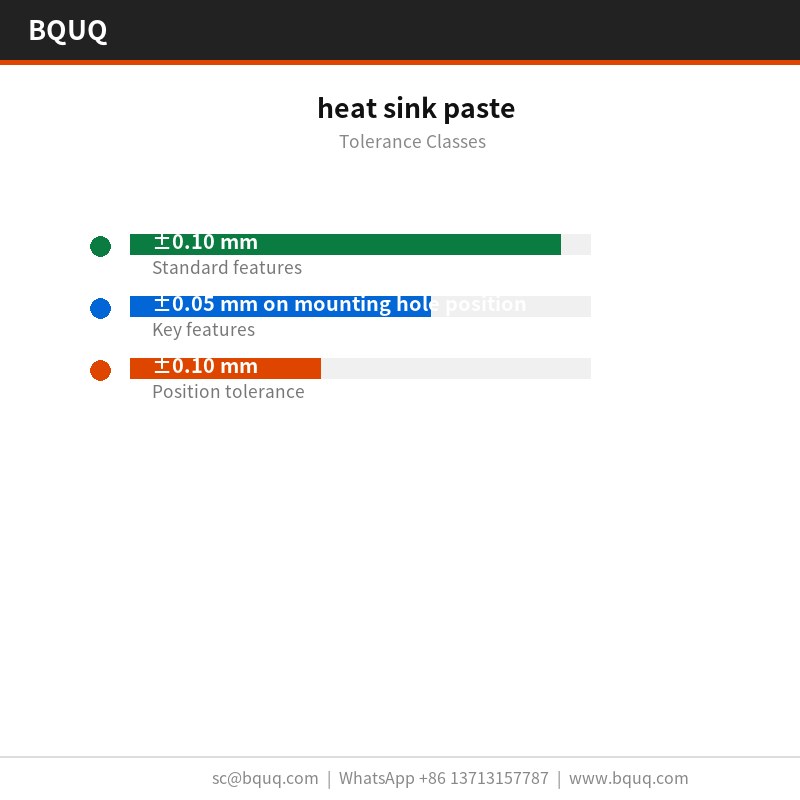
Las dimensiones generales se mantienen en ±0,10 mm, con características críticas como ±0,05 mm en la posición de los orificios de montaje controladas por separado. La geometría conformada hereda una repetibilidad de utillaje de ±0,05 mm, y la posición de los orificios se mantiene en ±0,10 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una placa de superficie de granito, a 20 °C, contra un límite de 0,15 mm sobre 100 mm, y el paso de las aletas se verifica ópticamente a ±0,05 mm. Los informes se emiten con cada lote.
La trazabilidad del lote va desde la bobina hasta la caja: el número de colada, el rango de embestidas de la prensa y el registro de inspección permanecen adjuntos, de modo que un problema en campo puede vincularse a una corrida específica.
La planitud se mide sobre granito y no sobre hierro fundido, porque 0,15 mm sobre 100 mm en 200 x 100 x 80 mm se lee de forma diferente en una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
Inspeccionamos las puntas de las aletas de 0,8 mm en busca de rebabas y grietas después del conformado, porque el estampado puede partir una raíz sin desplazar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
Dónde se utiliza esta pieza
Los programas de fuentes de alimentación conmutadas son la razón de ser de esta geometría. Donde la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 2,5 mm con material de 0,8 mm es el techo práctico para el aluminio.
Donde una pasta térmica para disipador opera a volúmenes de fuentes de alimentación conmutadas, la consistencia pieza a pieza decide las devoluciones en campo. ±0,05 mm en una producción de 800.000 unidades mantiene la curva térmica dentro de una sola banda.
Las normas de embalaje y vibración de las fuentes de alimentación conmutadas empujan hacia la construcción de una sola pieza. Una pasta térmica para disipador estampada no tiene adhesivo que se deforme por fluencia, que es el modo de fallo habitual en los enfriadores de dos partes.
Los diseñadores que trabajan en fuentes de alimentación conmutadas piden la planitud antes que los datos térmicos, porque el ensamblaje de fuentes de alimentación conmutadas está automatizado y una base no plana detiene la línea.
Especificaciones
Parámetro
Valor / Rango
Material
Aluminio fundido a presión ADC12
Espesor de aleta
0,8 mm
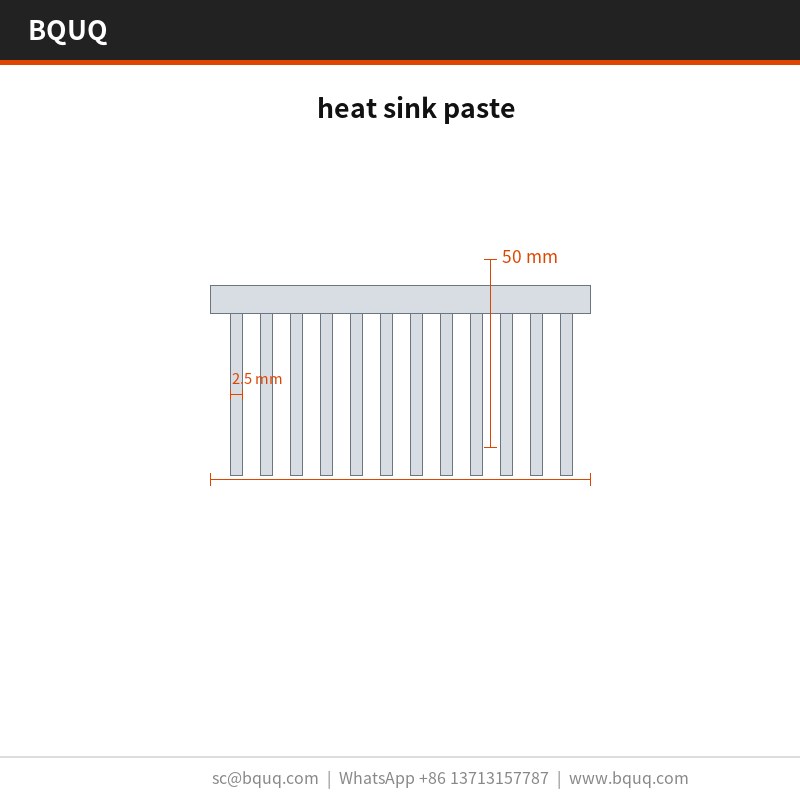
Paso de aleta
2,5 mm
Altura de aleta
50 mm
Espesor de base
1,5 mm
Planitud de base
0,15 mm sobre 100 mm
Resistencia térmica
1,10 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
anodizado transparente Tipo II, 5-10 µm
Rango de tamaño
200 x 100 x 80 mm
Preguntas frecuentes: sus dudas antes de pedir
¿Cuál es la cantidad mínima de pedido para esta pasta térmica para disipador?
La cantidad mínima de pedido es de 50 unidades para una corrida de prototipo y 5.000 unidades para producción. Por debajo de la cantidad de prototipo, la amortización del utillaje domina el costo unitario, por lo que cotizamos la ruta de muestra: tarifa de muestra 30-80 USD.
Cada lote se inspecciona con CMM más una prueba de fugas al 100 % en prensa hidráulica, y el informe se incluye en el envío. Verificamos 0,15 mm sobre 100 mm, 2,5 mm, 1,5 mm y la posición de los orificios contra ±0,10 mm. La trazabilidad del lote desde la bobina hasta la caja se conserva durante 10 años.
Las dimensiones generales se mantienen en ±0,10 mm; las críticas, como ±0,05 mm en la posición de los orificios de montaje, se controlan por separado. Las características conformadas heredan una repetibilidad de utillaje de ±0,05 mm. Si su plano requiere algo más ajustado, indíquelo antes del utillaje para que podamos planificar la operación de prensa adicional.
¿Realizan ensayos de resistencia térmica?
Ensayamos a ΔT = 60 K, convección natural, y reportamos 1,10 K/W. Es una cifra en régimen estacionario, no transitorio: para el comportamiento de la fuente de alimentación conmutada en el primer encendido se necesita un ensayo diferente, y podemos realizarlo a petición.
¿Proporcionan archivos CAD o un plano?
Suministramos un plano 2D con el informe CMM, y STEP 3D a petición. Ambos muestran las indicaciones de planitud y las líneas de partición del utillaje, lo cual es importante si va a verificar 0,15 mm sobre 100 mm en su propio ensamblaje.
La línea está en Dongguan, en una única planta ISO9001. Las prensas de 110 T cubren la familia de pastas térmicas para disipador, y 800.000 unidades al mes es la producción comprometida actual.
Suministro directo desde Dongguan: el material en bobina, el conformado, el tratamiento superficial y la inspección se realizan en un solo edificio, por lo que la planitud de 0,15 mm sobre 100 mm se verifica antes de embalar la pieza.
Nuestra experiencia en fuentes de alimentación conmutadas se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que el anodizado transparente Tipo II estándar, 5-10 µm, y ±0,10 mm son conservadores en lugar de optimistas.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Depende del cambio de utillaje; no especificado en el extracto
Cantidad mínima de pedido
No especificada en el extracto
Capacidad
800.000 unidades al mes
Selección / comparación
Opción
Ideal para
Compromiso
Disipador estampado de una sola pieza
Perfiles de aleta de 0,8 mm de alto volumen con paso de 2,5 mm
Requiere utillaje de 110 T; espesor de aleta limitado al rango de estampado
Disipador extruido
Perfiles simples y menor costo de utillaje
No puede mantener de forma repetible un perfil de aleta de 0,8 mm; variación entre lotes por desgaste del troquel
Disipador mecanizado
Prototipos y geometría personalizada ajustada
Mayor costo por pieza; menos superficie por milímetro cúbico en el mismo volumen envolvente
Enfriador de dos partes con adhesivo
Ensamblejes de materiales mixtos o complejos
La capa adhesiva añade resistencia térmica a la trayectoria
Proceso / inspección
Etapa
Control
Registro
Estampado
El troquel de 110 T conforma cada aleta en una sola embestida; paso dentro de ±0,05 mm
Medición del paso de aleta
Inspección dimensional
La CMM verifica 0,15 mm sobre 100 mm
Informe CMM
Prueba de fugas
Prueba de fugas al 100 % en prensa hidráulica
Resultado de la prueba de fugas
Rendimiento térmico
1,10 K/W a ΔT = 60 K, convección natural
Datos del ensayo térmico
Envío
Inspección antes de cada envío
Registro de inspección
Preguntas frecuentes
¿Cuál es la resistencia térmica de este disipador?
Devuelve 1,10 K/W a ΔT = 60 K en convección natural. La base de 1,5 mm y las aletas de 0,8 mm con un paso de 2,5 mm proporcionan la superficie necesaria para ese rendimiento en un cuerpo de aluminio fundido a presión ADC12 de una sola pieza.
¿De qué material está hecho el disipador?
Está prensado en aluminio fundido a presión ADC12 sobre utillaje de 110 T. Esta aleación admite el perfil de aleta de 0,8 mm y el paso de 2,5 mm, y la geometría de una sola pieza elimina la capa adhesiva que se encuentra en los enfriadores de dos partes.
¿Qué espesor y paso de aleta pueden mantener?
El troquel conforma aletas de 0,8 mm con un paso de 2,5 mm en una sola embestida, manteniéndose el paso dentro de ±0,05 mm a lo largo de una producción de 800.000 unidades. Un solo proveedor cubre espesores de aleta de 0,8 mm a 0,8 mm desde la misma familia de prensas de 110 T.
Mantiene 0,15 mm sobre 100 mm. El paso de las aletas se controla a ±0,05 mm, y el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de las aletas, que la inspección detecta mediante CMM más una prueba de fugas al 100 % en prensa hidráulica.
¿Cuál es la capacidad de producción mensual?
La producción mensual alcanza las 800.000 unidades. El utillaje de 110 T y el conformado de aletas en una sola embestida permiten ese volumen manteniendo el paso dentro de ±0,05 mm a lo largo de la corrida.
¿Cómo se inspecciona la calidad antes del envío?
La inspección antes de cada envío incluye verificaciones CMM para la tolerancia de 0,15 mm sobre 100 mm y una prueba de fugas al 100 % en prensa hidráulica. El desgaste del troquel aparece primero como un desplazamiento del paso de las aletas, por lo que esto detecta la variación antes de que llegue al campo.
¿Puedo cambiar el espesor de aleta sin cambiar de proveedor?
Sí. Un solo proveedor cubre espesores de aleta de 0,8 mm a 0,8 mm desde la misma familia de prensas de 110 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor. El proceso estampado tolera mejor la variación entre lotes que la extrusión.