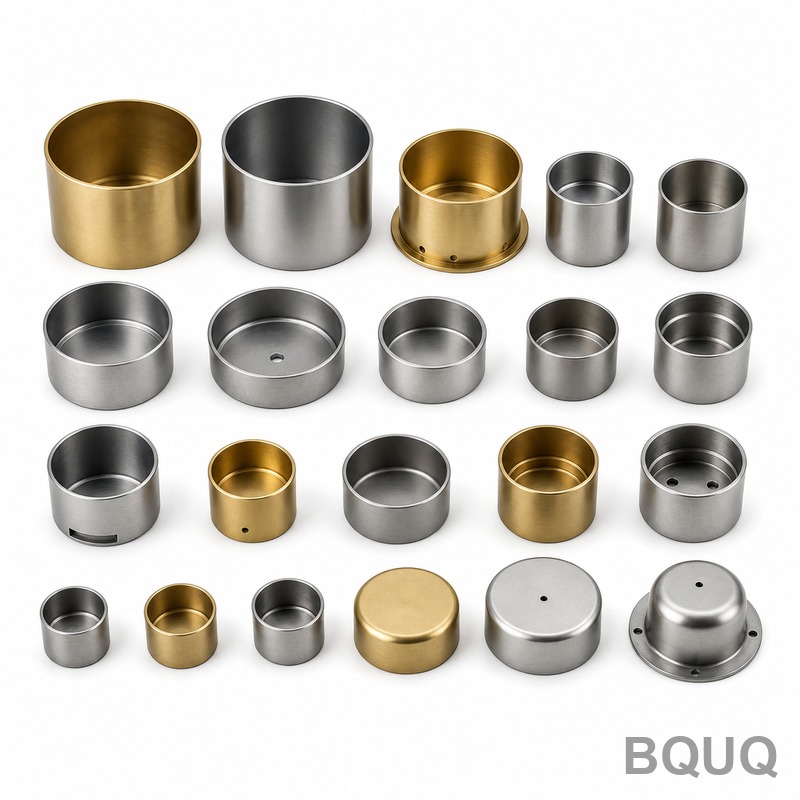
Colección de Copas Metálicas Embutidas de Precisión BQUQ | Tolerancia de 0.01 mm
Qué Son Estas Copas y la Tolerancia Que Puede Mantener Esta es una familia de carcasas cilíndricas y rectangulares formadas por embutición profunda en prensas hidráulicas de 80 a 250 toneladas. Obtien
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
Qué Son Estas Copas y la Tolerancia Que Puede Mantener
Esta es una familia de carcasas cilíndricas y rectangulares formadas por embutición profunda en prensas hidráulicas de 80 a 250 toneladas. Obtiene una pared lateral sin costuras, una relación de espesor de pared uniforme de 0.8:1 y una tolerancia crítica de ±0.01 mm en el diámetro interior. La desviación típica se mantiene por debajo de 0.02 mm, y la dureza varía de HV 120 a HRC 55 según la aleación y el tratamiento térmico. El plazo de entrega para piezas con utillaje es de 10 días laborables; para utillaje existente, enviamos en 5 días.
Cómo la Embutición Profunda Evita Costuras de Soldadura y Puntos Débiles del Material
La embutición profunda empuja un disco plano a través de la cavidad de una matriz utilizando un punzón, formando la copa en una sola carrera continua. Sin soldadura, sin brasado, sin uniones. Esto significa que obtiene una estructura de grano que sigue el contorno de la copa, ofreciendo una mayor presión de estallido y una mejor vida a fatiga que un ensamblaje soldado. Para una copa de 25 mm de diámetro en acero inoxidable 304, logramos habitualmente una relación de embutición límite (LDR) de 2.1 sin recocido intermedio. Si su pieza necesita una brida, una pared escalonada o un agujero perforado en el fondo, lo hacemos en la misma estación de matriz progresiva, sin necesidad de operación secundaria.
Materiales y Tratamiento Térmico Que Usamos para Copas Embutidas
Comenzamos con bobinas de acerías certificadas, sin stock aleatorio. Para carcasas eléctricas, usamos cobre C1100 y cobre berilio C17200. Para automoción y transmisión de potencia fluida, embutimos acero DC01, DC04 y SPCC. Para contacto médico y alimentario, usamos SUS 304, SUS 316L y AL 5052. Si su copa necesita sujetar un muelle o un sello, podemos endurecer la zona de la brida a HRC 45–50 mediante temple por inducción, manteniendo el cuerpo dúctil para conformado posterior. Para copas de pared delgada (0.3 mm), usamos un estirado multietapa con recocido intermedio de alivio de tensiones a 650°C para acero y 340°C para aluminio, para evitar grietas.
Controles Dimensionales Que Realizamos en Cada Lote Antes del Envío
Cada lote pasa por una máquina de medición por coordenadas (CMM) con una resolución de 0.5 µm. Verificamos el diámetro interior a tres profundidades, el diámetro exterior a dos alturas, la altura total, el espesor de pared en cuatro puntos alrededor de la circunferencia y la planitud de la brida. La desviación se mide en un bloque en V con un comparador de carátula. Para superficies críticas, usamos un perfilómetro óptico para confirmar Ra 0.4 µm o mejor. Una muestra de cada lote se secciona y se ataca para verificar el flujo de grano; esto no es una inspección visual, es una prueba metalúrgica. Recibe un informe dimensional con cada envío, incluyendo los valores medidos reales, no solo una nota de apto/no apto.
Especificación
Valor / Rango
Materiales
SUS 304, SUS 316L, DC01, DC04, SPCC, C1100, C17200, AL 5052
Rango de diámetro exterior
6 mm – 300 mm
Espesor de pared
0.2 mm – 3.0 mm
Profundidad de embutición (máx.)
150 mm (para copa de Ø50 mm)
Tolerancia del diámetro interior
±0.01 mm (para copa de Ø25 mm)
Desviación total
≤ 0.02 mm
Acabado superficial
Ra 0.4 µm (embutido), Ra 0.2 µm (pulido)
Dureza (embutido)
HV 120 – HV 220
Dureza (tratado térmicamente)
HRC 45 – HRC 55
Plazo de entrega (piezas con utillaje)
10 días laborables
Plazo de entrega (utillaje existente)
5 días laborables
MOQ
Sin MOQ — desde prototipo hasta alto volumen
Operaciones Secundarias Que Convierten una Copa en una Pieza Terminada
Una copa embutida en bruto rara vez es su pieza final. Añadimos agujeros en la pared lateral, respiraderos en el fondo o ranuras con chavetero utilizando matrices de punzonado de precisión que mantienen ±0.02 mm en la posición del agujero. Podemos enrollar un borde curvado para un paso de cable seguro, o añadir una superficie moleteada en el diámetro exterior para retención por ajuste a presión. Si necesita roscas internas o un saliente roscado, los mecanizamos después de la embutición para evitar distorsionar la pared de la copa. También ofrecemos electropulido (Ra 0.2 µm), anodizado (para aluminio) y pasivado (para acero inoxidable). Todas las operaciones secundarias se realizan internamente, sin acabados subcontratados que podrían añadir una semana de tiempo logístico.
Cómo se Comparan las Copas Prototipo con las Copas de Producción
Para un diseño que no está finalizado, ofrecemos utillaje blando con insertos de matriz mecanizados. Esto le brinda la misma precisión dimensional que el utillaje de producción — ±0.01 mm — pero con un costo de utillaje aproximadamente un 40% menor que una matriz dura. El plazo de entrega de una copa prototipo es de 7 días. Una vez que congela el diseño, convertimos la matriz blanda en una matriz de producción endurecida con acero D2 o M2, recubierta con TiN para resistencia al desgaste. La matriz de producción opera a 30–45 carreras por minuto, y podemos mantener la misma tolerancia durante 500,000 piezas sin rectificar la matriz. Si aún está evaluando su elección de material, consulte nuestra guía de selección de herramientas de corte CNC para ver cómo la geometría de la herramienta afecta el acabado superficial en piezas embutidas.
Estabilidad Dimensional Después del Tratamiento Térmico y el Recubrimiento
Las copas embutidas profundas pueden deformarse durante el tratamiento térmico. Controlamos esto mediante alivio de tensiones en un horno de vacío con una velocidad de enfriamiento controlada de 50°C por hora hasta 200°C. Esto mantiene la distorsión por debajo de 0.01 mm para la mayoría de las geometrías. Si necesita una superficie dura (por ejemplo, para una copa de seguidor de leva), usamos nitruración a baja temperatura a 520°C, que añade una capa de 0.3 mm a HRC 58 sin cambiar la ductilidad del núcleo. Para recubrimientos — níquel o cromo — enmascaramos el diámetro interior si debe mantenerse en la tolerancia original. Después del recubrimiento, volvemos a verificar la desviación y el diámetro interior, y si el espesor del recubrimiento cambió el DI, lo rectificamos de nuevo a la especificación. Esto es práctica estándar, no una solicitud especial.
Embalaje y Envío Que Mantienen la Tolerancia Intacta
Las copas embutidas profundas son rígidas, pero las versiones de pared delgada (por debajo de 0.5 mm) pueden abollarse en el tránsito. Empaquetamos cada capa en divisores de cartón corrugado y luego envolvemos la pila en espuma antiestática. Para copas con superficie pulida, usamos bolsas de polietileno individuales con un inserto VCI (inhibidor de corrosión por vapor) para evitar el deslustre — especialmente para cobre y acero desnudo. El embalaje de exportación sigue los estándares ISTA 2A, y realizamos pruebas de caída en cada nuevo diseño de embalaje antes del envío. Para carga aérea, podemos entregar en el aeropuerto de Shenzhen o Guangzhou dentro de 3 días desde la producción. Para carga marítima, consolidamos con otras piezas de estampado para ahorrarle costos de flete, pero nunca comprometemos la capa protectora.
¿Cuál es la cantidad mínima de pedido (MOQ) para la Colección de Copas Metálicas Embutidas de Precisión?
No hay MOQ — aceptamos pedidos de prototipo para una sola copa y escalamos a millones de piezas por año.
¿Pueden personalizar la forma, el material y la tolerancia de la copa?
Sí, personalizamos todo — diámetro, profundidad, espesor de pared, ancho de brida, grado de material, tratamiento térmico, y mantenemos tolerancias tan ajustadas como ±0.01 mm en dimensiones críticas.
¿Cómo aseguran el control de calidad para copas embutidas profundas?
Usamos inspección con CMM, verificaciones con perfilómetro óptico y seccionado de flujo de grano en cada lote, y le enviamos un informe dimensional con valores reales antes del envío.
¿Cuál es el plazo de entrega típico para una copa embutida personalizada?
Las copas prototipo con utillaje blando toman 7 días, las piezas de producción con utillaje duro nuevo toman 10 días laborables, y las piezas con utillaje existente se envían en 5 días.
Por Qué los Ingenieros Eligen BQUQ para Copas Embutidas Profundas
Somos una fábrica de fabricación de precisión en Dongguan, China, con 20 años de experiencia en estampado, embutición profunda y tratamiento térmico. Nuestras prensas operan 24/7, y nuestro laboratorio de calidad funciona en el mismo ciclo de turnos. Hemos enviado más de 12 millones de copas embutidas profundas solo en el último año, con una tasa de devolución de clientes inferior al 0.1%. Si nos compara con un proveedor local, verifique nuestras tolerancias contra sus piezas actuales — las igualaremos o superaremos. Si aún está diseñando su pieza, lea nuestra guía de tolerancias de mecanizado CNC para entender lo que es alcanzable antes de finalizar su dibujo.
Envíenos su dibujo hoy para una cotización firme dentro de 12 horas. Correo electrónico sc@bquq.com o WhatsApp +86 13713157787. Le responderemos con un comentario DFM (diseño para fabricación) sobre su pieza, un precio unitario y un costo de utillaje — sin compromiso.
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.