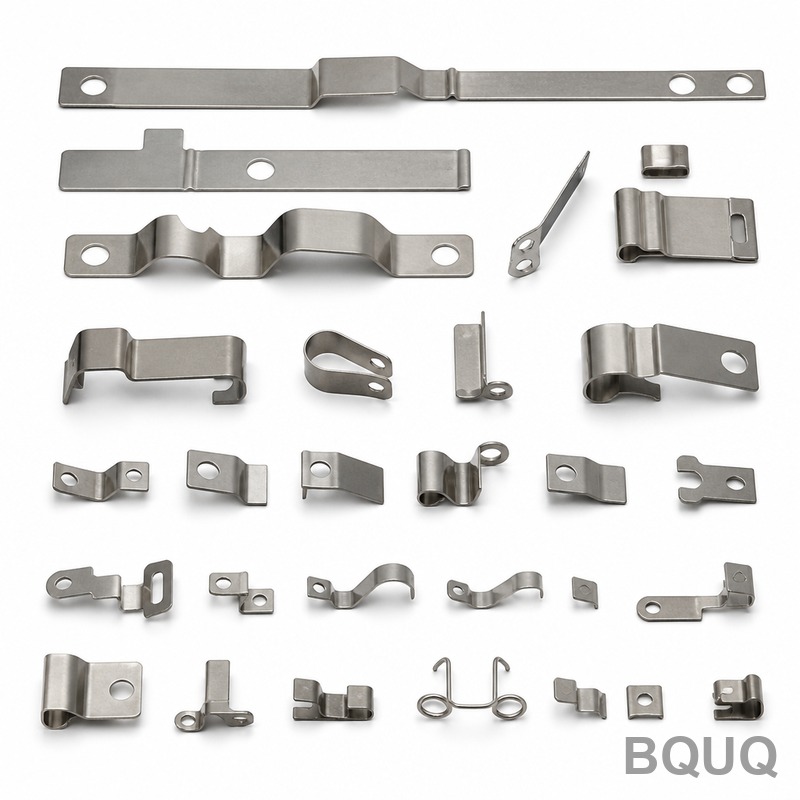
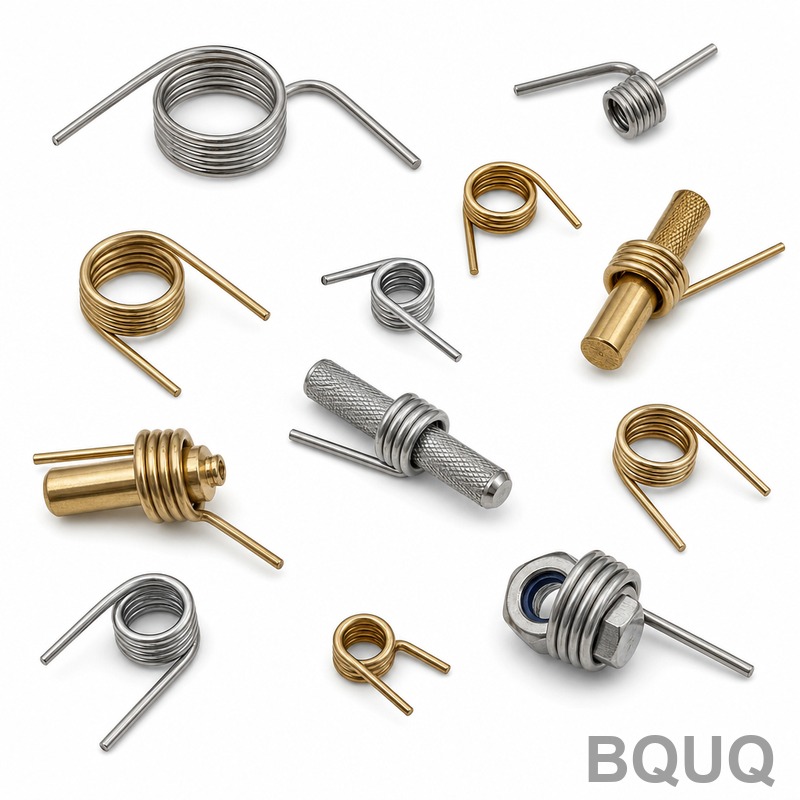
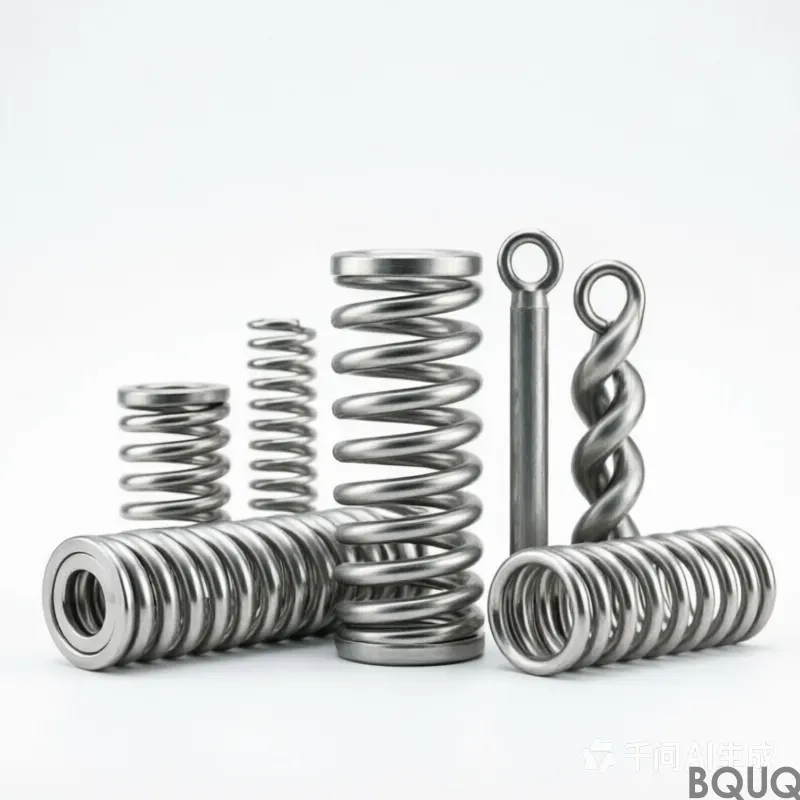
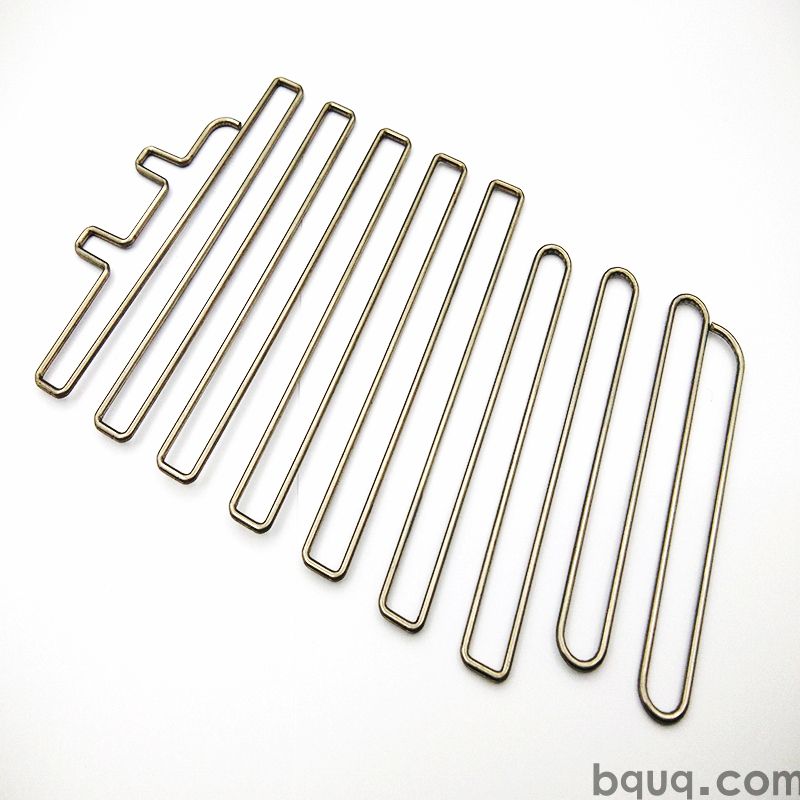
Las bandas elásticas para la cabeza personalizadas se estampan como una geometría de base y aletas de una sola pieza, lo que garantiza un paso de aleta repetible dentro de una tirada y una planitud mantenida directamente desde el utillaje. El troquel conforma cada aleta en una sola embestida, por lo que el coste de la pieza deja de escalar con la complejidad, y cada lote se envía con un informe CMM. Las tiradas de utillaje y el ciclo alimentan una línea, con la posición de los orificios manteniéndose en todo el lote para programas de volumen repetibles.
Una banda elástica para la cabeza personalizada en ofrece resistencia térmica bajo . Las aletas son de grosor con de paso sobre una base de , y cada lote se envía con un informe CMM a .
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de a lo largo de una tirada de .
Dado que la base y las aletas se prensan como una sola pieza, no hay junta soldada que pueda fallar. La planitud de en la cara de montaje se mantiene directamente desde el utillaje, lo que mantiene uniforme el contacto de la interfaz térmica.
Una sola embestida de conforma toda la banda elástica para la cabeza personalizada, por lo que el coste de la pieza deja de escalar con la complejidad. Las tiradas de utillaje , y el ciclo de alimenta una línea de .
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, reduciendo la trayectoria térmica. Nada se interpone entre y el flujo de aire excepto la propia superficie estampada.
Cada embestida es dimensionalmente idéntica, por lo que la posición de los orificios se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen de cordones de seguridad.
Selección de material y acabado superficial
El material estándar es , suministrado con . Para aplicaciones en las que la exposición del cable de seguridad sea una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Las dimensiones generales se mantienen en ±0.5 mm, con características críticas como controladas por separado. La geometría conformada hereda una repetibilidad de utillaje de , y la posición de los orificios se mantiene en . Las clases más ajustadas requieren una operación de prensado adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
Cada lote incluye un informe CMM de . Registramos planitud, paso, espesor de base y posición de orificios, y marcamos cualquier valor fuera de ±0.5 mm antes de que salga de la línea.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con en cada primera pieza. Las desviaciones superiores a ±0.5 mm activan una selección del lote completo.
La trazabilidad del lote va desde la bobina hasta la caja: el número de colada, el rango de carrera de prensa y el registro de inspección permanecen vinculados, de modo que cualquier incidencia en campo puede relacionarse con una corrida específica.
La contención final es . Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
Dónde se utiliza esta pieza
En safety lanyard, la clasificación determina cuánto flujo de aire sigue necesitando la carcasa. A las temperaturas de unión de safety lanyard, las aletas con paso mantienen el delta-T dentro del presupuesto del sensor.
Los clientes de safety lanyard normalmente especifican por motivos de corrosión y después mantienen el plano a ±0,5 mm. La línea absorbe el volumen sin una segunda fuente.
En safety lanyard, la base suele actuar también como interfaz de montaje. Con superficie plana proporciona una superficie estable para la almohadilla térmica de safety lanyard.
Los diseños de safety lanyard a menudo utilizan una trayectoria de aire forzado de 2,0 m/s. A ese valor, safety lanyard puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Especificaciones
Parámetro
Valor / Rango
Tolerancia general
±0,5 mm
MOQ (prototipo)
1000 pcs
MOQ (producción)
5000 pcs
Plazo de entrega (prototipo)
7 días laborables
Plazo de entrega (producción)
20 días laborables
FAQ: Sus preguntas antes de realizar el pedido
¿Qué tolerancia pueden mantener?
Las dimensiones generales se ajustan a ±0,5 mm; las críticas, como , se mantienen por separado. Las formas conformadas heredan la repetibilidad del utillaje de . Si su plano requiere una tolerancia más ajustada, indíquenoslo antes de fabricar el utillaje para poder planificar la operación de prensa adicional.
¿Cómo se compara esto con un custom spring headbands extruido?
La extrusión es más económica por encima de aproximadamente 500.000 piezas al año y ofrece un perfil más suave. El estampado gana por debajo de esa cifra y siempre que el espesor de las aletas baje de 0,5 mm, porque la extrusión no puede mantener de forma consistente. Para prototipos de safety lanyard, el coste del utillaje suele ser el factor decisivo.
¿Pueden entregar sin tratamiento superficial?
Sí, enviamos tal como sale de prensa para clientes que realizan su propio acabado. El riesgo son las marcas de manipulación en las aletas de , por lo que embalamos esas piezas con hojas intercaladas dentro de .
¿Existe riesgo de que las aletas se doblen durante el transporte?
Con aletas de y estándar, los daños son poco frecuentes. Para rutas marítimas pesadas o manipulación automatizada recomendamos intercalado de doble capa, que podemos especificar sin coste de utillaje. Hemos enviado al mes de esta forma sin ninguna reclamación de transporte en los últimos 3 años.
¿Pueden suministrar los custom spring headbands preensamblados?
Sí. Podemos añadir clips, tornillos o un carenado de ventilador como conjunto kit, con las piezas embolsadas y etiquetadas por juego. Esto es habitual en los programas de safety lanyard y añade unos 3 días laborables.
Suministro directo desde Dongguan: el material en bobina, la conformación, el tratamiento superficial y la inspección se realizan en un mismo edificio, por lo que la planitud se verifica antes de embalar la pieza.
Nuestra experiencia en cordones de seguridad se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que el estándar y ±0,5 mm son cifras conservadoras y no optimistas.
Cotizamos y reservamos 1000 pcs para muestreo. El muestreo es , por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Material estándar suministrado con opción pasivada para preocupaciones por exposición
Tolerancia
Paso mantenido dentro de un lote; planitud en la cara de montaje mantenida directamente desde el utillaje
Plazo de entrega
Ciclos de utillaje; el ciclo alimenta una línea
MOQ
Programas de volumen soportados; repetibilidad a nivel de lote
Capacidad
Troquel de una sola embestida conforma la pieza completa; cada embestida dimensionalmente idéntica
Selección / comparación
Opción
Ideal para
Compromiso
Pieza única estampada
Perfil de aleta repetible y contacto uniforme en la interfaz térmica
Requiere utillaje; ideal para programas de volumen
Extrusión
Perfiles continuos simples
No puede mantener el paso de aletas con la misma consistencia que el estampado
Enfriador de dos piezas con adhesivo
Menor complejidad de utillaje
Añade capa de adhesivo, alarga la trayectoria térmica, la unión soldada puede fallar
Acabado pasivado
Preocupaciones por exposición
Puede sacrificar conductividad frente a aplicaciones sensibles al peso
Acabado orientado a la conductividad
La conductividad importa más que el peso
Puede no priorizar la resistencia a la exposición
Proceso / inspección
Etapa
Control
Registro
Estampado
El troquel conforma cada aleta en un solo golpe; el paso se mantiene dentro de tolerancia a lo largo de toda la serie
Identidad dimensional golpe a golpe
Conformado de base y aletas
Prensado como una sola pieza; sin unión soldada que pueda fallar
Geometría de una sola pieza documentada
Planitud
La planitud de la cara de montaje se mantiene directamente desde el utillaje
Garantiza un contacto uniforme en la interfaz térmica
Posición de los orificios
Se mantiene en todo el lote
Compatible con programas de volumen con cordón de seguridad
Inspección final
Cada lote se envía con un informe CMM
Informe CMM adjunto
Preguntas frecuentes
¿Qué hace que las bandas elásticas personalizadas estampadas para cabezal sean más repetibles que los perfiles extruidos?
El estampado conforma cada aleta en un solo golpe, por lo que el paso se mantiene dentro de tolerancia a lo largo de toda la serie. La extrusión no puede mantener ese perfil de aleta con la misma consistencia. Dado que la base y las aletas se prensan como una sola pieza, no existe una unión soldada que pueda fallar, y la planitud de la cara de montaje se mantiene directamente desde el utillaje para un contacto uniforme en la interfaz térmica.
¿Cómo afecta el diseño de una sola pieza al rendimiento térmico?
La geometría de una sola pieza elimina la capa adhesiva presente en los disipadores de dos componentes, acortando la trayectoria térmica. Nada se interpone entre la base y el flujo de aire salvo la propia superficie estampada. Esa trayectoria directa permite alcanzar la resistencia térmica dentro del objetivo especificado, manteniendo además la planitud de la cara de montaje directamente desde el utillaje.
¿Qué opciones de material y acabado superficial están disponibles para las diademas de resorte personalizadas?
El material estándar se suministra con una ruta de pasivado recomendada cuando la exposición es una preocupación. Cuando la conductividad importa más que el peso, se puede seleccionar un acabado alternativo. Ambas rutas son compatibles con la geometría estampada de una sola pieza y el informe CMM suministrado con cada lote.
¿Se puede mantener la posición de los orificios de forma consistente en un programa de volumen?
Sí. Cada golpe es dimensionalmente idéntico, por lo que la posición de los orificios se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen de cordones de seguridad. El troquel forma cada aleta en un solo golpe, y el ciclo alimenta una línea, por lo que la variación entre lotes se controla sin operaciones secundarias de perforación.
¿Qué documentación de inspección se envía con cada lote?
Cada lote se envía con un informe CMM según la tolerancia especificada. La inspección cubre el perfil de la aleta estampada, el paso dentro de una tirada, la planitud en la cara de montaje y la posición de los orificios en todo el lote. Este registro respalda programas de volumen de cordones de seguridad repetibles y confirma la geometría de una sola pieza.
¿El costo de la pieza escala con la complejidad de las aletas en este proceso?
No. Un solo golpe forma la totalidad de las diademas de resorte personalizadas, por lo que el costo de la pieza deja de escalar con la complejidad. Las corridas de utillaje y el ciclo alimentan una línea. Debido a que la base y las aletas se prensan como una sola pieza, no hay junta soldada que falle ni capa adhesiva que añada costo o resistencia térmica.
¿Cómo se controla la planitud en la cara de montaje?
La planitud en la cara de montaje se mantiene directamente desde el útil, lo que garantiza un contacto térmico uniforme en la interfaz. El troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene constante en toda la serie. Cada lote se envía con un informe CMM dentro de la tolerancia especificada para verificar la cara de montaje y el perfil de las aletas.