
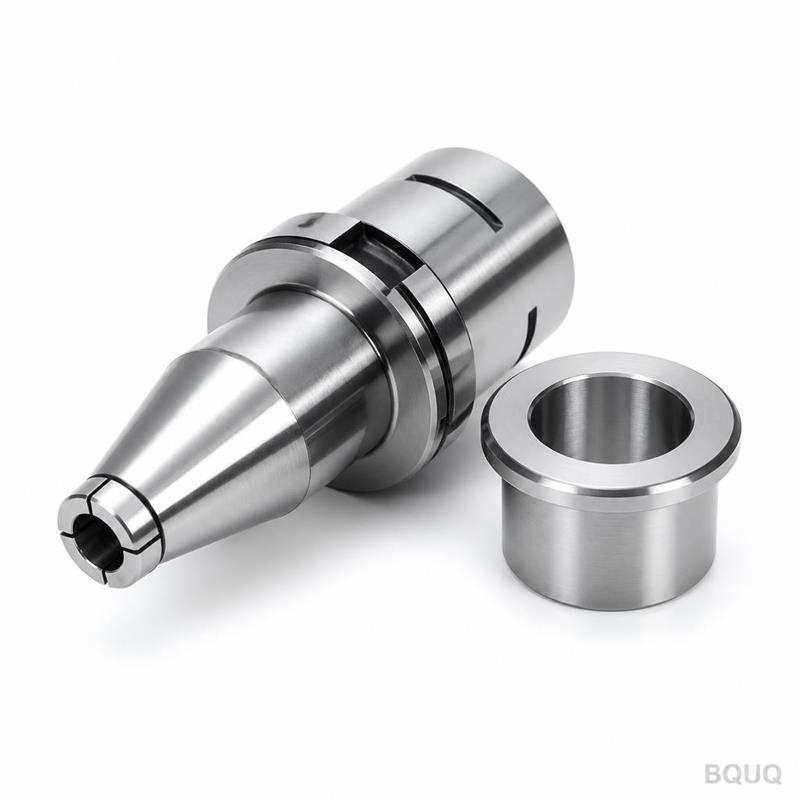
Pinzas para tornos multihusillo y de levas
Respuesta breve: Para tornos multihusillo y de levas (automáticos), especifique pinzas de resorte adaptadas a la serie del cabezal de su máquina — típicamente tipo 15, tipo 25 o tipo 36/46 — con una forma de mandril (redonda, hexagonal, cuadrada o especial) mecanizada para el material en barra, no para la pieza terminada. Solicite el mandril 0,02–0,05 mm por encima del diámetro nominal de la barra, mantenga la excentricidad (TIR) dentro de 0,01–0,02 mm en el cono de asiento, y elija grados templados o pulidos espejo para trabajos de levas de alto ciclo. BQUQ fabrica estas pinzas en Dongguan según ISO9001 con capacidad CNC de ±0,005 mm y cotiza perfiles personalizados en 12 horas hábiles.
Los tornos automáticos multihusillo y los tornos de levas viven o mueren por sus pinzas. En un CNC de un solo husillo a menudo se puede compensar un sistema de sujeción débil con un avance lento y una pasada ligera. En una máquina de levas de seis husillos que produce 40 piezas por minuto, no hay tiempo para compensar nada. La pinza agarra la barra concéntricamente en cada indexación, o la máquina produce chatarra a un ritmo que ningún operador puede seguir.
Este artículo cubre lo que realmente importa al especificar pinzas para esta clase de máquina: las familias de pinzas involucradas, cómo se elige la geometría del mandril, qué tolerancias escribir en un plano, y cómo el material y el tratamiento térmico afectan la vida útil.
¿Qué hace diferentes a las pinzas para tornos multihusillo y de levas?
Un torno de levas — a menudo llamado torno automático o máquina de tornillos automática — secuencia sus operaciones mecánicamente. Las levas accionan los carros transversales, la torreta y el mecanismo de apertura/cierre de la pinza. No hay un bucle de retroalimentación por servomotor que corrija la fuerza de agarre o la concentricidad de la pinza. Todo lo que hace la pinza, lo hace solo por geometría y fuerza de resorte.
Eso produce tres requisitos que difieren del trabajo de sujeción CNC general:
- Repetibilidad durante millones de ciclos. Una máquina de levas puede abrir y cerrar sus pinzas varios millones de veces al año. La pinza debe volver al mismo diámetro de agarre en cada ciclo sin perder memoria elástica.
- Liberación rápida y positiva. La barra debe avanzar libremente en el instante en que se abre la pinza. Una pinza que roza la barra desgasta la superficie de la barra y puede causar errores en la longitud de avance.
- Perfil exterior compacto. Las máquinas multihusillo empaquetan los husillos muy juntos. No hay espacio para un cuerpo de plato voluminoso, por eso las pinzas de resorte dominan esta aplicación.
En una máquina multihusillo la restricción es aún más estricta. Seis u ocho husillos se asientan en un tambor común, cada uno con su propia pinza, cada uno indexado a una estación diferente. Si una pinza del conjunto agarra de forma diferente a las demás, ese husillo produce una pieza diferente. Los conjuntos importan tanto como las pinzas individuales.
¿Qué serie de pinzas se adapta a qué máquina?
La convención de nomenclatura para pinzas de torno automático generalmente hace referencia al cabezal del husillo o a la familia de la máquina en lugar de a un estándar de herramienta como ER o 5C. La siguiente tabla resume las agrupaciones comunes y dónde se utilizan. Trate las cifras de capacidad de barra como típicas/indicativas — confirme siempre con el plano del husillo de su máquina.
| Grupo de serie | Capacidad de barra típica | Contexto de máquina común | Formas de mandril disponibles |
|---|---|---|---|
| Tipo 15 | ~4–15 mm | Pequeños automáticos de levas, tornos de segunda operación | Redonda, hexagonal, cuadrada, especial |
| Tipo 25 | ~10–25 mm | Automáticos de uno y múltiples husillos de tamaño medio | Redonda, hexagonal, cuadrada, ranurada |
| Tipo 36/46 | ~20–46 mm | Tornos multihusillo y de levas más grandes | Redonda, hexagonal, cuadrada, personalizada |
| Pinzas de casquillo guía tipo suizo | ~1–32 mm | Tornos suizos de cabezal deslizante | Redonda, con inserto de carburo |
| Pinzas estilo C / de rosca exterior | Varía según el husillo | Tornos de levas y revólver heredados | Redonda, hexagonal, especial |
Dos notas prácticas. Primero, "tipo 15" y "tipo 25" son etiquetas de familia, no dimensiones universales — dos máquinas de diferentes fabricantes pueden compartir la etiqueta y diferir en el ángulo del cono o la longitud total. Segundo, la misma máquina puede aceptar pinzas de más de una familia de proveedores, por lo que el documento de especificación más seguro es un plano acotado de la pinza existente más una nota sobre el cabezal del husillo.
Si también trabaja con máquinas de cabezal deslizante, el casquillo guía y la pinza deben tratarse como un par emparejado; los principios de nuestra guía de selección de sistemas de pinzas se aplican directamente.
¿Cómo elegir la forma del mandril y el rango de agarre?
El mandril es donde ocurren la mayoría de los errores de especificación. Tres reglas cubren la mayoría de los casos.
Mecanice el mandril para la barra, no para la pieza
Para trabajos de levas con alimentación por barra, la pinza agarra el material en barra en bruto. Si trabaja con barra rectificada de 12,00 mm, el mandril de la pinza debe dimensionarse para barra de 12,00 mm — no para el diámetro terminado de 11,85 mm. Especificar la medida terminada produce una pinza que nunca agarra correctamente y marca la barra.
Dimensione el mandril ligeramente por encima del diámetro nominal de la barra
Una pinza de resorte necesita cerrarse sobre la barra. Si el mandril es exactamente igual al diámetro de la barra, la pinza no tiene recorrido de cierre y la fuerza de agarre se colapsa. Un punto de partida típico es un mandril 0,02–0,05 mm por encima del diámetro nominal de la barra para barra rectificada, y más amplio para material laminado en caliente o trefilado con mayor variación de diámetro. Nuestra guía de rango de agarre de pinzas cubre la aritmética en detalle.
Adapte la forma del mandril a la sección transversal de la barra
La barra redonda es lo predeterminado, pero las máquinas de levas con frecuencia trabajan con material hexagonal, cuadrado o perfilado. Una pinza hexagonal cortada a la dimensión correcta entre caras agarra las seis caras e indexa la barra angularmente como beneficio adicional. Las formas cuadradas y hexagonales deben cortarse con las esquinas ligeramente aliviadas para que la pinza contacte las caras planas, no las esquinas.
| Forma de barra | Forma de mandril | Dimensión clave a especificar | Holgura típica |
|---|---|---|---|
| Redonda, rectificada | Redonda | Diámetro del mandril | +0,02 a +0,05 mm |
| Redonda, trefilada | Redonda | Diámetro del mandril | +0,05 a +0,10 mm |
| Hexagonal | Hexagonal | Entre caras | +0,02 a +0,05 mm |
| Cuadrada | Cuadrada | Entre caras | +0,02 a +0,05 mm |
| Perfilada / estriada | Especial | Plano de perfil completo | Según plano |
Para talleres de producción mixta, una pinza con un rango de agarre ligeramente más amplio reduce el tiempo de cambio. El compromiso entre rango y concentricidad es el tema de precisión de pinzas vs productividad.
¿Qué tolerancias debe escribir en un plano de pinza para torno de levas?
Los planos vagos producen pinzas que encajan pero no rinden. El siguiente conjunto de tolerancias es un punto de partida viable para pinzas de torno automático y multihusillo. Los valores son típicos/indicativos y deben ajustarse o relajarse según la tolerancia de la pieza.
| Característica | Tolerancia típica | Por qué importa |
|---|---|---|
| Ángulo del cono de asiento | ±5 minutos de arco | Controla la posición axial y el centrado radial |
| Excentricidad (TIR) de la superficie del cono | 0,01–0,02 mm | Se transfiere directamente a la excentricidad de la pieza |
| Diámetro del mandril | +0,02 / −0,00 mm | Establece el agarre y la holgura de avance de la barra |
| Concentricidad mandril-cono | 0,01 mm | Evita variación del espesor de pared |
| Longitud total | ±0,10 mm | Afecta el recorrido del tirante/cierre |
| Ancho y número de ranuras | Según plano, ±0,05 mm | Rige la constante elástica y la fuerza de agarre |
| Dureza después del temple | 58–62 HRC (típico) | Vida útil al desgaste en el cono y el mandril |
Dos de estas merecen énfasis. El ángulo del cono es la dimensión más influyente: un cono desviado unos pocos minutos de arco asentará a la profundidad incorrecta, y la pinza agarrará débilmente o se atascará. Y la dureza no es una especificación vanidosa — en una máquina de levas que funciona millones de ciclos, una pinza sin templar o sub-templada se abocardará en el mandril en semanas.
Material y tratamiento térmico: donde se gana la vida útil
Las pinzas de torno automático casi siempre se fabrican con acero de resorte aleado, luego se templa y revenido, y después se rectifica. Las diferencias entre una pinza que dura seis meses y una que dura tres años se reducen a tres cosas:
1. Limpieza y consistencia del acero. Las inclusiones y el bandeado en la barra en bruto crean puntos débiles que se convierten en grietas en las raíces de las ranuras.
2. Control del tratamiento térmico. El temple a un rango de dureza controlado con un revenido adecuado proporciona la combinación de memoria elástica y resistencia al desgaste que la aplicación necesita. Un revenido insuficiente hace que la pinza sea frágil; un revenido excesivo la hace blanda y de corta vida.
3. Rectificado después del temple. El cono y el mandril deben rectificarse después del tratamiento térmico, no antes. Cualquier pinza rectificada antes del temple se distorsionará durante el enfriamiento.
Para trabajos de levas de alto ciclo, los mandriles y conos pulidos espejo reducen la fricción, disminuyen el desgaste y mejoran la liberación. Para material en barra abrasivo o cargas de agarre pesadas, un grado templado con una superficie de cono ligeramente más dura suele ser el mejor compromiso. Discuta la combinación específica con su proveedor en lugar de aceptar un grado genérico.
BQUQ produce estas pinzas en líneas dedicadas en una única fábrica en Dongguan, junto con mecanizado CNC, estampado de metal, muelles personalizados y producción de disipadores de calor. Eso significa que los pasos de tratamiento térmico y rectificado se controlan internamente en lugar de subcontratarse, lo que hace que la capacidad CNC de ±0,005 mm sea significativa en una pieza templada y ranurada.
¿Cómo mantener emparejado un conjunto multihusillo?
En una máquina multihusillo, comprar seis pinzas de tres lotes diferentes es una receta para que un husillo produzca piezas fuera de tolerancia.
- Ordene como un conjunto emparejado. Especifique que todas las pinzas del conjunto provengan del mismo lote de colada y se rectifiquen como un conjunto.
- Registre las dimensiones reales del cono y el mandril. Una hoja de conjunto con valores medidos reales le permite rastrear el desgaste husillo por husillo.
- Reemplace como un conjunto. Si una pinza se desgasta, las otras están cerca. Reemplazar una a la vez crea un desajuste permanente.
- Almacene en un estante con protección del cono. El daño del cono por almacenamiento descuidado es una causa común de reemplazo prematuro. Consulte nuestras notas sobre prácticas de almacenamiento y manejo de pinzas.
Para talleres que también operan platos de potencia en el mismo piso, la comparación de sujeción en nuestra gama de productos para platos de potencia y sujeción tipo suizo es una referencia útil al decidir qué husillo recibe qué método de sujeción.
Preguntas frecuentes
P: ¿Puedo usar una pinza ER estándar en un torno de levas?
R: Generalmente no. Las pinzas ER están diseñadas para sujeción de herramientas con un cierre accionado por tuerca y una interfaz cónica específica. Los tornos de levas utilizan pinzas de resorte accionadas por tirante o leva con un cono y perfil exterior específicos de la máquina. Una pinza ER no asentará correctamente ni entregará la fuerza de agarre requerida, y el mecanismo de cierre de la máquina no la acoplará adecuadamente.
P: ¿Cuánto rango de agarre tiene una pinza de torno automático?
R: Una pinza de resorte típica agarra aproximadamente sobre 0,1–0,3 mm de variación de diámetro, dependiendo de la geometría de las ranuras y el espesor de pared. Un rango más amplio cuesta concentricidad. Para barra rectificada con control de diámetro estricto, especifique un rango estrecho para obtener la mejor excentricidad (TIR). Para material trefilado o laminado en caliente, acepte un rango más amplio y verifique la excentricidad en la pieza.
P: ¿Qué excentricidad puedo esperar de una buena pinza de torno de levas?
R: Una pinza bien fabricada en un cono de husillo limpio y sin daños típicamente mantiene 0,01–0,02 mm TIR en la barra. Lograr eso requiere un cono rectificado, dureza correcta y un cabezal de husillo en buen estado. Si la excentricidad supera 0,03 mm, revise el cono por desgaste o residuos antes de culpar a la pinza.
P: ¿Cuánto debe durar una pinza templada de torno automático?
R: En una máquina de levas que trabaja con latón normal o barra de acero dulce, una pinza correctamente templada y rectificada comúnmente dura de cientos de miles a millones de ciclos. Los materiales abrasivos, la fuerza de agarre excesiva o un cono de husillo desgastado acortan significativamente la vida. Rastree el desgaste del mandril con un calibrador de tapón y reemplace cuando supere su presupuesto de tolerancia de pieza.
P: ¿Fabrican perfiles de mandril personalizados para tornos multihusillo?
R: Sí. BQUQ produce mandriles redondos, hexagonales, cuadrados, ranurados y de perfil completamente personalizado según plano, además de conjuntos emparejados de un solo lote de colada. Envíe la sección transversal de la barra, las dimensiones del cabezal del husillo y la tolerancia de la pieza, y devolvemos una cotización en 12 horas hábiles. Se aplica MOQ flexible, por lo que los conjuntos de prueba son prácticos.
Recursos relacionados
- Acerca de BQUQ y nuestra fábrica en Dongguan: /about/
- Pinzas para torno automático y gama de pinzas de resorte: /auto-lathe-collets/
- Platos de potencia y sujeción tipo suizo: /power-chucks-swiss/
- Sistemas de portaherramientas y pinzas: /tool-holder-collet-chucks/
- Tendencias de la industria en fabricación de precisión: /industry-dynamics/
- Artículos técnicos y guías de ingeniería: /bquq-blog/
- Preguntas frecuentes: /faq/
- Contacte al equipo de ingeniería: /contact/
Autor: Equipo de Ingeniería de BQUQ. BQUQ (Dongguan) realiza mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una sola fábrica ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


