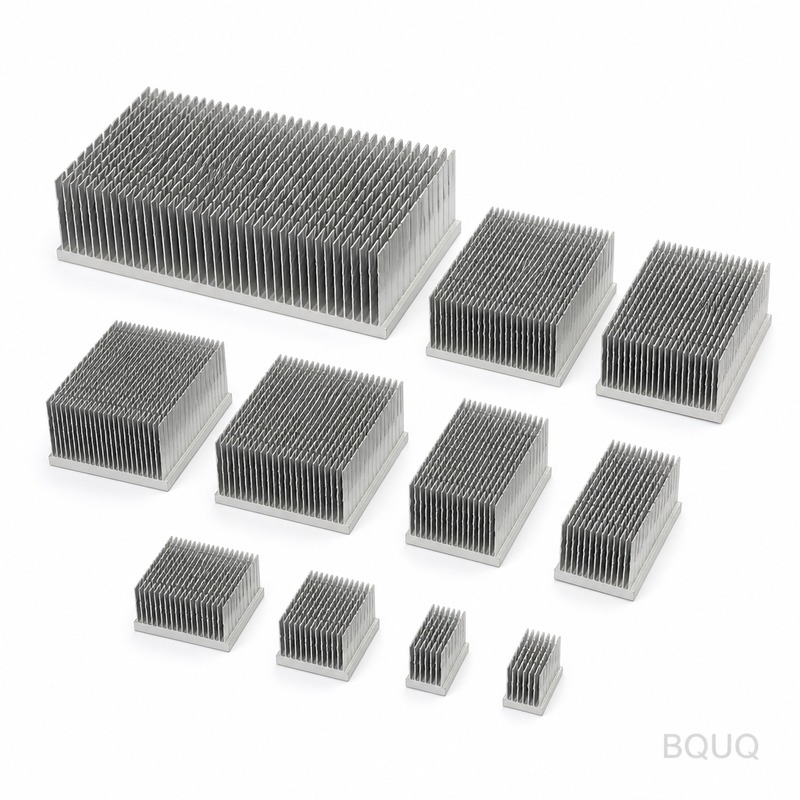
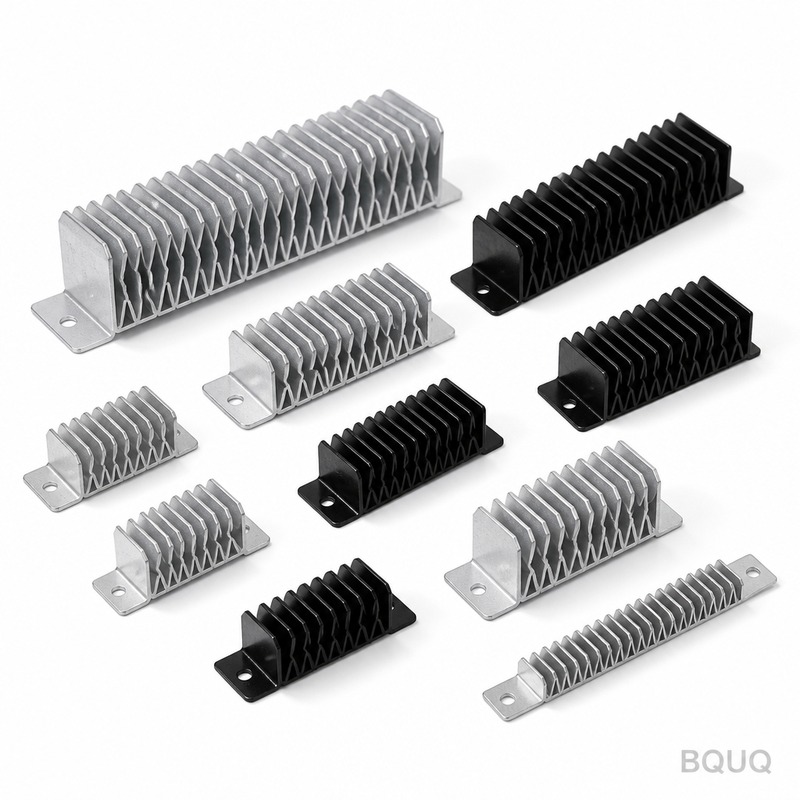
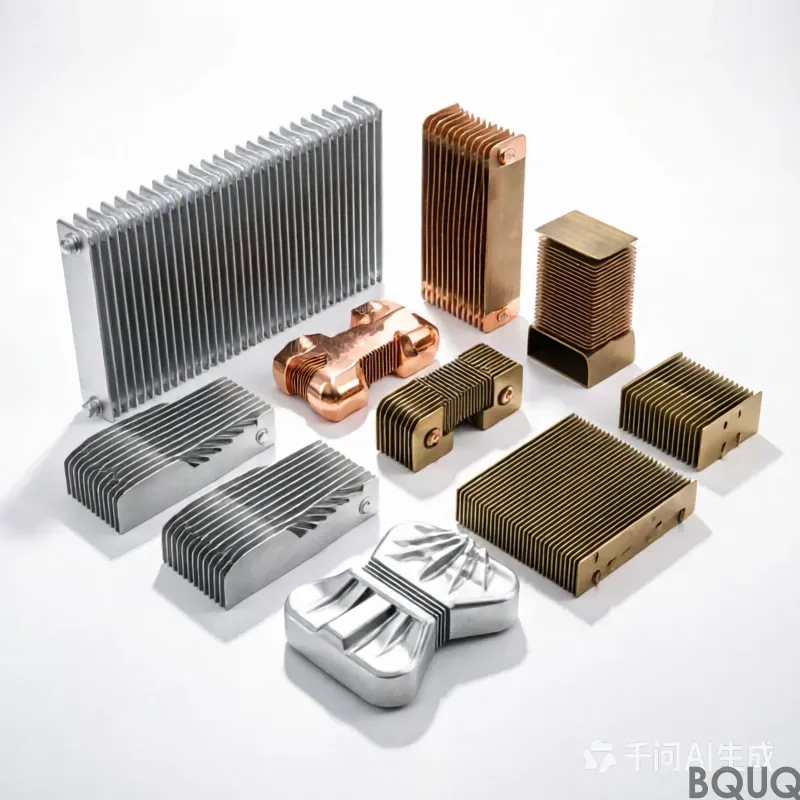
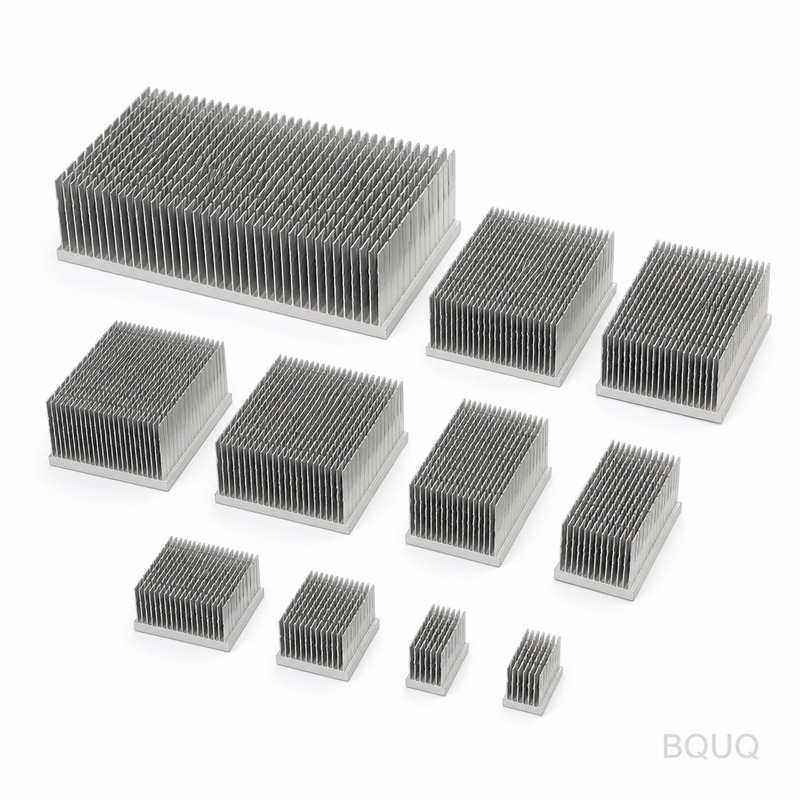
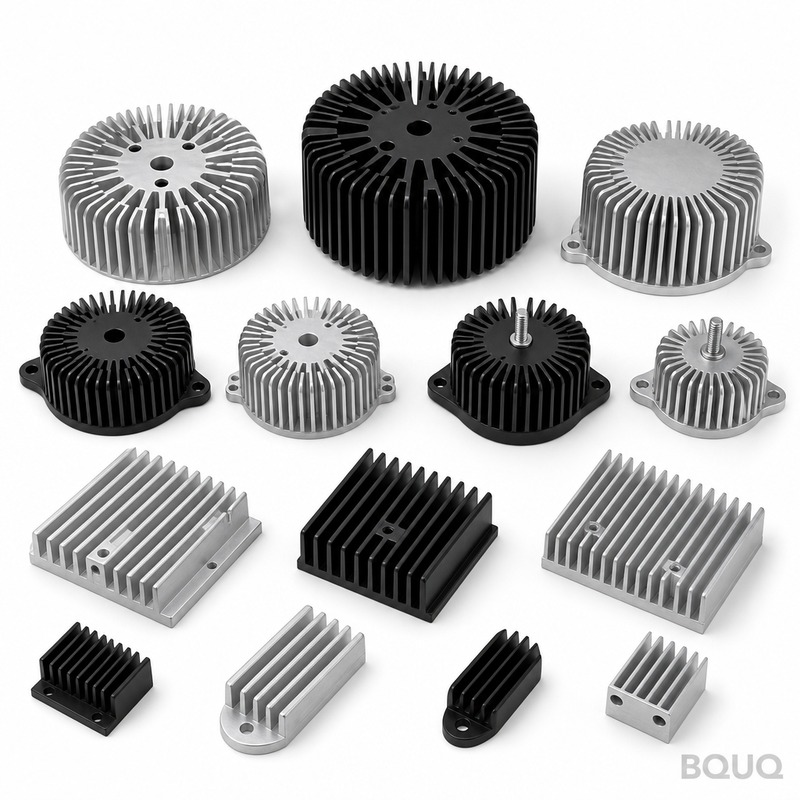
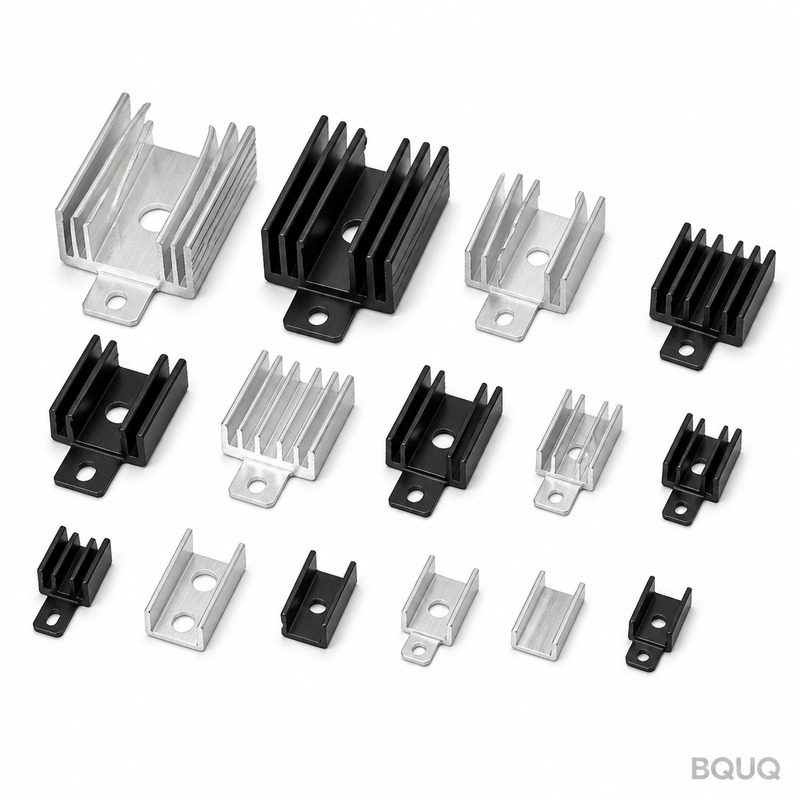
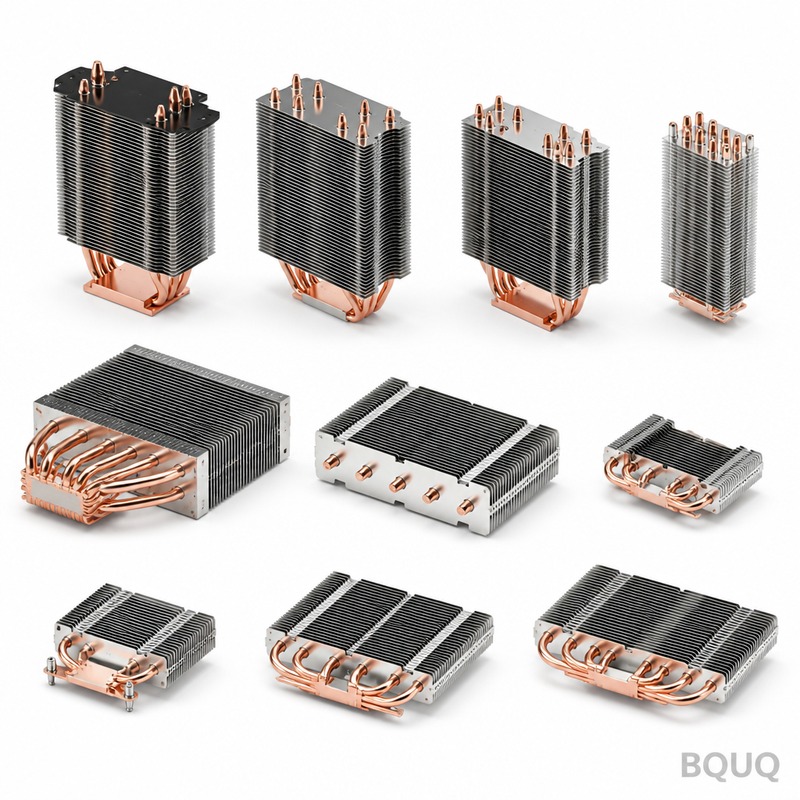
disipadores de calor: aluminio 1050A, aletas de 0,3 mm con paso de 4,0 mm, planitud de 0,05 mm en 100 mm, resistencia térmica de 0,85 K/W. MOQ 100 uds., se envía en 7 días laborables.
disipadores de calor
disipadores de calor: 1050A aluminium, 0.3 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.85 K/W thermal resistance. MOQ 100 pcs, ships in 7 workin...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Los disipadores de calor de BQUQ se estampan en aluminio 1050A con utillaje de 25 T, manteniendo una repetibilidad de ±0,05 mm en una serie de 800.000 unidades. El perfil de aleta de 0,3 mm con paso de 4,0 mm ofrece 0,85 K/W a ΔT = 60 K, con anodizado negro Tipo II, 10-15 µm como estándar. La planitud de la cara de montaje es de 0,05 mm sobre 100 mm, y el peso unitario parte desde 650 g según el envolvente.
Con una producción de 800.000 unidades, este disipador de calor se prensa con utillaje de 25 T con una repetibilidad de ±0,05 mm. El aluminio 1050A proporciona 0,85 K/W a ΔT = 60 K, y se aplica anodizado negro Tipo II, 10-15 µm como estándar.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta de 0,3 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una serie de 800.000 unidades.
Dado que la base y las aletas se prensan como una sola pieza, no existe junta soldada que pueda fallar. La planitud de 0,05 mm sobre 100 mm en la cara de montaje se mantiene directamente desde el utillaje, lo que garantiza un contacto uniforme de la interfaz térmica.
El bajo espesor de aleta es donde el estampado gana: las aletas de 0,3 mm con paso de 4,0 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo envolvente.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aleta, que la inspección detecta mediante CMM más una prueba de estanqueidad hidráulica al 100% en prensa, en lugar de en campo.
El prensado de aluminio 1050A mantiene ligero el disipador de calor, desde 650 g según el envolvente, sin sacrificar la densidad de aletas, lo cual es importante cuando la longitud del recorrido de aire ya está fijada por la carcasa.
Selección de material y acabado superficial
El material estándar es aluminio 1050A, suministrado con anodizado negro Tipo II, 10-15 µm. Para aplicaciones en las que la exposición a cargadores de VE y OBC sea una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen en ±0,20 mm, con características críticas como ±0,05 mm en el espesor de base controladas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0,05 mm, y la posición de los taladros se mantiene en ±0,10 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Cada lote incluye un informe CMM de CMM más una prueba de estanqueidad al 100% en prensa hidráulica. Registramos planitud, paso, espesor de base y posición de taladros, y marcamos cualquier valor fuera de ±0,20 mm antes de que salga de la línea.
El aluminio 1050A entrante se verifica en espesor y dureza antes de entrar en la prensa. Tras el conformado, CMM más la prueba de estanqueidad al 100% en prensa hidráulica confirma 0,05 mm sobre 100 mm y 4,0 mm respecto al plano.
La trazabilidad del lote va de la bobina a la caja: el número de colada, el rango de carrera de la prensa y el registro de inspección permanecen adjuntos, de modo que cualquier incidencia en campo puede vincularse a una corrida específica.
La planitud se mide sobre granito y no sobre fundición, porque 0,05 mm sobre 100 mm en 200 x 100 x 80 mm se lee de forma distinta sobre una placa que no ha sido lapeada. Los registros conservan ambas lecturas.
Dónde se utiliza esta pieza
Para los diseños de cargadores EV y OBC, la planitud de 0,05 mm sobre 100 mm en la cara de montaje importa tanto como la clasificación térmica: determina si el material de interfaz térmica se distribuye de manera uniforme o se acumula en un extremo.
Los clientes de cargadores EV y OBC suelen especificar aluminio 1050A por motivos de corrosión y luego mantienen el plano a ±0,20 mm. La línea de 800.000 unidades absorbe el volumen sin una segunda fuente.
Las normas de embalaje y vibración de los cargadores EV y OBC impulsan hacia una construcción de una sola pieza. Un disipador de calor estampado no tiene adhesivo que se deforme por fluencia, que es el modo de fallo habitual en los refrigeradores de dos piezas.
Los diseñadores que trabajan en cargadores EV y OBC piden la planitud antes que los datos térmicos, porque el ensamblaje de los cargadores EV y OBC está automatizado y una base no plana detiene la línea.
Especificaciones
Parámetro
Valor / Rango
Material
aluminio 1050A
Espesor de aleta
0,3 mm
Paso de aleta
4,0 mm
Altura de aleta
10 mm
Espesor de base
3,0 mm
Planitud de base
0,05 mm sobre 100 mm
Resistencia térmica
0,85 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
anodizado negro Tipo II, 10-15 µm
Rango de tamaño
200 x 100 x 80 mm
FAQ: Sus preguntas antes de realizar el pedido
¿Pueden personalizar los disipadores de calor para nuestra aplicación?
Sí. Envíe un plano o una muestra y le devolvemos una nota DFM en un plazo de 3 días hábiles. La mayoría de las personalizaciones para cargadores EV y OBC modifican 4.0 mm, 3.0 mm o el patrón de taladros, y los tres son cambios de utillaje en la prensa de 25 T existente, no en una máquina nueva.
¿Cuál es el plazo de entrega de los disipadores de calor?
El prototipo es de 7 días hábiles desde la aprobación del plano; la producción es de 12 días hábiles después de la aprobación de la primera pieza. El utillaje para una pieza nueva tarda . Cotizamos EXW, y el flete marítimo a Europa tarda aproximadamente de 25 a 30 días después de la reserva.
¿Cuánto dura el utillaje antes de su sustitución?
En aluminio 1050A con tonelaje de prensa normal, se puede esperar una vida útil del utillaje de aproximadamente . A 800.000 piezas, eso supone de 6 a 12 meses. Mantenemos conjuntos de matrices de repuesto en planta para los programas de cargadores EV y OBC, lo que elimina la espera si aparece desgaste en el registro de planitud.
¿Cómo evitan la corrosión galvánica?
La clave es evitar un segundo metal en la zona de contacto húmedo. Recomendamos anodizado negro Tipo II, 10-15 µm y, donde la pieza toca un chasis de aluminio, una arandela aislante. Indíquenos el material de contacto y especificaremos el recubrimiento en consecuencia.
¿Pueden ayudar con la simulación térmica antes del muestreo?
Sí. Envíe el flujo de aire de su envolvente, la temperatura de entrada y la carga térmica que debe disiparse, y ejecutaremos un modelo en estado estacionario y devolveremos una combinación sugerida de 0.3 mm y 4.0 mm. Eso normalmente ahorra una iteración de utillaje.
La línea está en Dongguan, en una única planta con certificación ISO9001. Las prensas de 25 T cubren la familia de disipadores de calor, y las 800.000 unidades al mes son la producción comprometida actual.
Suministro directo desde Dongguan: bobina de material, conformado, tratamiento superficial e inspección se realizan en un solo edificio, por lo que la planitud de 0,05 mm sobre 100 mm se verifica antes de embalar la pieza.
±0,05 mm de paso de aleta; 0,05 mm sobre 100 mm de planitud
Plazo de entrega
Estándar para este proceso: 2-4 semanas tras la aprobación del utillaje
MOQ
Estándar para este proceso: 5.000 unidades
Capacidad
800.000 unidades con utillaje de 25 T
Selección / comparación
Opción
Ideal para
Compromiso
Disipador de calor estampado
Producciones de gran volumen que requieren aletas de 0.3 mm con paso de 4.0 mm
Requiere utillaje de 25 T; el desgaste del troquel desplaza el paso de las aletas con el tiempo
Disipador de calor extruido
Perfiles sencillos con aletas más gruesas
No puede mantener un perfil de aleta de 0.3 mm ni un paso de ±0.05 mm de forma repetible
Disipador de calor mecanizado
Prototipos y volúmenes bajos
Menor superficie por milímetro cúbico que las aletas estampadas de 0.3 mm
Conjunto soldado por brasaje
Geometrías complejas con base y aletas separadas
La unión soldada por brasaje puede fallar; la base y las aletas estampadas son una sola pieza
Anodizado negro Tipo II, 10-15 µm
Acabado térmico y anticorrosivo estándar
Añade un paso de proceso; el espesor debe controlarse dentro de 10-15 µm
Proceso / inspección
Etapa
Control
Registro
Estampado
El utillaje de 25 T conforma cada aleta en una sola embestida; paso mantenido dentro de ±0,05 mm
Medición del paso de aletas a lo largo de una producción de 800.000 uds.
Planitud
0,05 mm sobre 100 mm en la cara de montaje, obtenida directamente del utillaje
Registro de inspección de planitud
Perfil de aleta
Aleta de 0,3 mm con paso de 4,0 mm verificada según especificación del molde
Informe de inspección CMM
Prueba de fugas
Prueba de fugas hidráulica al 100% en cada unidad
Registro de aprobado/rechazado de prueba de fugas
Inspección final
CMM más prueba de fugas hidráulica al 100% antes del envío
Certificado de inspección por lote
Preguntas frecuentes
¿Cuál es la resistencia térmica de este disipador de calor estampado?
Con aluminio 1050A y aletas de 0,3 mm con paso de 4,0 mm, la resistencia térmica es de 0,85 K/W a ΔT = 60 K. Se mide sobre el perfil estampado de 25 T con anodizado negro Tipo II, 10-15 µm como estándar, y se mantiene a lo largo de la producción de 800.000 uds.
¿Qué tan ajustada es la tolerancia del paso de aletas en una producción de 800.000 uds.?
El paso de aletas se mantiene dentro de ±0,05 mm a lo largo de toda la producción de 800.000 uds. El molde de 25 T conforma cada aleta en una sola embestida, por lo que la repetibilidad se mantiene en ±0,05 mm. El desgaste del molde se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección CMM detecta antes del envío.
¿Por qué elegir disipadores de calor estampados en lugar de perfiles extruidos o mecanizados?
El estampado mantiene un perfil de aleta de 0,3 mm con un paso de 4,0 mm que la extrusión no puede igualar. El troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de 800.000 unidades. La base y las aletas son una sola pieza, por lo que no existe una unión soldada que pueda fallar, y las aletas de 0,3 mm ofrecen más superficie por milímetro cúbico que los perfiles mecanizados o extruidos del mismo volumen envolvente.
¿Qué material y acabado superficial son estándar?
El material estándar es aluminio 1050A, que mantiene ligero el disipador de calor a partir de 650 g según el volumen envolvente. El acabado estándar es anodizado negro Tipo II, 10-15 µm. Esta combinación ofrece 0,85 K/W a ΔT = 60 K y se aplica a lo largo de la serie de 800.000 unidades.
¿Cómo se controla la planitud en la cara de montaje?
La planitud es de 0,05 mm sobre 100 mm en la cara de montaje, mantenida directamente desde el útil de 25 T. Esto mantiene uniforme el contacto de la interfaz térmica. Se verifica mediante inspección CMM antes de cada envío, junto con la prueba de fugas al 100% en prensa hidráulica.
Cada envío se somete a inspección CMM más una prueba de fugas al 100% en prensa hidráulica. La CMM verifica el paso de aleta dentro de ±0,05 mm y la planitud a 0,05 mm sobre 100 mm. La prueba de fugas confirma que la base y las aletas estampadas de una sola pieza no presentan riesgo de fallo por unión soldada a lo largo de la serie de 800.000 unidades.
¿Cuál es el peso unitario y cómo afecta al ajuste en el envolvente?
El peso unitario parte de 650 g según el volumen envolvente. El prensado del aluminio 1050A mantiene ligero el disipador de calor sin sacrificar la densidad de aletas con aletas de 0,3 mm y paso de 4,0 mm. Esto es importante cuando la longitud de la trayectoria del flujo de aire ya está fijada por el envolvente, y se mantiene el rendimiento de 0,85 K/W a ΔT = 60 K.