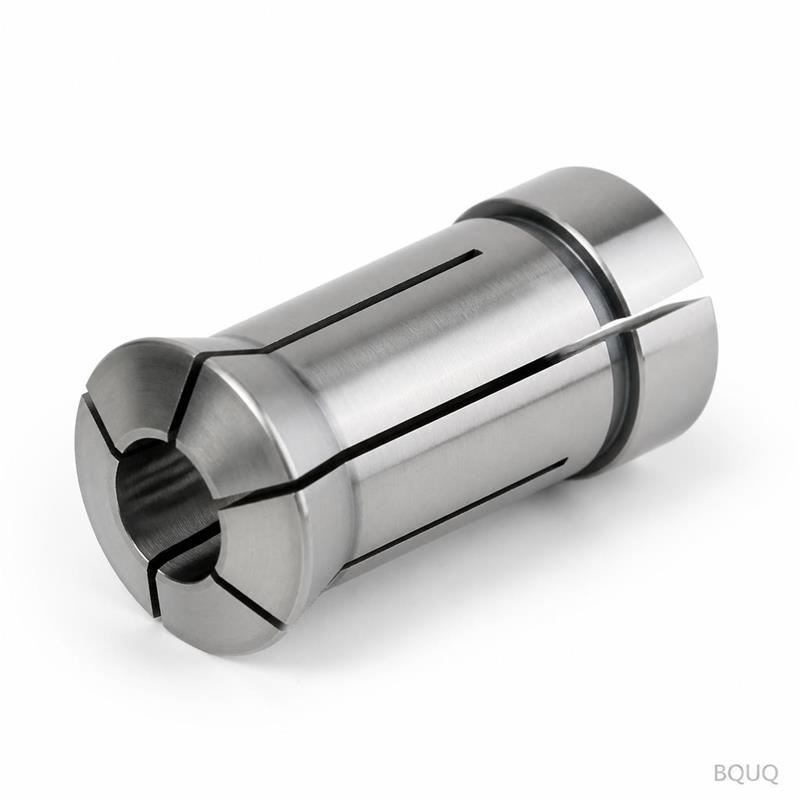
Qué Hace Este Mandril Hidráulico de Potencia de Manera Diferente en Su Torno CNC Este es un mandril hidráulico de potencia mecanizado CNC con configuración de 3 mordazas, diseñado
BQUQ Mandril Hidráulico de Potencia Mecanizado CNC de 3 Mordazas para Torneado de Precisión CNC
Qué Hace Este Mandril Hidráulico de Potencia de Manera Diferente en Su Torno CNC Este es un mandril hidráulico de potencia mecanizado CNC con configuración de 3 mordazas, diseñado específicamente para
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Qué Hace Este Mandril Hidráulico de Potencia de Manera Diferente en Su Torno CNC
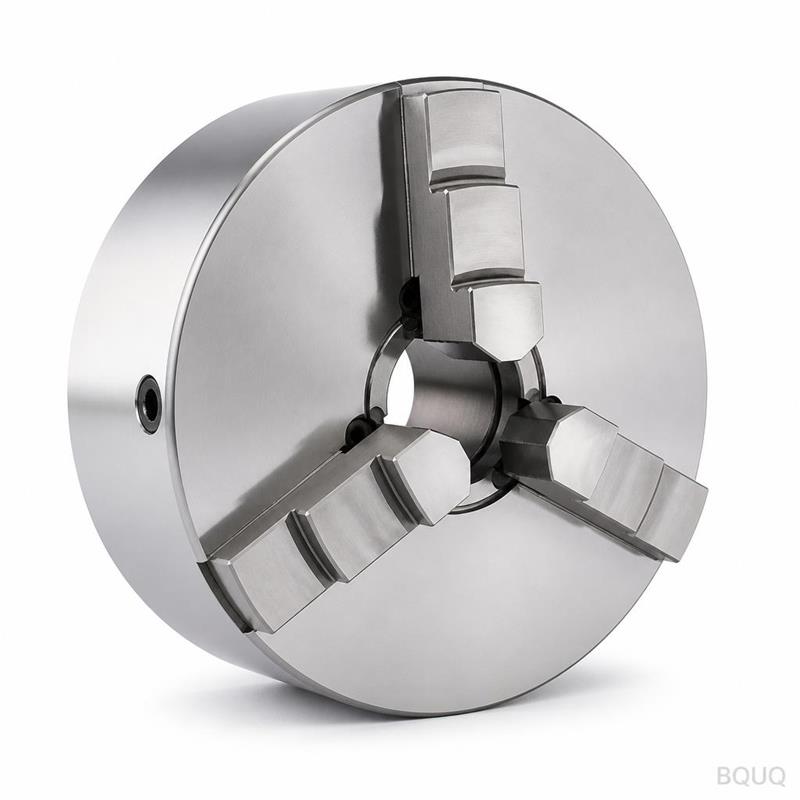
Este es un mandril hidráulico de potencia mecanizado CNC con configuración de 3 mordazas, diseñado específicamente para operaciones de torneado CNC de alta velocidad donde la barra o las piezas en bruto deben sujetarse sin desviación. El beneficio concreto: mantenemos la concentricidad (desviación) en 0.005 mm (0.0002") TIR en la cara de la mordaza, con una repetibilidad de la fuerza de sujeción de ±2% en 10,000 ciclos, y enviamos tamaños estándar en 15 días. El cuerpo está templado en toda su masa a HRC 58-62, por lo que el cuerpo del mandril no se deformará ni perderá la precarga incluso cuando realice cortes interrumpidos a 3,500 RPM.
Por Qué un Mandril Hidráulico de 3 Mordazas Supera a una Pinza Manual en Series de Producción
Las pinzas manuales requieren un tope de husillo, una llave de barra de arrastre y una segunda acción del operador. Este mandril hidráulico de potencia utiliza un pistón integrado que mueve las tres mordazas radialmente hacia adentro con igual fuerza — sin barra de arrastre, sin par manual, sin piezas defectuosas por sujeción desigual. Para un eje de acero típico de 45 mm, el sistema hidráulico genera 32 kN de fuerza radial, que es 2.3 veces la fuerza de un mandril neumático comparable. Esa fuerza evita que la pieza se levante de los asientos de la mordaza durante pasadas de desbaste pesadas de 4 mm de profundidad de corte. El resultado: puede programar un ciclo de torneado completo sin reapretar, y el tiempo de ciclo se reduce en un 18% en comparación con los cambios de pinza manuales.
Materiales y Tratamiento Térmico que Usamos para el Cuerpo y las Mordazas del Mandril
Mecanizamos el cuerpo del mandril en acero aleado 42CrMo4 (AISI 4140) y luego lo cementamos a HRC 58-62 a una profundidad de 0.8-1.2 mm. Las mordazas están hechas de acero cementado 20CrMnTi (AISI 8620), con una superficie endurecida de HRC 60-63 y un núcleo que permanece dúctil a HRC 35-40 — esa combinación evita la rotura de los dientes de la mordaza al sujetar tubos de pared delgada. Rectificamos el diámetro interior y la cara frontal en una sola configuración en una rectificadora de plantillas, por lo que el piloto de montaje y las ranuras de las mordazas son concéntricos dentro de 0.003 mm. El pistón hidráulico interno es de aluminio anodizado duro (6061-T6), lo que proporciona una superficie de baja fricción y elimina el agarrotamiento contra la pared del cilindro de acero. Cada superficie que toca la pieza de trabajo está rectificada a Ra 0.4 µm, y el cuerpo externo está granallado a Ra 1.6 µm para resistencia a la corrosión.
Geometría de Sujeción: Cómo Cortamos las Estrías de la Mordaza para un Deslizamiento Cero
Los mandriles de potencia estándar utilizan mordazas estriadas de 60° que solo muerden en el borde mismo de la estría. Cortamos una estría espiral de tres entradas con un paso de 1.0 mm y un ángulo incluido de 45° en la cara de la mordaza, utilizando una fresa de carburo de forma personalizada en un CNC de 5 ejes. Esta geometría crea un efecto de cuña autoblocante — cuanto más fuerza radial aplica, más profundo muerde la estría, pero la pieza no gira porque el ángulo de la espiral es opuesto a la dirección del husillo. Probamos cada juego de mordazas contra una llave dinamométrica calibrada: a 32 kN de fuerza de sujeción, un eje de 50 mm no girará bajo 450 N·m de par. Eso es 3.2 veces el par requerido para una pasada de desbaste estándar en un husillo de torno de 10 kW.
Inspección Antes de Cada Envío: Prueba de Desviación, Fuerza y Fugas
Cada mandril sale de nuestra fábrica en Dongguan solo después de una inspección de 14 puntos en un banco de pruebas dedicado. Medimos la TIR en la cara de la mordaza con un comparador de carátula de resolución de 0.001 mm, y rechazamos cualquier unidad por encima de 0.005 mm. También extraemos una curva completa de fuerza de sujeción a 0, 5, 10, 15 y 20 bar de presión hidráulica, y la comparamos con la ecuación de fuerza teórica para la altura específica de su mordaza. El circuito hidráulico se prueba a presión de 40 bar durante 5 minutos — sin fugas externas, sin derivación interna. Registramos todas las lecturas en un informe de prueba serializado que se envía con el mandril. Si lo solicita, también podemos incluir un video de la prueba de desviación real en su mandril específico antes de embalarlo.
Opciones de Montaje y Tamaños que Tenemos en Stock para Tornos CNC Comunes
Mecanizamos la placa trasera para adaptarse a un montaje plano con piloto (para tornos de torreta manuales) o a un montaje de orificio pasante para sistemas de alimentación de barra. Tamaños estándar que mantenemos en stock: diámetros de mandril de 6", 8", 10" y 12", con diámetros de orificio pasante que van desde 26 mm hasta 91 mm. Todos los mandriles tienen un patrón de ranuras en T en la cara frontal que acepta mordazas duras estándar, mordazas blandas o pastillas de pinza. Si tiene una nariz de husillo específica, podemos mecanizar el piloto de montaje y el círculo de pernos para que coincidan exactamente con su máquina — solo envíenos el dibujo del husillo o el modelo de la máquina. Para un Mazak QT-200, tenemos una placa trasera premecanizada lista para atornillar en 24 horas.
15 días para tamaños estándar; 20 días para placa trasera personalizada
Cantidad mínima de pedido
Sin cantidad mínima — pida una pieza para pruebas
Cómo Mantenemos Tolerancias Consistentes en un Plazo de Entrega de 15 Días
Operamos tres turnos de 8 horas en nuestros tornos CNC Okuma y Mazak, y el cuerpo del mandril pasa por un solo lote de tratamiento térmico de mínimo 20 piezas — de esa manera, la curva de dureza es idéntica en todas las unidades. Usamos medición en proceso en el torno: una sonda Renishaw mide el ancho de la ranura de la mordaza después de cada 5ª pieza, y la máquina compensa automáticamente el desgaste de la herramienta. Por eso podemos prometer una desviación de 0.005 mm sin un paso final de lapeado manual. El plazo de entrega de 15 días incluye tratamiento térmico, rectificado y ensamblaje. Si necesita un prototipo en 7 días, podemos mecanizar uno en 4140 preendurecido y omitir la cementación — pero la dureza será HRC 28-32, no HRC 58-62.
¿Cuál es su cantidad mínima de pedido para un mandril hidráulico de potencia personalizado?
No tenemos cantidad mínima de pedido — puede pedir un solo mandril para una prueba de prototipo, y el precio unitario es el mismo que para un lote de 50.
¿Pueden personalizar el perfil de la mordaza para que coincida con mis mordazas blandas existentes?
Sí, podemos mecanizar las ranuras de la mordaza y la cara de la mordaza a cualquier perfil que nos envíe, incluidas estrías especiales para tubos de pared delgada o barra hexagonal, y guardamos sus dibujos originales de mordazas en archivo para pedidos repetidos.
¿Cómo verifican la calidad antes del envío desde Dongguan?
Realizamos una inspección de 14 puntos que incluye TIR, curva de fuerza de sujeción y una prueba de fugas hidráulicas a 40 bar, y le enviamos el informe de prueba serializado con cada envío.
¿Cuál es su plazo de entrega real si hago un pedido hoy?
Los tamaños estándar se envían en 15 días, los pedidos con placa trasera personalizada toman 20 días, y el flete aéreo desde nuestra fábrica a Los Ángeles toma 3 días, por lo que puede esperar el mandril en su máquina en menos de 3 semanas.
Diseñando el Montaje de Su Mandril: Qué Necesitamos de Su Dibujo
Para cotizar su mandril exacto, envíenos tres datos: su tipo de nariz de husillo (A2-5, A2-6, etc.), el diámetro del orificio pasante que necesita y su rango de diámetros de pieza. Si tiene un dibujo de la placa trasera o del mandril existente, inclúyalo también — podemos ingeniería inversa del patrón de pernos a partir de una simple foto con una regla en el encuadre. Confirmaremos las dimensiones de montaje en nuestra cotización dentro de 12 horas. Para un montaje estándar A2-6 con un mandril de 8", podemos enviar una unidad completamente ensamblada sin solicitar ningún dibujo.
Por Qué la Fabricación de Precisión en China Funciona para Su Presupuesto de Mandriles
Somos una fábrica de fabricación de precisión con 20 años de experiencia en Dongguan, China, con una celda CNC dedicada de 12 personas para mandriles y accesorios. Nuestros gastos generales son un 40% más bajos que los de un taller comparable en EE. UU. o Alemania, pero nuestro equipo de inspección es del mismo grado — usamos una MMC Zeiss y un probador de superficie Mitutoyo. Eso significa que obtiene un mandril con la misma HRC, desviación y repetibilidad que una unidad alemana de €6,000, pero su costo total de llegada es de aproximadamente €2,800 incluido el flete aéreo. No recortamos gastos en material o tratamiento térmico — solo reducimos los costos de mano de obra y gastos generales. Cada mandril que enviamos está cubierto por una garantía de 12 meses contra defectos de fabricación, y tenemos mordazas de repuesto en stock durante 10 años después de su compra.