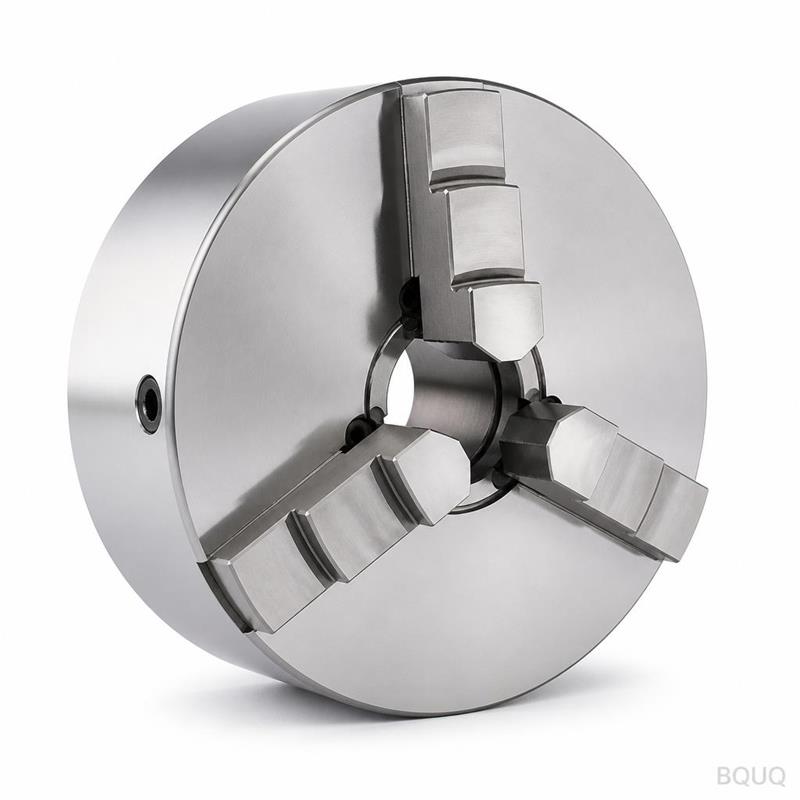
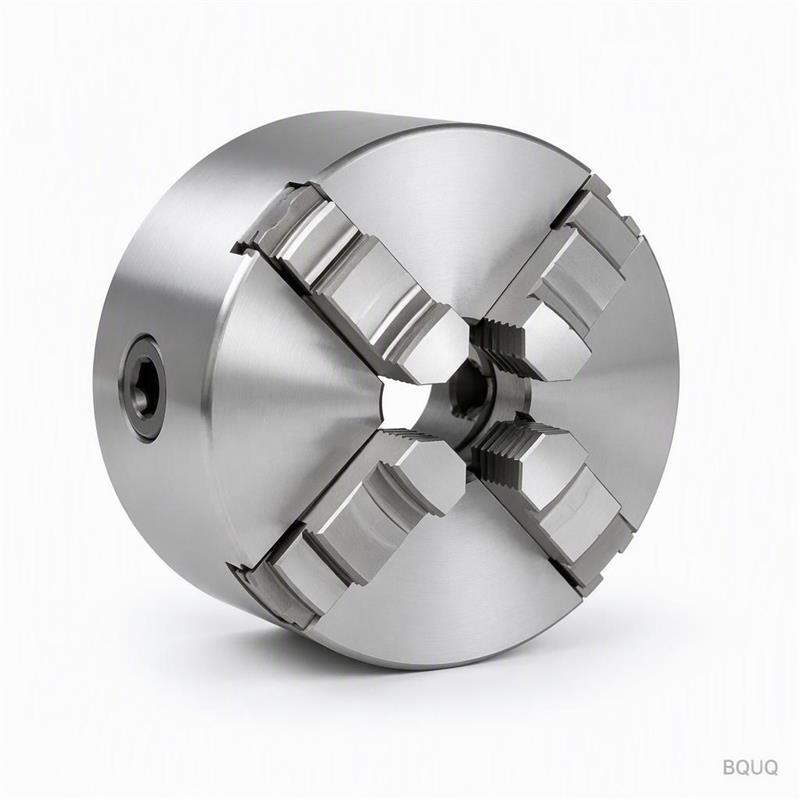
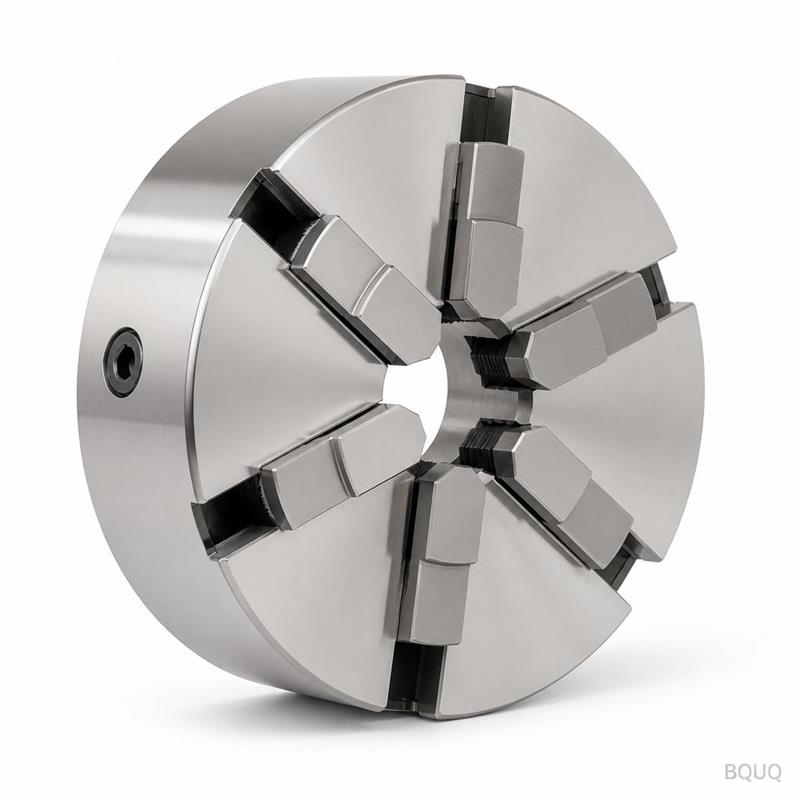
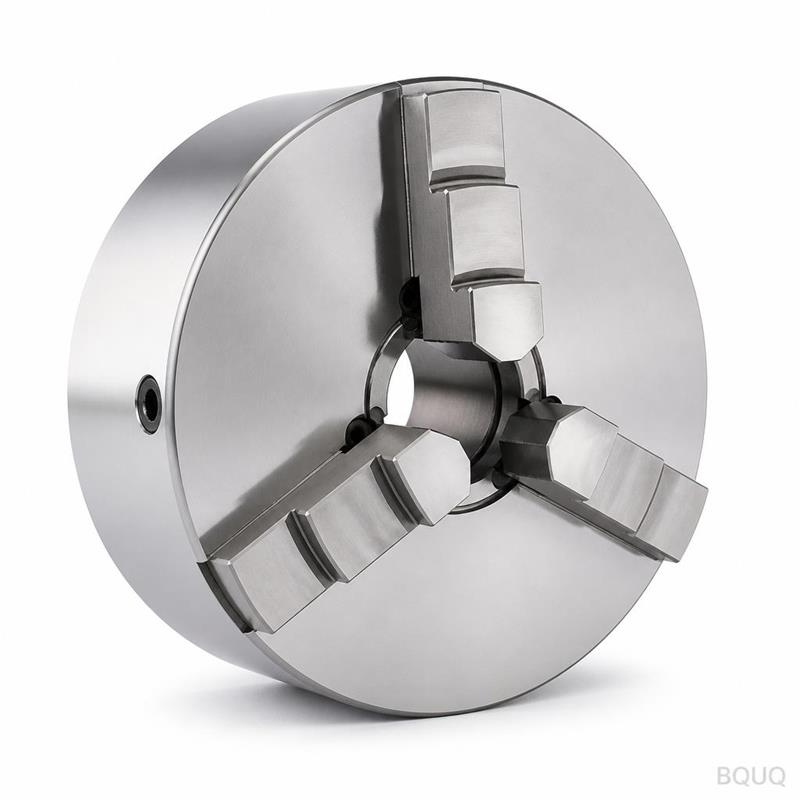
Un portabrocas de pinza para torno de madera es un componente estampado de una sola pieza con aletas que ofrece resistencia térmica con aletas de mayor grosor en el paso sobre una base. La planitud en la cara de montaje se mantiene directamente desde la herramienta, y cada lote se envía con un informe CMM. La construcción estampada mantiene la pieza ligera, tolera la variación entre lotes y detecta el desgaste del troquel como un cambio medible en el paso de las aletas durante la inspección en lugar de en campo.
Un portabrocas de pinza para torno de madera en ofrece resistencia térmica bajo . Las aletas son de grosor a de paso sobre una base de , y cada lote se envía con un informe CMM a .
Enfoque de Diseño y Proceso
Dado que la base y las aletas se prensan como una sola pieza, no hay junta soldada que pueda fallar. La planitud en la cara de montaje se mantiene directamente desde la herramienta, lo que mantiene uniforme el contacto de la interfaz térmica.
Una sola carrera forma todo el portabrocas de pinza para torno de madera, por lo que el costo de la pieza deja de escalar con la complejidad. El utillaje funciona , y el ciclo de alimenta una línea de .
El calibre bajo de las aletas es donde gana el estampado: aletas a de paso ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo envolvente.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un cambio medible en el paso de las aletas, que la inspección detecta a en lugar de en campo.
El prensado mantiene ligero el portabrocas de pinza para torno de madera, desde según el envolvente, sin sacrificar la densidad de aletas, lo cual importa donde la longitud de la trayectoria de aire ya está fijada por la carcasa.
Selección de material y acabado superficial
El material estándar es , suministrado con . Para aplicaciones en las que la exposición al torno automático es una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Las dimensiones generales se ajustan a , con características críticas como mantenidas por separado. La geometría conformada hereda una repetibilidad del utillaje de , y la posición de los orificios se mantiene dentro de . Las clases más ajustadas requieren una operación de prensado adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
Cada lote incluye un informe CMM de . Registramos planitud, paso, espesor de base y posición de orificios, y señalamos cualquier valor fuera de antes de que salga de la línea.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con en cada primera pieza. Las desviaciones más allá de activan una selección del lote completo.
La planitud se mide sobre granito y no sobre hierro fundido, porque a se lee de forma diferente en una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
La contención final es . Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años vinculado al expediente ISO9001.
Dónde se utiliza esta pieza
En el torno automático, la clasificación determina cuánto flujo de aire necesita todavía el recinto. A las temperaturas de junta del torno automático, las aletas con paso mantienen el delta-T dentro del presupuesto del sensor.
Las normas de embalaje y vibración del torno automático impulsan hacia una construcción de una sola pieza. Un portapinzas estampado para torno de madera no tiene adhesivo que se desplace, que es el modo de fallo habitual en los enfriadores de dos piezas.
Los diseños de torno automático suelen funcionar con una trayectoria de aire forzado de 2,0 m/s. A dicha velocidad, el torno automático puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Para prototipos de torno automático, 10 días laborables cubren la revisión de planos y la primera pieza. Los lotes de producción pasan a 20 días laborables una vez que se aprueba la capacidad.
Especificaciones
Parámetro
Valor / Rango
MOQ (prototipo)
50 sets
MOQ (producción)
200 sets
Plazo de entrega (prototipo)
10 días laborables
Plazo de entrega (producción)
20 días laborables
FAQ: Sus preguntas antes de realizar el pedido
¿Qué tolerancia pueden mantener?
Las dimensiones generales se ajustan a ; las críticas, como , se mantienen por separado. Las formas conformadas heredan la repetibilidad del utillaje de . Si su plano requiere una tolerancia más estricta, indíquelo antes de fabricar el utillaje para que podamos planificar la operación de prensado adicional.
¿El portabrocas de pinza para torno de madera puede recibir recubrimiento en polvo o galvanizado?
Sí. El estándar es . El recubrimiento en polvo RAL 9005 añade aproximadamente 0,1 mm a la base; el zinc-níquel es mejor para puesta a tierra. Tenga en cuenta que cualquier recubrimiento añadido se sitúa entre y el flujo de aire, por lo que no recubrimos las raíces de las aletas.
medida sobre . Esta es la cifra que importa para el torno automático, porque el pad térmico necesita un contacto uniforme. Si su ensamblaje necesita mejor planitud, indíquelo y podemos añadir una operación de refrentado.
¿Cuánto dura el utillaje antes de su sustitución?
Con a tonelaje de prensa normal, espere una vida útil del utillaje de aproximadamente . A eso supone de 6 a 12 meses. Mantenemos juegos de matrices de repuesto en planta para los programas de torno automático, lo que elimina la espera si aparece desgaste en el registro de planitud.
Sí, enviamos tal como sale de prensa para clientes que realizan su propio acabado. El riesgo son las marcas de manipulación en las aletas de , por lo que embalamos esas piezas con láminas intercaladas dentro de .
Cómo fabricamos y enviamos
Suministro directo desde Dongguan: el material en bobina, la conformación, el tratamiento superficial y la inspección se realizan en un mismo edificio, por lo que la planitud se verifica antes de embalar la pieza.
Nuestra experiencia con tornos automáticos se remonta al primer programa de utillaje de 2015. Esa trayectoria es la razón por la que los estándares y son conservadores en lugar de optimistas.
Cotizamos y reservamos 50 juegos para muestreo. El muestreo es , por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Galería de productos
Especificaciones clave y guía de selección
Comparativa de especificaciones
Parámetro
Valor / Rango
Material
Material estándar suministrado con acabado superficial
Tolerancia
Planitud en la cara de montaje obtenida directamente del útil; desviación medible del paso de aletas
Plazo de entrega
Las corridas de utillaje y el ciclo alimentan una línea; envío por lotes con informe CMM
MOQ
Cantidades por lote; cada lote se envía con informe CMM
Capacidad
Una sola embestida conforma la pieza completa; producción por ciclo de línea
Selección / comparación
Opción
Ideal para
Compromiso
Estampada de una pieza
Alta densidad de aletas, bajo peso, sin unión soldada
El desgaste del troquel se manifiesta como desviación del paso de aletas
Perfil mecanizado
Geometrías complejas
Mayor coste que escala con la complejidad
Perfil extruido
Sección transversal uniforme
Menos tolerante a la variación entre lotes
Conjunto soldado
Materiales mixtos
La unión puede fallar bajo ciclos térmicos
Estampación de calibre de aleta bajo
Máxima superficie por milímetro cúbico
Requiere un control estricto del paso
Proceso / inspección
Etapa
Control
Registro
Conformado
Un solo golpe conforma la pieza completa; sin unión soldada
Parámetros de la corrida de utillaje
Paso de aletas
Desgaste del troquel monitoreado como desplazamiento medible
La inspección detecta en la etapa de lote
Planitud
Cara de montaje mantenida directamente desde el utillaje
Informe CMM por lote
Interfaz térmica
Contacto uniforme gracias al control de planitud
Informe CMM por lote
Envío final
Inspección antes de cada envío
Informe CMM por lote
Preguntas frecuentes
¿De qué está hecho un portaboquillas para torno de madera?
El material estándar se suministra con un acabado superficial especificado. Para aplicaciones donde la exposición al torno automático es una preocupación, recomendamos un grado de material adecuado para ese entorno. La construcción estampada de una sola pieza utiliza aletas de espesor constante en el paso sobre una base, y cada lote se envía con un informe CMM.
¿Cómo se controla la planitud en la cara de montaje?
La planitud en la cara de montaje se mantiene directamente desde el utillaje, lo que mantiene uniforme el contacto de la interfaz térmica. Dado que la base y las aletas se prensan como una sola pieza, no hay unión soldada que pueda fallar. La inspección detecta cualquier desplazamiento medible en el paso de aletas en la etapa de lote en lugar de en campo.
¿Qué tolerancia puedo especificar para el paso de aletas?
El paso de aletas se controla mediante el utillaje y se monitorea para detectar el desgaste del troquel, que se manifiesta primero como una desviación medible. La construcción estampada tolera mejor la variación entre lotes que la extrusión. Mantenemos la planitud en la cara de montaje directamente desde el utillaje y proporcionamos un informe CMM con cada lote para su verificación.
¿Por qué elegir una construcción estampada en lugar de mecanizada o extruida?
El bajo espesor de aleta es donde la estampación gana: las aletas con este paso ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido de la misma envolvente. Un solo golpe conforma la pieza completa, por lo que el coste por pieza deja de escalar con la complejidad. La construcción estampada también tolera mejor la variación entre lotes que la extrusión.
¿Cómo afecta el diseño de una sola pieza al rendimiento térmico?
Dado que la base y las aletas se prensan como una sola pieza, no existe una unión soldada que pueda fallar. La planitud en la cara de montaje se mantiene directamente desde el utillaje, lo que mantiene uniforme el contacto de la interfaz térmica. El diseño estampado ofrece resistencia térmica con aletas de espesor adecuado al paso sobre una base para una transferencia de calor constante.
¿Qué registros de inspección se envían con cada lote?
Cada lote se envía con un informe CMM. La inspección detecta el desgaste del troquel como una desviación medible en el paso de aletas en la etapa de lote en lugar de en campo. Se verifica la planitud en la cara de montaje, y el informe CMM documenta las dimensiones críticas para sus registros de calidad.
¿Cuál es el plazo de entrega y el MOQ para la producción?
La puesta a punto de los utillajes y el ciclo alimentan una línea, con cantidades por lote que se envían según su calendario. Cada lote se envía con un informe CMM. Dado que una sola embestida conforma la pieza completa, el coste de la pieza deja de escalar con la complejidad, lo que favorece ejecuciones de producción eficientes en el volumen que usted requiera.