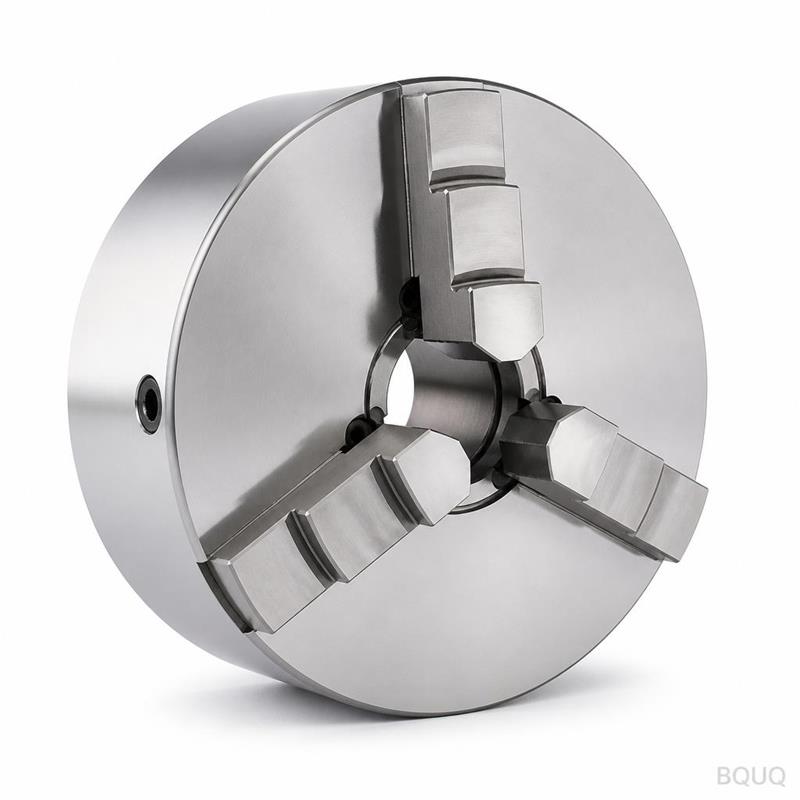
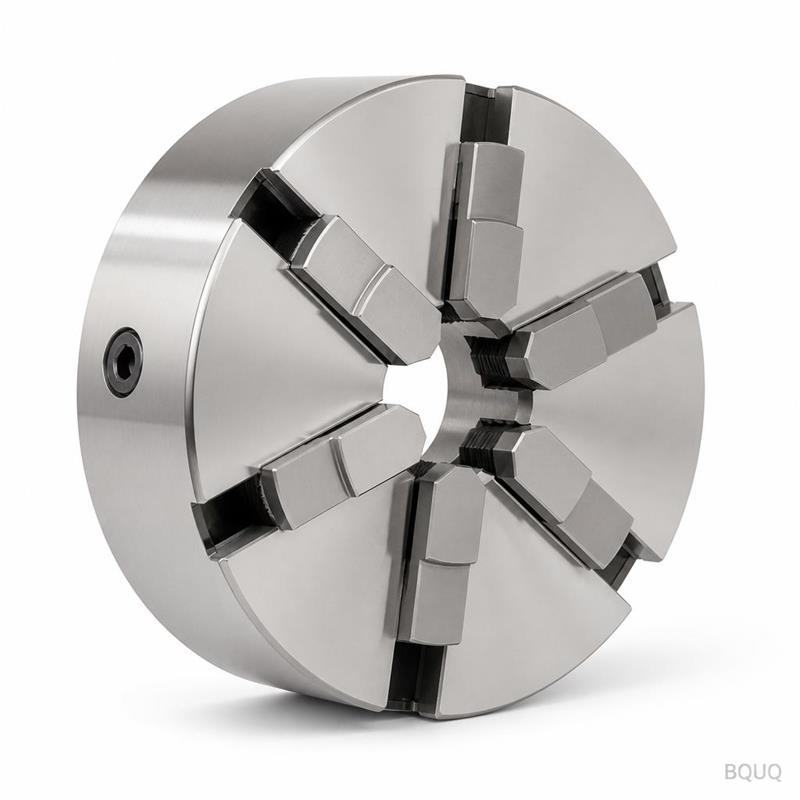
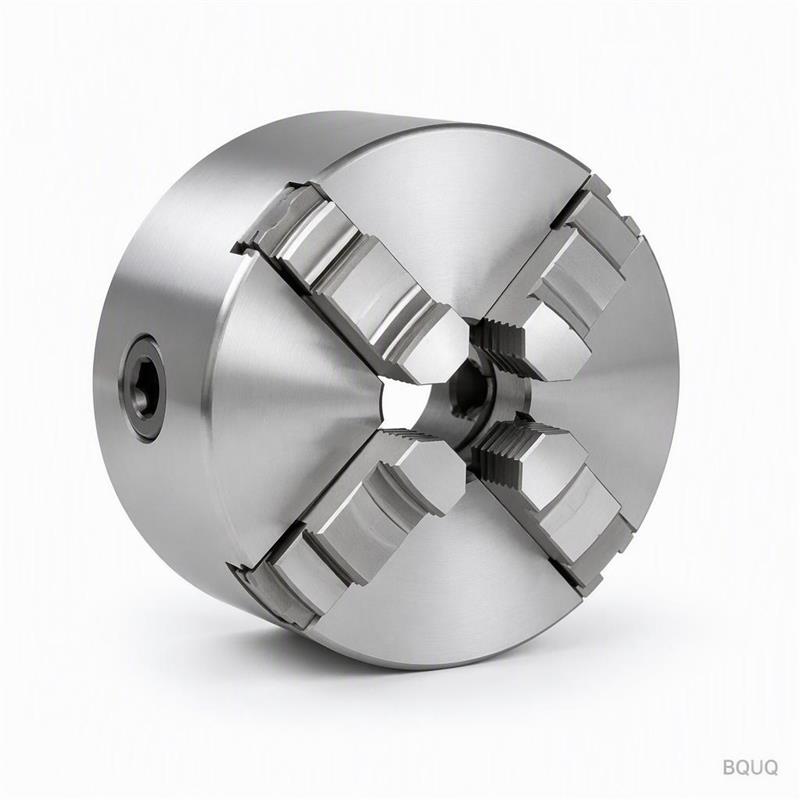
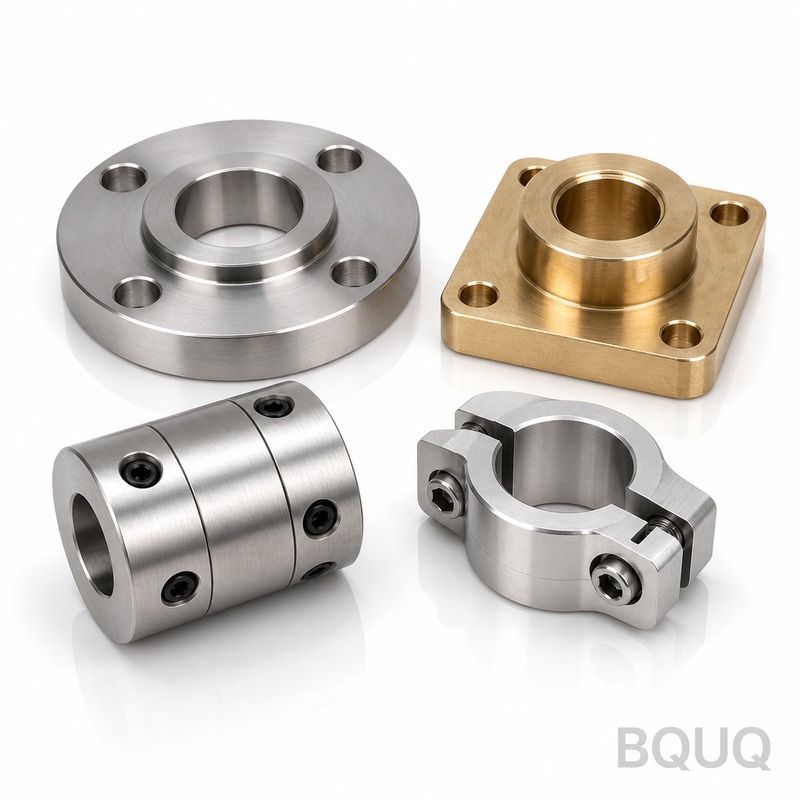
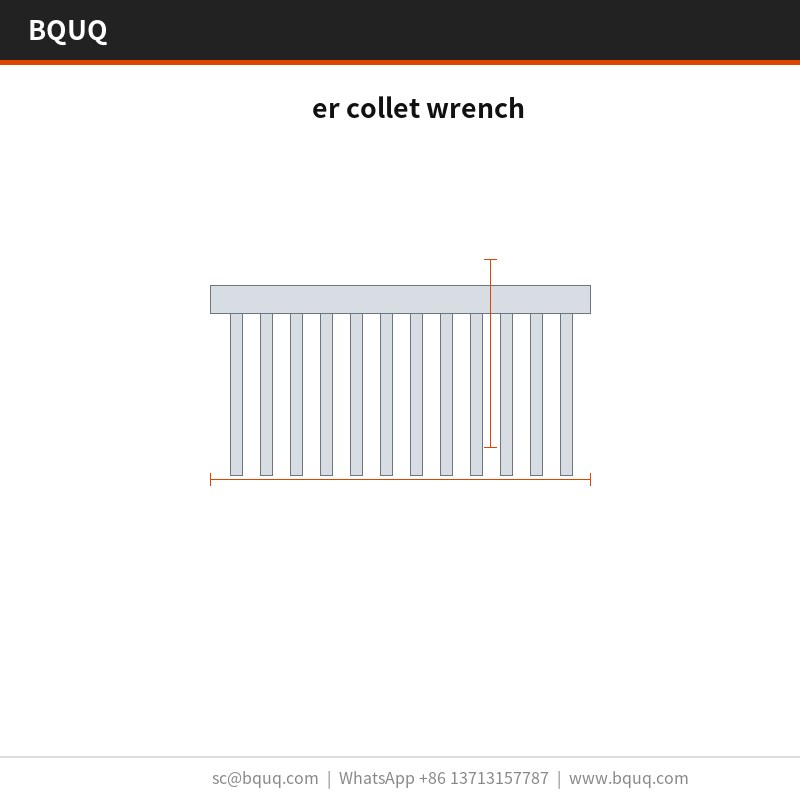
La llave de pinza ER es una herramienta estampada de una sola pieza con base y aletas, prensada a partir de un único troquel en una sola embestida. El paso de aletas se mantiene dentro de tolerancia a lo largo de una serie, la planitud en la cara de montaje se mantiene directamente desde la herramienta, y el acabado se aplica después del conformado. La producción mensual funciona a plena capacidad, y una sola embestida conforma toda la llave, por lo que el costo por pieza deja de escalar con la complejidad.
El estampado proporciona un perfil de aletas repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de a lo largo de una serie de .
Debido a que la base y las aletas se prensan como una sola pieza, no hay una unión soldada que pueda fallar. La planitud de en la cara de montaje se mantiene directamente desde la herramienta, lo que mantiene uniforme el contacto de la interfaz térmica.
Una sola embestida de conforma toda la llave de pinza ER, por lo que el costo por pieza deja de escalar con la complejidad. El utillaje funciona , y el ciclo de alimenta una línea de .
El calibre bajo de aletas es donde gana el estampado: aletas con paso de ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo envolvente.
El acabado de se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es , suministrado con . Para aplicaciones donde la exposición a perforación y roscado es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se ajustan a , con características críticas como mantenidas por separado. La geometría conformada hereda una repetibilidad del utillaje de , y la posición de los agujeros se mantiene a . Las clases más estrictas requieren una operación de prensa adicional, por lo que vale la pena decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una contra un límite de , y el paso de aletas se verifica ópticamente a . Los informes se emiten con cada lote.
El material entrante de se verifica en espesor y dureza antes de entrar en la prensa. Después del conformado, confirma y contra el plano.
La trazabilidad del lote va desde la bobina hasta la caja: el número de colada, el rango de embestidas de la prensa y el registro de inspección permanecen adjuntos, de modo que un problema en campo puede vincularse a una serie específica.
La planitud se mide sobre granito en lugar de sobre hierro fundido, porque a se lee de forma diferente en una placa que no ha sido lapeada. Los registros conservan ambas lecturas.
Dónde se utiliza esta pieza
Para conjuntos de perforación y roscado, la cara de montaje de importa tanto como la clasificación térmica: decide si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
Cuando una llave de pinza ER funciona a volúmenes de perforación y roscado, la consistencia pieza a pieza decide las devoluciones de campo. en una serie de mantiene la curva térmica dentro de una banda.
En perforación y roscado, la base normalmente actúa también como interfaz de montaje. con una planitud de proporciona una superficie estable para la almohadilla térmica de perforación y roscado.
Para prototipos de perforación y roscado, 10 días hábiles cubren la revisión del plano y la primera pieza. Los lotes de producción pasan a 20 días hábiles una vez que se aprueba la capacidad de .
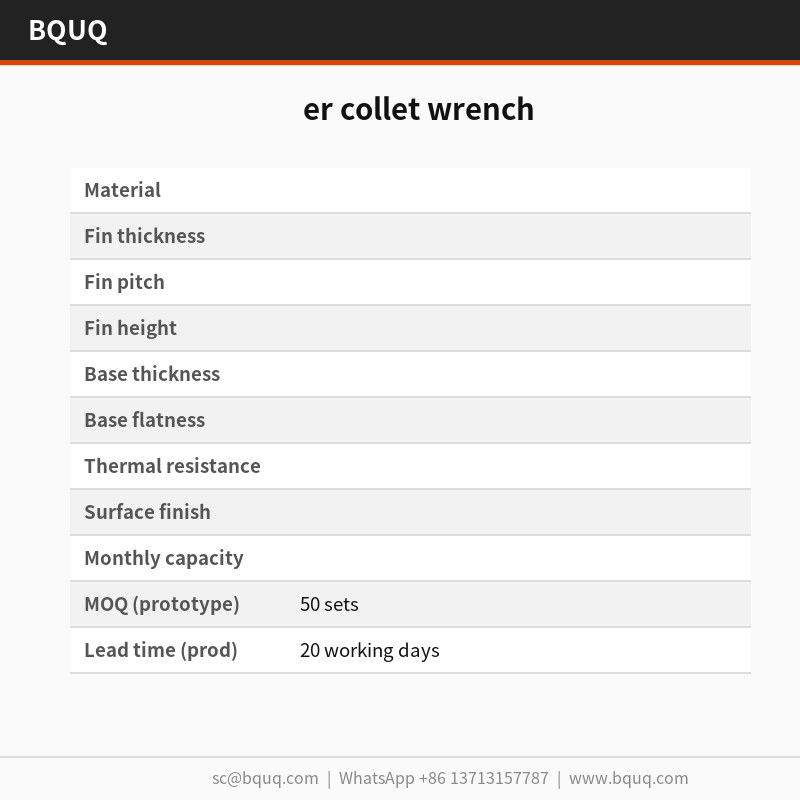
Especificaciones
Parámetro
Valor / Rango
MOQ (prototipo)
50 juegos
MOQ (producción)
1000 juegos
Plazo de entrega (prototipo)
10 días hábiles
Plazo de entrega (producción)
20 días hábiles
Preguntas frecuentes: sus dudas antes de pedir
¿Qué materiales recomiendan?
es la opción estándar. Para perforación y roscado en un entorno corrosivo especificamos 6063-T5 con ; para la máxima conductividad pasamos al cobre C110, que eleva el costo y el peso pero reduce la resistencia térmica aproximadamente a la mitad en el mismo envolvente.
¿Cómo se compara esto con una llave de pinza ER extruida?
La extrusión es más económica por encima de aproximadamente 500.000 piezas al año y ofrece un perfil más suave. El estampado gana por debajo de esa cifra y siempre que el calibre de aletas baje de 0,5 mm, porque la extrusión no puede mantener de forma consistente. Para prototipos de perforación y roscado, el costo del utillaje suele decidirlo.
¿Se puede recubrir en polvo o galvanizar la llave de pinza ER?
Sí. El estándar es . El recubrimiento en polvo RAL 9005 añade aproximadamente 0,1 mm a la base; el zinc-níquel es mejor para puesta a tierra. Tenga en cuenta que cualquier recubrimiento añadido se sitúa entre y el flujo de aire, por lo que no recubrimos las raíces de las aletas.
Suministramos un plano 2D con el informe CMM, y STEP 3D bajo solicitud. Ambos muestran las llamadas de planitud y las líneas de división del utillaje, lo que importa si está verificando en su propio ensamblaje.
¿Qué certificaciones de calidad poseen?
La planta está certificada ISO9001, y las piezas se envían con declaraciones RoHS y REACH bajo solicitud. La inspección de terceros SGS puede organizarse antes de precintar el contenedor, que es lo que especifican la mayoría de los compradores de perforación y roscado.
La línea está en Dongguan en una única planta ISO9001. Las prensas de cubren la familia de llaves de pinza ER, y por mes es la producción comprometida actual.
El personal de calidad está junto a la prensa, no en una sala separada. Las desviaciones en o detienen la serie en la herramienta en lugar de en la inspección final.
Acero estándar; ruta de pasivado opcional; cobre C110 para conductividad
Tolerancia
Paso de aletas mantenido dentro de tolerancia a lo largo de una serie; planitud mantenida directamente desde la herramienta
Plazo de entrega
El utillaje funciona; el ciclo alimenta una línea
MOQ
La producción mensual funciona a plena capacidad
Capacidad
La producción mensual funciona a plena capacidad
Selección / comparación
Opción
Ideal para
Compromiso
Estampado de una pieza
Perfil de aletas repetible y sin unión soldada
El calibre bajo de aletas limita la resistencia en secciones gruesas
Perfil extruido
Secciones transversales constantes simples
No puede mantener el paso de aletas como el estampado
Alternativa mecanizada
Características complejas y detalles ajustados
Mayor costo por pieza y corte de acabado en las raíces de las aletas
Ruta de pasivado
Preocupaciones por exposición a perforación y roscado
Añade un paso de proceso después del conformado
Cobre C110
La conductividad importa más que el peso
Mayor costo de material y peso
Proceso / inspección
Etapa
Control
Registro
Estampado
El troquel conforma cada aleta en una sola embestida; paso dentro de tolerancia
Registro de configuración del utillaje y de embestidas
Conformado
Base y aletas prensadas como una sola pieza; sin unión soldada
Verificación de pieza única
Planitud
Planitud de la cara de montaje mantenida directamente desde la herramienta
Registro de verificación de planitud
Acabado
Aplicado después del conformado; protección contra la corrosión no cortada en las raíces de las aletas
Registro de aplicación del acabado
Inspección
Inspección antes de cada envío
Registro de inspección de envío
Preguntas frecuentes
¿Cuál es la tolerancia del paso de aletas en la llave de pinza ER?
El troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de tolerancia a lo largo de una serie. Este perfil de aletas repetible es lo que la extrusión no puede mantener. La planitud en la cara de montaje también se mantiene directamente desde la herramienta, manteniendo uniforme el contacto de la interfaz térmica.
¿Se puede suministrar la llave de pinza ER en cobre C110?
Sí. Donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico. El material estándar se suministra con un acabado estándar. Para preocupaciones por exposición a perforación y roscado, recomendamos la ruta de pasivado. El acabado se aplica después del conformado.
¿Cómo se compara el estampado con la extrusión para el perfil de aletas?
El estampado proporciona un perfil de aletas repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de tolerancia a lo largo de una serie. Debido a que la base y las aletas se prensan como una sola pieza, no hay una unión soldada que pueda fallar. Una sola embestida conforma toda la llave.
¿Cuál es la capacidad de producción mensual de esta pieza?
La producción mensual funciona a plena capacidad. El utillaje funciona, y el ciclo alimenta una línea. Una sola embestida conforma toda la llave de pinza ER, por lo que el costo por pieza deja de escalar con la complejidad. El calibre bajo de aletas es donde gana el estampado: aletas con paso de ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido.
¿El acabado se aplica antes o después del conformado?
El acabado se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas. Para aplicaciones donde la exposición a perforación y roscado es una preocupación, recomendamos la ruta de pasivado. Donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico.
¿Qué inspección se realiza antes del envío?
Inspección antes de cada envío. El troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de tolerancia a lo largo de una serie. La planitud en la cara de montaje se mantiene directamente desde la herramienta. El acabado se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas.
¿Por qué elegir una llave de pinza ER estampada en lugar de una mecanizada?
El estampado proporciona un perfil de aletas repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de tolerancia a lo largo de una serie. Debido a que la base y las aletas se prensan como una sola pieza, no hay una unión soldada que pueda fallar. Una sola embestida conforma toda la llave, por lo que el costo por pieza deja de escalar con la complejidad.