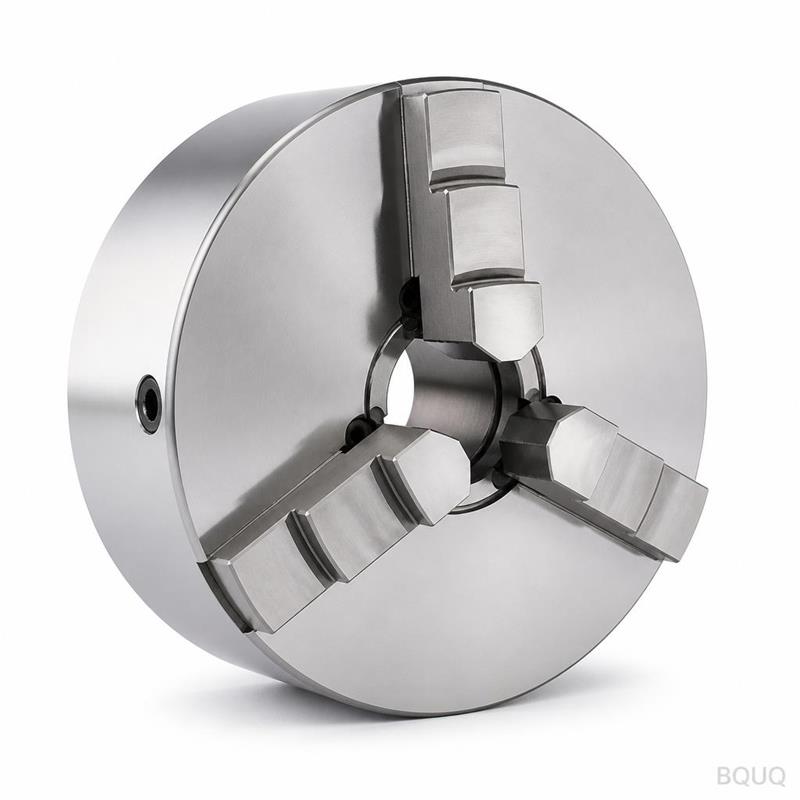
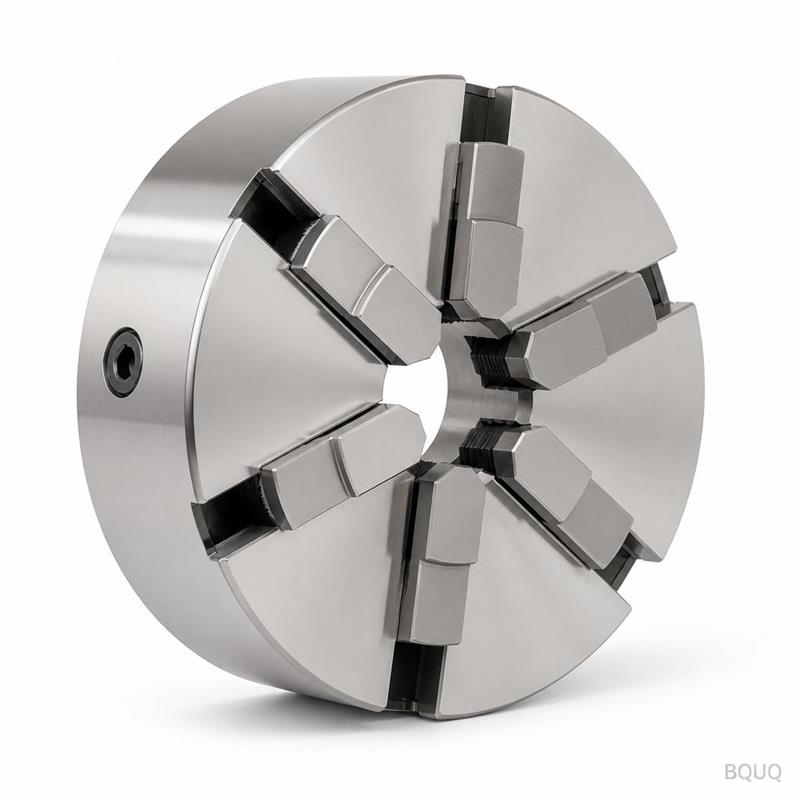
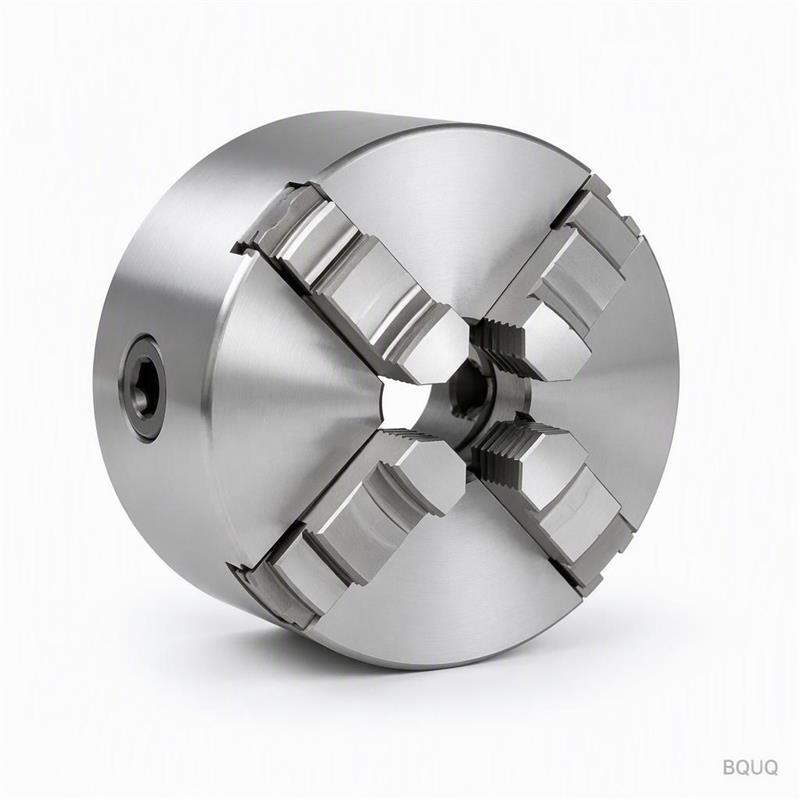
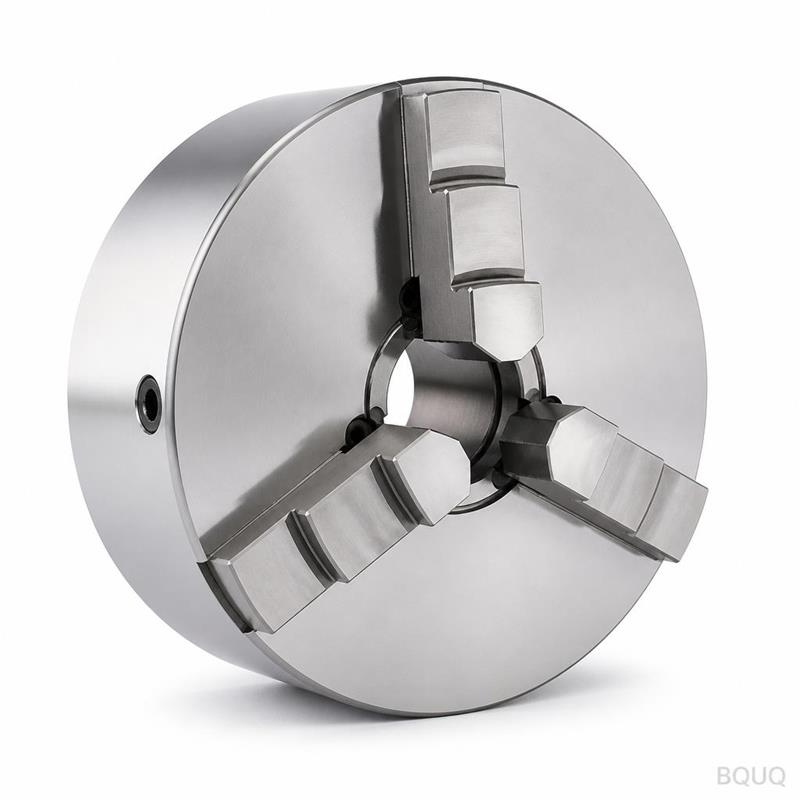
Un portabrocas de pinza para torno es un componente estampado de una sola embutición para centros de torneado CNC, con aletas a paso definido y una base verificada como plana antes del envío. El estampado evita que el coste de la pieza aumente con la complejidad, tolera mejor la variación por lote que la extrusión y mantiene la densidad de aletas en un envolvente de flujo de aire fijo. El acabado se aplica después del conformado, por lo que la protección contra la corrosión no se interrumpe en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Diseñado para centros de torneado CNC, el portabrocas de pinza para torno en alcanza una resistencia térmica de . Las aletas miden a un paso de ; la base de se verifica como plana con una tolerancia de antes del envío.
Enfoque de Diseño y Proceso
Una sola embutición de conforma todo el portabrocas de pinza para torno, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje funciona a , y el ciclo de alimenta una línea de .
El bajo espesor de aleta es donde gana el estampado: aletas a un paso de ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo envolvente.
La construcción estampada tolera mejor la variación por lote que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de las aletas, que la inspección detecta en en lugar de en campo.
El prensado de mantiene ligero el portabrocas de pinza para torno, desde según el envolvente, sin sacrificar la densidad de aletas, lo cual es importante cuando la longitud de la trayectoria de flujo de aire ya está fijada por la carcasa.
El acabado de se aplica después del conformado, por lo que la protección contra la corrosión no se interrumpe en las raíces de las aletas como sí ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es , suministrado con . Para aplicaciones en las que la exposición al centro de torneado CNC sea una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Las dimensiones generales se ajustan a , con características críticas como mantenidas por separado. La geometría conformada hereda una repetibilidad del utillaje de , y la posición de los agujeros se mantiene a . Las clases más estrictas necesitan una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con en cada primera pieza. Las desviaciones superiores a activan una selección del lote completo.
La contención final es . Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
En un centro de torneado CNC, la capacidad determina cuánto flujo de aire sigue necesitando el recinto. A las temperaturas de junta de un centro de torneado CNC, las aletas con este paso mantienen el delta-T dentro del presupuesto del sensor.
Los programas de centro de torneado CNC son la razón por la que existe esta geometría. Cuando el recinto no puede crecer en altura, la densidad de aletas es la única palanca, y este paso con este material es el límite práctico para el aluminio.
Para montajes en centros de torneado CNC, la cara de montaje importa tanto como la clasificación térmica: decide si el material de interfaz térmica se distribuye de manera uniforme o se acumula en un extremo.
Los diseñadores que trabajan con centros de torneado CNC piden planitud antes que datos térmicos, porque el ensamblaje del centro de torneado CNC es automatizado y una base no plana detiene la línea.
Especificaciones
Parámetro
Valor / Rango
MOQ (prototipo)
100 sets
MOQ (producción)
1000 sets
Plazo de entrega (prototipo)
7 días hábiles
Plazo de entrega (producción)
20 días hábiles
FAQ: Sus preguntas antes de realizar el pedido
¿Pueden personalizar el portapinzas para torno para nuestra aplicación?
Sí. Envíe un plano o una muestra y le devolvemos una nota DFM en un plazo de 3 días hábiles. La mayoría de las personalizaciones para centros de torneado CNC cambian , o el patrón de taladros, y los tres son cambios de utillaje en la prensa existente, no en una máquina nueva.
¿Cuál es el plazo de entrega del portapinzas para torno?
El prototipo es de 7 días hábiles desde la aprobación del plano; la producción es de 20 días hábiles después de la aprobación de la primera pieza. El utillaje para una pieza nueva requiere . Cotizamos , y el flete marítimo a Europa tarda aproximadamente de 25 a 30 días después de la reserva.
medida en . Este es el valor que importa para el centro de torneado CNC, porque el pad térmico necesita un contacto uniforme. Si su ensamblaje necesita uno mejor, indíquelo y podemos añadir una operación de refrentado.
¿Pueden ayudar con la simulación térmica antes del muestreo?
Sí. Envíe el flujo de aire de su envolvente, la temperatura de entrada y la carga térmica que debe disiparse, y ejecutaremos un modelo en estado estacionario y le devolveremos una combinación sugerida de y . Eso normalmente ahorra una iteración de utillaje.
¿Cuál es la diferencia entre su portapinzas para torno y un portapinzas para torno de aletas cepilladas?
Las aletas cepilladas se fresan, por lo que se obtienen aletas delgadas y altas con mayor densidad en una altura determinada, pero el costo escala directamente con el área de las aletas. El estampado ofrece el mismo resultado en un solo golpe a un costo unitario mucho menor por debajo de . Para el centro de torneado CNC en una envolvente de altura fija, lo normal es que el estampado sea la respuesta correcta.
Cómo fabricamos y enviamos
Suministro directo desde Dongguan: el material en bobina, el conformado, el tratamiento superficial y la inspección se realizan en un mismo edificio, por lo que la planitud se verifica antes de embalar la pieza.
El personal de calidad trabaja junto a la prensa, no en una sala aparte. Las desviaciones en o detienen la producción en el utillaje en lugar de en la inspección final.
Cotizamos y reservamos 100 juegos para muestreo. El muestreo es , por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Material estándar suministrado con ruta pasivada para exposición en centro de torneado CNC
Tolerancia
Desplazamiento medible del paso de aletas; base plana verificada antes del despacho
Plazo de entrega
Las corridas de utillaje y el ciclo alimentan una línea; no especificado en el artículo
MOQ
No especificado en el artículo
Capacidad
Un solo golpe conforma la pieza completa; ciclo alimentado por línea
Selección / comparación
Opción
Ideal para
Compromiso
Construcción estampada
Bajo calibre de aleta y alta densidad de aletas por milímetro cúbico
El desgaste del troquel se manifiesta como un desplazamiento medible del paso de aletas, detectado en inspección
Perfil mecanizado
Aplicaciones que requieren alternativas mecanizadas
La protección contra la corrosión puede verse interrumpida en las raíces de las aletas
Perfil extruido
Misma envolvente que el estampado
Menos tolerante a la variación por lote; el desplazamiento del paso de aletas aparece en campo
Ruta pasivada
Preocupaciones por exposición en centro de torneado CNC
Recomendada donde la conductividad es importante, según el artículo
Proceso / inspección
Etapa
Control
Registro
Conformado
Un solo golpe conforma todo el portapinzas para torno
Las corridas de utillaje y el ciclo alimentan una línea
Geometría de aletas
Las aletas se miden según el paso
La inspección del paso de aletas detecta el desgaste del troquel
Base
Base verificada plana antes del despacho
Verificación de planitud antes del despacho
Acabado
Acabado aplicado después del conformado
Protección contra corrosión no interrumpida en las raíces de las aletas
Envío
Inspección antes de cada envío
Por sección de artículo: Inspección antes de cada envío
Preguntas frecuentes
¿Para qué se utiliza un portapinzas para torno?
Está diseñado para centros de torneado CNC y alcanza resistencia térmica. El diseño estampado utiliza aletas según el paso y una base verificada plana antes del despacho. Es adecuado para longitudes de trayectoria de aire fijadas por el recinto, donde la densidad de aletas importa más que los perfiles mecanizados o extruidos del mismo envolvente.
¿Cómo se fabrica el portapinzas para torno?
Un solo golpe conforma toda la pieza, por lo que el costo de la pieza deja de escalar con la complejidad. Las corridas de utillaje y el ciclo alimentan una línea. El calibre bajo de aletas es donde la estampación gana: las aletas según el paso ofrecen más superficie por milímetro cúbico que los perfiles mecanizados o extruidos del mismo envolvente.
¿Por qué elegir construcción estampada en lugar de extrusión para esta pieza?
La construcción estampada tolera mejor la variación por lote que la extrusión. El desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta en la línea y no en campo. El prensado también mantiene la pieza ligera sin sacrificar la densidad de aletas en una envolvente de flujo de aire fija.
¿Qué material y acabado superficial son estándar?
El material estándar se suministra con un acabado aplicado después del conformado, de modo que la protección contra la corrosión no se corta en las raíces de las aletas como en las alternativas mecanizadas. Para aplicaciones donde la exposición del centro de torneado CNC es una preocupación, se recomienda la ruta pasivada cuando la conductividad es importante.
¿Cómo se controlan el paso de aletas y la planitud de la base antes del envío?
Las aletas se miden a paso, y la base se verifica plana antes del despacho. La inspección detecta el desgaste del troquel como un desplazamiento medible en el paso de aletas en la línea y no en campo. Cada envío pasa inspección antes de salir, según la sección de inspección.
¿Afecta el acabado a la protección contra la corrosión en las raíces de las aletas?
No. El acabado se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como sí ocurre en las alternativas mecanizadas. Esto es importante donde la exposición del centro de torneado CNC es una preocupación y se recomienda la ruta pasivada para la conductividad.
¿Cuáles son los requisitos de tolerancia e inspección antes del despacho?
Las aletas se miden a paso y la base se verifica plana antes del despacho. El desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta en la línea y no en campo. La inspección antes de cada envío es estándar para esta pieza.