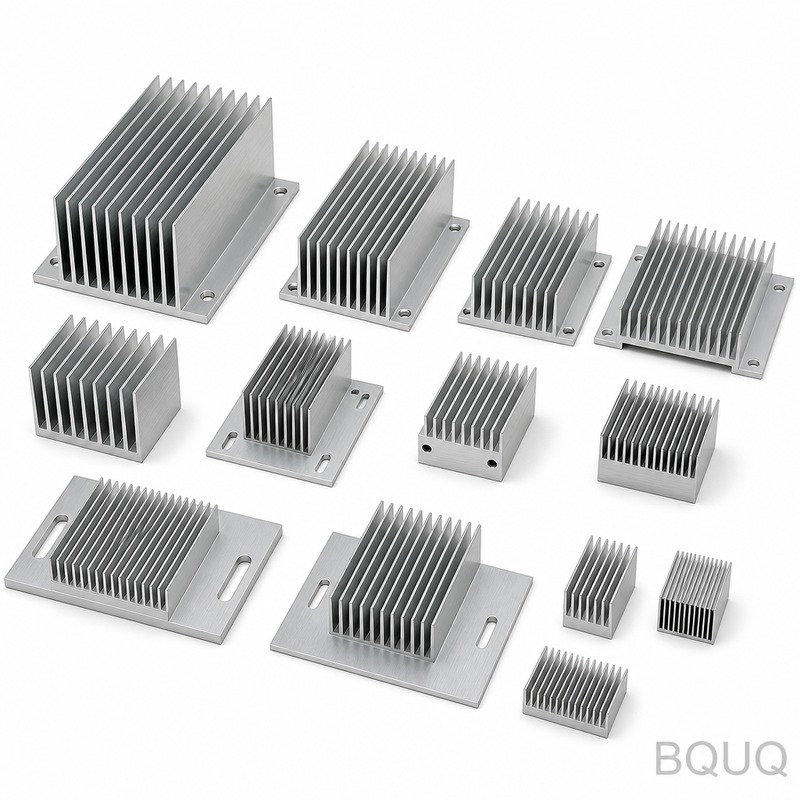
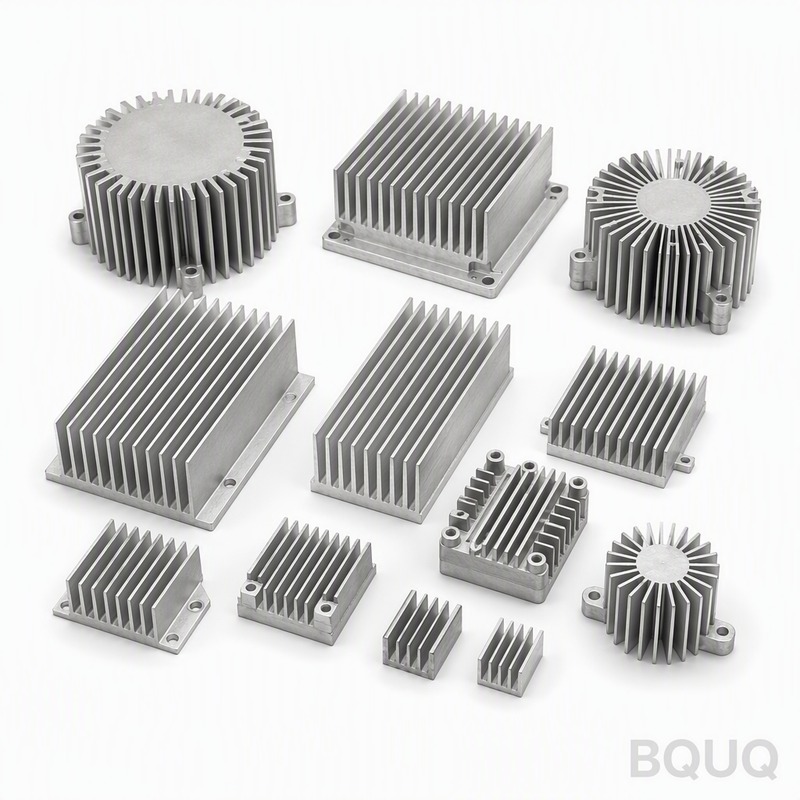
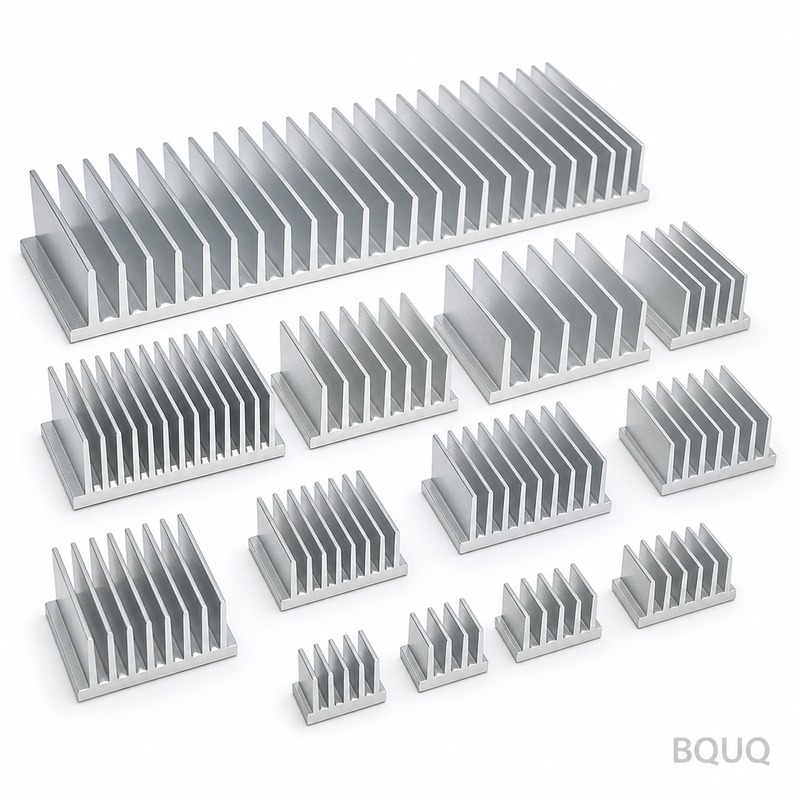
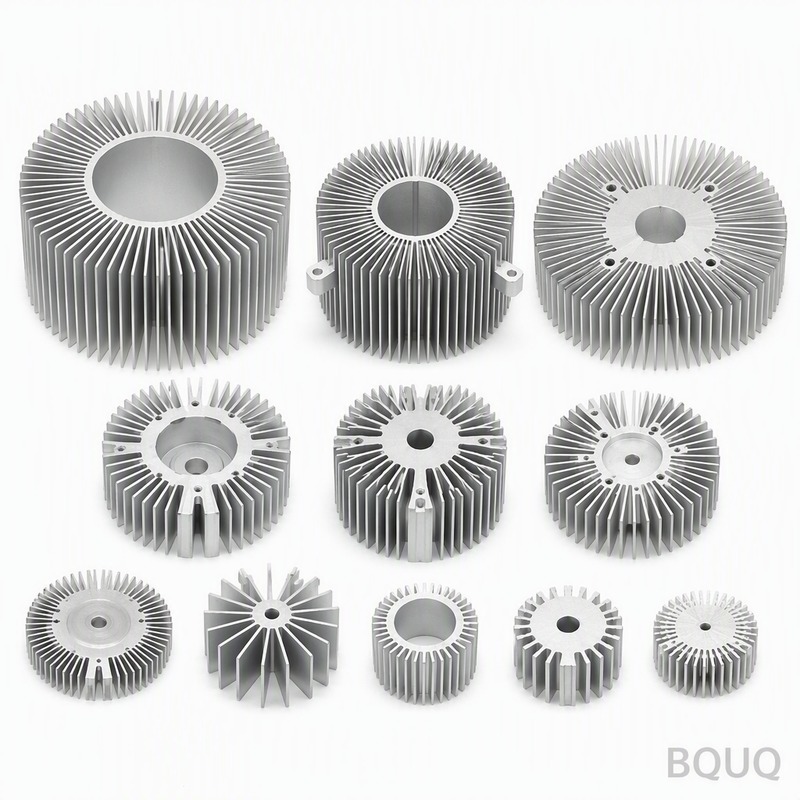
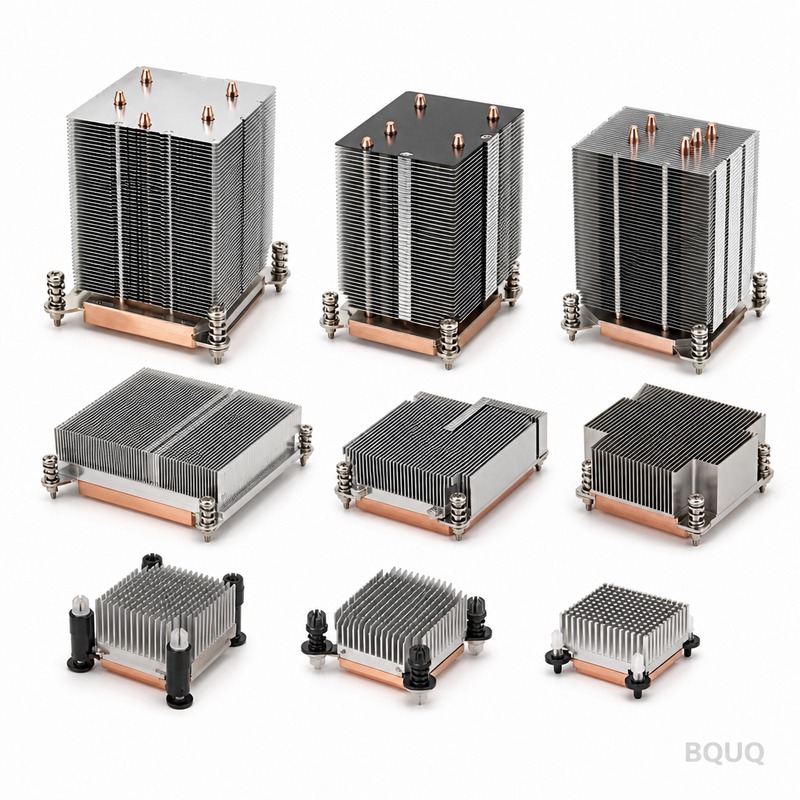
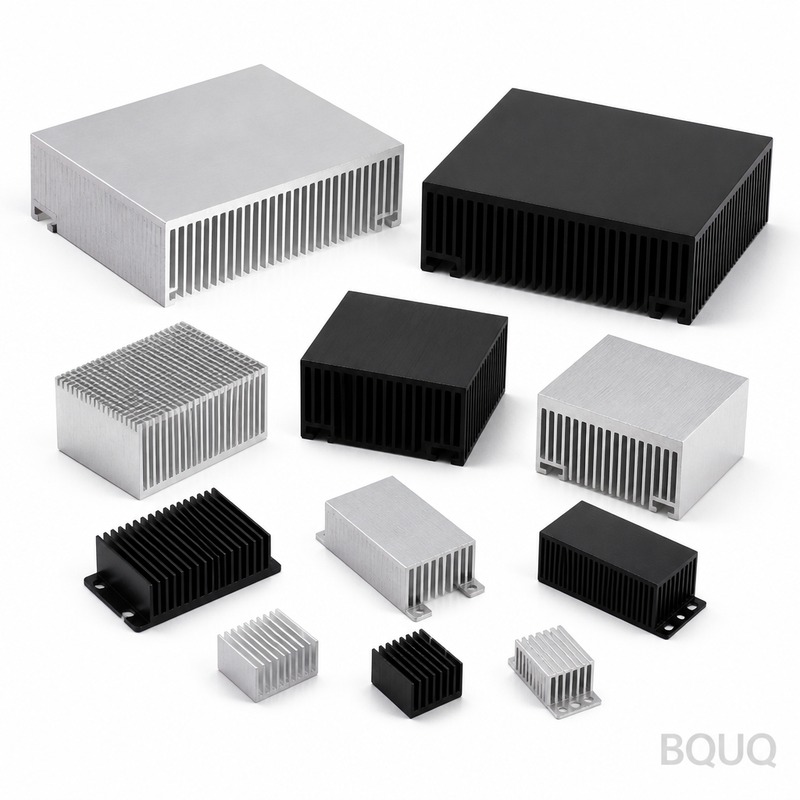
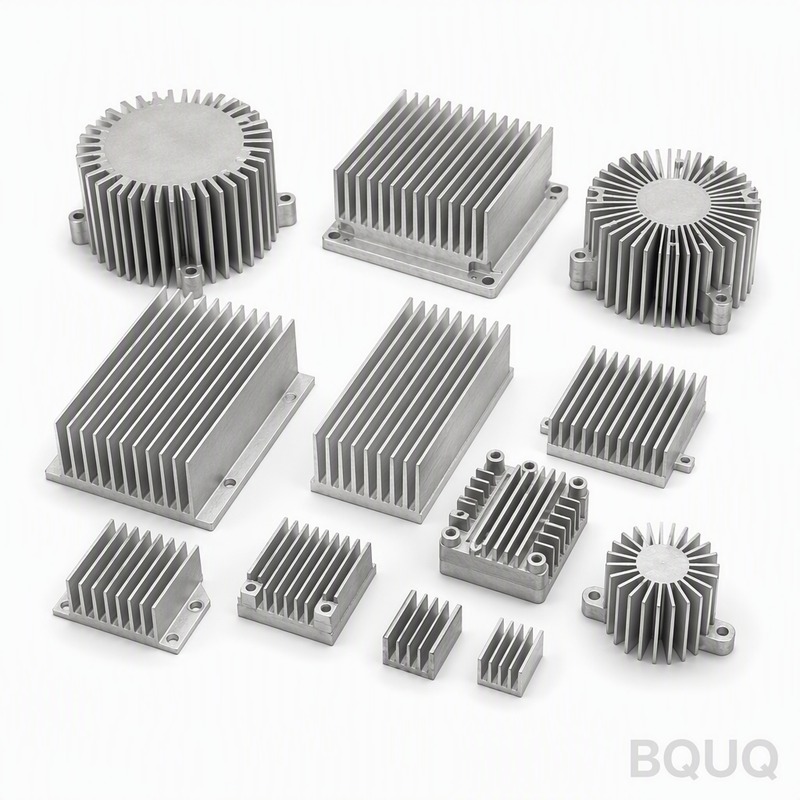
disipadores de calor de aluminio refrigeración pasiva: cobre puro C110, aletas de 0,5 mm con paso de 1,5 mm, planitud de 0,10 mm sobre 100 mm, resistencia térmica de 1,10 K/W. MOQ 500 pzs, s...
Disipadores de calor de aluminio con refrigeración pasiva
Disipadores de calor de aluminio con refrigeración pasiva: 1050A aluminium, 1.0 mm fins at 2.0 mm pitch, 0.05 mm over 100 mm flatness, 0.85 K/W thermal resis...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
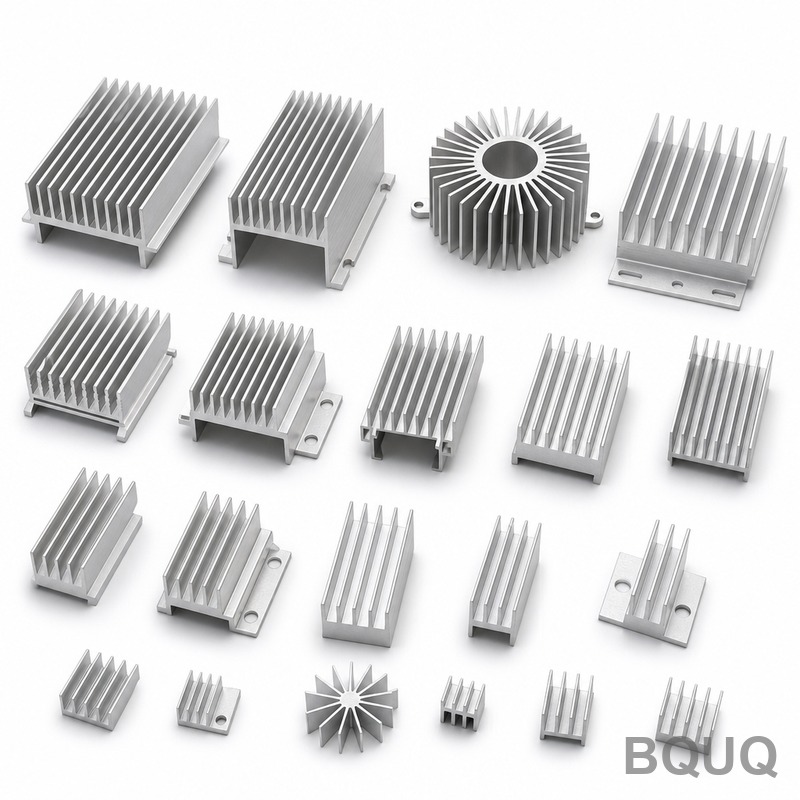
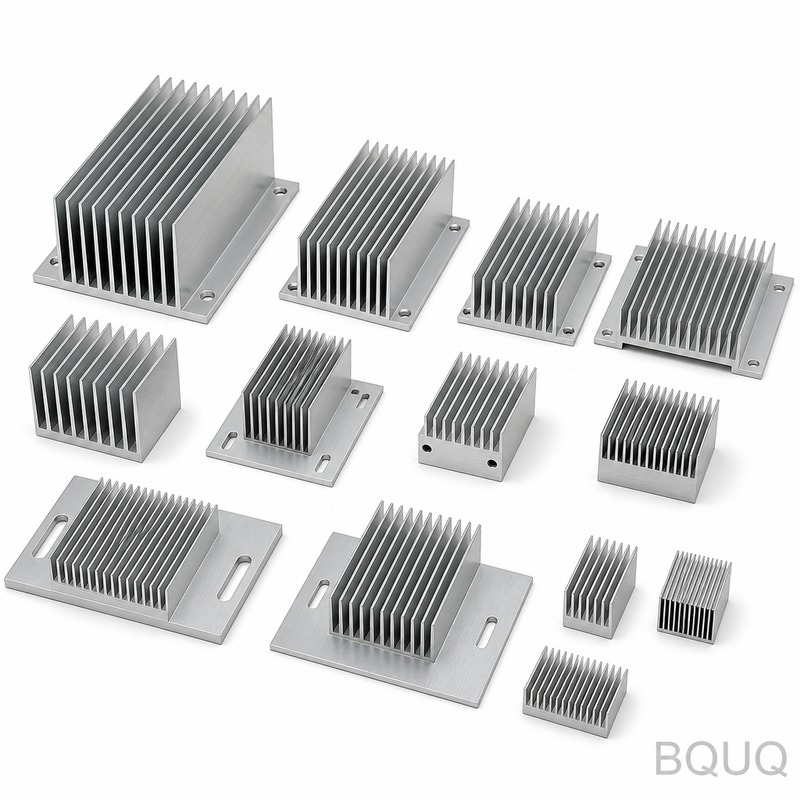
Los disipadores de calor de aluminio con refrigeración pasiva de BQUQ utilizan un diseño estampado de una sola pieza con una base de 3,0 mm y aletas de 0,5 mm con un paso de 1,5 mm, prensados a partir de cobre puro C110 en utillaje de 250 T. Mantienen una planitud de 0,10 mm en 100 mm y ofrecen 1,10 K/W a ΔT = 75 K con aire forzado de 2,0 m/s. La capacidad mensual es de 50.000 unidades.
Una base de 3,0 mm y aletas de 0,5 mm definen este disipador de calor de aluminio con refrigeración pasiva. Prensado a partir de cobre puro C110 en utillaje de 250 T, mantiene 0,10 mm en 100 mm y ofrece 1,10 K/W a ΔT = 75 K, con aire forzado de 2,0 m/s. La producción mensual alcanza las 50.000 unidades.
Enfoque de Diseño y Proceso
Dado que la base y las aletas se prensan como una sola pieza, no existe una unión soldada que pueda fallar. La planitud de 0,10 mm en 100 mm en la cara de montaje se mantiene directamente desde el utillaje, lo que garantiza un contacto uniforme en la interfaz térmica.
El bajo espesor de aleta es donde el estampado destaca: las aletas de 0,5 mm con un paso de 1,5 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
La geometría de una sola pieza elimina la capa adhesiva presente en los refrigeradores de dos componentes, acortando el camino térmico. Nada se interpone entre el cobre puro C110 y el flujo de aire excepto la propia superficie estampada.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta con una resolución de 0,001 mm en CMM en lugar de en campo.
El acabado de anodizado duro Tipo III, de 25-40 µm, se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es cobre puro C110, suministrado con anodizado duro Tipo III, 25-40 µm. Para aplicaciones en las que la exposición a cargadores EV y OBC es una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen en ±0.20 mm, con características críticas como ±0.03 mm en el paso de aletas controladas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0.05 mm, y la posición de los agujeros se mantiene en ±0.10 mm. Las clases más ajustadas requieren una operación de prensado adicional, por lo que conviene decidirlo antes del utillaje y no después.
El cobre puro C110 entrante se verifica en espesor y dureza antes de entrar en la prensa. Tras el conformado, la CMM con resolución de 0.001 mm confirma 0.10 mm sobre 100 mm y 1.5 mm respecto al plano.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con CMM de resolución 0.001 mm en cada primera pieza. Las desviaciones superiores a ±0.20 mm activan una selección del lote completo.
La planitud se mide sobre granito y no sobre fundición, porque 0.10 mm sobre 100 mm en 20 x 20 x 10 mm se lee de forma distinta sobre una placa que no ha sido lapeada. Los registros conservan ambas lecturas.
Inspeccionamos las puntas de aleta de 0.5 mm en busca de rebabas y grietas tras el conformado, porque el estampado puede dividir una raíz sin desplazar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
Dónde se utiliza esta pieza
En cargadores EV y OBC, la clasificación de 1,10 K/W determina cuánto flujo de aire necesita todavía la carcasa. A las temperaturas de unión de los cargadores EV y OBC, las aletas de 0,5 mm con un paso de 1,5 mm mantienen el delta-T dentro del presupuesto del sensor.
Los programas de cargadores EV y OBC son la razón por la que existe esta geometría. Cuando la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 1,5 mm con un espesor de 0,5 mm es el límite práctico para el aluminio.
Cuando un disipador de calor de aluminio con refrigeración pasiva opera en volúmenes de cargadores EV y OBC, la consistencia entre piezas decide las devoluciones en campo. ±0,05 mm en una tirada de 50.000 uds. mantiene la curva térmica dentro de una sola banda.
Para prototipos de cargadores EV y OBC, 5 días hábiles cubren la revisión del plano y la primera pieza. Los lotes de producción pasan a 20 días hábiles una vez validada la capacidad de ±0,05 mm.
Especificaciones
Parámetro
Valor / Rango
Material
cobre puro C110
Espesor de aleta
0,5 mm
Paso de aleta
1,5 mm
Altura de aleta
50 mm
Espesor de base
3,0 mm
Planitud de base
0,10 mm sobre 100 mm
Resistencia térmica
1,10 K/W
Condición de ensayo térmico
ΔT = 75 K, aire forzado 2,0 m/s
Acabado superficial
anodizado duro Tipo III, 25-40 µm
Rango de tamaño
20 x 20 x 10 mm
FAQ: Sus preguntas antes de realizar el pedido
¿Cómo verifican la calidad en cada lote?
Cada lote se inspecciona con CMM de 0.001 mm de resolución, y el informe se incluye en el envío. Verificamos 0.10 mm sobre 100 mm, 1.5 mm, 3.0 mm y la posición de los orificios contra ±0.20 mm. La trazabilidad del lote desde la bobina hasta la caja se conserva durante 10 años.
¿Qué materiales recomiendan?
El cobre puro C110 es la opción estándar. Para cargadores EV y OBC en un entorno corrosivo especificamos 6063-T5 con anodizado duro Tipo III, 25-40 µm; para la máxima conductividad pasamos al cobre C110, que aumenta el coste y el peso pero reduce la resistencia térmica aproximadamente a la mitad en la misma envolvente.
¿Cuál es la planitud en la cara de montaje?
0.10 mm sobre 100 mm medidos sobre una superficie de granito, 25 °C. Este es el valor que importa para cargadores EV y OBC, porque el pad térmico necesita un contacto uniforme. Si su ensamblaje necesita mejor planitud, indíquelo y podemos añadir una operación de rectificado.
En cobre puro C110 con tonelaje de prensa normal, se puede esperar una vida útil del utillaje de aproximadamente . A 50,000 pcs eso supone de 6 a 12 meses. Mantenemos conjuntos de matrices de repuesto en planta para programas de cargadores EV y OBC, lo que elimina la espera si aparece desgaste en el registro de planitud.
¿Cuál es la diferencia entre sus disipadores de calor de aluminio con refrigeración pasiva y un disipador de calor de aluminio con aletas skived y refrigeración pasiva?
Las aletas skived se fresan, por lo que se obtienen aletas finas y altas y una mayor densidad en una altura determinada, pero el coste escala directamente con el área de aletas. El estampado ofrece el mismo resultado en una sola embestida a un coste unitario mucho menor por debajo de 50,000 pcs. Para cargadores EV y OBC en una envolvente de altura fija, el estampado suele ser la respuesta correcta.
Cómo fabricamos y enviamos
Suministro directo desde Dongguan: bobina de aluminio, conformado, tratamiento superficial e inspección se realizan en un mismo edificio, por lo que la planitud de 0,10 mm sobre 100 mm se verifica antes de embalar la pieza.
Nuestra experiencia en cargadores EV y OBC se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que el anodizado duro estándar Tipo III, 25-40 µm y ±0,20 mm son valores conservadores y no optimistas.
La fábrica cuenta con ISO9001 y puede enviar documentación RoHS y REACH junto con la bolsa PE + caja de cartón nido de abeja, 15 kg por caja. La inspección de terceros SGS se organiza bajo petición antes de precintar el contenedor.
Solicite presupuesto: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
0,10 mm de planitud sobre 100 mm; CMM con resolución de 0,001 mm
Plazo de entrega
Estándar para este proceso: 2–4 semanas tras la aprobación del utillaje
MOQ
Estándar para este proceso: 5.000 uds.
Capacidad
50.000 uds. al mes
Selección / comparación
Opción
Ideal para
Contrapartida
Cobre C110 estampado en una pieza
Refrigeración pasiva de alto volumen con bajo espesor de aleta
Requiere utillaje de 250 T; el desgaste del troquel altera el paso de aletas
Perfil mecanizado
Volúmenes bajos o geometrías complejas
Mayor coste por pieza; menor superficie por milímetro cúbico
Perfil extruido
Secciones transversales constantes y sencillas
No alcanza aletas de 0,5 mm con paso de 1,5 mm; variación de lote menos detectable
Enfriador de dos piezas con adhesivo
Conjuntos de materiales mixtos
La capa adhesiva añade resistencia térmica y una unión que puede fallar
Proceso / inspección
Etapa
Control
Registro
Estampado
Prensas de utillaje de 250 T conforman la base y las aletas en una sola pieza
Hoja de configuración del utillaje e inspección de primera pieza
Planitud
0,10 mm sobre 100 mm en la cara de montaje, mantenida desde el utillaje
Informe CMM con resolución de 0,001 mm
Paso de aletas
Paso de 1,5 mm monitorizado para detectar desviaciones por desgaste del troquel
Registro de inspección con los valores de paso medidos
Acabado superficial
Anodizado duro Tipo III, 25–40 µm aplicado después del conformado
Certificado de espesor de recubrimiento
Inspección final
Inspección antes de cada envío
Registro de inspección de envío
Preguntas frecuentes
¿Cuál es la resistencia térmica de este disipador de calor de aluminio?
Ofrece 1,10 K/W con ΔT = 75 K y aire forzado a 2,0 m/s. La construcción de una sola pieza estampada en cobre C110 elimina la capa adhesiva presente en los enfriadores de dos partes, acortando el recorrido térmico. La planitud de 0,10 mm sobre 100 mm mantiene un contacto uniforme en la interfaz térmica.
¿Qué material se utiliza y por qué cobre en lugar de aluminio?
La pieza se estampa en cobre puro C110. El cobre ofrece mayor conductividad térmica que el aluminio, y el proceso de estampado de 250 T conforma la base de 3,0 mm y las aletas de 0,5 mm en una sola pieza. El anodizado duro Tipo III, 25–40 µm, se aplica después del conformado para protección contra la corrosión.
¿Cuáles son las dimensiones y el paso de las aletas?
Las aletas tienen un espesor de 0,5 mm con un paso de 1,5 mm y una base de 3,0 mm. Este bajo espesor de aleta proporciona más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo envolvente. El desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de las aletas, detectado por CMM con una resolución de 0,001 mm.
Mantenemos una planitud de 0,10 mm sobre 100 mm en la cara de montaje directamente desde el útil. La inspección utiliza CMM con una resolución de 0,001 mm. Esto mantiene uniforme el contacto de la interfaz térmica y detecta cualquier desplazamiento por desgaste del troquel en el paso de las aletas antes del envío.
¿Cuál es la capacidad de producción mensual y el MOQ?
La producción mensual alcanza las 50.000 piezas. El MOQ estándar para este proceso de estampado es de 5.000 piezas, y el plazo de entrega es típicamente de 2 a 4 semanas tras la aprobación del utillaje. La capacidad escala con el utillaje de 250 T y la construcción estampada en una sola pieza.
¿Cómo se aplica la protección contra la corrosión y sobrevive al conformado?
El anodizado duro Tipo III, de 25 a 40 µm, se aplica después del conformado, de modo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre cuando el recubrimiento precede al conformado. Esto preserva la superficie estampada entre el cobre puro C110 y el flujo de aire.
¿Por qué elegir la construcción estampada en lugar de la extrusión?
La construcción estampada tolera mejor la variación entre lotes que la extrusión. El desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de las aletas, que la inspección detecta con una resolución de CMM de 0,001 mm en lugar de en campo. También logra aletas de 0,5 mm con un paso de 1,5 mm para obtener más superficie por milímetro cúbico.