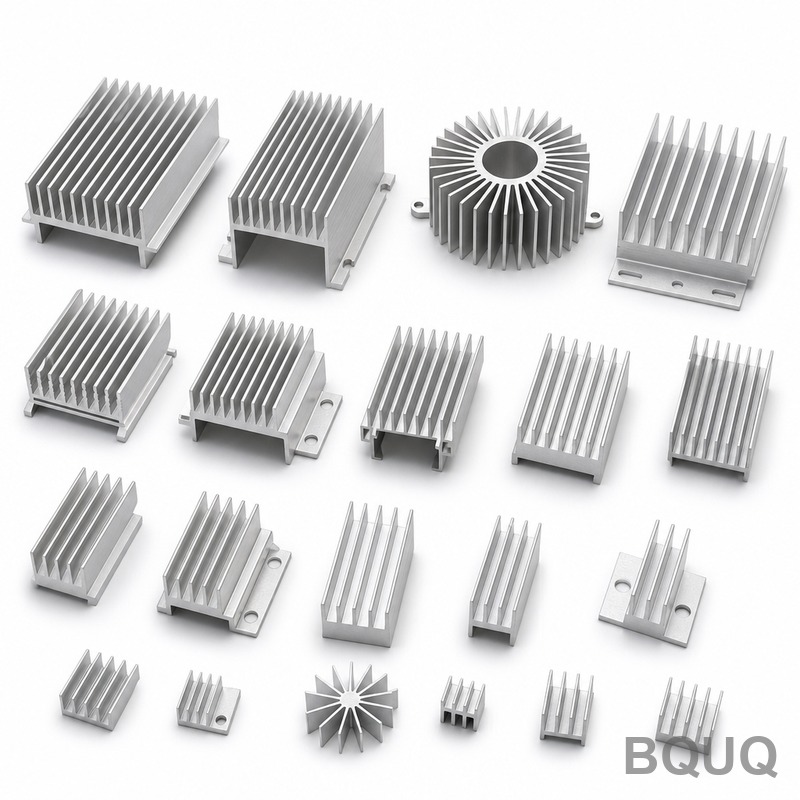
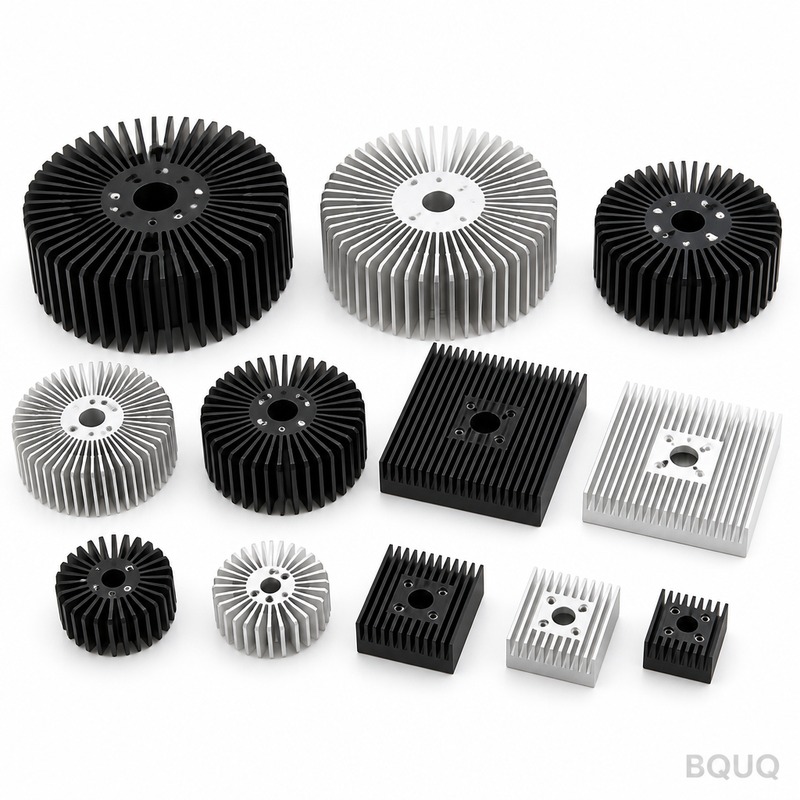
aluminio disipador de calor vs cobre: aluminio 6063-T5, aletas de 0,5 mm con paso de 2,0 mm, planitud de 0,10 mm sobre 100 mm, resistencia térmica de 0,35 K/W. MOQ 200 pzs, se envía e...
disipador de calor de aluminio vs cobre
aluminum heat sink vs copper: 6063-T5 aluminium, 0.5 mm fins at 2.0 mm pitch, 0.10 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 200 pcs, ships i...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
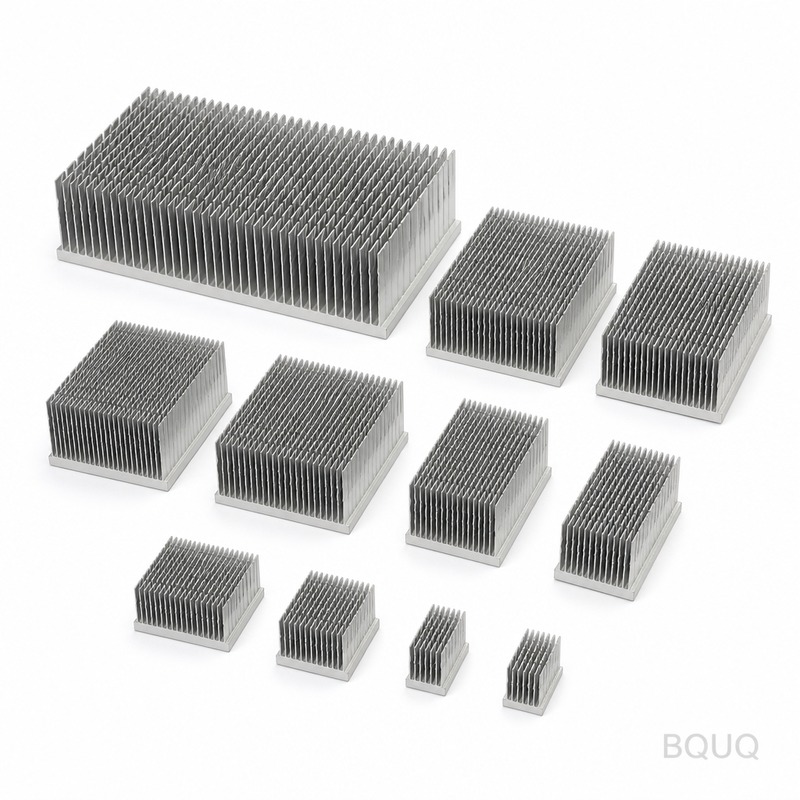
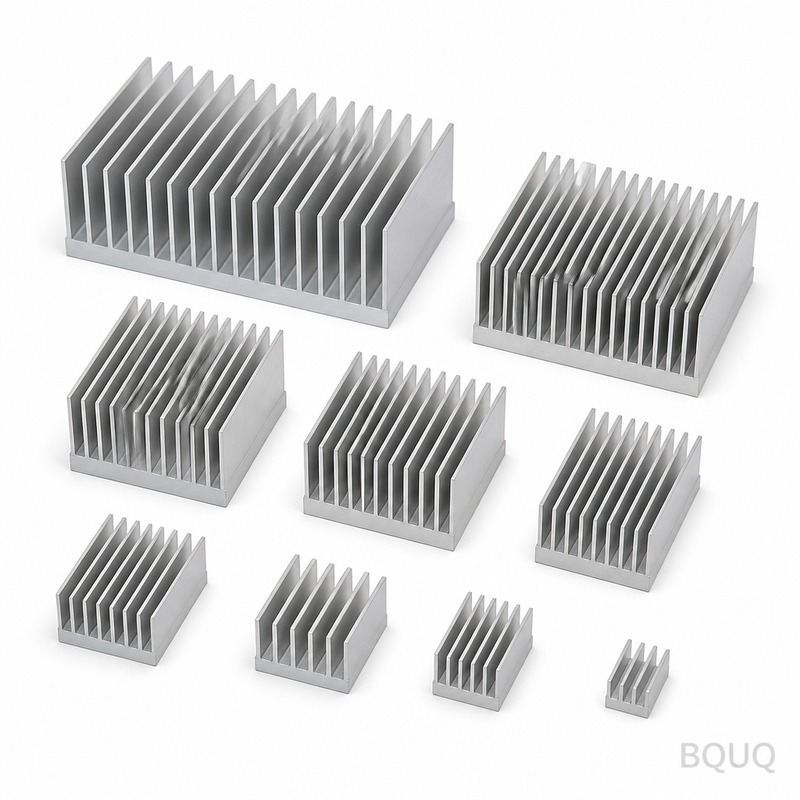
La comparación entre disipador de calor de aluminio y cobre contrasta un disipador estampado de aluminio 6063-T5 de 20 x 20 x 10 mm con aletas de 50 mm y paso de 2,0 mm, que ofrece 0,35 K/W con ΔT = 60 K. El estampado mantiene el paso de aletas dentro de ±0,03 mm en una producción de 800.000 unidades, con un ciclo de 18 s y un peso de pieza desde 280 g. El cobre ofrece mayor conductividad, pero también mayor densidad y coste; el aluminio gana en peso y densidad de aletas estampadas.
Esta comparación entre disipador de calor de aluminio y cobre abarca 20 x 20 x 10 mm en aluminio 6063-T5, con aletas de 50 mm y paso de 2,0 mm. El rendimiento térmico es de 0,35 K/W con ΔT = 60 K, confirmado mediante CMM más placa de planitud de granito, con recubrimiento de zinc-níquel y pasivado trivalente disponible.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta repetible de 0,5 mm que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,03 mm en una producción de 800.000 unidades.
Una sola embestida de 63 T conforma todo el disipador de calor de aluminio vs cobre, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje trabaja a ±0,03 mm, y el ciclo de 18 s alimenta una línea de 800.000 unidades.
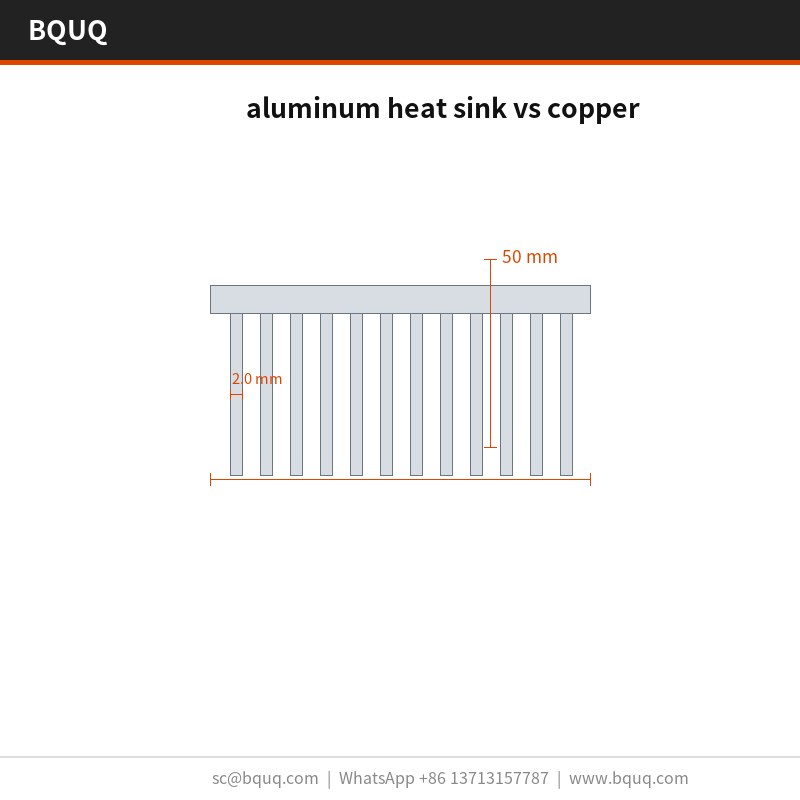
El bajo espesor de aleta es donde gana el estampado: aletas de 0,5 mm con paso de 2,0 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
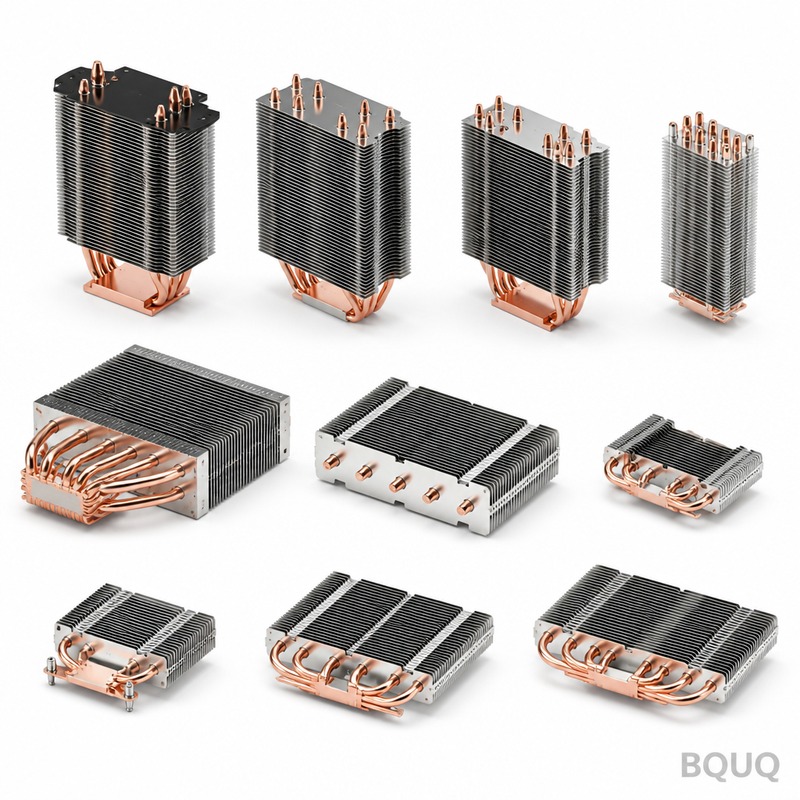
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los enfriadores de dos partes, reduciendo el camino térmico. Nada se interpone entre el aluminio 6063-T5 y el flujo de aire excepto la propia superficie estampada.
El prensado del aluminio 6063-T5 mantiene ligero el disipador de calor de aluminio vs cobre, desde 280 g según el volumen envolvente, sin sacrificar la densidad de aletas, lo cual importa cuando la longitud del recorrido del flujo de aire ya está fijada por la carcasa.
Selección de material y acabado superficial
El material estándar es aluminio 6063-T5, suministrado con recubrimiento de zinc-níquel y pasivado trivalente. Para aplicaciones donde la exposición en PLC industriales y armarios de control es una preocupación, recomendamos la ruta pasivada; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
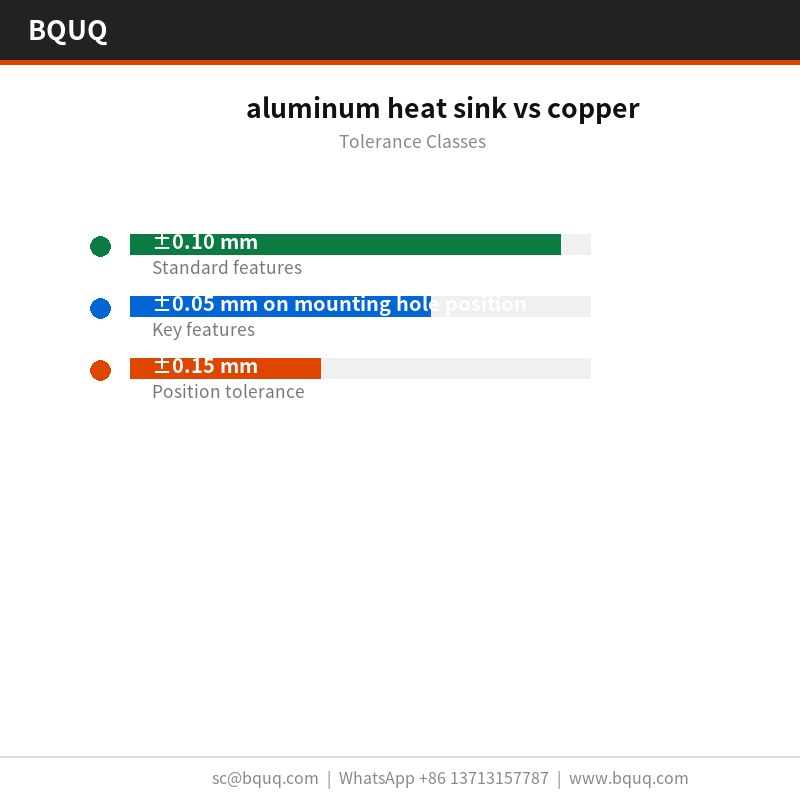
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen en ±0,10 mm, con características críticas como ±0,05 mm en la posición de los orificios de montaje controladas por separado. La geometría conformada hereda la repetibilidad del utillaje de ±0,03 mm, y la posición de los orificios se mantiene a ±0,15 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una placa de superficie de granito, a 25 °C, contra un límite de 0,10 mm sobre 100 mm, y el paso de aletas se verifica ópticamente a ±0,03 mm. Los informes se emiten con cada lote.
Cada lote lleva un informe CMM de CMM más placa de planitud de granito. Registramos planitud, paso, espesor de base y posición de orificios, y señalamos cualquier valor fuera de ±0,10 mm antes de que salga de la línea.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con CMM más placa de planitud de granito en cada primera pieza. Las desviaciones superiores a ±0,10 mm activan una selección completa del lote.
La planitud se mide sobre granito y no sobre fundición, porque 0,10 mm sobre 100 mm en 20 x 20 x 10 mm se lee de forma diferente sobre una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
Los programas de PLC industriales y armarios de control son la razón de ser de esta geometría. Cuando la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 2,0 mm con material de 0,5 mm es el techo práctico para el aluminio.
Para montajes de PLC industriales y armarios de control, la cara de montaje de 0,10 mm sobre 100 mm importa tanto como la clasificación térmica: decide si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
Los diseñadores que trabajan en PLC industriales y armarios de control piden la planitud antes que los datos térmicos, porque el montaje de PLC industriales y armarios de control está automatizado y una base no plana detiene la línea.
Los diseños de PLC industriales y armarios de control suelen funcionar con un recorrido de aire forzado de 2,0 m/s. 0,35 K/W con ΔT = 75 K, aire forzado a 2,0 m/s significa que el PLC industrial y armario de control puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Especificaciones
Parámetro
Valor / Rango
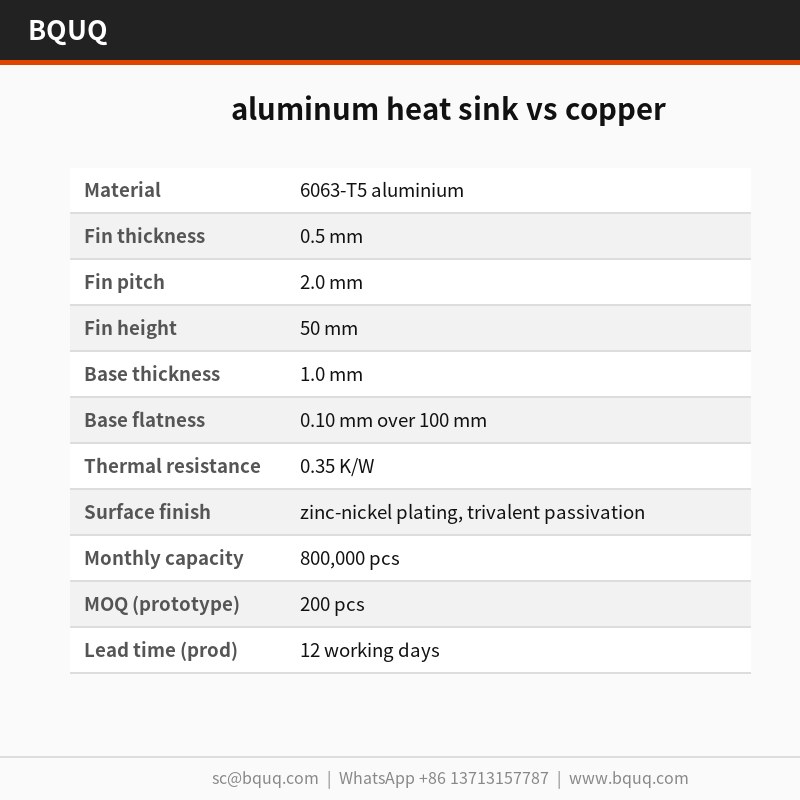
Material
Aluminio 6063-T5
Espesor de aleta
0,5 mm
Paso de aleta
2,0 mm
Altura de aleta
50 mm
Espesor de base
1,0 mm
Planitud de base
0,10 mm sobre 100 mm
Resistencia térmica
0,35 K/W
Condición de ensayo térmico
ΔT = 75 K, aire forzado 2,0 m/s
Acabado superficial
Recubrimiento de zinc-níquel, pasivado trivalente
Rango de tamaño
20 x 20 x 10 mm
FAQ: Sus preguntas antes de pedir
¿Cuál es la cantidad mínima de pedido para este disipador de calor de aluminio vs cobre?
La cantidad mínima de pedido es de 200 unidades para una tirada de prototipo y 2000 unidades para producción. Por debajo de la cantidad de prototipo, la amortización del utillaje domina el coste unitario, por lo que cotizamos la ruta de muestra: muestra gratuita con plano, 5-7 días.
¿Pueden personalizar el disipador de calor de aluminio vs cobre para nuestra aplicación?
Sí. Envíe un plano o una muestra y le devolvemos una nota DFM en 3 días hábiles. La mayoría de las personalizaciones para PLC industriales y armarios de control cambian 2,0 mm, 1,0 mm o el patrón de orificios, y los tres son cambios de utillaje en la prensa de 63 T existente en lugar de una máquina nueva.
¿Qué materiales recomiendan?
El aluminio 6063-T5 es la opción estándar. Para PLC industriales y armarios de control en un entorno corrosivo especificamos 6063-T5 con recubrimiento de zinc-níquel y pasivado trivalente; para la máxima conductividad pasamos al cobre C110, que eleva el coste y el peso pero reduce la resistencia térmica aproximadamente a la mitad con el mismo volumen envolvente.
¿Pueden suministrar el disipador de calor de aluminio vs cobre premontado?
Sí. Podemos añadir clips, tornillos o una cubierta de ventilador como un conjunto kit, con las piezas embolsadas y etiquetadas por juego. Esto es habitual en programas de PLC industriales y armarios de control y añade unos 3 días hábiles.
¿Pueden ayudar con la simulación térmica antes del muestreo?
Sí. Envíe el flujo de aire de su carcasa, la temperatura de entrada y la carga térmica que debe disiparse, y ejecutaremos un modelo en estado estacionario y devolveremos una combinación sugerida de 0,5 mm y 2,0 mm. Normalmente eso ahorra una iteración de utillaje.
Cómo fabricamos y enviamos
La fábrica cuenta con ISO9001 y puede enviar documentación RoHS y REACH con la bolsa PE + caja de cartón nido de abeja, 15 kg por caja. La inspección de terceros SGS se organiza bajo petición antes de precintar el contenedor.
La producción funciona con ciclos de 18 s con visión en línea a 0,10 mm sobre 100 mm. Eso es lo que mantiene creíble un compromiso de 800.000 unidades en temporada alta.
Cotizamos CIF Rotterdam y reservamos 200 unidades para muestreo. El muestreo es muestra gratuita con plano, 5-7 días, por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Ciclo de 18 s (producción); plazo de utillaje no indicado
MOQ
Tirada de 800.000 unidades (ejemplo)
Capacidad
Línea de 800.000 unidades
Selección / comparación
Opción
Mejor para
Compromiso
Aluminio 6063-T5 estampado
Ligero, alta densidad de aletas, bajo coste en volumen
Menor conductividad térmica que el cobre
Cobre
Máxima conductividad térmica
Mayor densidad y coste de material; no detallado en el extracto
Aluminio extruido
Perfiles simples
No puede mantener un perfil de aleta de 0,5 mm con paso de 2,0 mm
Aluminio mecanizado
Prototipos o bajo volumen
Mayor coste por pieza; menos superficie por milímetro cúbico
Enfriador de dos partes
Cuando la unión adhesiva es aceptable
La capa adhesiva añade resistencia térmica
Proceso / inspección
Etapa
Control
Registro
Estampado
Una sola embestida de 63 T conforma todas las aletas; perfil de aleta de 0,5 mm
Tiempo de ciclo 18 s; tirada de 800.000 unidades
Paso de aleta
El troquel mantiene el paso dentro de ±0,03 mm
Medición del paso a lo largo de la tirada
Rendimiento térmico
0,35 K/W con ΔT = 60 K
Registro de ensayo térmico
Planitud
CMM más placa de planitud de granito
Informe de inspección
Acabado superficial
Recubrimiento de zinc-níquel; pasivado trivalente disponible
Certificado de recubrimiento
Preguntas frecuentes
¿Cuál es el rendimiento térmico de este disipador de calor de aluminio vs cobre?
El disipador de calor estampado de aluminio 6063-T5 alcanza 0,35 K/W con ΔT = 60 K. El cobre suele tener mayor conductividad térmica, pero este diseño de aluminio utiliza aletas de 0,5 mm con paso de 2,0 mm para maximizar la superficie dentro de un volumen envolvente de 20 x 20 x 10 mm.
¿Qué tan ajustada es la tolerancia del paso de aletas en el disipador de calor de aluminio estampado?
El troquel de estampado mantiene el paso de aletas dentro de ±0,03 mm en una producción de 800.000 unidades. Esta repetibilidad proviene de una sola embestida de 63 T que conforma todas las aletas a la vez, algo que la extrusión no puede igualar para un perfil de aleta de 0,5 mm con paso de 2,0 mm.
¿Cuál es el peso de la pieza del disipador de calor de aluminio vs cobre?
El disipador de calor de aluminio pesa desde 280 g según el volumen envolvente. El cobre es significativamente más denso, por lo que un equivalente de cobre sería más pesado. El aluminio 6063-T5 mantiene bajo el peso sin sacrificar la densidad de aletas, lo cual importa cuando la longitud del recorrido del flujo de aire es fija.
¿Cuál es la capacidad de producción y el tiempo de ciclo de este disipador de calor estampado?
La línea funciona con un ciclo de 18 s y está configurada para una tirada de 800.000 unidades. Una sola embestida de 63 T conforma toda la pieza, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje mantiene ±0,03 mm de paso de aleta durante toda la tirada.
¿Qué acabados superficiales están disponibles para el disipador de calor de aluminio?
El recubrimiento de zinc-níquel es estándar, con pasivado trivalente disponible. Estos acabados favorecen la resistencia a la corrosión y la soldabilidad. La propia superficie estampada es la única interfaz entre el aluminio 6063-T5 y el flujo de aire, ya que la geometría de una sola pieza elimina las capas adhesivas.
¿Cómo se inspecciona el disipador de calor de aluminio antes del envío?
La inspección utiliza CMM más placa de planitud de granito para confirmar la planitud y las dimensiones. El rendimiento térmico se verifica a 0,35 K/W con ΔT = 60 K. El paso de aletas se comprueba dentro de ±0,03 mm, y se conservan los registros de recubrimiento de zinc-níquel y pasivado trivalente.
¿Por qué elegir aluminio estampado en lugar de extruido o mecanizado para este disipador de calor?
El estampado mantiene un perfil de aleta de 0,5 mm con paso de 2,0 mm que la extrusión no puede, ofreciendo más superficie por milímetro cúbico que los perfiles mecanizados o extruidos. La geometría de una sola pieza elimina la capa adhesiva de los enfriadores de dos partes, reduciendo el camino térmico. Una sola embestida de 63 T conforma toda la pieza en 18 s.