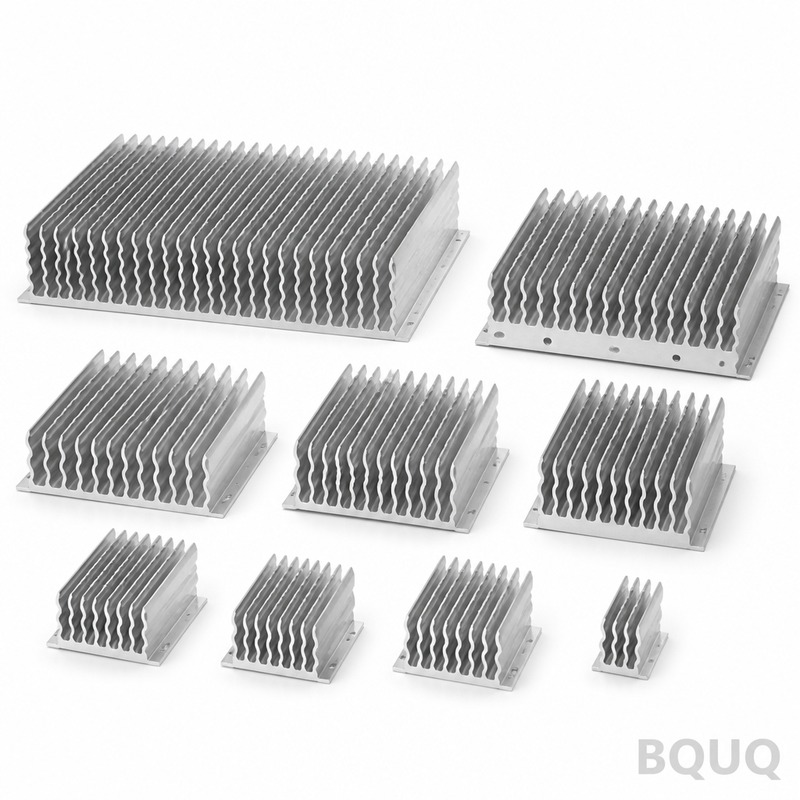
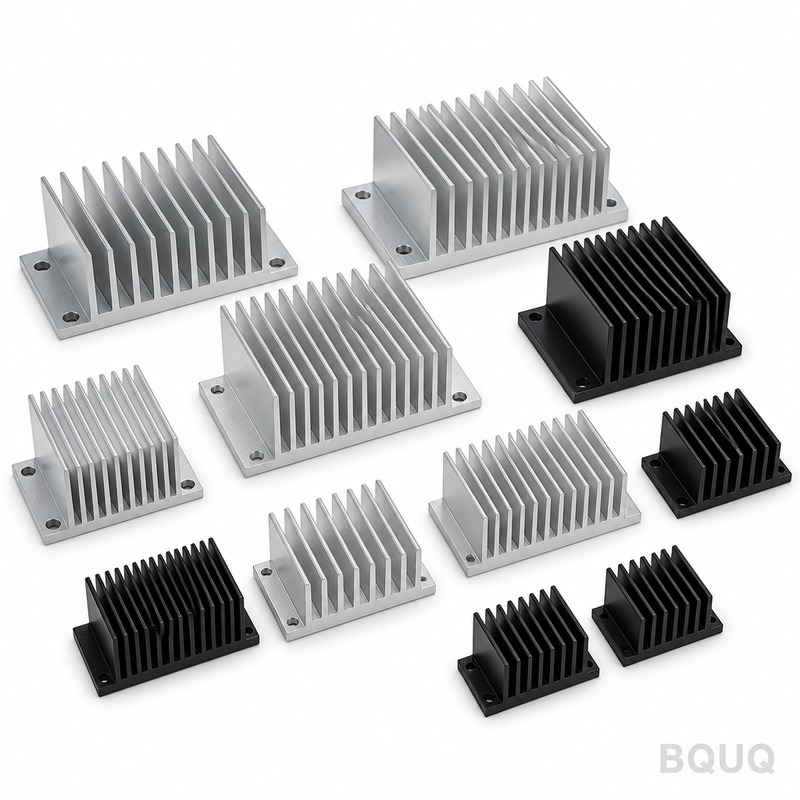
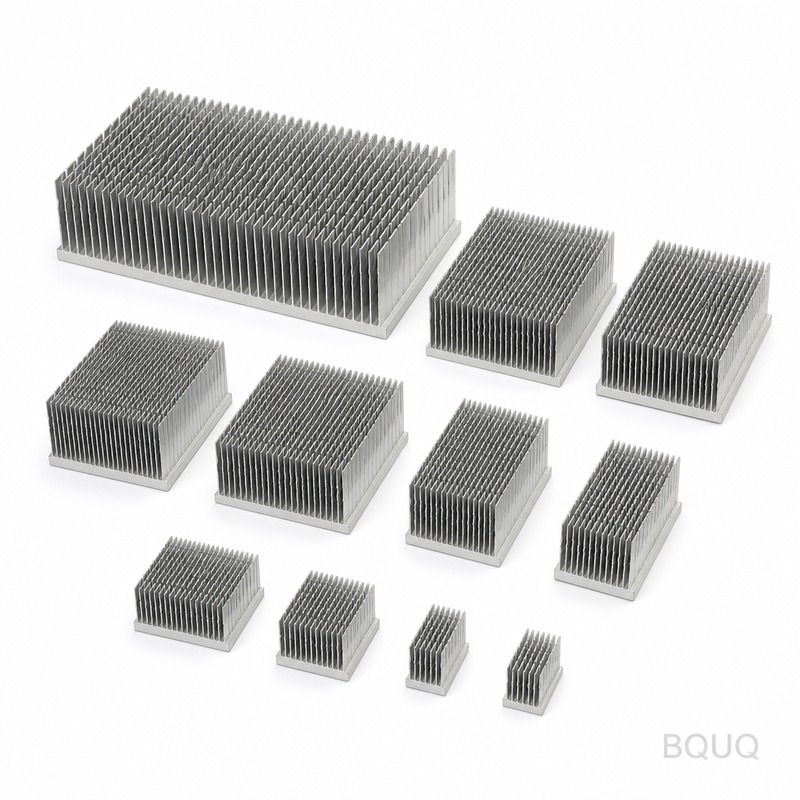
aluminum heat sink hs code: aluminio 6061-T6, aletas de 0,5 mm con paso de 2,5 mm, planitud de 0,05 mm sobre 100 mm, resistencia térmica de 0,62 K/W. MOQ 500 pzs, se envía en ...
código hs del disipador de calor de aluminio
aluminum heat sink hs code: 6061-T6 aluminium, 0.5 mm fins at 2.5 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
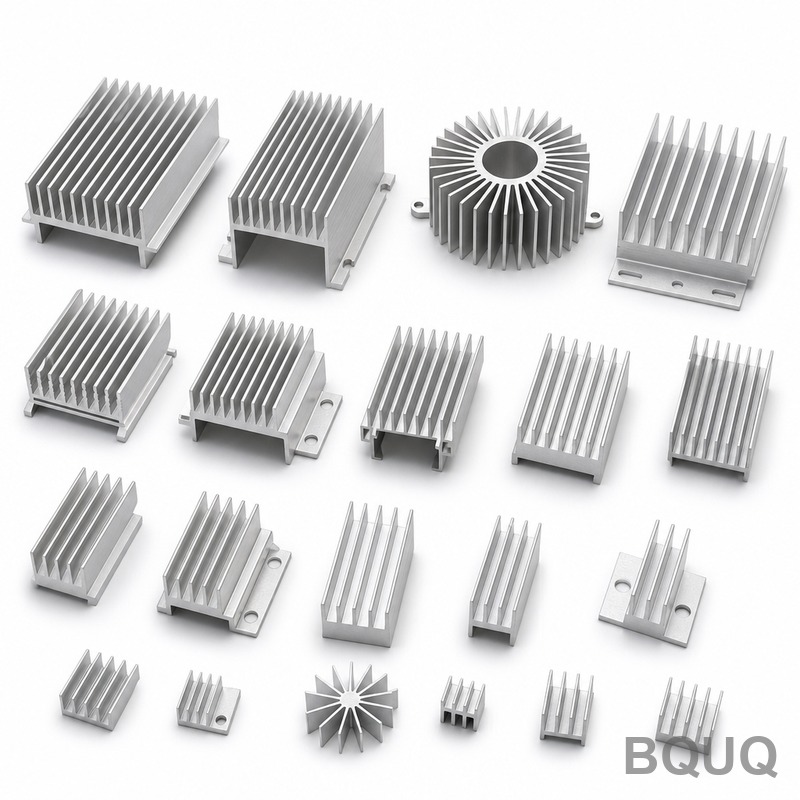
El código SA de un disipador de calor de aluminio suele clasificarse bajo 7616.99 o 7606/7609, según si se trata de un artículo prensado con aletas o de un perfil. Este disipador prensado de 6061-T6 se define por una base de 2,0 mm, aletas de 0,5 mm, planitud de 0,05 mm sobre 100 mm y 0,62 K/W a ΔT = 60 K. La producción mensual alcanza las 120.000 piezas, con anodizado duro Tipo III de 25-40 µm.
Una base de 2,0 mm y aletas de 0,5 mm definen este código SA de disipador de calor de aluminio. Prensado en aluminio 6061-T6 con utillaje de 250 T, mantiene 0,05 mm sobre 100 mm y ofrece 0,62 K/W a ΔT = 60 K, convección natural. La producción mensual es de 120.000 piezas.
Como la base y las aletas se prensan en una sola pieza, no hay unión soldada que pueda fallar. La planitud de 0,05 mm sobre 100 mm en la cara de montaje se mantiene directamente desde el utillaje, lo que mantiene uniforme el contacto de la interfaz térmica.
Un proveedor ahora cubre espesores de aleta de 0,5 mm a 0,5 mm desde la misma familia de prensas de 250 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
El prensado de aluminio 6061-T6 mantiene ligero el código SA del disipador de calor de aluminio, desde 15 g según el envolvente, sin sacrificar la densidad de aletas, lo que importa cuando la longitud del recorrido de aire ya está fijada por la carcasa.
Cada golpe es dimensionalmente idéntico, por lo que la posición de los orificios de ±0,15 mm se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen para VFD e inversores.
El acabado de anodizado duro Tipo III, 25-40 µm, se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es aluminio 6061-T6, suministrado con anodizado duro Tipo III, 25-40 µm. Para aplicaciones donde la exposición a VFD e inversores es una preocupación, recomendamos la ruta pasivada; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
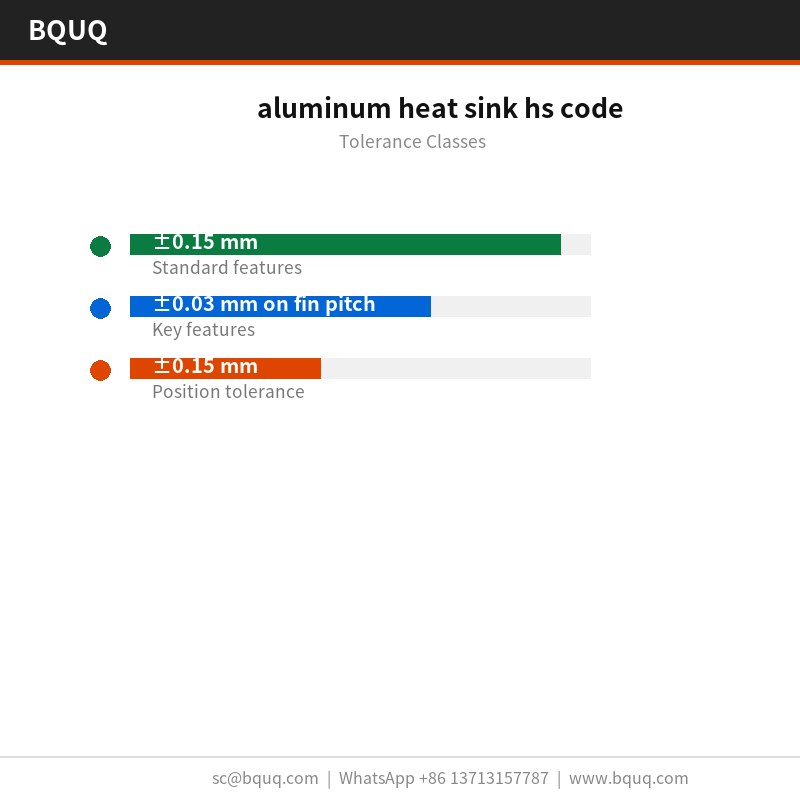
Las dimensiones generales se ajustan a ±0,15 mm, con características críticas como ±0,03 mm en el paso de aletas mantenidas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0,05 mm, y la posición de los orificios se mantiene a ±0,15 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una superficie de granito, a 20 °C, contra un límite de 0,05 mm sobre 100 mm, y el paso de aletas se verifica ópticamente a ±0,05 mm. Los informes se emiten con cada lote.
La planitud se mide sobre granito y no sobre fundición, porque 0,05 mm sobre 100 mm en 40 x 40 x 22 mm se lee de forma diferente en una placa que no ha sido lapeada. Los registros conservan ambas lecturas.
Inspeccionamos las puntas de las aletas de 0,5 mm en busca de rebabas y grietas después del conformado, porque el estampado puede dividir una raíz sin desplazar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
La contención final es bolsa de PE + caja de cartón nido de abeja, 15 kg por caja. Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
Dónde se utiliza esta pieza
Los programas de VFD e inversores son la razón de ser de esta geometría. Cuando la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 2,5 mm con material de 0,5 mm es el techo práctico para el aluminio.
Los clientes de VFD e inversores suelen especificar aluminio 6061-T6 por razones de corrosión y luego mantener el plano a ±0,15 mm. La línea de 120.000 piezas absorbe el volumen sin una segunda fuente.
Cuando un código SA de disipador de calor de aluminio se produce a volúmenes de VFD e inversores, la consistencia pieza a pieza decide las devoluciones de campo. ±0,05 mm en una tirada de 120.000 piezas mantiene la curva térmica dentro de una sola banda.
Los diseños de VFD e inversores suelen funcionar con un recorrido de aire forzado de 2,0 m/s. 0,62 K/W a ΔT = 60 K, convección natural, significa que VFD e inversores pueden mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
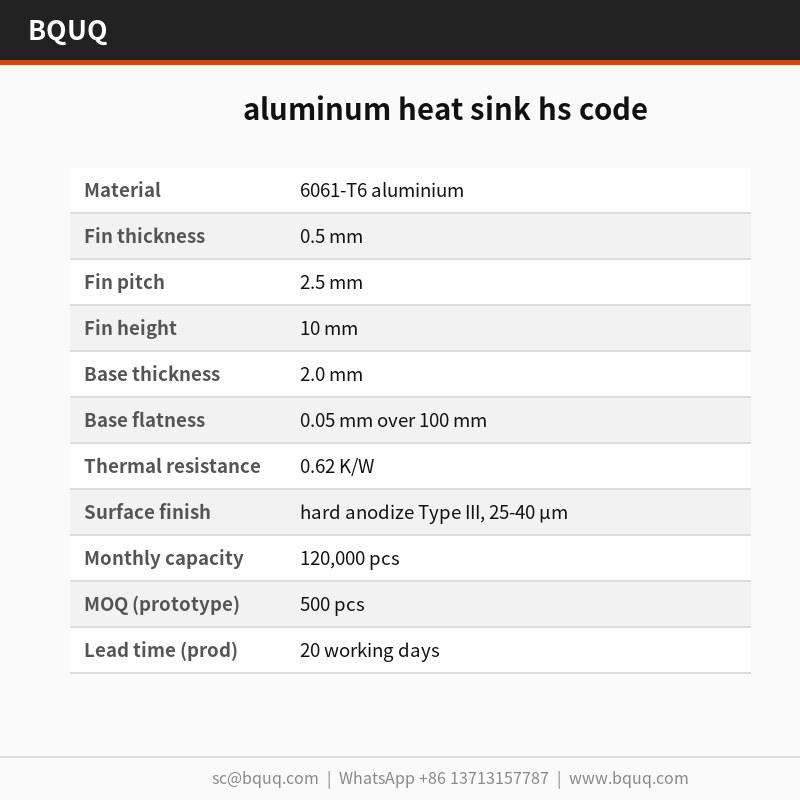
Especificaciones
Parámetro
Valor / Rango
Material
Aluminio 6061-T6
Espesor de aleta
0,5 mm
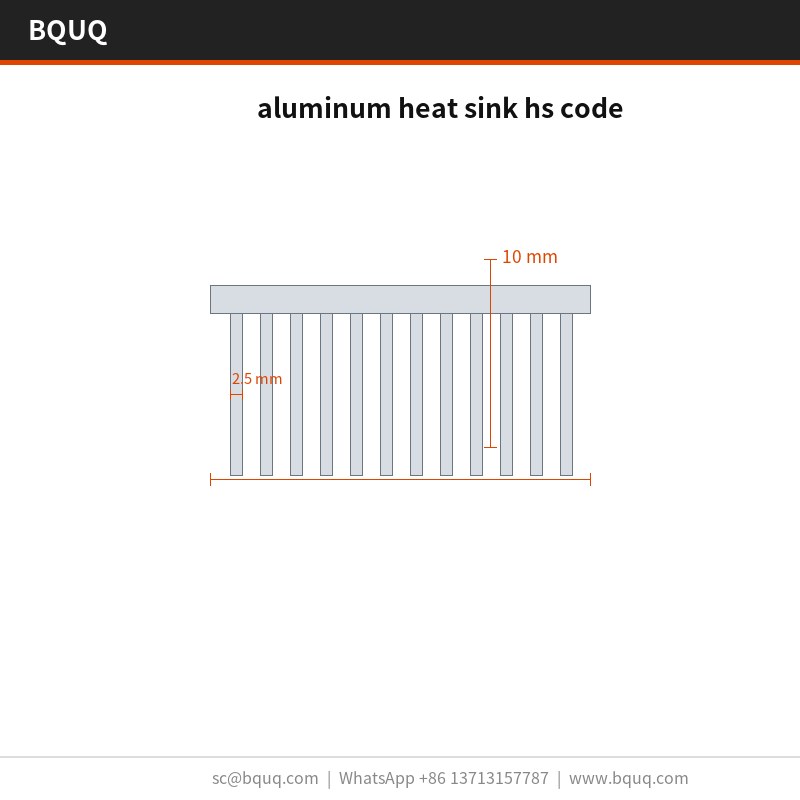
Paso de aleta
2,5 mm
Altura de aleta
10 mm
Espesor de base
2,0 mm
Planitud de base
0,05 mm sobre 100 mm
Resistencia térmica
0,62 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
Anodizado duro Tipo III, 25-40 µm
Rango de tamaño
40 x 40 x 22 mm
Preguntas frecuentes: sus dudas antes de pedir
¿Qué tolerancia pueden mantener?
Las dimensiones generales se ajustan a ±0,15 mm; las críticas, como ±0,03 mm en el paso de aletas, se mantienen por separado. Las características conformadas heredan una repetibilidad del utillaje de ±0,05 mm. Si su plano necesita más ajuste, indíquelo antes del utillaje para que podamos planificar la operación de prensa adicional.
¿Cómo se compara esto con un código SA de disipador de calor de aluminio extruido?
La extrusión es más económica por encima de aproximadamente 500.000 piezas al año y ofrece un perfil más suave. El estampado gana por debajo de esa cifra y siempre que el espesor de aleta baje de 0,5 mm, porque la extrusión no puede mantener 0,5 mm de forma consistente. Para prototipos de VFD e inversores, el coste del utillaje suele decidirlo.
0,05 mm sobre 100 mm medidos sobre superficie de granito, a 20 °C. Este es el número que importa para VFD e inversores, porque el pad térmico necesita un contacto uniforme. Si su ensamblaje necesita mejor, dígalo y podemos añadir una operación de refrentado ligero.
Suministramos un plano 2D con el informe CMM, y STEP 3D bajo petición. Ambos muestran las llamadas de planitud y las líneas de división del utillaje, lo que importa si va a verificar 0,05 mm sobre 100 mm en su propio ensamblaje.
¿Cuál es la diferencia entre su código SA de disipador de calor de aluminio y un código SA de disipador de calor de aluminio con aletas fresadas?
Las aletas fresadas se mecanizan, por lo que se obtienen aletas finas y altas y una mayor densidad en una altura dada, pero el coste escala directamente con el área de aletas. El estampado ofrece el mismo resultado en un solo golpe a un coste unitario mucho menor por debajo de 120.000 piezas. Para VFD e inversores en una carcasa de altura fija, el estampado suele ser la respuesta correcta.
Cómo fabricamos y enviamos
La línea está en Dongguan, en una única planta ISO9001. Las prensas de 250 T cubren la familia de códigos SA de disipadores de calor de aluminio, y las 120.000 piezas al mes son la producción comprometida actual.
La fábrica cuenta con ISO9001 y puede enviar documentación RoHS y REACH con la bolsa de PE + caja de cartón nido de abeja, 15 kg por caja. La inspección de terceros SGS se organiza bajo petición antes de precintar el contenedor.
El utillaje se fabrica internamente, y así es como se mantiene ±0,05 mm a lo largo de un programa de 120.000 piezas en lugar de desviarse pieza a pieza.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Planitud de 0,05 mm sobre 100 mm; posición de orificios ±0,15 mm
Plazo de entrega
No indicado en el extracto; estándar para programas de utillaje de prensa
MOQ
No indicado en el extracto; programas de volumen como VFD e inversores
Capacidad
120.000 piezas al mes en la familia de prensas de 250 T
Selección / comparación
Opción
Ideal para
Compromiso
6061-T6 prensado en una pieza
Programas de volumen de VFD e inversores
Se requiere cambio de utillaje para rediseñar el espesor de aleta
Alternativa mecanizada
Bajo volumen o geometría compleja
El anodizado duro puede cortarse en las raíces de las aletas
Diseño con unión soldada
Ensamblajes de materiales mixtos
La unión puede fallar bajo ciclos térmicos
Espesor de aleta de 0,5 mm
Longitud de recorrido de aire fija
Menor densidad de aletas que espesores más finos
Envolvente mínimo de 15 g
Caracas sensibles al peso
Depende del tamaño total de la pieza
Proceso / inspección
Etapa
Control
Registro
Prensado
Utillaje de 250 T, base y aletas en una pieza
Cada golpe dimensionalmente idéntico
Planitud
0,05 mm sobre 100 mm en la cara de montaje
Mantenida directamente desde el utillaje
Posición de orificios
±0,15 mm en todo el lote
Se mantiene en toda la tirada de producción
Acabado superficial
Anodizado duro Tipo III, 25-40 µm después del conformado
Protección contra la corrosión en las raíces de las aletas
Rendimiento térmico
0,62 K/W a ΔT = 60 K, convección natural
Verificado antes del envío
Preguntas frecuentes
¿Cuál es el código SA de este disipador de calor de aluminio?
Los disipadores de calor de aluminio prensados como esta unidad de 6061-T6 suelen clasificarse bajo SA 7616.99 como otras manufacturas de aluminio, aunque el código exacto depende del acabado y el perfil. La base de 2,0 mm, las aletas de 0,5 mm y el rendimiento de 0,62 K/W a ΔT = 60 K son las especificaciones técnicas definitorias.
¿Qué tolerancia pueden mantener en la cara de montaje?
Mantenemos una planitud de 0,05 mm sobre 100 mm directamente desde el utillaje de 250 T, lo que mantiene uniforme el contacto de la interfaz térmica. La posición de los orificios se mantiene a ±0,15 mm en todo el lote, lo que hace repetibles los programas de volumen de VFD e inversores a 120.000 piezas al mes.
¿Qué material y acabado se utilizan?
El disipador de calor se prensa en aluminio 6061-T6 como una sola pieza sin unión soldada. El anodizado duro Tipo III a 25-40 µm se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como en las alternativas mecanizadas.
¿Cuál es la resistencia térmica y la condición de ensayo?
La resistencia térmica es de 0,62 K/W a ΔT = 60 K en convección natural. La base de 2,0 mm y las aletas de 0,5 mm se prensan en una sola pieza, y la planitud de 0,05 mm sobre 100 mm en la cara de montaje favorece un contacto uniforme de la interfaz térmica.
La producción mensual es de 120.000 piezas en la familia de prensas de 250 T. Un proveedor cubre espesores de aleta de 0,5 mm a 0,5 mm desde la misma familia de prensas, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
¿Qué tan ligero puede ser el disipador de calor?
El prensado de aluminio 6061-T6 mantiene la pieza ligera, desde 15 g según el envolvente, sin sacrificar la densidad de aletas. Eso importa cuando la longitud del recorrido de aire ya está fijada por la carcasa, y respalda la clasificación de 0,62 K/W a ΔT = 60 K.
¿Por qué elegir un diseño prensado en una pieza en lugar de una unión soldada?
Porque la base y las aletas se prensan en una sola pieza, no hay unión soldada que pueda fallar. La planitud de 0,05 mm sobre 100 mm se mantiene directamente desde el utillaje, y cada golpe es dimensionalmente idéntico, por lo que la posición de los orificios de ±0,15 mm se mantiene en todo el lote para programas repetibles de VFD e inversores.