Disipador de Calor Redondo para Bombilla LED con Mecanizado CNC de Precisión | BQUQ China
Qué Hace Este Disipador de Calor Redondo para Bombilla LED y Por Qué es Importante Este es un disipador de calor redondo para bombilla LED mecanizado por CNC, diseñado para bombillas retrofit de alta
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
Qué Hace Este Disipador de Calor Redondo para Bombilla LED y Por Qué es Importante
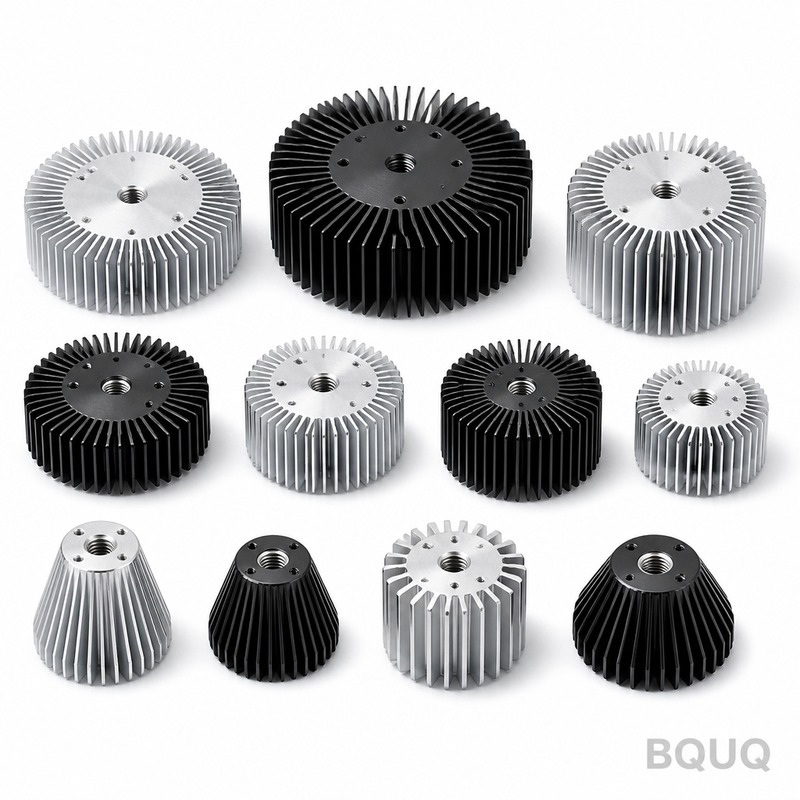
Este es un disipador de calor redondo para bombilla LED mecanizado por CNC, diseñado para bombillas retrofit de alta potencia donde las carcasas de plástico fallan. Obtiene una tolerancia garantizada de ±0.01 mm en todos los diámetros críticos, un descentramiento total de 0.02 mm y un acabado superficial de Ra 1.6 µm — suficiente para un ajuste a presión del driver sin operaciones secundarias. El plazo de entrega es de 18 días desde la aprobación del plano, sin MOQ, por lo que puede validar una unidad u ordenar 10,000.
Por Qué un Descentramiento de 0.02 mm Mantiene Estable la Temperatura de la Unión LED
El descentramiento es el asesino oculto del rendimiento de las bombillas LED. Si la base del disipador se tambalea más de 0.02 mm en relación con el casquillo roscado, el material de interfaz térmica se comprime de manera desigual — se desarrollan puntos calientes y la temperatura del dado aumenta entre 8 y 12 °C. Cada disipador de calor redondo para bombilla LED que mecanizamos se tornea entre centros en un torno CNC de 5 ejes, no con un mandril, por lo que el orificio, las puntas de las aletas y la rosca NPT hacen referencia al mismo eje. Esa es la diferencia entre una bombilla que dura 50,000 horas y una que falla a las 20,000.
Selección de Aleación de Aluminio: 6061-T6 vs. 1070 para su Rango de Potencia
Mecanizamos dos aleaciones según su salida de lúmenes objetivo. Para bombillas de menos de 15 W, utilizamos 6061-T6 (dureza 95 HRB, conductividad térmica 167 W/m·K) — se anodiza limpiamente y resiste la corrosión en luminarias húmedas. Para 20 W y superiores, cambiamos a aluminio puro 1070 (conductividad 226 W/m·K) que aleja el calor del COB más rápido, pero es más blando — lo compensamos con un espesor de pared de aleta de 0.5 mm mayor para evitar la flexión durante el ensamblaje. Si está diseñando para un retrofit de 40 W, le recomendaremos 1070 con una geometría de 8 aletas y un diámetro de base de 45 mm. Indíquenos su potencia en el plano y verificaremos el modelo térmico de forma gratuita.
Geometría de Aletas que Realmente Mecanizamos: Profundidad, Paso y Ángulos de Salida
El paso de las aletas en un disipador redondo no es cosmético — establece el flujo de aire por convección natural. Mecanizamos aletas con un paso de 1.0 mm a 2.5 mm, con una relación profundidad-ancho de hasta 8:1 utilizando una fresa de carburo de 0.8 mm. El ángulo de salida es de 1.5° en las aletas internas y de 2° en las externas, para que la pieza se libere del molde sin agarrotamiento. Si necesita un ajuste a presión de un collar metálico, dejamos una zona de interferencia de 0.1 mm en el diámetro exterior y la pulimos a Ra 0.8 µm. El número estándar de aletas es de 12 a 24, pero hemos hecho 36 aletas en una bombilla de 60 mm — eso es una pared de 0.9 mm, que requiere nuestro husillo de 20,000 RPM, no un VMC estándar.
Ajuste de Rosca y Casquillo: NPSM, E26 y E27 Sin Atascos
La base roscada es donde fallan la mayoría de los disipadores chinos — cortan las roscas con un terraja, lo que genera descentramiento y un ajuste deficiente. Cortamos roscas E26 y E27 en el torno CNC con un inserto de punto único, manteniendo el diámetro de paso en ±0.05 mm. Para bombillas retrofit de EE. UU., mecanizamos una rosca NPSM con un cono de 0.75° por lado, que sella contra el hombro del casquillo. También añadimos un chaflán de 0.2 mm en el inicio de la rosca para evitar el cruzado de rosca. Si está utilizando una base Edison de plástico, podemos mecanizar un anillo moleteado en su lugar — 0.3 mm de profundidad, patrón de diamante de 45°, que proporciona un agarre un 30% más fuerte que un cilindro liso.
Opciones de Acabado Superficial: Anodizado Claro, Anodizado Negro o Níquel Químico
El acabado superficial no es solo cosmético — afecta la emisividad. Un acabado anodizado claro (8–12 µm) proporciona una emisividad de 0.77, que irradia calor de manera efectiva. El anodizado negro (con sellado de sulfato de cobre) eleva eso a 0.92, pero añade 3 días al plazo de entrega. Para bombillas de exterior, aplicamos níquel químico (50 µm) que resiste la niebla salina durante 500 horas según ASTM B117. Realizamos los tres acabados internamente, por lo que no paga un margen de un tercero. El estándar es el anodizado claro — eso es lo que cotizamos en el plazo de entrega de 18 días.
Inspección Antes de Cada Envío: CMM, Perfilómetro de Superficie y Calibre de Aire
Cada disipador de calor redondo para bombilla LED recibe un informe dimensional completo — no una muestra aleatoria. Utilizamos una CMM Zeiss para diámetros críticos y paso de rosca, un probador de superficie Mitutoyo para Ra en la base y un calibre de aire para el descentramiento del orificio. También verificamos la planitud en la superficie de montaje del LED a 0.005 mm — esa es la superficie que toca su COB. Si alguna dimensión está fuera de especificación, la pieza se desecha, no se repara. Recibe el informe como PDF con su albarán. Para pedidos superiores a 500 piezas, incluimos un escaneo 3D de una pieza del lote.
Especificación
Valor
Notas
Materiales Disponibles
6061-T6, 1070, 5052-H32
1070 para alta potencia
Dureza (6061-T6)
95 HRB
Totalmente envejecido, no blando
Tolerancia Dimensional
±0.01 mm
En todos los diámetros críticos
Descentramiento (TIR)
0.02 mm
Medido en el orificio de la base
Acabado Superficial (Base)
Ra 0.8 µm
Pulido para contacto con TIM
Acabado Superficial (Aletas)
Ra 1.6 µm
Tal como se mecaniza, sin secundario
Rango de Paso de Aletas
1.0 – 2.5 mm
Relación de profundidad hasta 8:1
Tipos de Rosca
E26, E27, NPSM
Corte de punto único, no con terraja
Plazo de Entrega
18 días
Desde la aprobación del plano
MOQ
Sin MOQ (1 pieza)
De prototipo a producción
Cómo Evitamos Rebabas y Bordes Afilados que Cortan las Manos en el Ensamblaje
Las rebabas en las puntas de las aletas son un riesgo común de lesiones durante el ensamblaje. Utilizamos un quiebre de borde de 0.2 mm en cada esquina externa — esto es una operación CNC, no una lima manual. También tamboreamos las piezas durante 30 minutos en un medio cerámico antes del anodizado, lo que elimina cualquier micro-rebaba dentro de las aletas sin cambiar las dimensiones. Si está utilizando un ensamblaje automatizado de pick-and-place, podemos añadir un chaflán de 0.5 mm en el borde superior para guiar el alimentador. Esto está incluido en el precio estándar — sin cargo adicional.
Embalaje para el Tránsito: Sin Aletas Dobladas, Sin Anodizado Rayado
Las aletas delgadas se doblan fácilmente en cajas de cartón. Empaquetamos cada disipador de calor redondo para bombilla LED en una funda separada de espuma EPE, luego los colocamos en una caja rígida de cartón corrugado con un divisor de 5 capas. Para pedidos superiores a 1,000 piezas, utilizamos una bandeja termoformada que fija cada unidad en su lugar. Probamos la caída de nuestro embalaje desde 1.2 metros sobre concreto — sin deformación de aletas, sin rayones en el anodizado. Esto es una práctica estándar, no una opción premium.
¿Cuál es la cantidad mínima de pedido para un disipador de calor redondo para bombilla LED personalizado?
No hay MOQ — puede ordenar un prototipo para probar el ajuste o 10,000 unidades para producción, y el precio unitario solo disminuye ligeramente debido a la amortización de la configuración.
¿Pueden igualar mi diseño de disipador existente si solo tengo una muestra, no un plano?
Sí, podemos realizar ingeniería inversa de una muestra física utilizando nuestro escáner 3D con una precisión de ±0.005 mm, y le enviaremos un archivo CAD para su aprobación antes de cortar cualquier metal.
¿Cómo garantizan la calidad en un lote pequeño de 50 piezas?
Cada pieza individual se inspecciona en la CMM y con el calibre de aire, independientemente del tamaño del lote — no utilizamos muestreo AQL para disipadores porque una sola pieza defectuosa puede fallar en el campo.
¿Cuál es el plazo de entrega más rápido para un prototipo urgente?
Para un disipador estándar de 6061-T6 con anodizado claro, podemos enviar un prototipo en 7 días si aprueba el plano antes de las 10 AM hora de China — el plazo de entrega de 18 días aplica a lotes de producción.
Para su proyecto de disipador de calor redondo para bombilla LED, ofrecemos una cotización firme dentro de las 12 horas posteriores a la recepción de su plano — sin costos ocultos de herramientas, sin sorpresas. Envíenos un correo a sc@bquq.com o contáctenos por WhatsApp al +86 13713157787. Envíe su plano (STEP, IGES o PDF) y le responderemos con el precio, una verificación DFM y un plazo de entrega. Si aún está seleccionando herramientas o tolerancias, lea nuestra guía de selección de herramientas de corte CNC y nuestra guía de tolerancias de mecanizado CNC para comprender lo que podemos mantener en su diseño. BQUQ es una fábrica de fabricación de precisión en Dongguan, China, con 20 años de experiencia en mecanizado CNC, estampado y resortes — su disipador se mecaniza internamente, no se subcontrata.
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.