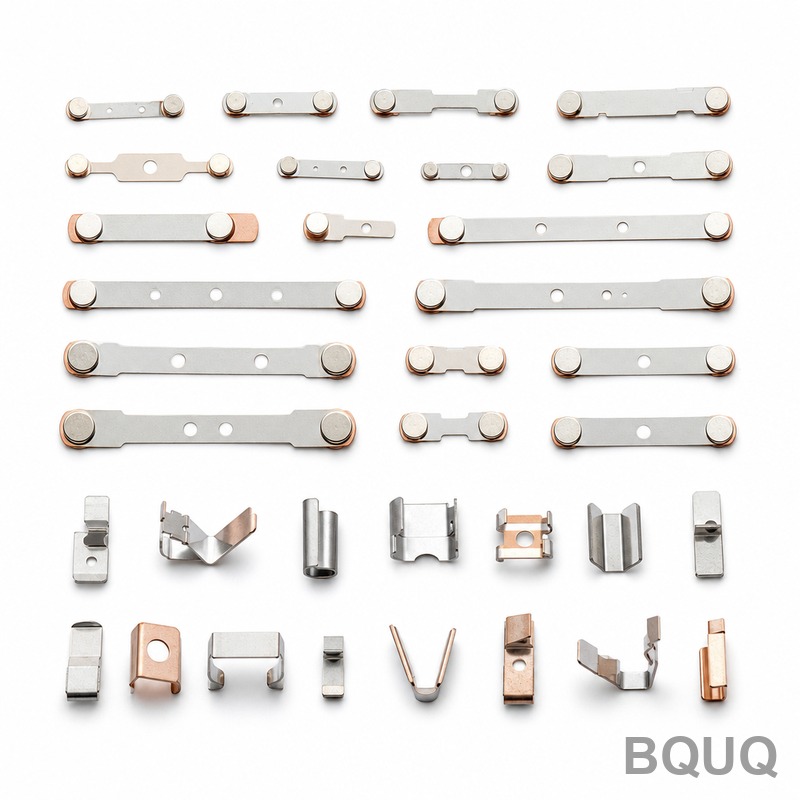
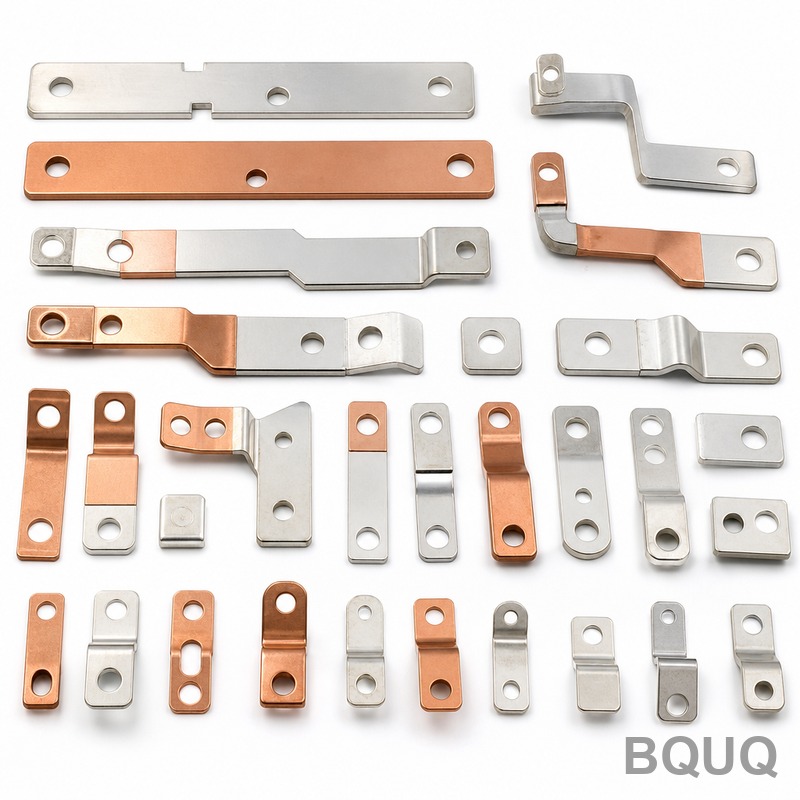
Estampado de placa conectora para módulo de batería de VE: aluminio 1060, 0,8 mm, niquelado
Una placa conectora para módulo de batería de VE parece trivial en un plano: una tira plana de aluminio con unos pocos agujeros y un par de conformados. En producción es una de las piezas menos tolerantes del paquete. Con 0,8 mm, el aluminio casi no tiene rigidez propia, y en el momento en que el niquelado entra en el proceso, la planitud, más que el perfil, se convierte en la especificación que decide si la pieza se acepta.
Antecedentes y desafío del proyecto
Un proveedor de módulos de batería de VE de Nivel 1 en el este de China nos trajo una placa conectora que une las pestañas de celdas individuales en una barra colectora a nivel de módulo. Su proveedor anterior podía producir la geometría, pero no podía mantener la planitud después del niquelado. Las piezas que medían dentro de tolerancia en la prensa volvían de la línea de niquelado combadas hasta 0,3 mm, y los robots de ensamblaje de la línea de módulos las rechazaban. El retrabajo era manual, lento y nunca del todo fiable.
La pieza es de aluminio 1060, de 0,8 mm de espesor, una aleación de alta conductividad y muy dúctil, ideal para un conector portador de corriente, pero que casi no tiene resistencia al retroceso elástico y se marca al menor contacto. El plano exige posiciones de agujero dentro de ±0,05 mm, planitud global de 0,1 mm por 100 mm después del niquelado, un borde de corte sin rebabas y un acabado de níquel mate para resistencia a la corrosión y resistencia de contacto estable.
Esos cuatro requisitos tiran unos contra otros. El estampado que conforma la pieza introduce tensiones; el desbarbado que limpia el borde puede reintroducirlas; el baño de niquelado que protege la superficie añade calor e hidrógeno que liberan cualquier tensión residual. El volumen cerró la puerta a las opciones blandas: el cliente necesitaba 200 000 piezas al mes, aumentando a 250 000 en el lanzamiento del modelo, lo que descarta cualquier ruta manual o semiautomática. El proceso tenía que ser una línea de estampado continuo con control en línea, alimentando una línea de niquelado de carrete a carrete en lugar de niquelado por lotes en barril.
La planitud no es cosmética en esta pieza. Una placa conectora combada cambia el área de contacto entre la placa y la pestaña de la celda, lo que eleva la resistencia de la unión y puede producir una soldadura desigual o un hueco que el verificador del módulo señala. La cifra de planitud de 0,1 mm se escribió en la especificación tras un problema en campo, así que no había margen para negociarla a la baja, y el cliente quería un proveedor que pudiera mantenerla por proceso en lugar de clasificando piezas buenas y malas.
Solución de proceso de BQUQ
Nuestro enfoque fue tratar la planitud como una variable de proceso desde la bobina hasta el carrete de envío, no como un resultado inspeccionado al final.
Preparación del troquel y la bobina
Un troquel progresivo con una secuencia de estaciones diseñada para mantener el material lo más cerca posible de su eje neutro. En lugar de una única estación de conformado pesada que concentra tensiones, el conformado se divide en etapas incrementales suaves, y los agujeros piloto se reutilizan como referencias de datum en cada estación para que el error de posicionamiento acumulativo nunca se acumule. La bobina de 1060 entrante se verifica en dureza y comba; una bobina combada alimenta una tira combada incluso a un troquel perfecto, por lo que las bobinas fuera de especificación se rechazan antes de llegar a la prensa. La bobina también pasa por un enderezador y control de bucle para que la tira entre en la primera estación con tensión constante; una tensión de entrada desigual es una fuente silenciosa de variación de planitud que ninguna inspección al final de línea puede recuperar.
Estampado y desbarbado
El estampado se ejecuta en una línea continua a una velocidad de carrera controlada, con avellanados en el troquel en las salidas de los agujeros y holgura de troquel ajustada para cizallar limpiamente en lugar de desgarrar. El desbarbado está integrado en la herramienta en lugar de hacerse después en un tambor, lo que sacaría la tira de planitud. Los bordes salen de la prensa dentro de un límite de rebaba de 0,05 mm, con planitud dentro de 0,05 mm por 100 mm antes del niquelado. La geometría de corte se adapta a la ductilidad del 1060 para que la cara de cizalladura sea lisa y la cara de rotura corta, lo que mantiene el borde dentro de ese límite de rebaba sin una operación secundaria.
Niquelado de carrete a carrete
Las piezas permanecen en la tira portadora a través de una línea de niquelado de carrete a carrete. Niquelar la tira en tensión, en lugar de niquelar piezas sueltas en un barril, mantiene cada placa plana a través del baño. El espesor de níquel se mantiene en 1,5-3µm y se controla mediante densidad de corriente y velocidad de línea; una química de níquel de baja tensión y una secuencia de enjuague controlada evitan la distorsión impulsada por hidrógeno. La planitud se verifica en el carrete, no en una mesa de muestras. La química del baño y la conductancia se registran diariamente, porque un baño a la deriva es la causa más común de que una pieza plana salga combada de la línea.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Aluminio 1060, bobina de 0,8 mm |
| Posición de agujero | ±0,05 mm |
| Planitud | 0,05 mm/100 mm antes del niquelado, 0,1 mm/100 mm después del niquelado |
| Altura de rebaba | ≤0,05 mm, desbarbado en el troquel |
| Acabado superficial | Níquel mate de carrete a carrete, 1,5-3µm |
| Volumen | 200 000 uds/mes, aumentando a 250 000, sin presión de MOQ |
| Inspección | Sensores en el troquel + SPC, primera pieza con CMM, CPK≥1,33 |
| Entrega | Primera pieza 5 días, primer lote de producción 18 días |
Control de calidad y entrega
La inspección de primera pieza es un trazado completo con CMM más una verificación de planitud niquelada antes de liberar el troquel a producción. En la línea, los sensores en el troquel monitorean la posición de alimentación y el tonelaje, mientras que la posición de los agujeros y la planitud se registran con SPC para que cualquier deriva se detecte en la estación en lugar de al final. Se mantiene CPK≥1,33 en posición de agujero y planitud, y cada envío lleva un informe de inspección con los datos de CPK, todo bajo un sistema ISO9001:2015.
Resultados: muestras 5 días después de la aprobación del plano, el primer lote de 200 000 piezas en 18 días, luego programas mensuales continuos. La planitud niquelada se estabilizó en 0,06-0,08 mm por 100 mm, cómodamente dentro del límite de 0,1 mm, y la tasa de rechazo de la línea de módulos cayó de aproximadamente 4 % a menos del 0,2 %. La línea ahora mantiene alrededor de 250 000 uds/mes en pico sin utillaje adicional.
Productos y recursos relacionados
Esta placa conectora pertenece a la familia más amplia de piezas estampadas para energía que fabricamos. Vea cómo se aplica la misma disciplina de troquel continuo en productos relacionados:
- Colección de piezas estampadas para contactores de alta tensión de VE
- Colección de placas bipolares estampadas para pilas de combustible de hidrógeno
Un pariente cercano en bronce fosforoso, donde la resistencia de contacto y las propiedades elásticas importan más que la conductividad, se cubre en nuestro caso de estudio sobre Estampado de terminales de conector de alta tensión para VE. Más preguntas de fabricación se responden en nuestro Centro de preguntas frecuentes.
Preguntas frecuentes
¿Por qué el niquelado distorsiona una pieza estampada de aluminio?
Se acumulan dos efectos. El conformado deja tensiones residuales en el aluminio de 0,8 mm, y el baño de niquelado añade calor e hidrógeno que las liberan, que es lo que combó las piezas del proveedor anterior hasta 0,3 mm. Niquelar sobre la tira portadora en tensión en lugar de sueltas en un barril mantiene la pieza restringida a través del baño, manteniendo la planitud en 0,06-0,08 mm por 100 mm.
¿Qué planitud pueden mantener realmente después del niquelado?
Mantenemos 0,1 mm por 100 mm después del niquelado como límite contractual, y en la práctica trabajamos a 0,06-0,08 mm por 100 mm. La planitud antes del niquelado se mantiene dentro de 0,05 mm por 100 mm, lo que nos da margen en lugar de depender de la línea de niquelado para corregir una tira combada. La posición de los agujeros se mantiene a ±0,05 mm, y ambas características se registran con SPC a CPK≥1,33.
¿Realmente pueden entregar 200 000 piezas al mes?
Sí. La pieza se produce en un troquel progresivo continuo, por lo que el volumen nunca fue la restricción: la planitud lo era. La primera pieza se envía en 5 días, el primer lote completo en 18 días, y la línea sostiene de 200 000 a 250 000 uds/mes en programas continuos sin presión de MOQ.
¿Cómo controlan las rebabas sin una operación de tamboreo?
El desbarbado está integrado en el troquel. Los avellanados en el troquel en las salidas de los agujeros y la holgura de troquel controlada cizallan limpiamente en lugar de desgarrar, por lo que las piezas salen de la prensa dentro de un límite de rebaba de 0,05 mm. El tamboreo sería más rápido sobre el papel, pero sacaría de planitud una tira de aluminio de 0,8 mm, así que lo evitamos por completo. Esa es también la razón por la que la planitud se verifica antes y después del niquelado, para que un problema de desbarbado nunca se oculte detrás del níquel.