Estampado de barras colectoras para centros de datos: cobre T2 de 2 mm, alta conductividad, 100 K/mes
Una barra colectora de centro de datos transporta la corriente de falla completa de un rack, y su interfaz estampada es donde esa corriente pasa limpiamente o se convierte en calor. Dos cosas deciden el resultado: la conductividad del cobre y la calidad de la superficie de contacto estampada. Si alguna falla, se producen puntos calientes, caída de tensión creciente y una pieza que falla las pruebas térmicas en el momento más inoportuno.
Antecedentes y desafío del proyecto
Un proveedor de hardware de potencia para centros de datos nos presentó una familia de barras colectoras de cobre estampadas para distribución de alta corriente dentro de racks y sistemas de busway. Las piezas se conforman a partir de fleje de cobre T2 de 2 mm, y a este espesor el material es lo suficientemente rígido como para oponerse al troquel, pero lo suficientemente blando como para deformarse donde no se desea. Los volúmenes comenzaron en 100.000 piezas al mes con un camino claro hacia varias veces esa cantidad a medida que se despliega la plataforma.
Las barras colectoras deben ofrecer baja resistencia de contacto en interfaces atornilladas y enchufables, mantener la planitud para asentarse correctamente contra los componentes de acoplamiento, y llevar un estañado que mantenga la superficie estable durante años en un entorno cálido y con carga continua. Cualquier rebaba en una cara de contacto, cualquier grieta en un doblez, cualquier variación en el espesor del recubrimiento se convierte en un riesgo de fiabilidad en un sistema que nadie puede permitirse desconectar por una sola pieza estampada.
El desafío técnico es que estos requisitos se oponen entre sí durante el estampado. El cobre de mayor conductividad es más blando y más propenso a agrietarse en los bordes y al engrase; los radios de doblez más cerrados aumentan el riesgo de fractura en el exterior del doblez; y una sección de 2 mm significa que el troquel debe soportar un tonelaje elevado mientras produce un corte limpio y sin rebabas en cada borde de contacto. Añadir el estañado después implica que los bordes de corte y la planitud ya deben ser correctos, porque el recubrimiento solo amplifica lo que el estampado dejó atrás.
La presión comercial añadió una segunda restricción. La familia de barras colectoras cambia con cada generación de rack, por lo que el utillaje tuvo que diseñarse una vez y luego producir de forma consistente en tiradas largas, permitiendo aún revisiones de características entre programas sin desechar todo el troquel. Eso significaba una vida útil predecible del utillaje, rebabas controladas y un proceso que pudiera medirse, no solo ejecutarse.
La selección del material se fijó desde el principio: cobre T2, un grado de alta conductividad que es el estándar para hardware de potencia DC, con 2 mm de espesor para soportar la corriente sin un aumento excesivo de temperatura. Esa elección, combinada con los volúmenes, descartó el mecanizado o la fundición y apuntó directamente al estampado con troquel progresivo como la única ruta capaz de alcanzar costo y consistencia al mismo tiempo.
Solución de proceso de BQUQ
En general: diseñar un troquel progresivo en torno al comportamiento real del cobre, controlar la conformación por etapas y tratar las superficies de contacto como características de precisión en lugar de subproductos del estampado.
Diseño del troquel progresivo
Las barras colectoras se producen en un troquel progresivo continuo, de modo que cada característica, desde los agujeros piloto hasta los perfiles de contacto, las líneas de doblez y el recorte final, queda definida por la misma herramienta en una sola pasada, lo que mantiene consistentes las relaciones agujero-borde a lo largo de millones de golpes. El troquel está diseñado con conformación por etapas para que cada doblez absorba una parte de la deformación en lugar de un solo golpe agresivo, que es lo que evita que el cobre T2 de 2 mm se agriete en el radio exterior.
Conformación, doblado y desbarbado
Los radios de doblez se ajustan para coincidir con el alargamiento real del material en lugar del mínimo del plano, y los bordes de corte se mantienen para producir un corte limpio con rebabas mínimas. Después de la conformación, las piezas pasan por un paso de desbarbado controlado que elimina los bordes afilados en las caras de contacto y los agujeros de perno sin redondear las características que deben permanecer nítidas. Debido a que el troquel es progresivo, la pieza se conforma y separa completamente en un flujo continuo, lo que mantiene bajo el tiempo de ciclo y alta la consistencia dimensional a 100 K piezas por mes.
Estañado y control de la resistencia de contacto
El recubrimiento es donde se establece la fiabilidad a largo plazo de la barra colectora. Las piezas se recubren a un espesor controlado con buena adherencia, y el proceso se monitorea para que el estaño no se acumule de forma desigual en los bordes o las paredes de los agujeros, que es donde la resistencia de contacto aumenta silenciosamente. La planitud se verifica después del recubrimiento, ya que una barra colectora recubierta que no asienta plana mostrará una resistencia alta sin importar cuán bueno sea el cobre debajo. El niquelado está disponible donde se necesita una superficie más dura y resistente al desgaste para ciclos de acoplamiento repetidos.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Fleje de cobre T2, espesor de 2 mm (rango disponible de 0,1-3 mm) |
| Conformación | Estampado con troquel progresivo/continuo con doblado por etapas |
| Posiciones de agujeros | ±0,05 mm, desviación del ángulo de doblez dentro de 0,5 grados |
| Tratamiento superficial | Estañado (niquelado disponible); planitud del recubrimiento controlada |
| Resistencia de contacto | Baja y estable entre lotes, verificada en la pieza terminada |
| Volumen | 100.000 piezas/mes, escalable a volúmenes de varios millones |
| Inspección | Verificación dimensional por lote, espesor del recubrimiento y verificación de planitud |
| Entrega | Muestras en 5 días, primer lote de producción en 18 días |
Control de calidad y entrega
Antes de la producción completa, una inspección de primera pieza confirma los perfiles de contacto, las posiciones de los agujeros, los ángulos de doblez, el estado de las rebabas y el espesor del recubrimiento según el plano. Esa primera pieza aprobada se convierte en la línea base para todo el programa, y se vuelve a verificar cada vez que se da servicio al troquel o se introduce un nuevo lote de bobina.
En producción, cada lote lleva una verificación dimensional con muestreo, verificación del espesor del recubrimiento y una comprobación de planitud en las caras de asiento. La altura de las rebabas y el estado de los bordes se vigilan porque determinan la calidad del contacto. Todo el flujo opera bajo un sistema de calidad ISO9001:2015.
Resultado: muestras en 5 días, primer lote de producción en 18 días y un proceso estable a 100.000 piezas al mes que escaló a volúmenes de varios millones a medida que creció la plataforma del cliente. La resistencia de contacto se mantuvo consistente lote a lote, y la planitud se mantuvo dentro del requisito de asiento después del recubrimiento, que es lo que mantuvo las piezas fuera de la lista de fallos térmicos del cliente.
Productos y recursos relacionados
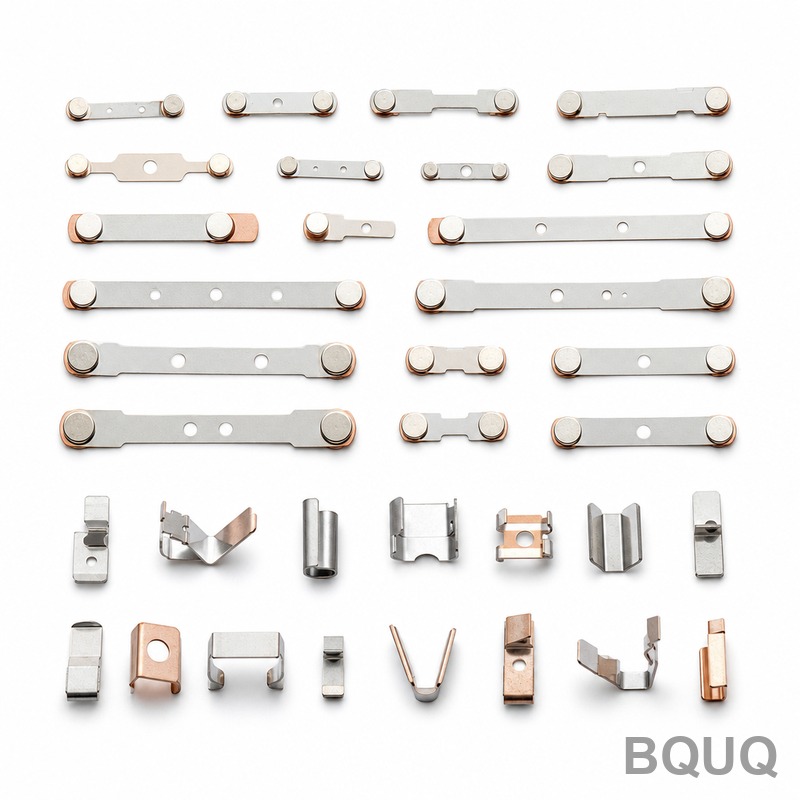
Las piezas estampadas de cobre y latón para uso eléctrico son una solicitud habitual aquí. Las colecciones relacionadas incluyen Terminales y contactos eléctricos de latón estampados y Placas bipolares estampadas para celdas de combustible de hidrógeno, ambas comparten los mismos desafíos de conductividad, planitud y recubrimiento que una barra colectora.
Para preguntas sobre el proceso de tolerancias de estampado, recubrimiento y volúmenes, consulte nuestro Centro de preguntas frecuentes, o envíe un plano y le devolveremos una cotización en 12 horas.
Preguntas frecuentes
¿Pueden estampar cobre T2 de 2 mm sin que se agriete en los dobleces?
Sí, si el troquel está construido para ello. Escalonamos la conformación para que cada doblez comparta la deformación, ajustamos los radios para que coincidan con el alargamiento real del cobre y mantenemos afilados los bordes de corte. La primera pieza confirma el radio de doblez, las rebabas y el recubrimiento antes de que comience la producción, y el proceso se vigila lote a lote a 100.000 piezas al mes.
¿Cómo mantienen baja y estable la resistencia de contacto?
Controlando la superficie, no solo el cobre. Las caras de contacto sin rebabas, el estañado uniforme con buena adherencia y la planitud verificada después del recubrimiento mantienen la interfaz limpia y consistente. Cada lote se verifica en cuanto al espesor del recubrimiento y la planitud, que es donde suelen comenzar los problemas de resistencia de contacto.
¿Qué volúmenes puede manejar un troquel progresivo aquí?
El estampado con troquel continuo va desde 100.000 piezas al mes hasta volúmenes de varios millones, con espesores de material de 0,1 mm a 3 mm. El utillaje se diseña una vez y luego produce de forma consistente en tiradas largas, por lo que una plataforma de rack en rampa puede escalar sin un nuevo proceso en cada generación.
¿Ofrecen estañado y niquelado sobre cobre estampado?
Sí. El estañado es estándar para superficies de contacto estables y soldables, y el niquelado está disponible donde se necesita una cara más dura y resistente al desgaste para acoplamientos repetidos. Ambos tienen espesor controlado, y la planitud se verifica después del recubrimiento para que la pieza aún asiente correctamente contra su barra colectora de acoplamiento.