
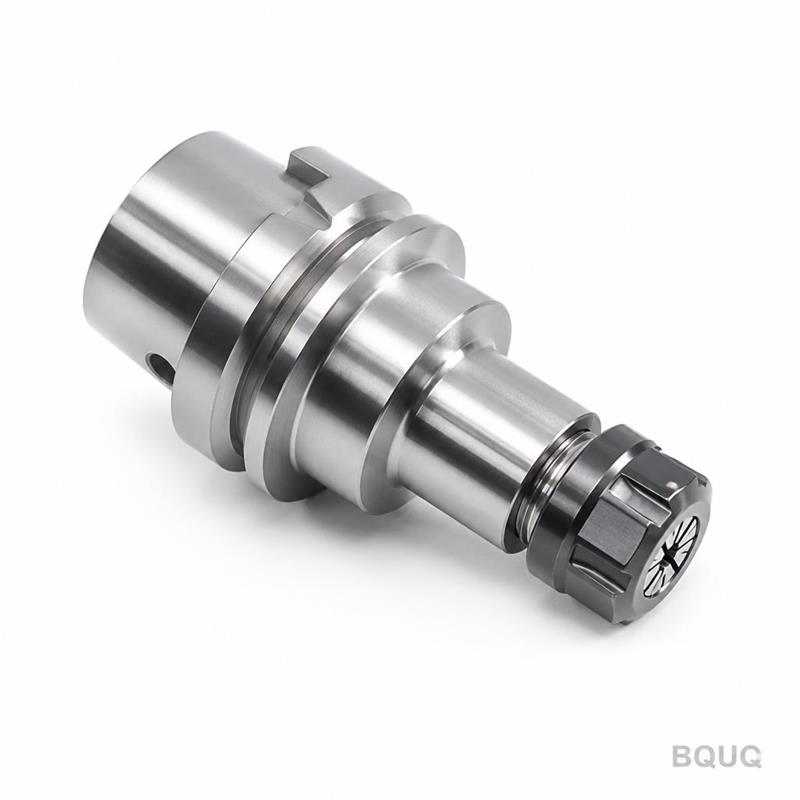
Ángulo de cono del portabrocas: qué significa la diferencia de 20 y 30 grados
Respuesta breve: El ángulo de cono determina cuánta fuerza radial puede convertir la tuerca en agarre. Un cono de 30° (estilo TG, rango de contracción de 0.5 mm) es más tolerante y agarra una ventana de diámetro más amplia; un cono de 20° (estilo ER, rango de contracción de 1.0 mm) es más autoblocante y sujeta mejor bajo cargas laterales elevadas, pero requiere un control más estricto del par de apriete de la tuerca. Ambos se rectifican con la misma clase de precisión — típicamente 0.008–0.015 mm TIR a 3×D — por lo que el ángulo cambia la fuerza de sujeción y el rango, no la precisión base. Elija 30° para fresado general y roscado, 20° para cortes de alto par o propensos a vibración.
Por qué el ángulo de cono es importante
Un portabrocas no hace nada por sí solo. Es un manguito ranurado y endurecido que solo agarra cuando la tuerca lo empuja hacia un cono coincidente. Ese cono es todo el mecanismo. Cada newton que la tuerca aplica axialmente debe redirigirse radialmente hacia el interior del alojamiento, y el ángulo del cono decide con qué eficiencia ocurre eso.
Piense en ello como una cuña. Una cuña poco profunda (ángulo pequeño respecto al eje) multiplica más la fuerza pero avanza menos. Una cuña pronunciada avanza más pero multiplica menos. Los portabrocas se sitúan en una banda estrecha de ese compromiso, y los dos valores dominantes en el mecanizado de metales son ángulos semi-incluidos de 20° y 30°, según cómo los mida el catálogo.
Las consecuencias prácticas se manifiestan en cuatro aspectos:
- Longitud de agarre a lo largo del alojamiento — cuánto del vástago de la herramienta se sujeta realmente.
- Rango de contracción — hasta dónde puede cerrarse el portabrocas antes de tocar fondo o deformarse.
- Comportamiento autoblocante — si el portabrocas se libera limpiamente o se atasca en la tuerca.
- Estabilidad de la excentricidad con el tiempo — si la precisión se desvía tras miles de cambios de herramienta.
Si está seleccionando un sistema de portabrocas desde cero, el cono es la primera decisión, no la última. Condiciona todo lo demás.
Cómo el cono del portabrocas convierte el par en agarre
La rosca de la tuerca genera una tracción axial. Esa tracción se resuelve en el cono en una fuerza normal perpendicular a la cara del cono. La componente radial es la fuerza de sujeción; la componente tangencial es la fricción que resiste la liberación.
Para un cono de semiángulo α, la fuerza radial escala aproximadamente con 1/tan α para una carga axial dada, antes de las pérdidas por fricción. Un α menor significa más fuerza radial por unidad de par de apriete de la tuerca, por lo que los sistemas de 20° parecen morder más fuerte con el mismo ajuste de llave.
Pero eso es solo la mitad de la historia. Un α menor también aumenta la tendencia autoblocante: el ángulo de fricción del acero rectificado sobre acero rectificado a menudo está en el mismo rango que el propio ángulo del cono, por lo que el portabrocas puede acuñarse en la tuerca y negarse a salir. Eso es una molestia real en producción, y es por lo que muchos talleres mantienen un botador de liberación dedicado o una tuerca con anillo de extracción incorporado.
| Propiedad | Cono de 20° (familia ER) | Cono de 30° (TG / estilo 100) |
|---|---|---|
| Rango de contracción (típico) | ~1.0 mm en diámetro | ~0.5 mm en diámetro |
| Fuerza radial por unidad de par de tuerca | Mayor | Menor |
| Tendencia autoblocante | Moderada a alta | Baja |
| Comportamiento de liberación | Requiere tuerca limpia, a veces un botador | Sale con facilidad |
| Mejor para | Carga lateral pesada, alto par, montajes rígidos | Trabajo mixto, roscado, cambios rápidos |
| TIR a 3×D (típico, grado de calidad) | 0.008–0.015 mm | 0.008–0.015 mm |
| Sensibilidad al par de tuerca | Alta | Moderada |
La fila de TIR es deliberadamente idéntica. El ángulo no hace que un portabrocas sea preciso — lo hacen el rectificado, las ranuras, el tratamiento térmico y la concentricidad del alojamiento. El ángulo lo hace fuerte o tolerante.
Portabrocas de 20°: ER, y por qué dominan
La familia ER es el portabrocas más utilizado en el mundo, y es un diseño de 20°. Las razones son prácticas más que exóticas:
Amplio rango de contracción. Un solo portabrocas ER32 cubre una banda de 1 mm, por lo que un taller puede sujetar vástagos de 20 mm y 20.5 mm con el mismo manguito. Eso reduce el inventario y el tiempo de cambio de herramienta. Para talleres que ejecutan lotes mixtos, esto por sí solo justifica la elección.
Fuerte agarre bajo carga lateral. Debido a que más del par de la tuerca se convierte en fuerza radial, los portabrocas ER resisten bien el desprendimiento en fresado y en cortes interrumpidos. Esta es la razón por la que los portabrocas ER son la opción predeterminada para fresas en una configuración de portabrocas con cono portaherramientas.
Tolerante con vástagos imperfectos. Un cono de 20° se adapta a lo largo de una longitud de contacto axial mayor, por lo que un vástago ligeramente desgastado o de menor diámetro aún obtiene un área de contacto significativa.
Las desventajas son reales. Los portabrocas ER son más sensibles al exceso de par — un par excesivo deforma el alojamiento y degrada permanentemente la precisión. También exigen una tuerca limpia y un portabrocas correctamente asentado, o el portabrocas se sesga y la excentricidad aumenta. El asentamiento deficiente es una de las causas más comunes de los problemas de excentricidad tratados en nuestro artículo sobre grados de precisión de portabrocas.
Cuándo 20° es la respuesta incorrecta
Si su proceso implica cambios frecuentes de herramienta con operadores que no usarán una llave dinamométrica, o si está mecanizando piezas de pequeño diámetro donde el rango de contracción importa menos que la repetibilidad, un sistema de 20° puede convertirse en una fuente de variación. No es culpa del ángulo — es la disciplina que exige el ángulo.
Portabrocas de 30°: TG y la familia estilo 100
Los portabrocas TG y estilo 100 utilizan un cono más pronunciado. El ángulo más pronunciado reduce la multiplicación radial pero aporta tres cosas:
Liberación más limpia. El portabrocas no se acuña. Sale de la tuerca, lo cual es enormemente importante en configuraciones automatizadas o de alta frecuencia de cambio.
Menor sensibilidad al par. Una ventana más amplia de par de tuerca aceptable significa menos variación entre operadores. En un taller con varios maquinistas en la misma máquina, esa consistencia vale más que el agarre máximo.
Mejor comportamiento en roscado. Los portabrocas de roscar suelen ser más pronunciados porque la carga es principalmente axial y torsional en lugar de una carga lateral de flexión. El cono más pronunciado también deja más espacio para la función de accionamiento cuadrado.
El costo es el rango de contracción. Un portabrocas de 30° típicamente cubre aproximadamente la mitad de la banda de diámetro de un portabrocas de 20° equivalente, por lo que necesita más manguitos para cubrir el mismo rango de vástago. Para un taller con un conjunto fijo de vástagos de herramienta, eso no es un problema. Para un taller de trabajos variados, es una decisión real de inventario.
Una nota sobre la confusión de nomenclatura
El "ángulo" del catálogo no siempre se cita de la misma manera. Algunos proveedores indican el ángulo incluido del cono, otros el semiángulo, y unos pocos citan el ángulo de la cara interna de la tuerca en lugar del cono externo del portabrocas. Antes de comparar dos fichas técnicas, confirme qué convención se utiliza. Un "20°" y un "30°" de diferentes fuentes pueden estar más cerca de lo que sugieren los números — o más lejos. En caso de duda, solicite un dibujo de sección.
Comparación de los dos en una decisión real de mecanizado
Así se resuelve la elección en operaciones comunes.
| Operación | Cono recomendado | Razón |
|---|---|---|
| Fresado frontal, corte axial profundo | 20° | Mayor agarre radial resiste el desprendimiento |
| Fresado interrumpido / desbaste | 20° | Mejor amortiguación de carga lateral |
| Roscado (rígido o flotante) | 30° | Carga predominantemente axial, liberación limpia |
| Taladrado con brocas pequeñas | 30° | Cambios rápidos, bajo par necesario |
| Taller de alta mezcla, muchos tamaños de vástago | 20° | Mayor rango de contracción por manguito |
| Cambio automático de herramienta, muchos ciclos | 30° | Liberación fiable, menor riesgo de sesgo |
| Trabajo con casquillo guía en torno tipo suizo | Según especificación del casquillo | El casquillo y el portabrocas deben emparejarse |
| Acabado de precisión, cortes ligeros | Cualquiera | La precisión proviene del grado, no del ángulo |
Observe que la última fila es la que los compradores olvidan. Si su corte es ligero y su vástago es nominal, el ángulo de cono apenas afecta el resultado. La excentricidad, el acabado del alojamiento y el estado de la tuerca dominan. Por eso separamos la selección del ángulo de la selección del grado — son decisiones diferentes, y confundirlas lleva a sobreespecificar una y subespecificar la otra.
Diseño de ranuras, presión y la interacción con el cono
El ángulo de cono no actúa solo. El patrón de ranuras determina cómo se deforma el portabrocas, y la deformación determina si el contacto del cono se mantiene uniforme. Un portabrocas con ranuras mal cortadas contactará el cono de manera desigual independientemente del ángulo, produciendo un agarre inclinado y una excentricidad elevada.
Vale la pena conocer tres interacciones:
Cantidad y orientación de ranuras. Más ranuras dan una contracción más uniforme pero reducen la rigidez. Las ranuras interrumpidas (alternando desde cada extremo) mejoran la flexibilidad sin sacrificar tanta rigidez. Esto se trata en detalle en nuestro artículo sobre diseño de ranuras de portabrocas.
Presión de sujeción. Un par de tuerca más alto no mejora linealmente el agarre — pasado cierto punto deforma el alojamiento y el vástago de la herramienta se convierte en el eslabón más débil. La relación se explora en presión de sujeción del portabrocas.
Longitud de contacto del cono. Un ángulo poco profundo distribuye el contacto sobre una banda axial más larga, lo que es más tolerante al desgaste menor del cono. Un ángulo pronunciado concentra el contacto, por lo que el desgaste del cono se manifiesta más rápido como deriva de excentricidad.
Para talleres que ejecutan volúmenes de producción, la respuesta práctica es tratar el portabrocas, la tuerca y el cuerpo del portabrocas como un solo sistema y calificarlos juntos. Un portabrocas de precisión en una tuerca desgastada es una compra desperdiciada.
Tolerancias de fabricación que realmente controlan el rendimiento
El ángulo de cono es un valor nominal; lo que importa es cuán ajustadamente se mantiene. Dos parámetros dominan:
- Tolerancia del ángulo del cono. Una desviación de unos pocos minutos de arco a lo largo del cono cambia el patrón de contacto. Los portabrocas de calidad se rectifican en rectificadoras de conos con medición en proceso.
- Concentricidad alojamiento-cono. Este es el número que aparece como TIR en la punta de la herramienta. Se controla rectificando el alojamiento después del tratamiento térmico, en la misma familia de configuración que el cono cuando sea posible.
En BQUQ, los portabrocas se producen en cuatro líneas de producción en una fábrica en Dongguan bajo ISO9001, con mecanizado CNC mantenido a ±0.005 mm en características críticas. Los portabrocas endurecidos y rectificados se templan, revenen y rectifican a acabado para restaurar la geometría después del tratamiento térmico — un paso que es fácil de omitir e imposible de ocultar en la excentricidad final.
Para compradores que adquieren portabrocas personalizados o no estándar, la lista de verificación práctica es:
1. Especifique el ángulo de cono y la convención de medición.
2. Especifique el rango de contracción que necesita, no solo el diámetro nominal.
3. Especifique el TIR a una distancia declarada (3×D es la convención común).
4. Especifique la interfaz de la tuerca y la rosca.
5. Indique el material y el rango de dureza.
Esa lista convierte una consulta vaga en un dibujo cotizable. También es la razón por la que podemos devolver la mayoría de las cotizaciones de portabrocas en 12 horas hábiles — la ambigüedad se elimina desde el principio.
Adquisición de portabrocas personalizados sin sobreespecificar
Un modo de fallo común en la adquisición es pagar por precisión que el proceso no puede utilizar. Un portabrocas de 20° rectificado a 0.005 mm TIR en una máquina con 0.03 mm de error de husillo es dinero gastado en nada.
En su lugar, trabaje al revés:
- Mida la excentricidad que su proceso realmente tolera en la punta de la herramienta.
- Reste la contribución del husillo y del portaherramientas.
- Compre el grado de portabrocas que cierre la brecha restante.
Para trabajo tipo suizo, el portabrocas y el casquillo guía deben tratarse como un par emparejado, por lo que muchos talleres adquieren platos de potencia para máquinas suizas y portabrocas del mismo proveedor. Mezclar fuentes en un par emparejado es una forma fiable de introducir excentricidad que no puede diagnosticar.
Para torneado de alto volumen, los portabrocas para torno automático generalmente se especifican con la geometría del cono del fabricante de la máquina, y el ángulo de cono lo fija la máquina en lugar de elegirse. En ese caso, la cuestión de adquisición se desplaza enteramente al control de tolerancias y la repetibilidad lote a lote.
Preguntas frecuentes
P: ¿Un portabrocas de 20° sujeta más que uno de 30°?
R: Sí, para el mismo par de tuerca, un cono de 20° convierte más fuerza axial en agarre radial, por lo que resiste mejor el desprendimiento bajo carga lateral. La ventaja es típicamente un 20–40% más de fuerza radial antes de las pérdidas por fricción, dependiendo del estado de la tuerca y la lubricación. La contrapartida es una mayor tendencia autoblocante, que hace que la liberación sea menos limpia y aumenta la sensibilidad al exceso de par.
P: ¿Puedo usar un portabrocas de 30° en una tuerca de 20°?
R: No. Los ángulos del cono deben coincidir. Un par desajustado contacta en una línea en lugar de una cara, lo que concentra la tensión, aplasta el cono y produce una excentricidad errática. Incluso un pequeño desajuste de unos pocos grados dañará ambas piezas en unos pocos ciclos de sujeción. Reemplace siempre el portabrocas y la tuerca como un conjunto emparejado de la misma especificación.
P: ¿Qué ángulo de cono da mejor excentricidad?
R: Ninguno, por sí mismo. La excentricidad está determinada por la concentricidad alojamiento-cono, la calidad del rectificado y el control del tratamiento térmico, no por el ángulo del cono. Un portabrocas de 30° bien fabricado superará a un portabrocas de 20° mal fabricado en todos los casos. Los portabrocas de grado de calidad típico mantienen 0.008–0.015 mm TIR a 3×D independientemente del ángulo; el ángulo afecta la fuerza de sujeción y el comportamiento de liberación.
P: ¿Por qué los portabrocas ER cubren un rango de diámetro más amplio?
R: Los portabrocas ER son diseños de 20° con un rango de contracción nominal de 1 mm en diámetro, aproximadamente el doble del 0.5 mm típico de los portabrocas estilo TG de 30°. El cono menos profundo permite más recorrido axial antes de que el portabrocas toque fondo en la tuerca. Ese rango más amplio reduce la cantidad de manguitos necesarios para cubrir un conjunto de tamaños de vástago, lo cual es una razón principal por la que ER domina las herramientas de taller de trabajos variados.
P: ¿Cómo especifico el ángulo de cono en un dibujo de portabrocas personalizado?
R: Indique el ángulo, la convención de medición (ángulo incluido o semiángulo) y la cara de referencia desde la que se mide el ángulo. Añada el rango de contracción, el diámetro nominal, el TIR a una distancia declarada, el rango de dureza y la rosca de la tuerca. La ambigüedad en la convención es la causa más común de rechazo de primeras piezas. Un dibujo de sección elimina la duda por completo.
Recursos relacionados
- Acerca de BQUQ y nuestra configuración de producción en Dongguan: /about/
- Gama de productos de portabrocas y platos: /tool-holder-collet-chucks/
- Opciones de platos de potencia tipo suizo: /power-chucks-swiss/
- Serie de portabrocas para torno automático: /auto-lathe-collets/
- Tendencias de la industria y cambios en el abastecimiento: /industry-dynamics/
- Biblioteca de artículos técnicos: /bquq-blog/
- Preguntas frecuentes: /faq/
- Casos de estudio: /case/
- Contacte al equipo de ingeniería: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) opera mecanizado CNC (±0.005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una fábrica ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


