
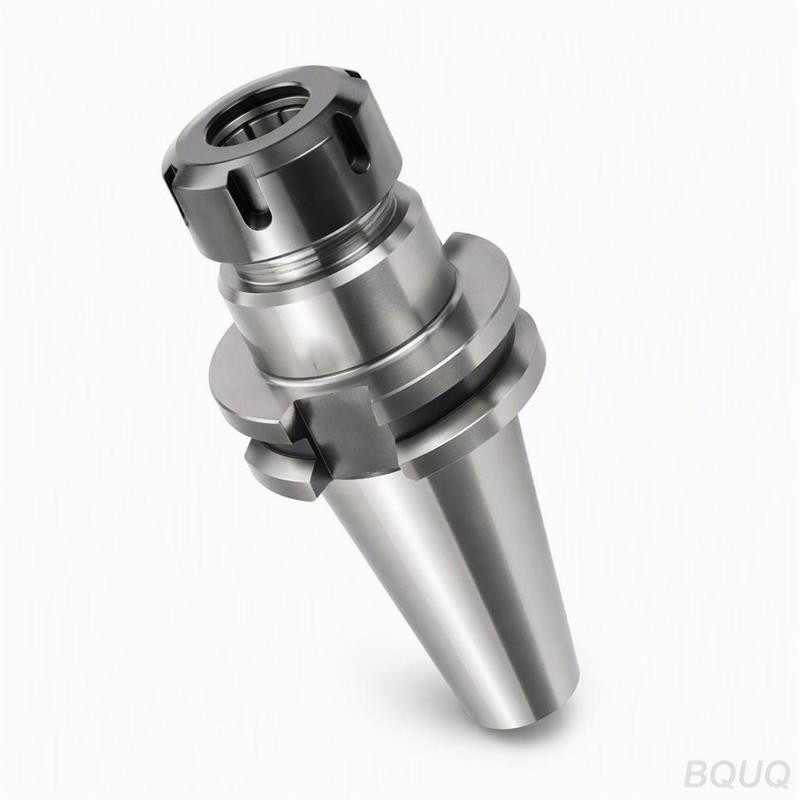
Presión de sujeción para pinzas: neumática, hidráulica y manual
Respuesta breve: Los portapinzas manuales dependen del par del operador — típicamente 40-80 N·m en una tuerca ER o tirante, produciendo aproximadamente 8-15 kN de tracción axial y 2-5 kN de agarre radial en un diámetro interior de 20 mm. Los cerradores neumáticos (aire) suelen funcionar con aire de taller a 0,5-0,7 MPa y entregan 6-12 kN de fuerza de tirante, mientras que los portapinzas hidráulicos funcionan con presión de aceite de 2,5-6,5 MPa para 15-40 kN. Una presión más alta significa más agarre y mejor resistencia al deslizamiento, pero también carga el cono de la pinza y la superficie de la pieza. El valor correcto es la presión más baja que sujeta la pieza durante el corte más pesado sin deslizarse — no la máxima que puede producir la bomba.
Por qué la presión de sujeción no es lo mismo que la fuerza de agarre
Los compradores a menudo piden "un portapinzas que sujete a 6 bar" como si la presión fuera una especificación. No lo es. La presión es una entrada; la fuerza de agarre es la salida, y la conversión depende del área del pistón del actuador, la ventaja mecánica de la cuña o palanca, el paso de rosca del tirante y las pérdidas por fricción en el cerrador.
Un cerrador neumático con un pistón de 100 mm de diámetro a 0,6 MPa produce aproximadamente 4,7 kN de empuje antes de cualquier multiplicación. Un mecanismo de leva o cuña con una relación de 3:1 lo convierte en aproximadamente 14 kN de tracción del tirante. Un cilindro hidráulico del mismo diámetro a 4 MPa produce aproximadamente 31 kN — más de seis veces la versión neumática al mismo tamaño físico. Esa es la razón principal por la que los sistemas hidráulicos dominan el torneado de alto arranque de material y por la que los sistemas neumáticos dominan trabajos más ligeros, automatización y configuraciones de cambio rápido.
El segundo paso de conversión es de tracción del tirante a agarre radial. En una pinza estilo 5C o ER, el ángulo del cono (comúnmente 8° o 16°) determina cuánto de la tracción axial se convierte en fuerza de cierre radial. Un cono poco profundo multiplica la fuerza más agresivamente pero tiene un rango elástico más estrecho. Por eso el ángulo del cono de la pinza importa tanto como la presión cuando se busca agarre.
Las tres variables que realmente deciden la capacidad de sujeción
- Tracción axial (N) — determinada por la presión del actuador, el área del pistón y la ventaja mecánica.
- Multiplicador del cono — determinado por la geometría de la pinza, típicamente 2-4x de axial a radial.
- Coeficiente de fricción — determinado por el acabado del diámetro interior, el material de la pieza y la presencia de refrigerante o aceite.
Multiplique los dos primeros, aplique la fricción y obtendrá la fuerza tangencial que la pinza puede resistir antes de que la pieza gire. Ese número — no la lectura del manómetro — es lo que debe comparar con su fuerza de corte.
Neumática, hidráulica y manual: comparación lado a lado
La siguiente tabla proporciona rangos indicativos para sistemas de pinzas con diámetro interior de 20-25 mm. Los valores exactos dependen del cerrador específico, así que trátelos como cifras de planificación y confírmelos con el proveedor del portapinzas.
| Parámetro | Manual (tuerca / tirante) | Neumática (aire) | Hidráulica |
|---|---|---|---|
| Presión o par de entrada | 40-80 N·m de par de tuerca | 0,5-0,7 MPa de aire | 2,5-6,5 MPa de aceite |
| Tracción típica del tirante | 8-15 kN | 6-12 kN | 15-40 kN |
| Agarre radial en diámetro interior de 20 mm | 2-5 kN | 2,5-5 kN | 6-15 kN |
| Tiempo de sujeción / liberación | 5-30 s manual | 0,3-1,5 s | 0,2-1,0 s |
| Repetibilidad de la fuerza de sujeción | Deficiente (depende del operador) | Buena | Excelente |
| Mejor aplicación | Taller de trabajos, bajo volumen, trabajos de preparación | Automatización, torneado ligero-medio | Alto arranque, torneado duro, suizo |
Cuándo la sujeción manual sigue siendo la respuesta correcta
Lo manual no está obsoleto. Para series de prototipos, utillaje único y trabajos de bajo volumen donde la flexibilidad de configuración supera el tiempo de ciclo, una llave dinamométrica y una tuerca de pinza de calidad le dan control total y costo de capital cero. El modo de falla a vigilar es el par insuficiente: un operador que "aprieta" una tuerca ER32 a 20 N·m en lugar de los 60-80 N·m especificados pierde aproximadamente dos tercios del agarre disponible y verá deslizamiento en la primera pasada pesada.
Cuándo gana la neumática
Los cerradores neumáticos son la opción predeterminada para tornos automatizados, alimentadores de barras y cualquier celda donde un robot o PLC active la sujeción. Son limpios, económicos de operar y rápidos. Su límite es la densidad de fuerza: para igualar un portapinzas hidráulico se necesita un cilindro mucho más grande, que puede no caber en el husillo o en el espacio de la máquina.
Cuándo es obligatoria la hidráulica
Los portapinzas hidráulicos justifican su costo cuando las fuerzas de corte son altas — cortes interrumpidos en acero, torneado duro por encima de 45 HRC o mandrinado pesado donde la herramienta empuja la pieza tangencialmente. La guía de sujeción para torneado duro cubre esto en detalle. La hidráulica también ofrece la fuerza de sujeción más repetible, lo que importa cuando se sujetan piezas de pared delgada y no se puede permitir variación en la distorsión del diámetro interior entre ciclos.
¿Cuánta presión necesita realmente?
Trabaje hacia atrás desde la fuerza de corte. Para una operación de torneado:
Fuerza tangencial (N) ≈ presión específica de corte (N/mm²) × profundidad de corte (mm) × avance (mm/rev)
Para acero dulce, la presión específica de corte es aproximadamente 2000-2500 N/mm². Una profundidad de corte de 2 mm a 0,25 mm/rev da aproximadamente 1000-1250 N de fuerza tangencial. Añada un factor de seguridad de 2-3 para cortes interrumpidos y vibración, y necesita que la pinza resista 2500-3750 N. Con un coeficiente de fricción de 0,15 en un diámetro interior de acero seco, el agarre radial debe ser al menos 17-25 kN. Eso descarta inmediatamente la sujeción manual y la mayoría de los sistemas neumáticos en un diámetro interior de 20 mm — necesita hidráulica, o necesita reducir la profundidad de corte.
| Condición de corte | Fuerza tangencial est. | Agarre radial mínimo (FS 2,5) | Método de sujeción práctico |
|---|---|---|---|
| Aluminio, 1 mm DOC, 0,2 mm/rev | ~250 N | ~4 kN | Manual o neumática |
| Acero dulce, 1 mm DOC, 0,2 mm/rev | ~450 N | ~7,5 kN | Neumática (alta gama) o hidráulica |
| Acero dulce, 2 mm DOC, 0,25 mm/rev | ~1100 N | ~18 kN | Hidráulica |
| Acero aleado 45 HRC, 0,3 mm DOC | ~1500 N | ~25 kN | Hidráulica, voladizo reducido |
Estos son indicativos. Los números reales dependen de la geometría de la herramienta, el ángulo de ataque, el refrigerante y la rigidez de todo el sistema.
La trampa de la sobre-sujeción
Más presión no es gratis. Cada kilonewton extra de agarre radial deforma elásticamente el diámetro interior de la pinza y, en piezas de pared delgada, la pieza misma. Sobre-sujetar un tubo de aluminio de 1 mm de pared a 15 kN lo colapsará en un triángulo. Sobre-sujetar repetidamente una pinza endurecida acelera la fatiga en el cono y acorta su vida. También dificulta la liberación, lo que en celdas automatizadas causa piezas atascadas y cargadores bloqueados.
El objetivo correcto es la presión más baja que sobreviva a su corte más desfavorable con un factor de seguridad de 2-2,5. Regístrela y póngala en la hoja de configuración.
Presión, excentricidad y calidad de la pieza
La presión de sujeción interactúa con la precisión de maneras que sorprenden a los compradores. Una presión más alta asienta la pinza con más firmeza en el cono, lo que generalmente mejora la repetibilidad — hasta cierto punto. Más allá de ese punto, la deformación elástica del cuerpo de la pinza y la pieza comienza a dominar, y la excentricidad total (TIR) se degrada.
Algunas observaciones prácticas de producción:
- Una pinza bien fabricada a presión moderada típicamente mantiene 0,005-0,010 mm de TIR en un diámetro interior rectificado. Forzar a la presión máxima rara vez mejora esto y a menudo lo empeora.
- La sujeción desigual — causada por una tuerca desgastada, un cono dañado o residuos — se manifiesta como excentricidad que cambia con la presión. Si el TIR se mueve al cambiar la presión, el problema es la interfaz, no la presión.
- El crecimiento térmico durante ciclos largos desplaza el agarre efectivo. Esto se cubre en el artículo sobre excentricidad y comportamiento térmico.
La estabilidad de la presión neumática importa más que el nivel de presión neumática
Un taller que funciona a 0,6 MPa nominal puede ver en realidad 0,45-0,65 MPa dependiendo del ciclo del compresor, otras máquinas consumiendo aire y la longitud de la línea. Esa variación del 30% se traduce directamente en una variación del 30% en la fuerza de agarre. Si depende de la sujeción neumática para cortes cerca del límite, instale un regulador y acumulador dedicados en la máquina. Es más barato que desechar piezas.
Emparejar el sistema de pinzas con la fuente de presión
No todas las familias de pinzas toleran todos los niveles de presión. La siguiente tabla relaciona los sistemas comunes con los métodos de sujeción típicos.
| Sistema de pinzas | Método de sujeción común | Tracción máxima típica del tirante | Notas |
|---|---|---|---|
| ER8-ER16 | Tuerca manual, aire pequeño | 3-8 kN | Sujeción de herramientas, trabajo ligero |
| ER20-ER32 | Tuerca manual, neumática, hidráulica | 8-15 kN | Fresado y torneado general |
| ER40-ER50 | Tuerca manual, hidráulica | 15-25 kN | Fresado pesado, diámetros grandes |
| 5C | Tirante manual, neumática, hidráulica | 10-20 kN | Trabajo de torno, utillaje |
| Pinzas tipo suizo | Hidráulica / neumática | 8-20 kN | Casquillos guía, piezas pequeñas |
| Pinzas para torno automático | Neumática / hidráulica | 10-30 kN | Trabajo de barras, alto volumen |
Para trabajo en tornos suizos y automáticos, la gama de pinzas para torno automático está diseñada en torno a geometrías de cerrador específicas, así que siempre empareje la pinza con el actuador de la máquina en lugar de asumir una cifra de presión genérica. De manera similar, los portapinzas motorizados para máquinas suizas están diseñados como un sistema — cilindro, tirante y pinza — y cambiar un elemento sin los otros generalmente cuesta agarre o precisión.
Elegir entre neumática e hidráulica cuando ambas funcionarían
Si ambas opciones cumplen el requisito de fuerza, decida según:
1. Tiempo de ciclo — la hidráulica es marginalmente más rápida pero ambas están por debajo de 2 segundos.
2. Infraestructura — el aire ya está en la mayoría de los talleres; la hidráulica necesita una unidad de potencia y mantenimiento de aceite.
3. Repetibilidad — la hidráulica gana donde la variación de la fuerza de sujeción afecta la calidad de la pieza.
4. Huella — los cilindros neumáticos son más voluminosos para la misma fuerza.
5. Calor — las unidades de potencia hidráulicas añaden calor al taller; el aire es más frío.
Para un marco de decisión más amplio, consulte la guía de selección de sistemas de pinzas.
Reglas prácticas de configuración que evitan el deslizamiento
- Limpie el cono cada turno. Una viruta de 0,02 mm en el cono cuesta más agarre que 1 MPa de presión extra.
- Reemplace las tuercas, no solo las pinzas. Una rosca de tuerca desgastada pierde 20-30% de la fuerza transmitida.
- Apriete al par especificado. Las tuercas ER32 son típicamente 60-80 N·m; ER40 100-130 N·m. Use una llave dinamométrica, no el tacto.
- Verifique la presión de la línea de aire en la máquina, no en el compresor.
- Reduzca el voladizo antes de aumentar la presión. La rigidez supera a la fuerza siempre.
- Verifique el TIR a la presión de trabajo, no a mano.
- Documente la presión en la hoja de configuración para que el siguiente turno la repita.
Manómetros y verificación
Instale un manómetro aguas abajo del regulador en cada cerrador neumático, y un manómetro en el colector hidráulico. Sin un manómetro no tiene forma de detectar un sello defectuoso, un filtro obstruido o un problema del compresor hasta que las piezas comiencen a moverse. Para trabajos de alto valor, un medidor de fuerza de tirante usado en la configuración confirma que toda la cadena entrega lo que asumió el cálculo.
Cómo BQUQ apoya proyectos de pinzas y portapinzas
BQUQ fabrica pinzas de precisión, portapinzas y componentes de portapinzas motorizados en una fábrica ISO9001 en Dongguan, a través de cuatro líneas de producción — mecanizado CNC a ±0,005 mm, estampado de metal, muelles personalizados y disipadores de calor. Cotizamos en 12 horas hábiles y trabajamos con MOQ flexible, lo que se adapta tanto a la validación de prototipos como a la producción en volumen. Si está especificando un sistema de pinzas en torno a una presión de sujeción conocida, envíenos el tamaño del diámetro interior, el cono, el tipo de actuador y la fuerza de agarre requerida, y confirmaremos la geometría y el material.
Preguntas frecuentes
P: ¿Qué presión de aire necesitan normalmente los portapinzas neumáticos?
R: La mayoría de los cerradores neumáticos de pinzas están diseñados para aire de taller a 0,5-0,7 MPa (5-7 bar), siendo 0,6 MPa la cifra nominal común. La fuerza de agarre real depende del área del pistón y la ventaja mecánica, por lo que dos portapinzas clasificados para la misma presión pueden diferir en 2x en tracción del tirante. Siempre confirme la curva de fuerza, no solo la clasificación de presión, e instale un regulador dedicado en la máquina.
P: ¿La sujeción hidráulica es siempre más fuerte que la neumática?
R: Para el mismo espacio físico, sí — el aceite hidráulico a 4-6 MPa produce mucha más fuerza que el aire a 0,6 MPa, a menudo 3-6x más tracción del tirante de un cilindro comparable. Sin embargo, un cilindro neumático muy grande puede igualar a uno hidráulico pequeño. La verdadera ventaja de la hidráulica es la densidad de fuerza y la repetibilidad, no una regla absoluta de que la hidráulica siempre gana.
P: ¿Puedo sobre-sujetar una pinza y dañar la pieza?
R: Sí. Los tubos de pared delgada, los ejes de pequeño diámetro y los materiales blandos se deforman elástica o permanentemente bajo un agarre radial excesivo. Un tubo de aluminio de 1 mm de pared puede colapsar a 10-15 kN de agarre. La sobre-sujeción también acelera la fatiga del cono de la pinza y hace que la liberación de la pieza sea poco confiable en celdas automatizadas. Use la presión más baja que sujete durante su corte más desfavorable con un factor de seguridad de 2-2,5.
P: ¿Cómo sé si mi presión de sujeción es demasiado baja?
R: Los síntomas clásicos son deslizamiento o rotación de la pieza bajo carga, longitud inconsistente después de una pasada pesada, chatter que aparece solo en cortes de desbaste y TIR que cambia entre operaciones ligeras y pesadas. Si ve esto, primero verifique la limpieza del cono y el estado de la tuerca, luego aumente la presión en pasos mientras monitorea el TIR. No simplemente aumente la presión sin verificar la interfaz.
P: ¿Una presión de sujeción más alta mejora la excentricidad?
R: No de manera confiable. Una presión moderada y consistente asienta la pinza correctamente en el cono y generalmente da la mejor repetibilidad. Más allá de eso, la deformación elástica del cuerpo de la pinza y la pieza comienza a dominar y el TIR puede empeorar. Si la excentricidad cambia significativamente al cambiar la presión, la causa raíz suele ser un cono desgastado, una tuerca dañada o contaminación en lugar de fuerza insuficiente.
Recursos relacionados
- Acerca de BQUQ y nuestra fábrica en Dongguan: /about/
- Gama de productos de pinzas y portapinzas: /auto-lathe-collets/
- Portapinzas motorizados para máquinas tipo suizo: /power-chucks-swiss/
- Tendencias de la industria en sujeción y mecanizado: /industry-dynamics/
- Artículos técnicos sobre pinzas y CNC: /bquq-blog/
- Preguntas frecuentes: /faq/
- Casos de estudio: /case/
- Contacte a nuestro equipo de ingeniería: /contact/
Autor: Equipo de Ingeniería de BQUQ. BQUQ (Dongguan) realiza mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una fábrica ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


