
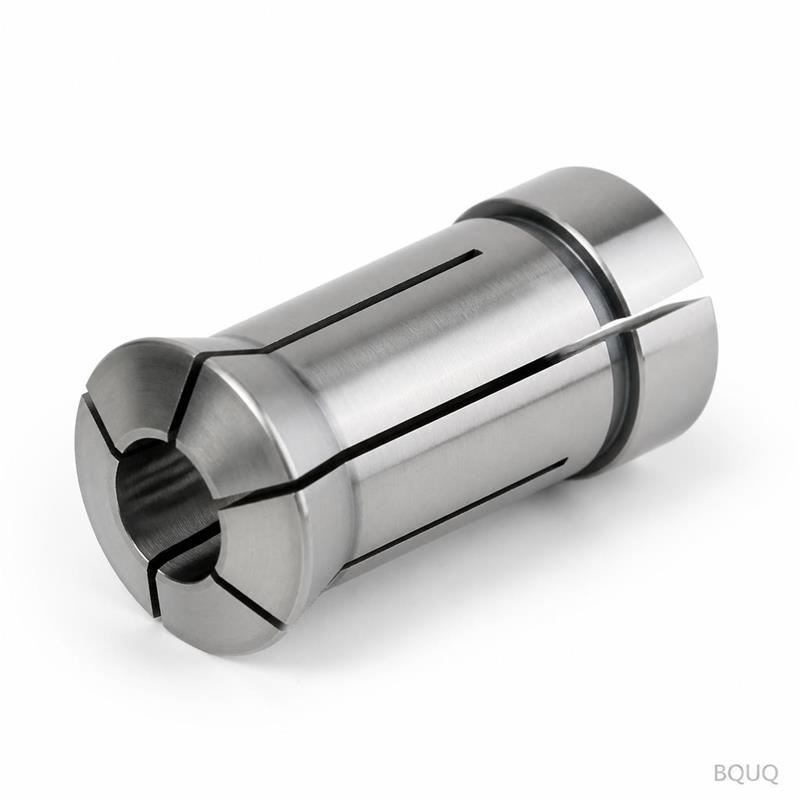
Portabrocas de pinza para fresado: rigidez bajo carga lateral
Respuesta breve: Un portabrocas de pinza sujeta una fresa de forma rígida solo cuando tres cosas coinciden: longitud de agarre de 2/3 del diámetro interior en el vástago, par de apriete de la tuerca correcto y una pinza redonda y limpia. Bajo carga lateral, un portabrocas ER32 con un vástago de 20 mm a una longitud de calibre de 60 mm típicamente se deflecta 10-25 µm a 1 kN de fuerza radial, y esa deflexión crece aproximadamente con el cubo del voladizo. Si se extiende la misma fresa a 90 mm, la deflexión puede triplicarse. Los compradores deben especificar TIR (0.005-0.010 mm típico para grado de precisión), par de apriete de la tuerca y longitud de agarre, no solo "ER32". BQUQ mecaniza y rectifica estos portabrocas en una fábrica ISO9001 en Dongguan y cotiza en 12 horas laborables.
Por qué la carga lateral es la pregunta incorrecta para empezar
El fresado no es taladrado. Una broca empuja principalmente a lo largo de su propio eje, por lo que el trabajo de la pinza es en gran medida el agarre axial. Una fresa experimenta una fuerza de corte radial que cambia de dirección con cada paso de diente, y esa fuerza actúa como un momento flector sobre todo el conjunto: vástago de la fresa, pinza, tuerca, cuerpo del portabrocas, cono del husillo.
Ese momento flector es lo que los ingenieros llaman "carga lateral". No rompe las pinzas. Flexiona el conjunto, y la flexión se manifiesta como:
- Deflexión de la herramienta en el borde de corte — la fuente dominante de error dimensional y chatter.
- Microdeslizamiento entre el vástago y el diámetro interior de la pinza — la fuente de extracción y de deriva gradual del TIR.
- Carga desigual en los dientes — un filo corta más que los otros, lo que desgasta la fresa más rápido y empeora el acabado superficial.
Por lo tanto, la pregunta útil no es "¿puede un portabrocas de pinza soportar carga lateral?". Es "¿cuánto se deflecta este conjunto de portabrocas específico, y cuánta de la carga llega al diámetro interior de la pinza en lugar de a la cara del husillo?".
La geometría que realmente controla la rigidez
Longitud de agarre: la regla de 2/3
Una pinza agarra a lo largo de su diámetro interior. Si el vástago de la fresa solo entra en el tercio frontal de la pinza, la porción trasera de la pinza se colapsa hacia adentro sin contactar nada, la pinza se inclina en la tuerca y el conjunto pierde tanto concentricidad como rigidez.
La regla práctica en la mayoría de los talleres: inserte el vástago de modo que ocupe al menos dos tercios del diámetro interior de la pinza, y nunca menos que la longitud del diámetro del vástago. Para una pinza ER32 (46 mm en total, aproximadamente 40 mm de diámetro interior utilizable), un vástago de 20 mm debe asentarse 26-30 mm de profundidad.
| Tamaño de pinza | Rango de diámetro interior nominal | Agarre utilizable típico | Agarre mínimo para un vástago de 12 mm |
|---|---|---|---|
| ER16 | 1-10 mm | ~24 mm | 12-16 mm |
| ER20 | 1-13 mm | ~30 mm | 12-16 mm |
| ER25 | 1-16 mm | ~34 mm | 14-18 mm |
| ER32 | 2-20 mm | ~40 mm | 16-22 mm |
| ER40 | 3-26 mm | ~46 mm | 18-26 mm |
Las cifras son típicas para pinzas estándar DIN 6499; verifique contra el plano específico del proveedor.
Voladizo: la penalización cúbica
La deflexión de un voladizo escala con el cubo de la longitud no soportada. Pasar de 50 mm a 75 mm de longitud de calibre es un aumento de longitud de 1.5× y un aumento teórico de deflexión de 3.4× para la misma fuerza. Por eso un portabrocas de pinza corto a menudo supera a un portaherramientas más largo y nominalmente "más rígido".
Consecuencia práctica: elija el portabrocas más corto que libre la pieza de trabajo y el dispositivo de sujeción. Si debe alcanzar profundo, acepte que está cambiando rigidez por alcance y reduzca la profundidad de corte radial en consecuencia.
Tipo de tuerca y rodamiento
La tuerca hace dos trabajos: empuja la pinza hacia el cono de 16° del portabrocas, y debe hacerlo sin torcer la pinza. Una tuerca simple arrastra la cara de la pinza y puede rotarla ligeramente al apretar. Una tuerca con rodamiento (de agujas o de bolas) desacopla la rotación del apriete, por lo que el mismo par manual produce una fuerza de apriete mayor y más consistente.
| Tipo de tuerca | Fuerza de apriete a igual par | Consistencia del TIR | Mejor uso |
|---|---|---|---|
| Tuerca simple | Línea base | Aceptable | Acabado ligero, bajo volumen |
| Tuerca con rodamiento de bolas | ~1.3-1.6× línea base | Buena | Fresado general |
| Tuerca con rodamiento de agujas | ~1.5-1.8× línea base | Muy buena | Desbaste pesado, altas RPM |
Los multiplicadores son rangos indicativos de datos típicos de proveedores, no valores garantizados.
Lo que realmente le cuesta el TIR en un corte de fresado
La excentricidad total indicada es la suma del error del cono del portabrocas, el error de la pinza, el error de asiento de la tuerca y el error del vástago. Un TIR de 0.010 mm en la cara de la pinza puede convertirse en 0.020-0.030 mm en la punta de la fresa una vez añadido el voladizo.
En fresado, la excentricidad significa que un filo hace la mayor parte del trabajo. Con una fresa de 4 filos y 0.020 mm de excentricidad, el filo alto puede soportar 40-60% más carga de viruta que el promedio. Ese filo se astilla primero, se calienta primero y establece el límite de desgaste para toda la herramienta.
Para un tratamiento más profundo de la medición y el control de esto, consulte nuestra guía sobre cómo medir y controlar el TIR de la pinza.
Presión de apriete: cuánto es suficiente y cuándo es demasiado
Más par no es automáticamente mejor. Apretar en exceso una pinza más allá de su rango elástico deforma permanentemente el diámetro interior en forma de campana, después de lo cual nunca vuelve a agarrar de manera uniforme, incluso con el par correcto. Apretar poco permite que el vástago se deslice bajo carga lateral alternante.
Un enfoque práctico para pinzas ER:
1. Limpie el diámetro interior de la pinza, el cono del portabrocas y las roscas de la tuerca. Una sola viruta en el cono puede añadir 0.01 mm de TIR.
2. Asiente la pinza en la tuerca primero, luego enrosque en el portabrocas — nunca presione una pinza cargada en el cono.
3. Apriete al par nominal del fabricante del portaherramientas con una llave dinamométrica, no al tacto.
4. Vuelva a verificar después de los primeros 30 minutos de corte; los conjuntos nuevos a menudo se asientan.
Cubrimos la mecánica de esto en cómo la presión de apriete de la pinza afecta la precisión y la vida de la herramienta.
Adaptación del diseño del portabrocas al trabajo de fresado
El cuerpo del portabrocas en sí importa. El grosor de pared en el cono, la precisión del ángulo de 16°, la dureza de la superficie del cono y la concentricidad de la rosca de la tuerca contribuyen al resultado final. Un portabrocas rectificado después del tratamiento térmico mantiene su geometría mucho más tiempo que uno rectificado antes.
Para un desglose completo de estas variables, consulte diseño del portabrocas de pinza: cono, tuerca y geometría del cuerpo.
| Operación de fresado | Portaherramientas sugerido | Longitud de agarre | Objetivo de TIR típico |
|---|---|---|---|
| Acabado, fresas pequeñas | Portabrocas de pinza ER16 / ER20 | ≥2/3 del diámetro interior | 0.005-0.010 mm |
| Fresado de propósito general | Portabrocas de pinza ER32 | ≥2/3 del diámetro interior | 0.008-0.015 mm |
| Desbaste pesado | Portabrocas de pinza ER40 o TG100 | ≥2/3 del diámetro interior | 0.010-0.020 mm |
| Alcance profundo | Portabrocas de pinza extendido, profundidad de corte reducida | ≥2/3 del diámetro interior | 0.015-0.025 mm |
| Producción de alto volumen | Portabrocas de pinza de cambio rápido | ≥2/3 del diámetro interior | 0.005-0.010 mm |
Los objetivos de TIR son valores típicos para portaherramientas de grado de precisión; los grados de propósito general pueden ser más holgados.
Cuándo un portabrocas de pinza es la elección incorrecta
Los portabrocas de pinza son excelentes generalistas, pero no siempre son la respuesta rígida:
- Carga radial muy alta con voladizo corto — un portaherramientas de contracción o hidráulico generalmente gana en rigidez y TIR.
- Vástagos de fresa con planos o extremos weldon — una pinza agarra un vástago redondo; un portaherramientas de bloqueo lateral está diseñado para el plano.
- Cambios de herramienta repetidos a alto volumen — los sistemas de cambio rápido reducen el error de configuración, pero añaden interfaces que deben controlarse individualmente.
Sin embargo, para la mayoría de los talleres de trabajo y producción de volumen medio, un portabrocas de pinza ER o TG bien fabricado con longitud de agarre y par correctos es el mejor equilibrio de costo, precisión y flexibilidad.
Qué especificar al comprar
Si está adquiriendo portabrocas de pinza o las pinzas que van en ellos, ponga esto en el plano o la orden de compra:
- Serie de pinza y tamaño de diámetro interior, con clase de tolerancia.
- Precisión del cono del cuerpo y requisito de rectificado posterior al tratamiento térmico.
- Tipo de tuerca (simple, con rodamiento de bolas, con rodamiento de agujas) y par nominal.
- Límite de TIR medido a una distancia declarada desde la cara.
- Material y dureza del cuerpo y de la pinza.
- Grado de balanceo si la aplicación supera aproximadamente 15,000 RPM.
BQUQ produce portabrocas de pinza y pinzas coincidentes en cuatro líneas de producción en una fábrica en Dongguan, con mecanizado CNC mantenido a ±0.005 mm y control de calidad ISO9001. El MOQ es flexible, lo cual importa si está validando un nuevo portaherramientas antes de comprometerse a volumen. Explore la gama de portabrocas de pinza para portaherramientas y la serie de pinzas para torno automático para los tamaños que producimos con más frecuencia.
Preguntas frecuentes
P: ¿Puedo usar un portabrocas de pinza ER para fresado pesado?
R: Sí, dentro de límites. Un portabrocas ER32 o ER40 con longitud de agarre completa, una tuerca con rodamiento al par nominal y voladizo corto maneja la mayoría del desbaste en acero y aluminio. La restricción suele ser la deflexión, no el agarre. Si necesita máxima rigidez a largo alcance, un portaherramientas de contracción o hidráulico superará a una pinza. Para fresado general, un portabrocas de pinza correctamente configurado es completamente adecuado.
P: ¿Cuánta excentricidad es aceptable para un portabrocas de pinza de fresado?
R: Para trabajos de acabado, apunte a 0.005-0.010 mm de TIR en la cara de la pinza. Para fresado general, 0.010-0.015 mm es viable. Por encima de aproximadamente 0.020 mm, un filo comienza a soportar una carga de viruta desproporcionada, lo que acorta la vida de la herramienta y degrada el acabado superficial. Siempre mida en la punta de la fresa, no solo en la pinza, porque el voladizo amplifica la excentricidad.
P: ¿Por qué se sale mi fresa de la pinza durante el fresado?
R: La extracción casi siempre proviene de una longitud de agarre insuficiente o una fuerza de apriete insuficiente. Si el vástago se asienta solo en el tercio frontal de la pinza, el diámetro interior trasero nunca lo contacta. Combine eso con una tuerca simple apretada al tacto, y la carga lateral alternante hace que la fresa se salga. Limpie el diámetro interior, inserte a dos tercios de profundidad y apriete la tuerca al valor nominal del fabricante del portaherramientas.
P: ¿Realmente mejora una tuerca con rodamiento la rigidez del fresado?
R: Mejora la consistencia del apriete, lo que apoya la rigidez. Una tuerca con rodamiento convierte más de su par de apriete en fuerza de apriete axial en lugar de fricción contra la cara de la pinza, típicamente 1.3-1.8× más con el mismo esfuerzo manual. Eso significa menos probabilidad de apriete insuficiente y menos probabilidad de torcer la pinza durante el apriete. El cuerpo del portabrocas y el cono aún establecen el límite de rigidez.
P: ¿Con qué frecuencia deben reemplazarse las pinzas de fresado?
R: Reemplace cuando el TIR se desvíe más allá de su objetivo, cuando el diámetro interior muestre rayaduras o deformación en forma de campana, o cuando la pinza ya no agarre uniformemente un vástago que se sabe que está en buen estado. En producción mixta, muchos talleres inspeccionan las pinzas trimestralmente y retiran las que se usan para desbaste con más frecuencia. Las pinzas son consumibles; una desgastada le cuesta silenciosamente vida de herramienta y desperdicio mucho antes de fallar visiblemente.
Recursos relacionados
- Acerca de BQUQ y nuestra huella de fabricación en Dongguan: /about/
- Portabrocas de pinza, portaherramientas y portabrocas de potencia: /tool-holder-collet-chucks/
- Serie de pinzas para torno automático para máquinas tipo suizo y de levas: /auto-lathe-collets/
- Portabrocas de potencia y sujeción de piezas tipo suizo: /power-chucks-swiss/
- Tendencias de la industria en fabricación de precisión: /industry-dynamics/
- Artículos técnicos y guías de ingeniería: /bquq-blog/
- Preguntas frecuentes: /faq/
- Estudios de caso: /case/
- Contacte al equipo de ingeniería: /contact/
Autorizado por el equipo de ingeniería de BQUQ. BQUQ (Dongguan) opera mecanizado CNC (±0.005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una fábrica ISO9001. Compre directamente desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


