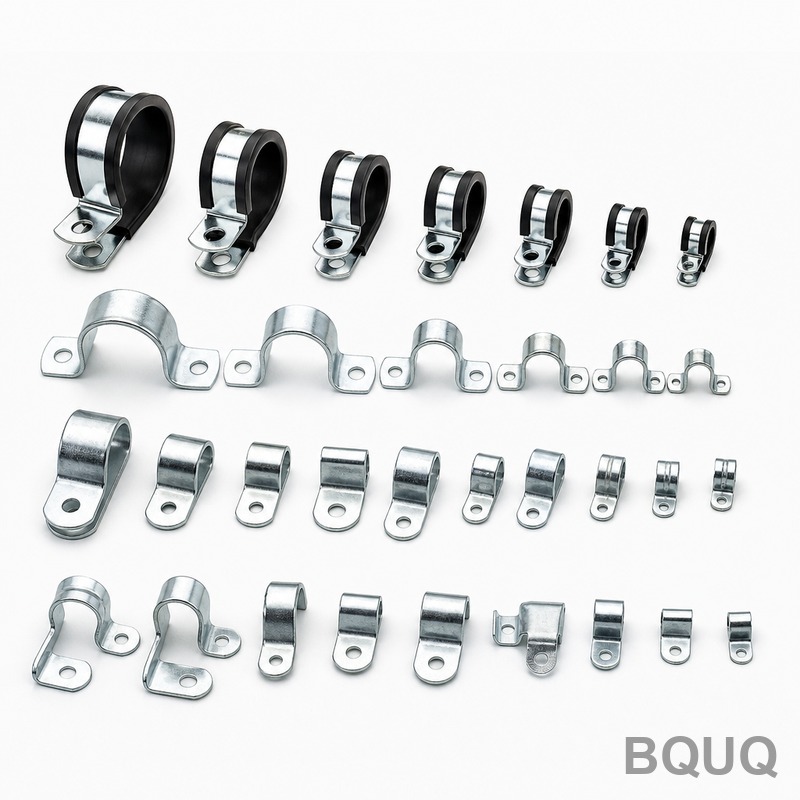
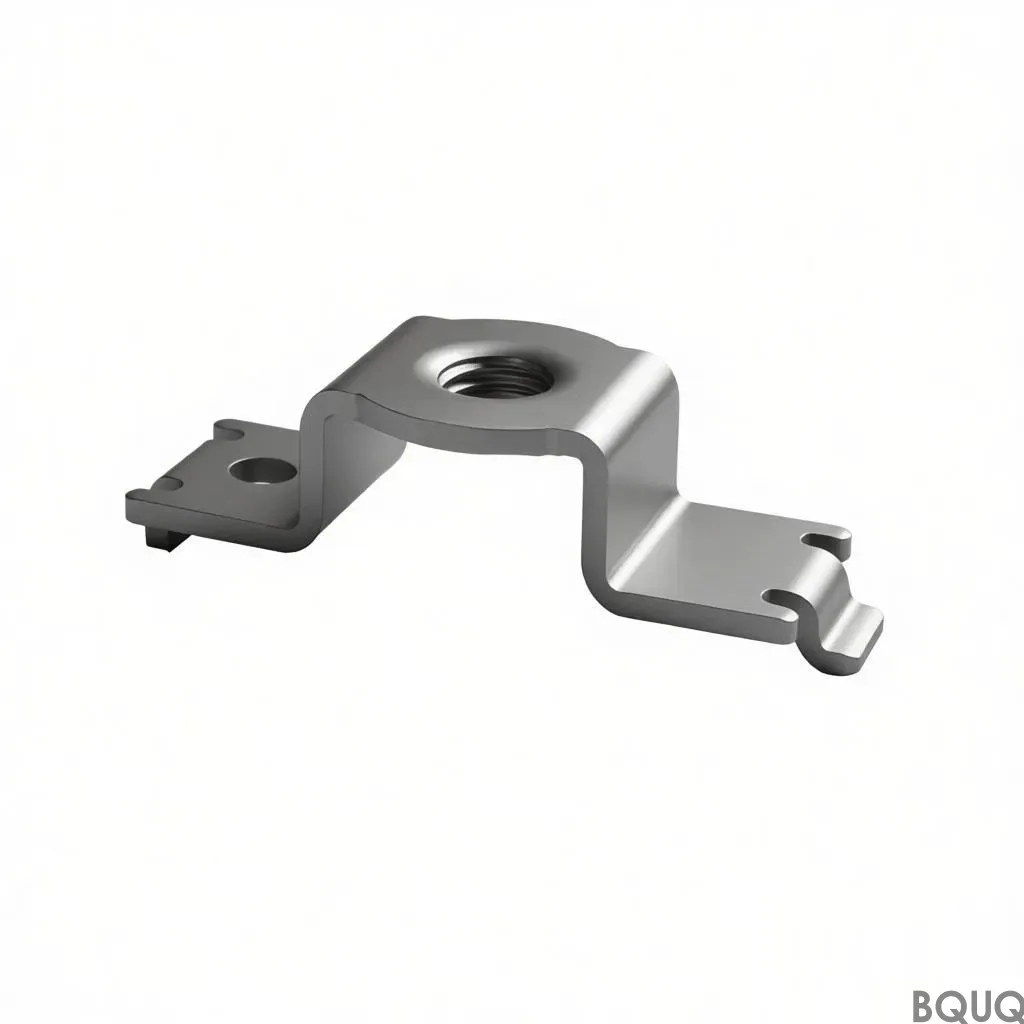
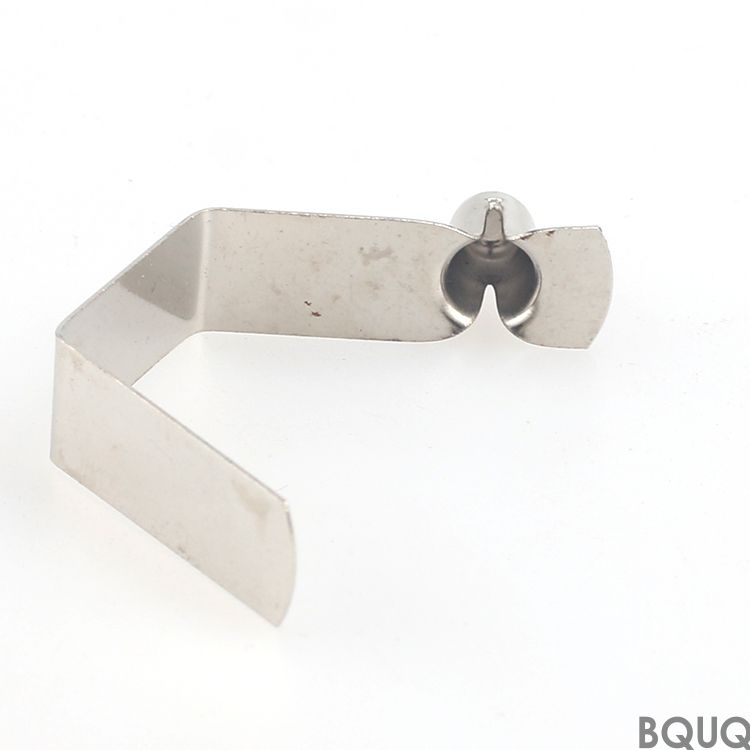
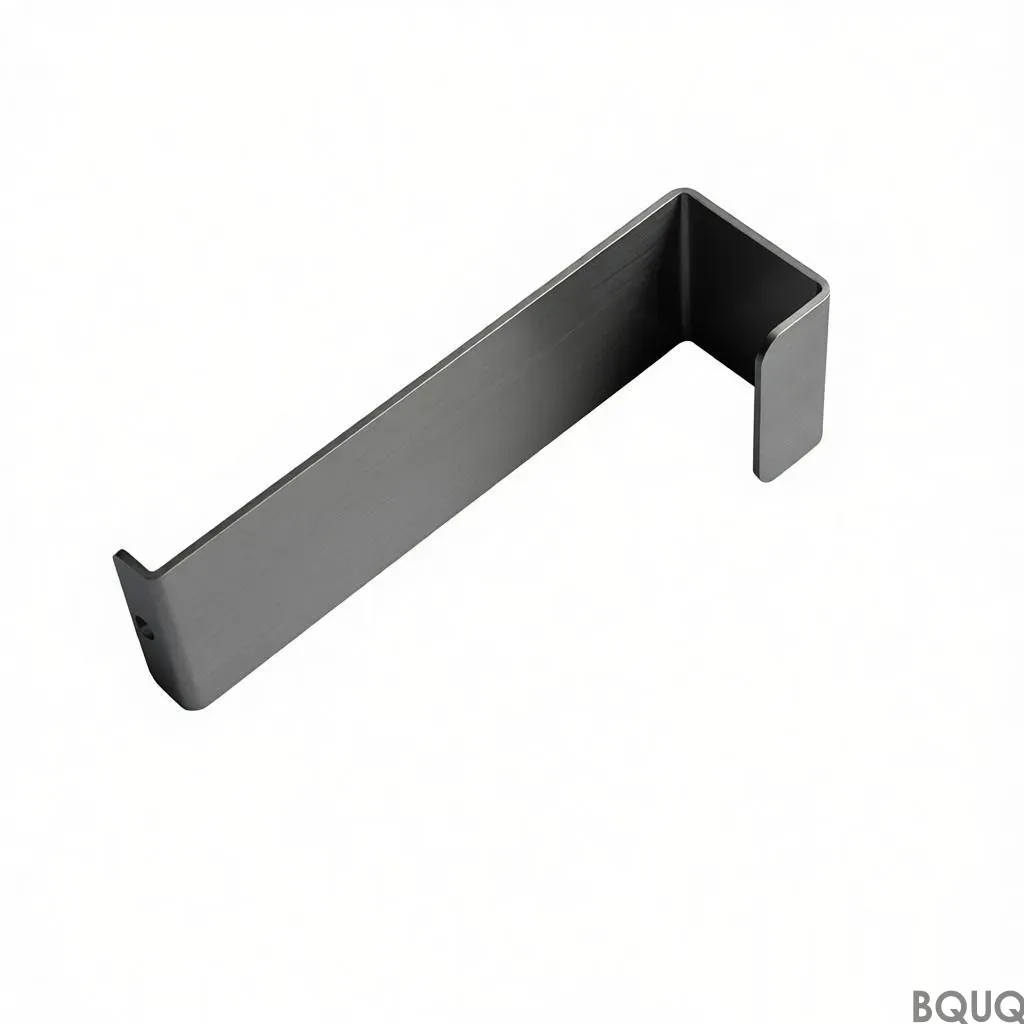
La abrazadera estampada es una pieza de acero SPCC de 1,0 mm conformada en una sola embestida, con aletas y una base plana, clasificada para ΔT = 60 K en instalaciones de seguidores solares. El zincado estándar es de 8-12 µm, aplicado después del conformado para proteger las raíces de las aletas. El bajo espesor de aleta y la alta densidad de aletas ofrecen más superficie por milímetro cúbico que los perfiles mecanizados o extruidos, y la producción mensual escala desde una sola familia de prensas.
Nuestra abrazadera estampada utiliza acero SPCC de 1,0 mm con aletas y una base plana hasta . Clasificada a ΔT = 60 K, admite instalaciones de seguidores solares con una producción mensual y zincado de 8-12 µm como estándar.
Una sola embestida conforma toda la abrazadera estampada, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje funciona , y el ciclo alimenta una línea .
El bajo espesor de aleta es donde gana el estampado: aletas con paso de ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido de la misma envolvente.
Un único proveedor cubre ahora espesores de aleta de a desde la misma familia de prensas , por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
El prensado de acero SPCC de 1,0 mm mantiene ligera la abrazadera estampada, desde según la envolvente, sin sacrificar la densidad de aletas, lo que importa donde la longitud del recorrido del aire ya está fijada por la carcasa.
El acabado de zincado de 8-12 µm se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
El material estándar es acero SPCC de 1,0 mm, suministrado con zincado de 8-12 µm. Para aplicaciones en las que la exposición del seguidor solar sea un factor crítico, recomendamos la vía de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Las dimensiones generales se ajustan a , mientras que las características críticas como se controlan por separado. La geometría conformada hereda una repetibilidad de utillaje de , y la posición de los taladros se mantiene dentro de . Las clases más estrictas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una frente a un límite de , y el paso de aletas se comprueba ópticamente a . Los informes se emiten con cada lote.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con en cada primera pieza. Las desviaciones superiores a activan una clasificación del lote completo.
La planitud se mide sobre granito y no sobre fundición, porque a se lee de forma distinta sobre una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
La contención final es . Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al expediente ISO9001.
Dónde se utiliza esta pieza
En el seguidor solar, la clasificación determina cuánto flujo de aire sigue necesitando la carcasa. A las temperaturas de unión del seguidor solar, las aletas con paso mantienen el delta-T dentro del presupuesto del sensor.
En el seguidor solar, la base suele funcionar también como interfaz de montaje. Con superficie plana ofrece una base estable para el pad térmico del seguidor solar.
Los diseñadores que trabajan en seguidores solares piden la planitud antes que los datos térmicos, porque el ensamblaje del seguidor solar está automatizado y una base no plana detiene la línea.
Para prototipos de seguidores solares, se cubre la revisión de planos y la primera artículo. Los lotes de producción pasan a 18 días hábiles una vez que se aprueba la capacidad.
medida en . Este es el valor que importa para un seguidor solar, porque la almohadilla térmica necesita un contacto uniforme. Si su ensamblaje requiere una tolerancia más ajustada, indíquelo y podemos añadir una operación de rectificado fino.
El embalaje estándar es . Cotizamos . Las cajas de exportación se etiquetan con el lote, la cantidad y el estado de inspección, y toda la documentación, incluido el informe de inspección, viaja con la mercancía.
¿Proporcionan archivos CAD o un plano?
Suministramos un plano 2D junto con el informe CMM, y el STEP 3D bajo petición. Ambos muestran las tolerancias de planitud y las líneas de división del utillaje, lo cual es importante si va a verificar en su propio ensamblaje.
¿Qué certificaciones de calidad poseen?
La planta cuenta con certificación ISO9001, y las piezas se envían con declaraciones RoHS y REACH bajo petición. La inspección por terceros de SGS puede organizarse antes del precintado del contenedor, que es lo que especifican la mayoría de los compradores de seguidores solares.
¿Cómo evitan la corrosión galvánica?
La clave es evitar un segundo metal en la zona de contacto húmeda. Recomendamos zincado de 8-12 µm y, donde la pieza toca un chasis de aluminio, una arandela aislante. Indíquenos el material de acoplamiento y especificaremos el recubrimiento en consecuencia.
Cómo fabricamos y enviamos
Suministro directo desde Dongguan: bobina de acero, conformado, tratamiento superficial e inspección se realizan en un mismo edificio, por lo que la planitud se verifica antes de embalar la pieza.
La producción funciona por ciclos con visión en línea sobre . Eso es lo que hace creíble un compromiso en temporada alta.
El personal de calidad está junto a la prensa, no en una sala aparte. Las desviaciones en o detienen la producción en el utillaje en lugar de en la inspección final.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Clases de tolerancia que puede especificar (según plano)
Plazo de entrega
Series de utillaje; el ciclo alimenta una línea (según calendario del proyecto)
MOQ
Producción mensual acumulada (según pedido)
Capacidad
Producción mensual de una familia de prensas
Selección / comparación
Opción
Ideal para
Compromiso
SPCC estampado de 1,0 mm con aletas
Construcciones de seguidores solares que requieren ΔT = 60 K y alta densidad de aletas
Requiere utillaje; geometría fijada por la familia de prensa
Perfil mecanizado
Volúmenes bajos o características 3D complejas
Mayor coste por pieza; el zincado puede cortarse en las raíces de las aletas
Perfil extruido
Sección transversal constante, series largas
Menor superficie por milímetro cúbico que las aletas estampadas
Zincado 8-12 µm
Protección contra la corrosión después del conformado
Debe especificarse el rango de espesor; no es una certificación
Pasivado (recomendado para exposición solar)
Preocupaciones por exposición en seguidores solares
Añade un paso de proceso; confirmar con el proveedor
Proceso / inspección
Etapa
Control
Registro
Conformado
Un solo golpe conforma toda la abrazadera estampada; paso de aletas y planitud de base controlados
Registro de ajuste y ciclo de prensa
Material
Acero SPCC de 1,0 mm verificado
Certificado de material / inspección de entrada
Zincado
Zincado 8-12 µm aplicado después del conformado
Registro de espesor de zincado
Inspección
Inspección antes de cada envío
Informe de inspección dimensional y visual
Envío
Cómo fabricamos y enviamos por pedido
Lista de empaque y registro de envío
Preguntas frecuentes
¿Qué material y espesor utiliza la abrazadera estampada?
El material estándar es acero SPCC de 1,0 mm, suministrado con zincado de 8-12 µm. Se conforma en una sola embutición con aletas y una base plana, con una clasificación de ΔT = 60 K para estructuras de seguidores solares. Se recomienda la pasivación cuando la exposición en seguidores solares sea un factor a considerar.
¿Cuál es la clasificación térmica de la abrazadera estampada?
La abrazadera estampada tiene una clasificación de ΔT = 60 K. Esta clasificación admite estructuras de seguidores solares con producción mensual. El diseño de acero SPCC de 1,0 mm con aletas ofrece más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
¿Cómo se protege la abrazadera estampada contra la corrosión?
El zincado de 8-12 µm se aplica después del conformado, de modo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas. Para la exposición en seguidores solares, se recomienda la pasivación. Confirme el espesor del recubrimiento y los requisitos de pasivación en su plano.
¿Puedo especificar clases de tolerancia para la abrazadera estampada?
Sí. Las clases de tolerancia que puede especificar se tratan en la sección del artículo Clases de tolerancia que puede especificar. Dado que una sola embutición conforma toda la pieza, el coste de la pieza deja de escalar con la complejidad. Proporcione su plano con la clase de tolerancia requerida, y la inspección antes de cada envío verifica las dimensiones especificadas.
¿Cuál es el plazo de entrega y la producción mensual para los pedidos de abrazaderas estampadas?
Las tiradas de utillaje y el ciclo alimentan una línea, lo que admite la producción mensual para estructuras de seguidores solares. El plazo de entrega depende del utillaje y del programa de pedidos. Un proveedor ahora cubre las galgas de aletas desde la misma familia de prensas, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
¿Por qué elegir aletas estampadas en lugar de perfiles mecanizados o extruidos?
El bajo espesor de aleta es donde el estampado gana: las aletas con paso determinado ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente. El prensado de acero SPCC de 1,0 mm mantiene la brida estampada ligera sin sacrificar la densidad de aletas, lo cual es determinante cuando la longitud del recorrido del flujo de aire está fijada por la carcasa.
¿Qué inspección se realiza antes del envío de la brida estampada?
La inspección antes de cada envío es estándar. Los controles incluyen la verificación del material para acero SPCC de 1,0 mm, las dimensiones de la aleta conformada y la base plana, y el espesor del zincado de 8-12 µm. Se mantienen registros de la inspección dimensional y visual. El envío sigue el proceso de How We Manufacture and Ship.