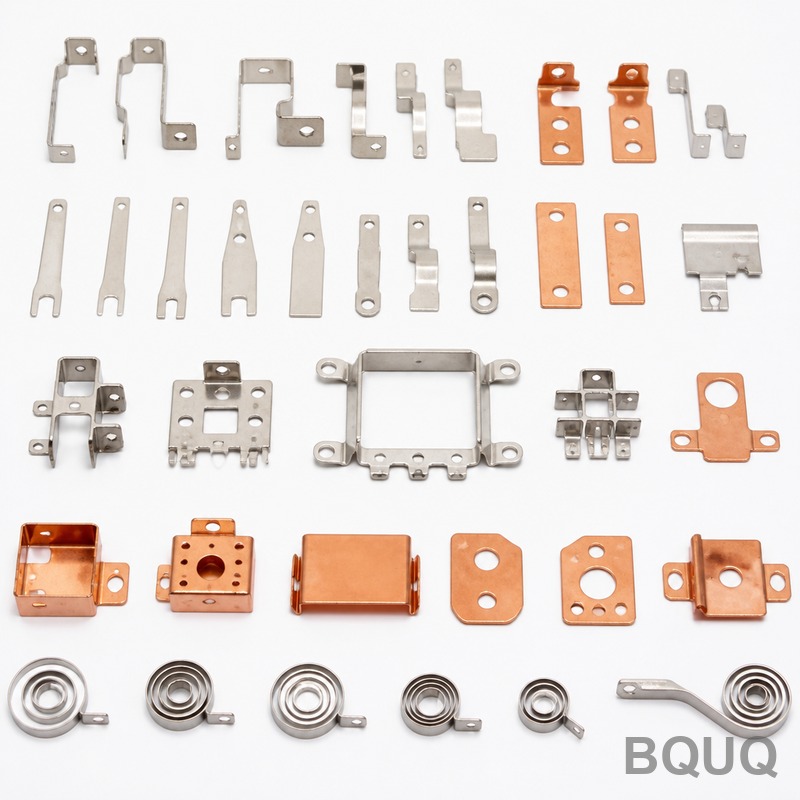
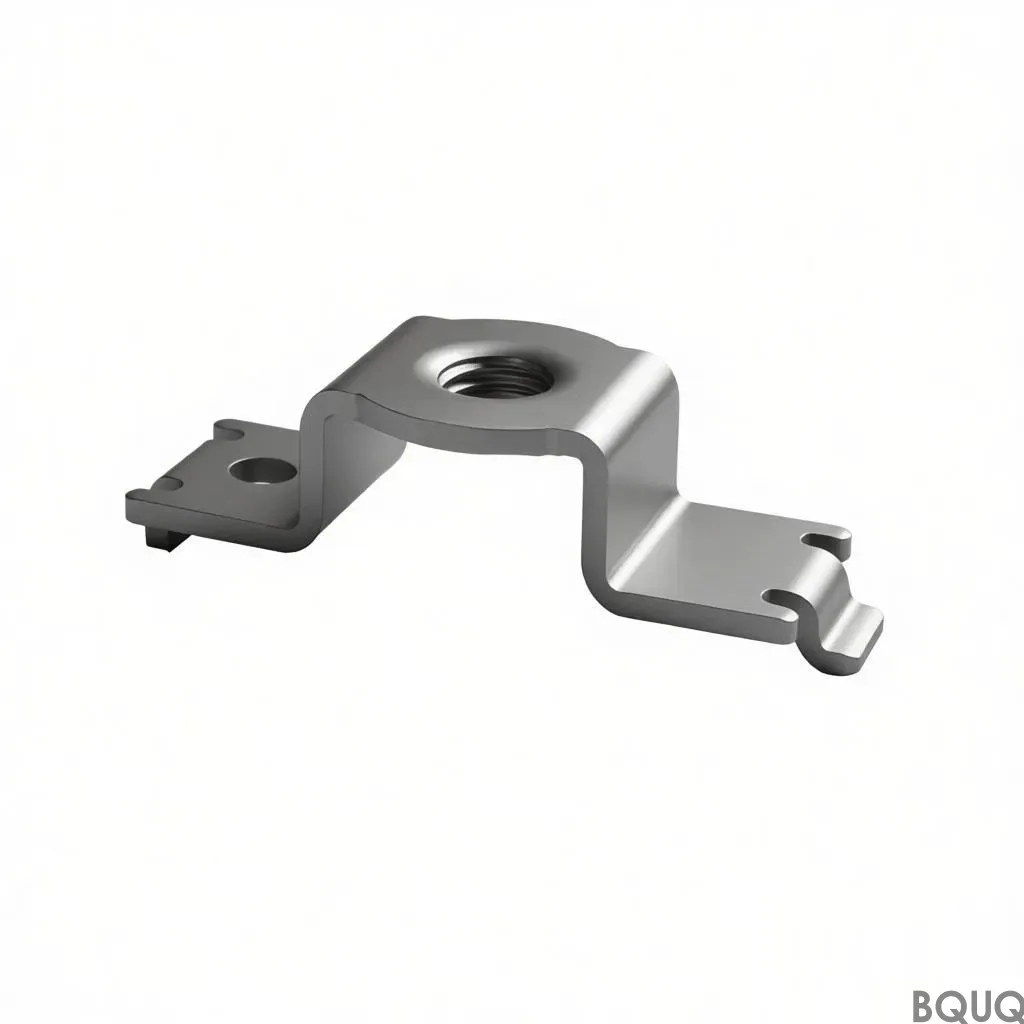
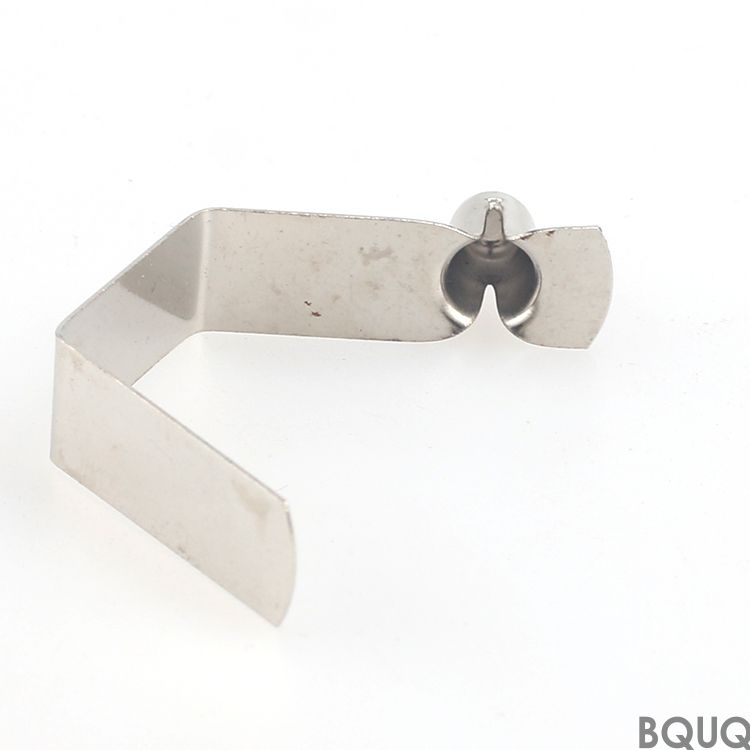
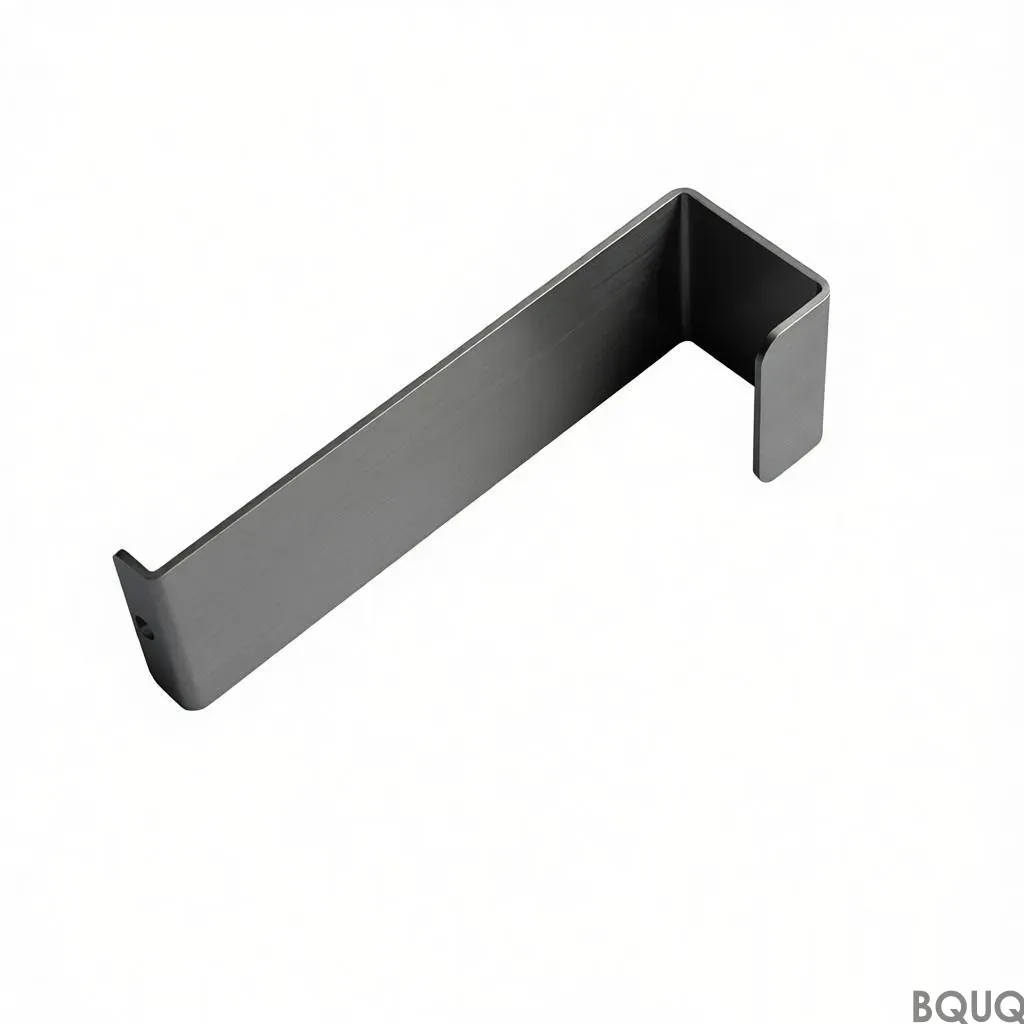
El soporte de pulsera estampado es una pieza de SUS304 de 1,0 mm de un solo golpe con galvanizado en caliente de 60 µm como estándar. A ΔT = 60 K, el utillaje funciona con repetibilidad, y la posición de los orificios se mantiene en todo el lote. Un calibre de aleta bajo con un paso determinado ofrece más superficie por milímetro cúbico, por lo que los programas de volumen de envolventes médicas se mantienen repetibles sin sacrificar la densidad de aletas.
Funcionando a , este soporte de pulsera estampado se prensa con utillaje de con repetibilidad de . El SUS304 de 1,0 mm ofrece a ΔT = 60 K, y se aplica galvanizado en caliente de 60 µm como estándar.
Un solo golpe de conforma todo el soporte de pulsera estampado, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje funciona a , y el ciclo de alimenta una línea de .
El calibre de aleta bajo es donde gana el estampado: aletas con paso de ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo envolvente.
Un único proveedor ahora cubre calibres de aleta de a desde la misma familia de prensas de , por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
El prensado de SUS304 de 1,0 mm mantiene ligero el soporte de pulsera estampado, desde según el envolvente, sin sacrificar la densidad de aletas, lo cual importa donde la longitud de la trayectoria del flujo de aire ya está fijada por la envolvente.
Cada golpe es dimensionalmente idéntico, por lo que la posición de los orificios de se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen de envolventes médicas.
Selección de Material y Acabado Superficial
El material estándar es SUS304 de 1,0 mm, suministrado con galvanizado en caliente de 60 µm. Para aplicaciones donde la exposición de la envolvente médica es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se ajustan a , mientras que las características críticas como se mantienen por separado. La geometría conformada hereda la repetibilidad del utillaje de , y la posición de los agujeros se mantiene a . Las clases más ajustadas requieren una operación de prensado adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
El SUS304 de 1,0 mm de entrada se verifica en espesor y dureza antes de entrar en la prensa. Tras el conformado, confirma y frente al plano.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con en cada primera pieza. Las desviaciones superiores a activan una selección del lote completo.
La trazabilidad del lote va desde la bobina hasta la caja: número de colada, rango de carrera de prensa y registro de inspección permanecen vinculados, de modo que una incidencia en campo puede rastrearse hasta una corrida específica.
La contención final es . Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al expediente ISO9001.
El encapsulado médico y las exigencias de vibración impulsan la construcción en una sola pieza. Un soporte de pulsera estampado no tiene adhesivo que fluya, que es el modo de fallo habitual en los enfriadores de dos piezas.
Los diseñadores que trabajan en encapsulado médico piden planitud antes que datos térmicos, porque el ensamblaje del encapsulado médico está automatizado y una base no plana detiene la línea.
Los diseños de encapsulado médico suelen emplear una trayectoria de aire forzado de 2,0 m/s. a significa que el encapsulado médico puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Para prototipos de encapsulado médico, cubre la revisión del plano y la primera pieza. Los lotes de producción pasan a 25 días hábiles una vez homologada la capacidad de .
¿Cómo se compara esto con un soporte de pulsera estampado por extrusión?
La extrusión es más económica por encima de aproximadamente 500.000 piezas al año y ofrece un perfil más suave. El estampado gana por debajo de esa cifra y siempre que el calibre de las aletas baje de 0,5 mm, porque la extrusión no puede mantener de forma consistente. Para prototipos de carcasas médicas, el coste del utillaje suele ser el factor decisivo.
Realizamos pruebas a e informamos de . Es una cifra en régimen permanente, no transitoria: para el comportamiento del primer encendido de una carcasa médica se necesita una prueba diferente, y podemos realizarla bajo petición.
¿Fabrican el soporte de pulsera estampado en diferentes tamaños?
La familia cubre , con pesos unitarios desde . Como la base se prensa, los nuevos tamaños requieren un cambio de inserto de matriz en lugar de una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
¿Cómo evitan la corrosión galvánica?
La clave es evitar un segundo metal en la zona de contacto húmeda. Recomendamos galvanizado por inmersión en caliente de 60 µm y, donde la pieza toca un chasis de aluminio, una arandela aislante. Indíquenos el material de acoplamiento y especificaremos el recubrimiento en consecuencia.
¿Pueden ayudar con la simulación térmica antes del muestreo?
Sí. Envíenos el flujo de aire de la carcasa, la temperatura de entrada y la carga térmica que debe disiparse, y ejecutaremos un modelo en régimen permanente y le devolveremos una combinación sugerida de y . Normalmente eso ahorra una iteración de utillaje.
Cómo fabricamos y enviamos
La fábrica cuenta con la certificación ISO9001 y puede enviar la documentación RoHS y REACH junto con el pedido. La inspección de terceros por SGS se coordina a petición antes de precintar el contenedor.
La producción funciona con ciclos y visión en línea sobre . Eso es lo que hace creíble un compromiso de en temporada alta.
El personal de calidad está junto a la prensa, no en una sala aparte. Las desviaciones en o detienen la producción en el útil en lugar de en la inspección final.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
La posición de los orificios se mantiene constante entre lotes; el calibre y el paso de las aletas según el utillaje
Plazo de entrega
No indicado en el extracto; cambio de utillaje en lugar de nuevo proveedor para el rediseño térmico
MOQ
No indicado en el extracto; se admiten programas de volumen
Capacidad
Línea de prensa de embutición en una sola carrera; un único proveedor cubre los calibres de aletas de la misma familia de prensas
Selección / comparación
Opción
Más adecuada para
Contrapartida
SUS304 1,0 mm + galvanizado en caliente 60 µm
Soporte de pulsera estándar estampado
Protección anticorrosión estándar; no es la ruta pasivada
Ruta pasivada
Preocupación por exposición en carcasa médica
Ruta de acabado alternativa; puede diferir del galvanizado estándar
Calibre de aleta bajo con paso definido
Más superficie por milímetro cúbico
Requiere cambio de utillaje para el rediseño térmico
Estampación en una sola carrera
El coste de la pieza deja de escalar con la complejidad
La identidad dimensional depende de la repetibilidad del utillaje
Calibres de aletas de la misma familia de prensas
Rediseño térmico como cambio de utillaje
Evita un nuevo proveedor, pero sigue requiriendo cambio de utillaje
Proceso / inspección
Etapa
Control
Registro
Prensado
Una sola embestida conforma todo el soporte de pulsera estampado
Cada embestida dimensionalmente idéntica
Utillaje
El utillaje funciona con repetibilidad
La posición de los agujeros se mantiene en todo el lote
Material
SUS304 1.0 mm
Especificación de material estándar
Acabado superficial
Galvanizado en caliente 60 µm estándar
Ruta pasivada para exposición de envolvente médica
Inspección
Inspección antes de cada envío
Repetibilidad por lote para programas de volumen de envolventes médicas
Preguntas frecuentes
¿De qué material está fabricado el soporte de pulsera estampado?
El material estándar es SUS304 1.0 mm. Se suministra con galvanizado en caliente 60 µm como estándar. Para preocupaciones relacionadas con la exposición de envolventes médicas, recomendamos la ruta pasivada. El prensado de SUS304 1.0 mm mantiene la pieza ligera mientras conserva la densidad de aletas donde la longitud de la trayectoria de aire es fija.
Una sola embestida conforma todo el soporte de pulsera estampado en un utillaje que funciona con repetibilidad. El ciclo alimenta una línea, y cada embestida es dimensionalmente idéntica, por lo que la posición de los agujeros se mantiene en todo el lote. El calibre de aleta bajo al paso ofrece más superficie por milímetro cúbico que los perfiles mecanizados o extruidos.
¿Qué tolerancia puedo esperar en la posición de los orificios?
Cada embutición es dimensionalmente idéntica, por lo que la posición de los orificios se mantiene en todo el lote. Esta repetibilidad es lo que hace repetibles los programas de volumen de carcasas médicas. Las clases de tolerancia que puede especificar se detallan en la sección Clases de tolerancia que puede especificar. Los valores numéricos exactos de tolerancia no se indican en el extracto.
¿Qué opciones de acabado superficial están disponibles?
El galvanizado por inmersión en caliente de 60 µm se aplica como estándar. Para aplicaciones en las que la exposición de la carcasa médica sea un factor crítico, recomendamos la ruta de pasivado. El material estándar es SUS304 1,0 mm. La selección del acabado superficial depende de la exposición a la corrosión y de si la pieza se utiliza en una carcasa médica.
¿Se puede rediseñar el soporte de pulsera estampado para obtener un rendimiento térmico diferente?
Sí. Un proveedor ahora cubre calibres de aletas de la misma familia de prensas, por lo que un rediseño térmico supone un cambio de utillaje en lugar de un nuevo proveedor. Un calibre de aleta bajo con paso ofrece más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente. Esto favorece una longitud de trayectoria de flujo de aire fijada por la carcasa.
¿Dónde se utiliza este soporte de pulsera estampado?
Se utiliza donde la longitud de la trayectoria de flujo de aire ya está fijada por la carcasa, y en programas de volumen de carcasas médicas. La posición repetible de los orificios en todo el lote lo hace adecuado para esos programas de volumen. La sección Dónde se utiliza esta pieza cubre aplicaciones adicionales. La densidad de aletas es importante cuando el volumen envolvente está limitado.
¿Cómo se inspecciona el soporte de pulsera estampado antes del envío?
La inspección antes de cada envío es un paso estándar. Cada trazo es dimensionalmente idéntico, por lo que la posición de los orificios se mantiene en todo el lote. Esto respalda la repetibilidad en programas de volumen de carcasas médicas. La sección de Inspección Antes de Cada Envío cubre las verificaciones específicas. Los registros se conservan conforme a la tabla de inspección del proceso.