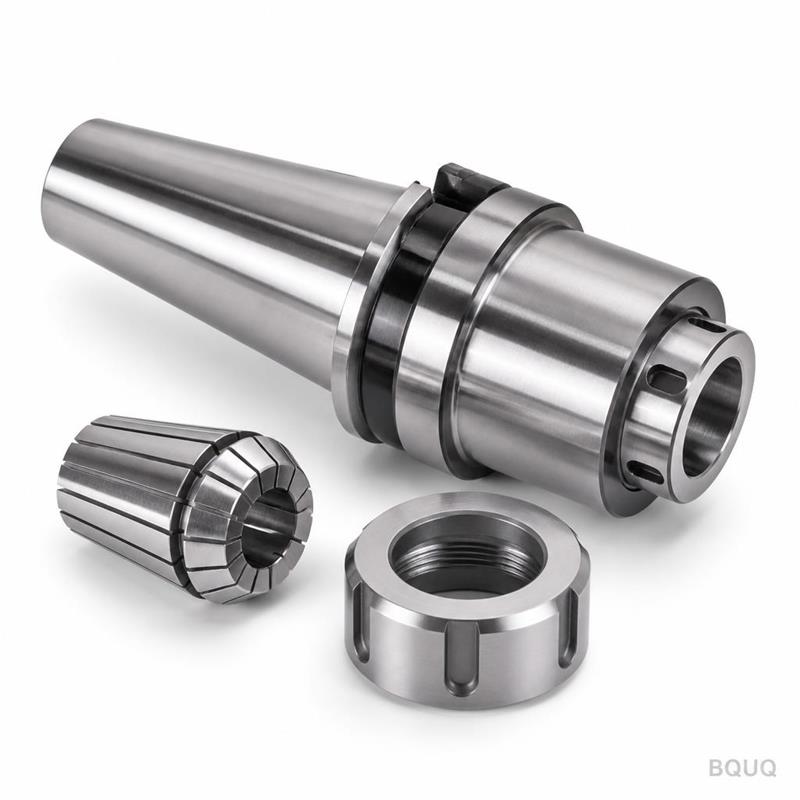
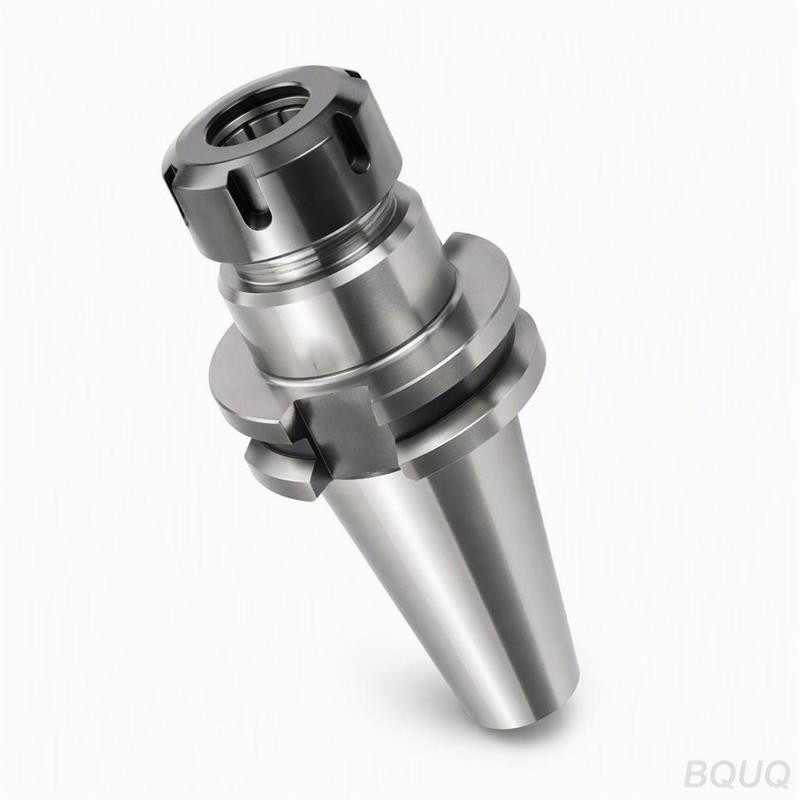
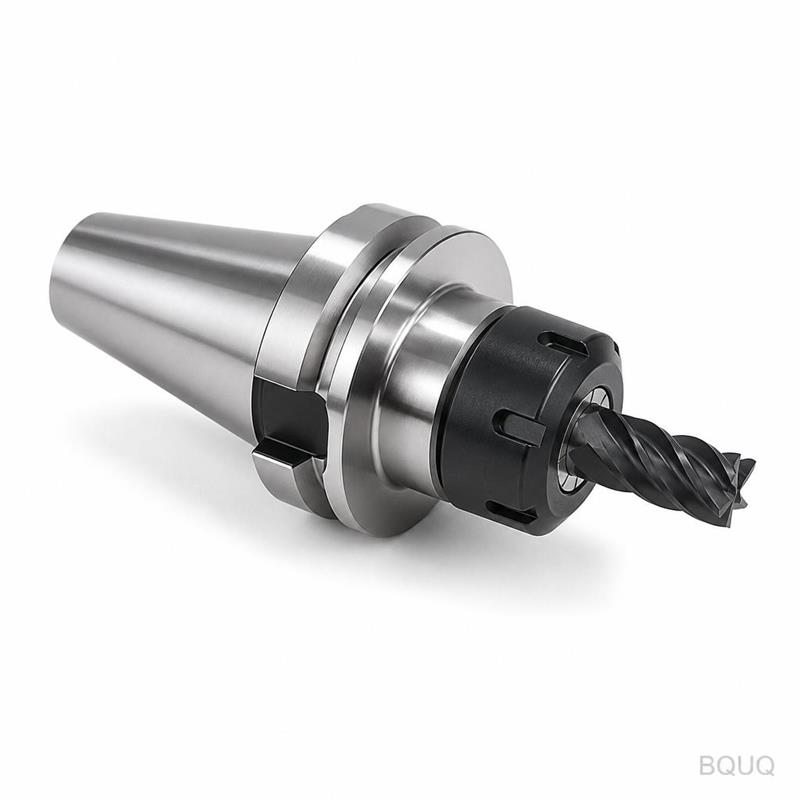
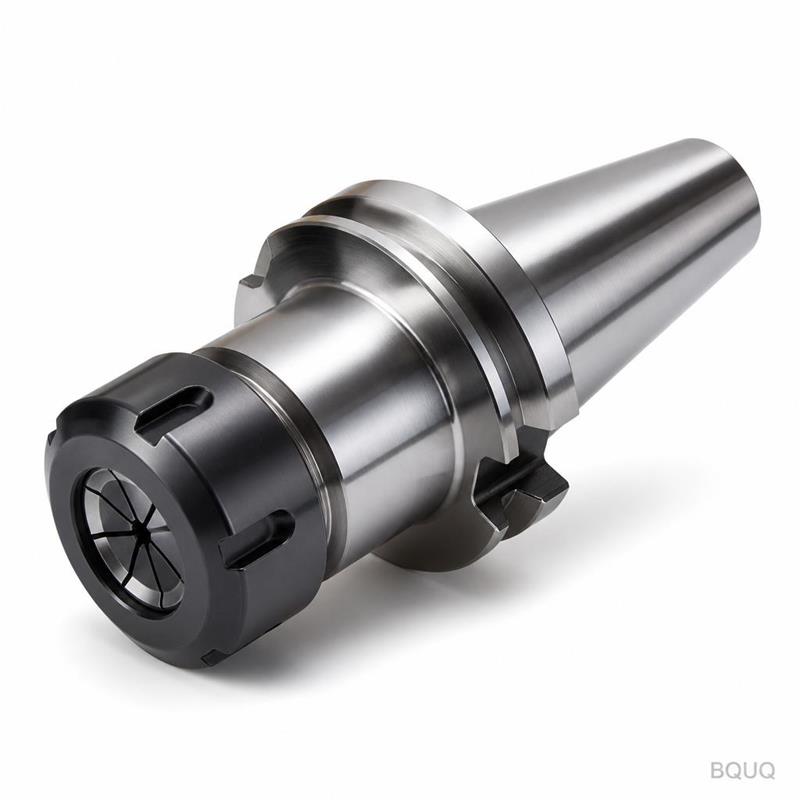
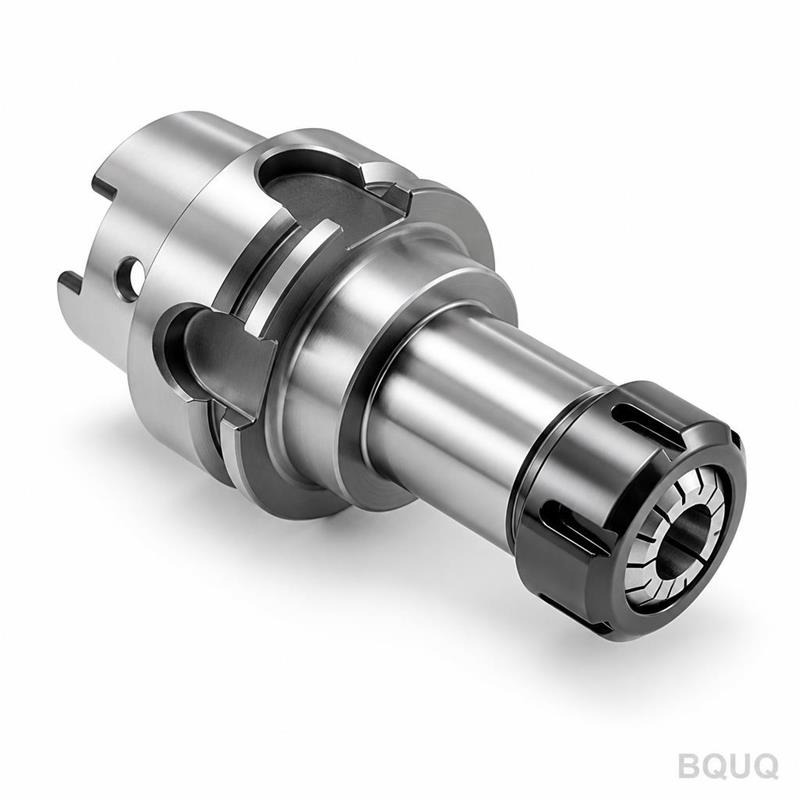
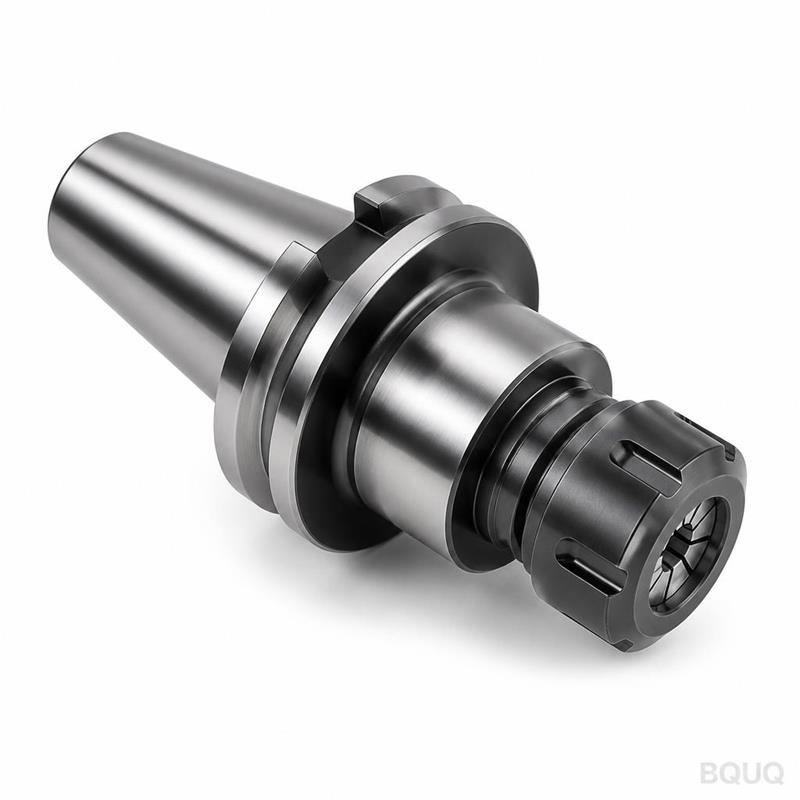
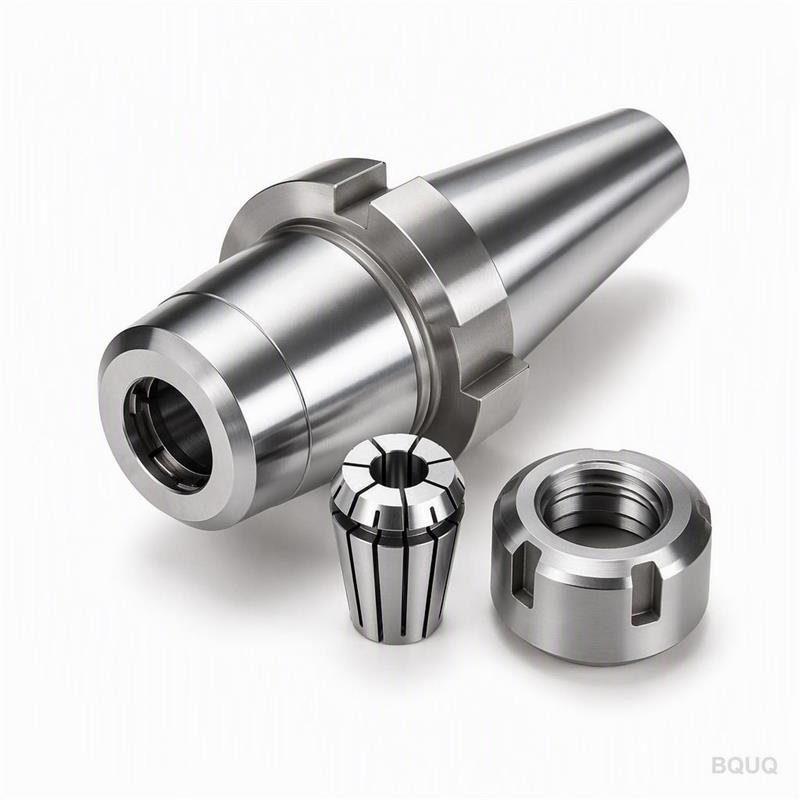
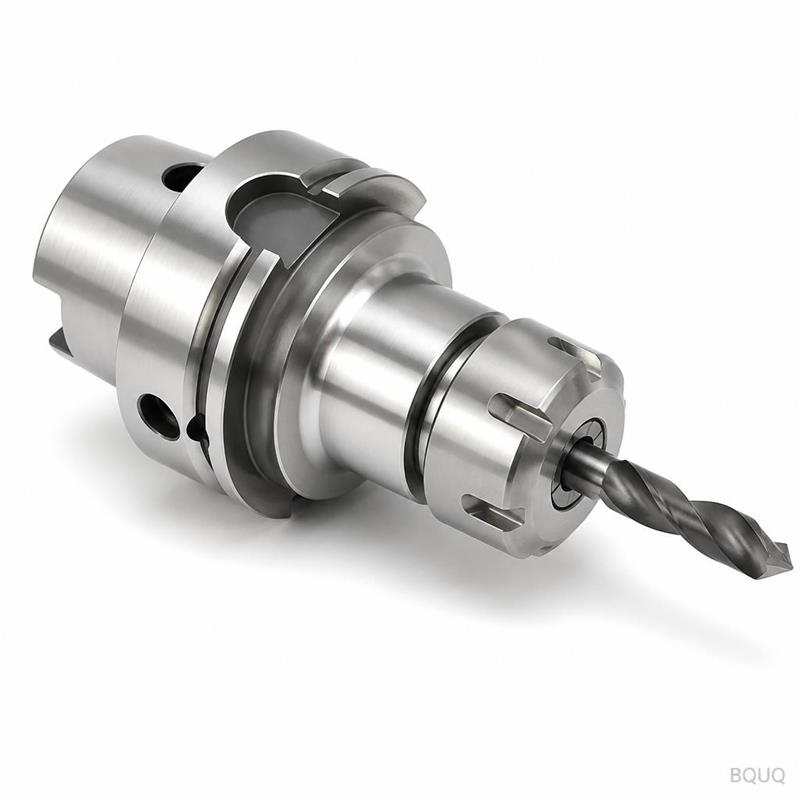
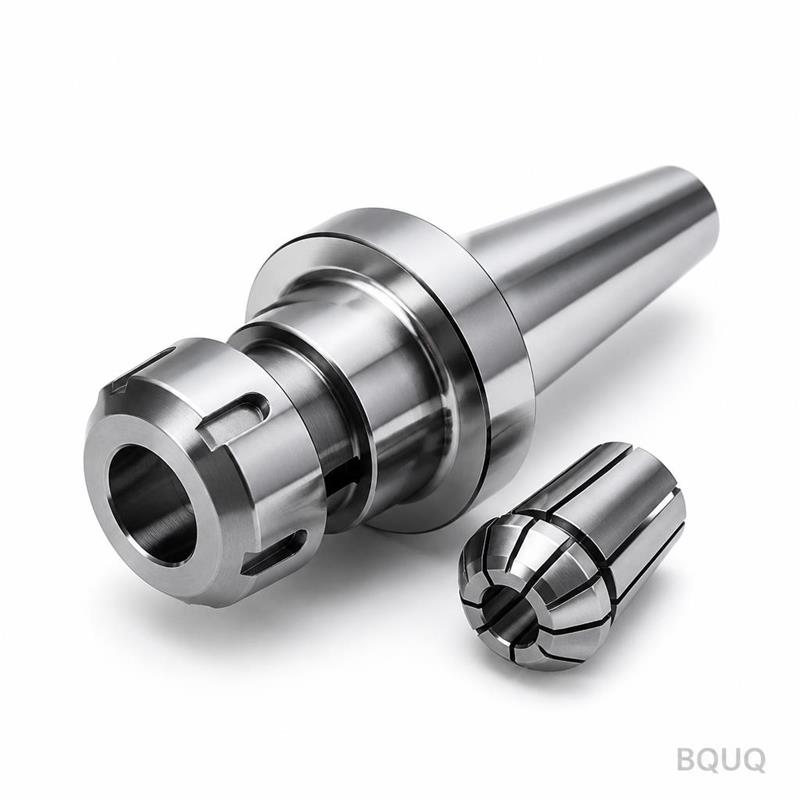
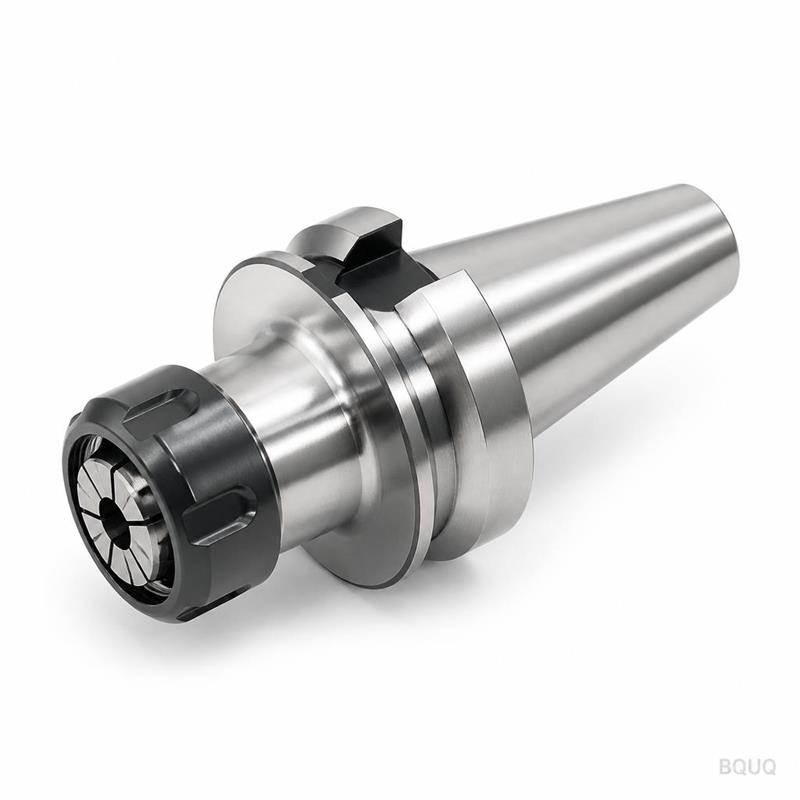
BQUQ Mandril de Pinzas TG150 Mecanizado CNC Portaherramientas CNC de Servicio Pesado
Este es un mandril de pinzas de la serie TG150, mecanizado CNC a partir de una sola pieza de acero aleado 20CrMnTi. Ofrece un descentramiento garantizado de 0.005 mm TIR en la punta y una dureza de HR
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
Este es un mandril de pinzas de la serie TG150, mecanizado CNC a partir de una sola pieza de acero aleado 20CrMnTi. Ofrece un descentramiento garantizado de 0.005 mm TIR en la punta y una dureza de HRC 58-62 después del cementado, lo que le proporciona la fuerza de sujeción y la resistencia al desgaste necesarias para cortes interrumpidos de servicio pesado. Enviamos tamaños estándar en 15 días y bores personalizados en 20 días, directamente desde nuestra fábrica en Dongguan.
Cómo las Pinzas TG150 Bloquean la Herramienta Sin Movimiento Radial
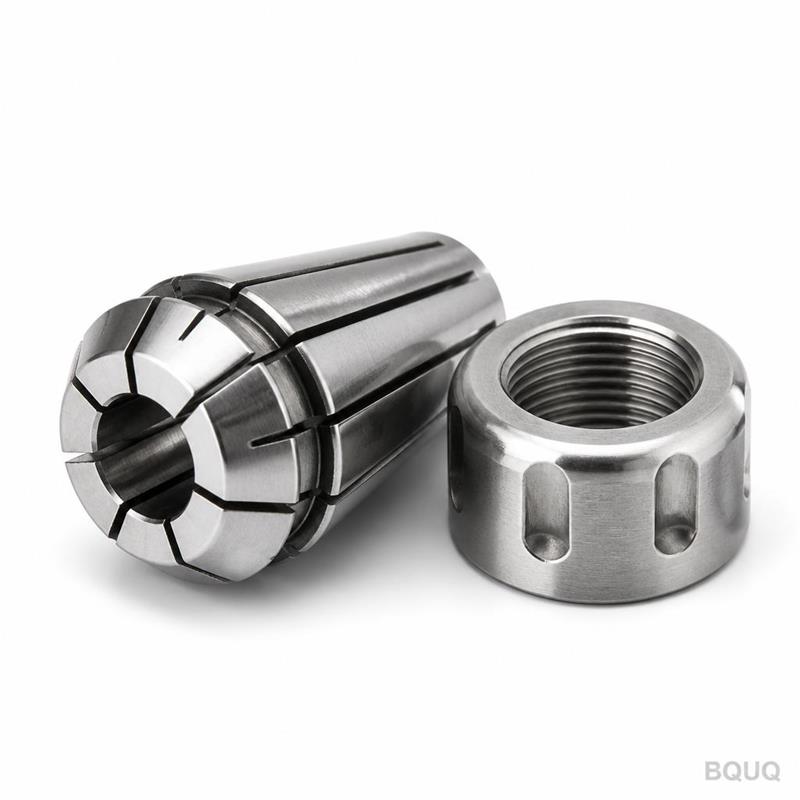
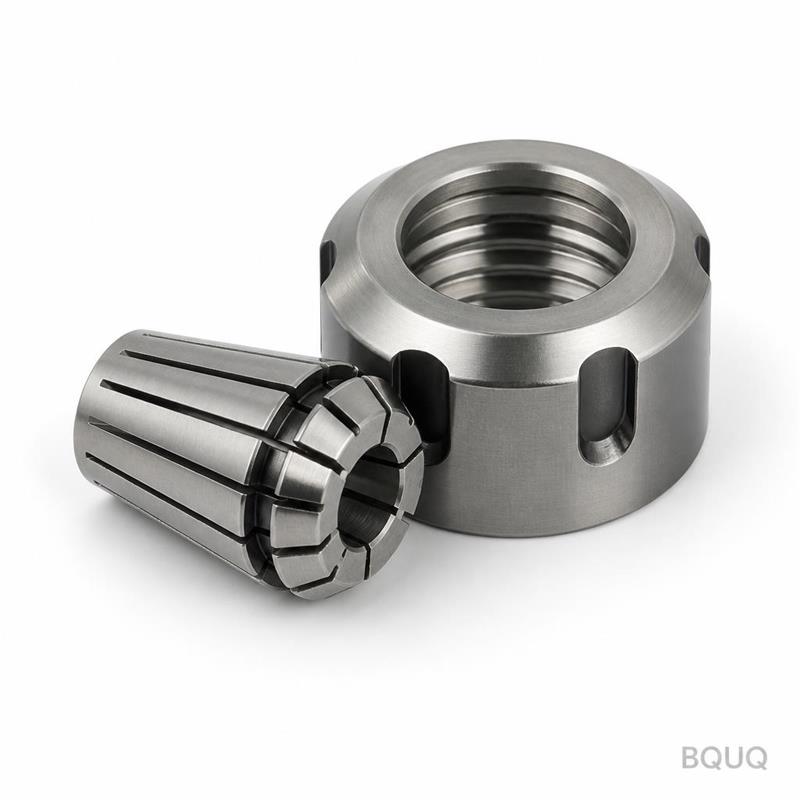
El sistema TG150 utiliza una pinza cónica que se introduce en un cono interno de 15 grados. Al apretar la tuerca de bloqueo, la pinza se comprime radialmente y de manera uniforme alrededor del vástago de la herramienta. No es una pinza de muelle; es un manguito ranurado de pared gruesa que produce una sujeción rígida de longitud completa. El resultado es un desplazamiento radial cero durante el apriete, por lo que mantenemos 0.005 mm TIR a 4xD de proyección. A diferencia de las pinzas ER, las pinzas TG150 tienen una superficie de sujeción más larga (hasta 2.5 veces el diámetro del vástago), lo que reduce la vibración y el chatter en el fresado de cavidades profundas.
Elección de la Pieza Bruta y Ciclo de Cementado para Fresado de Servicio Pesado
Comenzamos con 20CrMnTi, no con 12L14 de fácil mecanizado. El material se forja para refinar la estructura del grano y luego se tornea y fresan con CNC. Después del mecanizado, cada mandril pasa por un proceso de cementado gaseoso a 920°C durante 6 horas, seguido de temple en aceite y revenido a baja temperatura. Esto produce una profundidad de capa de 0.8–1.2 mm y una dureza superficial de HRC 58-62. El núcleo permanece tenaz a HRC 35-40, por lo que el mandril absorbe los golpes de los cortes interrumpidos sin agrietarse. No cromamos el bore; lo rectificamos después del tratamiento térmico para mantener la geometría verdadera.
Secuencia de Rectificado que Logra 0.005 mm TIR
El tratamiento térmico distorsiona el acero. Lo solucionamos con un estricto orden de rectificado. Primero, rectificamos el cono exterior y la cara trasera. Luego, montamos el mandril en un árbol de precisión y rectificamos el bore interno, referenciando el cono ya rectificado. El ángulo del cono se mantiene a ±0.0002 radianes. El bore se rectifica a un acabado de Ra 0.4 µm. Después del rectificado, verificamos el descentramiento con un comparador de 0.001 mm en dos posiciones: en la punta y a 100 mm de la punta. Si alguna lectura excede 0.005 mm, la pieza se rechaza y se vuelve a rectificar.
Especificaciones de la Rosca y la Tuerca de Bloqueo para Sujeción Repetible
La tuerca de bloqueo no es una pieza genérica de catálogo. Está mecanizada CNC a partir de acero 40Cr y tratada térmicamente a HRC 45-50. Las roscas internas se cortan con un ajuste clase 2B, y la superficie exterior de agarre está moleteada para un agarre positivo incluso con guantes aceitosos. Precargamos la tuerca con un par de 120 Nm para pruebas, pero el mandril está clasificado para operación continua hasta 200 Nm. El paso de rosca es de 1.5 mm, lo que significa que una vuelta completa de la tuerca comprime la pinza 1.5 mm—suficiente para sujetar un vástago con un rango de tolerancia de -0.01 mm a -0.05 mm. Incluimos un tornillo de respaldo endurecido para evitar que la pinza se empuje hacia afuera bajo fuerzas axiales altas.
Inspección Antes de Cada Envío: Calibre de Aire y Prueba de Dureza
Cada mandril TG150 se inspecciona individualmente, no solo se prueba por muestreo. Usamos un calibre de aire para medir el diámetro interno del bore con resolución de 0.001 mm. El bore debe estar dentro de +0.005 mm / +0.010 mm del tamaño nominal. Probamos la dureza en la escala Rockwell C en tres puntos del cuerpo. Verificamos el cono de la pinza con una prueba de azulado contra un calibre maestro. Finalmente, realizamos una prueba funcional: sujetamos una barra de prueba, medimos el TIR y registramos el valor en el informe de inspección. Ese informe se incluye en la caja de envío. Guardamos una copia en nuestro sistema de calidad durante 10 años.
Acabado Superficial y Recubrimientos: Ra 0.4 µm y Nitruración Opcional
El bore interno se rectifica a Ra 0.4 µm para reducir la fricción con el vástago de la herramienta y prevenir el agarrotamiento. El cuerpo exterior se termina a Ra 0.8 µm. El producto estándar no tiene recubrimiento, pero ofrecemos un tratamiento de nitruración a baja temperatura (no TiN) que aumenta la dureza superficial a HRC 65 y reduce el coeficiente de fricción a 0.15. Esto se recomienda para mecanizado de acero inoxidable o cuando se usa refrigerante con alto contenido de cloro. La capa de nitruración tiene 0.02 mm de espesor y no afecta la tolerancia del bore. No ofrecemos niquelado químico porque se acumula en el cono y arruina la concentricidad.
Equilibrado y Límites de Velocidad para Mecanizado de Altas RPM
Equilibramos cada mandril a G2.5 a 10,000 RPM como estándar. Si opera a >15,000 RPM, ofrecemos equilibrado dinámico opcional a G1.0 a 20,000 RPM. El equilibrado se realiza en una equilibradora de rodamientos rígidos con sensibilidad de 0.1 g·mm. Eliminamos material de un anillo de equilibrado dedicado en la cara trasera, no del cono ni del bore. El desequilibrio se limita a 0.2 g·mm en la versión estándar. Para un mandril de 63 mm de diámetro, esto corresponde a una velocidad máxima segura de 25,000 RPM con un conjunto de herramienta equilibrado.
Especificación
Valor
Tipo de Producto
Mandril de Pinzas TG150 Mecanizado CNC
Rango de Pinzas (TG150)
Ø3 mm – Ø30 mm (con incrementos de 1 mm)
Tipos de Vástago Disponibles
BT30, BT40, BT50, HSK63A, HSK100A, CAT40, CAT50
Material del Cuerpo
Acero aleado 20CrMnTi (forjado)
Tratamiento Térmico
Cementado, profundidad de capa 0.8–1.2 mm
Dureza (Superficial)
HRC 58–62
Dureza (Núcleo)
HRC 35–40
Descentramiento (TIR en la Punta)
0.005 mm (0.0002")
Descentramiento (TIR a 100 mm)
0.005 mm (0.0002")
Acabado Superficial del Bore
Ra 0.4 µm
Precisión del Ángulo del Cono
±0.0002 radianes
Grado de Equilibrado (Estándar)
G2.5 @ 10,000 RPM
Par Máximo (Tuerca de Bloqueo)
200 Nm
Plazo de Entrega (Estándar)
15 días
Plazo de Entrega (Bore Personalizado)
20 días
MOQ
Sin MOQ (se acepta 1 pieza)
País de Origen
Hecho en China (Dongguan)
¿Es realmente posible un pedido de una sola pieza (MOQ de 1)?
Sí, no imponemos un MOQ. Puede pedir un mandril TG150 para pruebas o prototipos. El precio por pieza es más alto que en volumen, pero la calidad y el proceso de inspección son idénticos a un pedido de 500 piezas.
¿Pueden personalizar el diámetro del bore o el cono del vástago?
Sí, podemos rectificar cualquier diámetro de bore dentro del rango de pinzas (Ø3–Ø30 mm) con una tolerancia de +0.005/+0.010 mm. También fabricamos vástagos no estándar, como HSK modificados o ángulos de cono especiales, pero los vástagos personalizados requieren una revisión de ingeniería de 5 días y un lote mínimo de 5 piezas.
¿Cómo garantizan el descentramiento de 0.005 mm en cada unidad?
Cada mandril se mide individualmente con un comparador de 0.001 mm después del rectificado final. La medición se registra en un informe de inspección único que se envía con la pieza. Si el descentramiento excede 0.005 mm, la pieza no sale de nuestra fábrica.
¿Cuál es el plazo de entrega exacto para un mandril TG150 estándar?
Los tamaños estándar (BT40, BT30, HSK63A) con un bore estándar (por ejemplo, Ø6 mm, Ø10 mm, Ø20 mm) se envían en 15 días desde la confirmación del pedido. Los diámetros de bore personalizados añaden 5 días. Enviamos por DHL o FedEx; la entrega a EE. UU. o Europa tarda 3–5 días después de que la pieza esté lista.
Envíenos su dibujo o solo un boceto con su tipo de husillo y el diámetro del vástago de la herramienta. Le responderemos con una cotización firme dentro de 12 horas, incluyendo precio, plazo de entrega exacto y un dibujo del mandril propuesto si necesita un bore personalizado. Somos una fábrica de fabricación de precisión en Dongguan, China, con 20 años de experiencia en mecanizado CNC, estampado, resortes y disipadores de calor. Sin MOQ, sin intermediarios, sin sorpresas.
Email: sc@bquq.com WhatsApp: +86 13713157787 Adjunte su dibujo y obtenga un mandril de pinzas TG150 que mantiene 0.005 mm todo el día.
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.