Componentes de Árbol de Levas Mecanizados por CNC BQUQ | Árboles de Levas de Precisión Fabricados en China
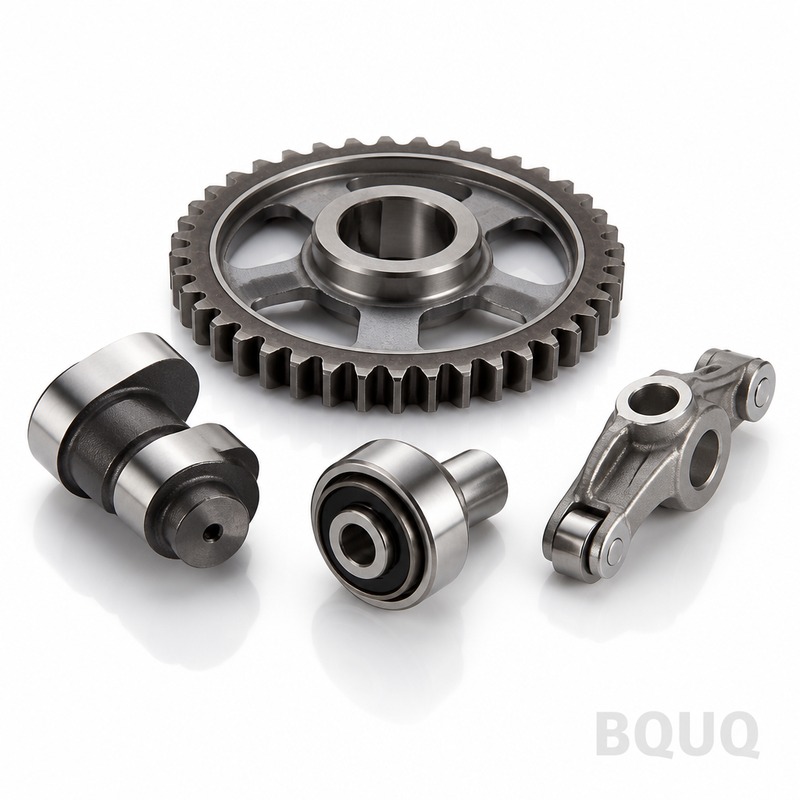
Los Componentes de Árbol de Levas Mecanizados por CNC son lóbulos de leva, ejes y piezas en bruto de ruedas dentadas de sincronización terminados o semi-terminados, producidos en tornos CNC de 5 ejes
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
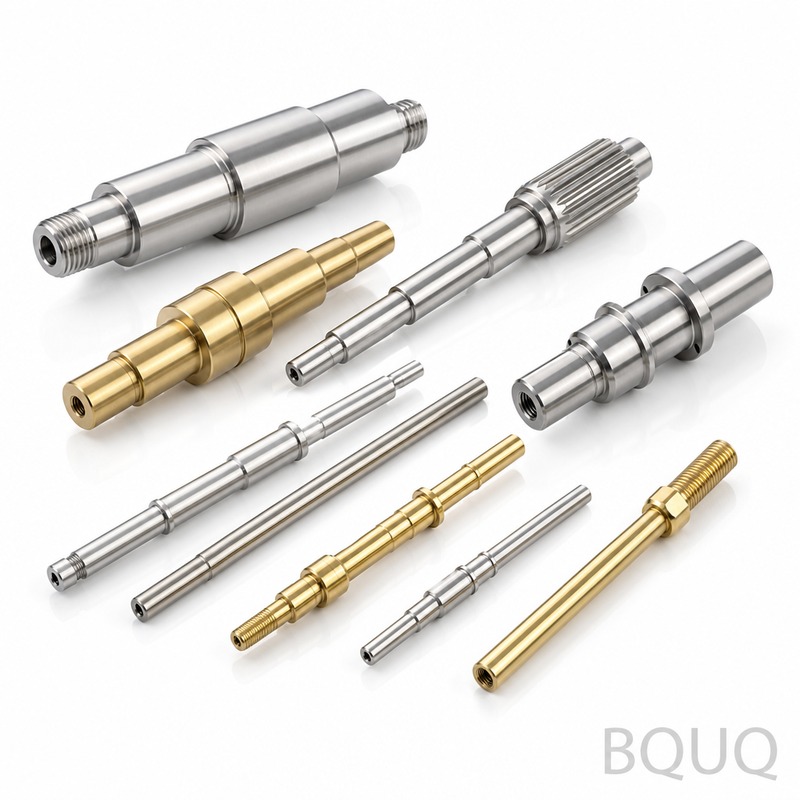
Los Componentes de Árbol de Levas Mecanizados por CNC son lóbulos de leva, ejes y piezas en bruto de ruedas dentadas de sincronización terminados o semi-terminados, producidos en tornos CNC de 5 ejes y centros de mecanizado. Obtiene una redondez de 0.005 mm, un descentramiento total de 0.01 mm y una dureza superficial de 58 HRC, con un plazo de entrega estándar de 15 días para prototipos. Estas piezas se integran directamente en su conjunto de sincronización del motor o tren de válvulas sin necesidad de retrabajo.
Por Qué los Árboles de Levas Exigen un Control de Descentramiento Submicrónico
La precisión de la elevación de la leva depende de la relación geométrica entre los muñones de apoyo y los picos del lóbulo. Un error de descentramiento de 0.02 mm desplaza el tiempo de apertura de la válvula en 0.5 grados a 6000 RPM. Nuestros Componentes de Árbol de Levas Mecanizados por CNC mantienen el descentramiento en 0.01 mm a lo largo de toda la longitud del eje, utilizando soporte de centro vivo y lunetas durante el torneado. Medimos la excentricidad de cada lóbulo con respecto al eje del muñón principal, no contra la barra en bruto, porque ese es el eje que ven los cojinetes de su motor.
Materiales y Tratamiento Térmico que Usamos para Árboles de Levas
Mecanizamos tres grados principales: acero 1045 para motores industriales de bajas RPM, cromoly 4140 para aplicaciones turboalimentadas y 8620 para levas de seguidores de rodillo cementadas. Para el 8620, cementamos hasta una profundidad de capa de 0.8–1.2 mm, luego endurecemos a 58–62 HRC. El rectificado después del tratamiento térmico elimina las capas descarburadas y mantiene el acabado superficial en Ra 0.4. Si necesita lóbulos de hierro fundido refrigerado para perfiles de carreras de alta elevación, podemos conseguir y mecanizar ese material, pero el plazo de entrega se extiende a 25 días.
Fresado vs. Rectificado: Cómo Logramos los Perfiles de Lóbulo
Para tiradas de prototipos y bajo volumen, desbastamos el perfil del lóbulo de la leva en un fresador de 5 ejes usando una fresa toroidal, dejando 0.3 mm de sobremedida. Luego cambiamos a una rectificadora cilíndrica CNC con un accesorio de rectificado de levas, usando una leva maestra o un programa de interpolación CNC. La velocidad de la muela es de 30 m/s, y usamos una muela de CBN para acero endurecido por encima de 55 HRC. Este proceso de dos pasos asegura que los ángulos de flanco coincidan con sus curvas de aceleración especificadas, no solo con el valor de elevación máxima. Nuestra guía de selección de herramientas de corte CNC explica cómo cambia la geometría de la herramienta entre pasadas de desbaste y acabado.
Inspección Antes de Cada Envío: Informes de Perfil de Leva
Cada Componente de Árbol de Levas Mecanizado por CNC se envía con un informe dimensional completo. Usamos una máquina de medición por coordenadas con mesa rotatoria para escanear 36 puntos por lóbulo, además de un instrumento Talyrond para la redondez. Recibe un PDF con la elevación del lóbulo en cada 5 grados, diámetros de muñón y valores de descentramiento. Conservamos los archivos de medición en bruto durante 3 años, de modo que si una pieza falla en su prueba de dinamómetro, podemos rastrearla hasta el turno de mecanizado exacto y el lote de insertos de herramienta. Esto es fabricación de precisión, no adivinanzas.
Mecanizado de Piezas en Bruto JIT para Talleres de Tratamiento Térmico
Algunos clientes solo necesitan la pieza en bruto del árbol de levas de acero—torneada, fresada y perforada—antes de enviarla a su propio tratamiento térmico. En ese caso, mecanizamos con una tolerancia de 0.1 mm, dejamos 0.5 mm de sobremedida de rectificado en los muñones y omitimos el paso de rectificado final. Esto reduce su costo en un 30% y nuestro plazo de entrega a 10 días. Aún así verificamos que la pieza esté libre de concentradores de tensión en las esquinas de los chaveteros, porque una grieta que comience allí arruinará una pieza en bruto de $200 después de que gaste $50 en tratamiento térmico.
Chaveteros, Orificios de Aceite y Ruedas de Sensor: Operaciones Secundarias Incluidas
Un árbol de levas no es solo una barra redonda con protuberancias. Mecanizamos chaveteros Woodruff en ambos extremos, perforamos galerías de aceite de 2 mm a través de los muñones y montamos ruedas de sensor de sincronización por presión. Para los fasadores de sincronización variable de válvulas (VVT), mecanizamos la brida de montaje de 6 pernos en el extremo delantero con un diámetro piloto de 30 mm ±0.008 mm. Estas operaciones se realizan en la misma configuración CNC para evitar errores de re-sujeción. Si proporciona un modelo 3D, verificaremos la interferencia entre el orificio de aceite y el chavetero antes de cortar metal.
¿Cuál es la cantidad mínima de pedido para Componentes de Árbol de Levas Mecanizados por CNC?
Sin MOQ—mecanizamos un solo prototipo de árbol de levas para pruebas, y el precio por unidad baja un 40% a partir de 50 piezas.
¿Pueden mecanizar un árbol de levas a partir de mi pieza de muestra, no solo de un dibujo?
Sí, realizamos ingeniería inversa de su muestra física usando un escáner 3D y sondas CMM, luego producimos un programa CNC que coincide con el perfil del lóbulo dentro de 0.01 mm.
¿Cómo garantizan que el tratamiento térmico no distorsione los lóbulos de la leva?
Mecanizamos en desbaste con 0.3 mm de sobremedida, tratamos térmicamente y luego rectificamos en acabado usando los orificios de centro que se escariaron después del endurecimiento—esto elimina cualquier distorsión del proceso.
¿Cuál es el plazo de entrega más rápido para un pedido urgente?
Para un solo árbol de levas de acero 4140 sin rectificado, podemos enviar en 7 días; para piezas endurecidas y rectificadas, el mínimo es de 12 días.
Carril de Pedidos Urgentes para Constructores de Motores
Si su prueba de dinamómetro está reservada para el próximo mes, reservamos el 20% de nuestra capacidad CNC para trabajos urgentes. Paga una prima del 30%, pero obtiene un operador de máquina dedicado y una foto diaria del progreso. En el último trimestre, enviamos 14 árboles de levas urgentes con una tasa promedio de puntualidad del 100%. Esto es fabricación de precisión hecha en China con un cronograma en el que puede confiar.
Envíe su dibujo a sc@bquq.com o WhatsApp +86 13713157787 para una cotización firme dentro de 12 horas. Incluya su dureza objetivo, diámetro del muñón y elevación del lóbulo. Responderemos con un precio, un plazo de entrega y un comentario de DFM si vemos un problema potencial con la ubicación de su chavetero u orificio de aceite.
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.