Piezas Aeroespaciales Mecanizadas por CNC de BQUQ en Aluminio y Titanio | Fabricación de Precisión
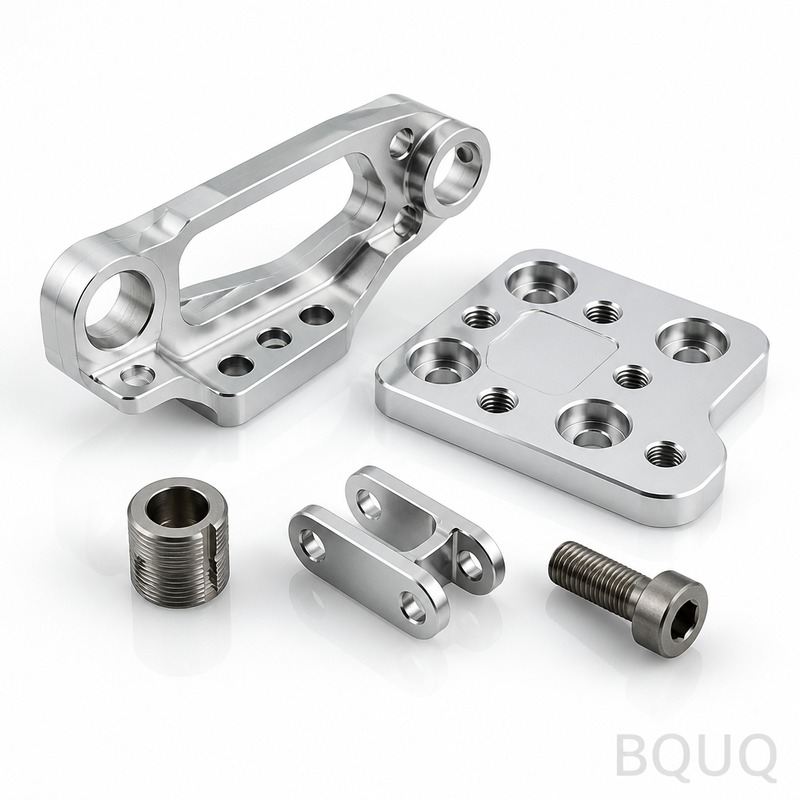
Lo que cubre esta página: Mecanizado CNC de grado aeroespacial para aluminio y titanio Estas son piezas aeroespaciales mecanizadas por CNC en aluminio (7075-T6, 6061-T6) y titanio (Ti-6Al-4V, Grado 5)
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
Lo que cubre esta página: Mecanizado CNC de grado aeroespacial para aluminio y titanio
Estas son piezas aeroespaciales mecanizadas por CNC en aluminio (7075-T6, 6061-T6) y titanio (Ti-6Al-4V, Grado 5), producidas por BQUQ, una fábrica de fabricación de precisión con 20 años de experiencia en Dongguan, China. Obtiene tolerancias de ±0.005 mm, descentramiento inferior a 0.01 mm y acabado superficial hasta Ra 0.4 µm, todo verificado en una MMC antes del envío. El plazo de entrega típico es de 7 días para prototipos, 15 días para series de producción, y mantenemos un rango de dureza de HRC 20–45 según el material y el tratamiento térmico.
No somos una empresa comercial. Operamos 32 centros de mecanizado CNC (3 ejes, 4 ejes, 5 ejes) internamente, además de líneas de estampado y resortes. Esto significa que una sola orden de compra cubre soportes mecanizados, pestillos con resorte y disipadores de calor, todos inspeccionados según estándares AS9102 si lo solicita. Cada pieza se envía con un informe dimensional completo, certificado de material y trazabilidad del acabado superficial.
Por qué el aluminio 7075-T6 y el titanio Grado 5 dominan nuestro trabajo aeroespacial
El aluminio 7075-T6 ofrece una resistencia a la fluencia de 503 MPa y una resistencia a la fatiga adecuada para soportes de fuselaje y piezas estructurales interiores. El titanio Ti-6Al-4V le brinda una relación resistencia-peso un 40% mejor que el acero, con resistencia a la corrosión que soporta la exposición a combustible y fluidos hidráulicos. Mecanizamos ambos en los mismos centros de 5 ejes, pero utilizamos diferentes trayectorias de herramienta y concentraciones de refrigerante para cada uno, una lección que aprendimos de nuestra guía de selección de herramientas de corte CNC, que explica por qué las fresas de carburo con recubrimiento TiAlN son obligatorias para titanio a velocidades superiores a 40 m/min.
Para piezas de titanio de pared delgada (espesor de pared de 0.8 mm), reducimos la velocidad del husillo a 2,500 RPM y utilizamos fresado trocoidal para mantener el calor fuera del corte. Esto evita el endurecimiento por deformación y las marcas de vibración. Para aluminio, operamos a 15,000 RPM con refrigerante de alta presión a través del husillo. Ambos materiales se cortan con la misma tolerancia, pero su plano debe especificar cuál necesita; no podemos cambiar materiales sin un nuevo presupuesto, porque las tasas de expansión térmica difieren en un 50%.
Inspección antes de cada envío: MMC, dureza y acabado superficial
Cada lote de piezas aeroespaciales mecanizadas por CNC pasa por una inspección de tres pasos. Primero, una máquina de medición por coordenadas (MMC) verifica las dimensiones críticas según sus especificaciones GD&T; mantenemos la posición verdadera dentro de 0.01 mm. Segundo, un durómetro Rockwell verifica los valores HRC, especialmente después del tratamiento térmico (T6 para aluminio, solución tratada y envejecida para titanio). Tercero, un perfilómetro mide el acabado superficial Ra en caras de sellado y superficies de acoplamiento.
No omitimos la inspección para pedidos pequeños. Incluso un solo prototipo recibe el mismo informe MMC que una serie de producción de 5,000 piezas. Recibe un PDF con todos los valores medidos, un resumen de aprobado/rechazado y fotos de la pieza en el accesorio de la MMC. Si alguna dimensión está fuera de tolerancia, re-mecanizamos o rechazamos el lote; nunca enviamos una pieza no conforme. Para un análisis más profundo de cómo definimos y controlamos las tolerancias, lea nuestra guía de tolerancias de mecanizado CNC.
Materiales y tratamiento térmico que utilizamos para piezas aeroespaciales
Almacenamos material en bruto en cuatro grados: 6061-T6 (rentable, buena soldabilidad), 7075-T6 (aluminio de mayor resistencia), Ti-6Al-4V Grado 5 (titanio aeroespacial estándar) y Ti-6Al-4V ELI (para aplicaciones médicas adyacentes o criogénicas). Para aluminio, también podemos suministrar 2024-T3 y 7050-T7451 si su plano lo especifica; estos son comunes para revestimientos de alas y marcos de fuselaje. Para titanio, ofrecemos Grado 2 (comercialmente puro) para piezas no estructurales que requieren formabilidad.
El tratamiento térmico se realiza en instalaciones de socios certificados a menos de 5 km de nuestra fábrica. No realizamos tratamiento térmico internamente porque los hornos requieren certificación NADCAP, que preferimos subcontratar. Pero controlamos el proceso: especificamos la temperatura de solución (por ejemplo, 490°C para 7075), el retraso de temple (menos de 10 segundos) y el ciclo de envejecido (120°C durante 24 horas). Después del tratamiento térmico, re-mecanizamos cualquier superficie que pueda haberse deformado, típicamente nervaduras o bridas delgadas. La dureza final es HRC 20–25 para 6061-T6, HRC 28–35 para 7075-T6 y HRC 30–40 para Ti-6Al-4V.
Capacidad de 5 ejes: geometrías complejas sin múltiples configuraciones
Nuestros centros CNC de 5 ejes (DMG MORI y Mazak, 5 unidades) nos permiten mecanizar socavados, agujeros angulados y superficies curvas en un solo amarre. Esto es crítico para piezas aeroespaciales como raíces de álabes de turbina, bloques de colectores y soportes estructurales con ángulos compuestos. Con solo 3 ejes, necesitaría de cinco a ocho configuraciones, cada una introduciendo error de posicionamiento. Con 5 ejes, mantenemos el descentramiento por debajo de 0.01 mm entre características mecanizadas en diferentes orientaciones.
También utilizamos indexado de 4 ejes para piezas cilíndricas como carcasas de actuadores y cuerpos de válvulas. El cuarto eje nos permite rotar la pieza para mecanizar agujeros radiales y ranuras sin re-fijación. Para piezas de más de 600 mm, cambiamos a una fresadora de pórtico con un recorrido de 1,200 mm. El tamaño máximo de pieza en nuestros centros de 5 ejes es de 800 mm x 600 mm x 500 mm. Si su pieza excede eso, podemos discutir dividirla en dos piezas y atornillarlas o soldarlas, pero eso añade una junta, por lo que solo lo recomendamos para estructuras no críticas.
Acabados superficiales y opciones de post-procesado
El acabado mecanizado estándar es Ra 0.8 µm, aceptable para la mayoría de soportes interiores. Para superficies de sellado, podemos lograr Ra 0.4 µm con un pasada de mandrinado fino o rectificado. Para piezas exteriores cosméticas, ofrecemos anodizado (Tipo II transparente o capa dura según MIL-A-8625), recubrimiento de conversión alodina y granallado con perlas para una apariencia mate uniforme. Las piezas de titanio pueden pasivarse según AMS 2700 o recubrirse con un lubricante de película seca como MoS2 para sujetadores roscados.
No aplicamos pintura ni imprimación; eso típicamente lo hace su ensamblador de primer nivel. Pero podemos desbarbar cada borde (radio máximo de 0.1 mm), romper esquinas afiladas y añadir números de pieza y códigos de fecha grabados con láser. Si necesita un acabado superficial específico para una aplicación de unión de compuestos, podemos aumentar la rugosidad superficial a Ra 1.6–3.2 µm mediante granallado con arena; esto mejora la fuerza de adhesión del adhesivo hasta en un 30% en comparación con una superficie mecanizada lisa.
Piezas reales que hemos mecanizado: soportes, carcasas y accesorios
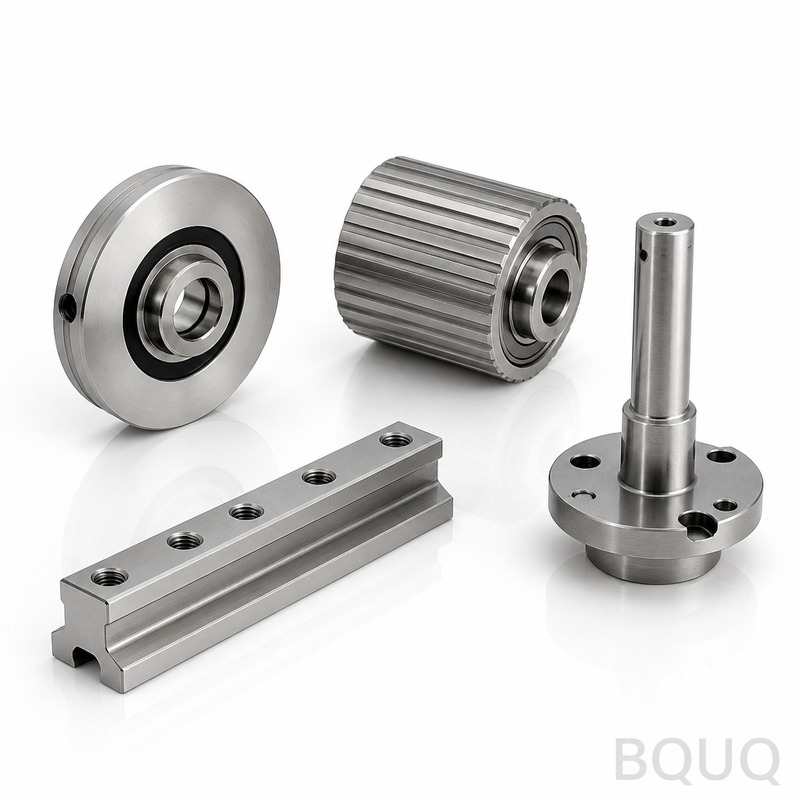
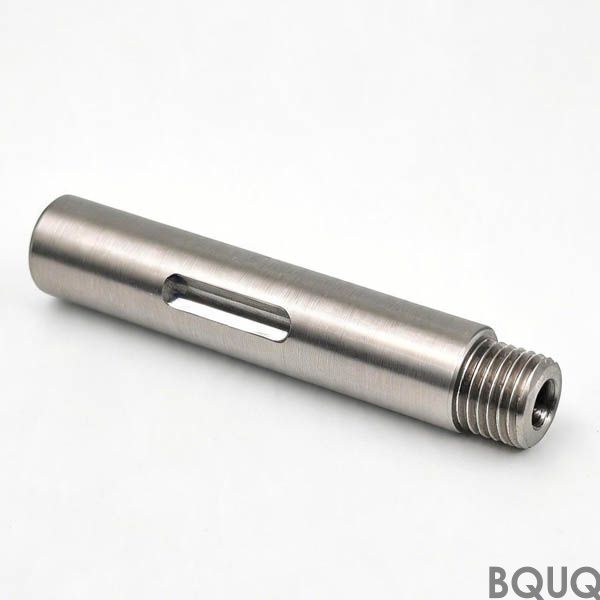
En los últimos cinco años, hemos enviado más de 200,000 piezas aeroespaciales. Ejemplos incluyen: un soporte de bisagra de 7075-T6 para un alerón de jet ejecutivo (240 mm x 80 mm x 6 mm, 14 agujeros con posición verdadera de 0.05 mm), un bloque de colector hidráulico de Ti-6Al-4V (cubo de 150 mm, 22 agujeros perforados transversalmente, pared de 0.8 mm entre puertos) y un chasis de aviónica de 6061-T6 (400 mm x 300 mm x 120 mm, con paredes delgadas de 2 mm y 48 agujeros roscados). Todas las piezas pasaron la inspección de primer artículo al primer intento.
También mecanizamos componentes con resorte: una combinación de mecanizado CNC y nuestras líneas internas de estampado y bobinado de resortes. Por ejemplo, un pestillo de puerta de tren de aterrizaje utiliza un cuerpo de aluminio mecanizado, una palanca de acero estampado y un resorte de torsión que enrollamos nosotros mismos. Esto reduce su número de proveedores de tres a uno y reduce el costo logístico en aproximadamente un 15% por pieza. Tenemos la lista completa de materiales (BOM) en nuestro ERP, para que pueda rastrear cada componente desde la materia prima hasta el ensamblaje final.
Precios y plazo de entrega: lo que puede esperar
Para un solo prototipo (sin MOQ), presupueste $150–$500 según el material y la complejidad. Para series de producción de 100–500 piezas, el precio por unidad baja un 40–60% porque el costo de configuración se amortiza. El plazo de entrega es de 7 días para hasta 10 prototipos, 15 días para 100–500 piezas y 25 días para 1,000+ piezas. Pedidos urgentes (entrega en 3 días) son posibles para piezas de aluminio mecanizadas; cobramos una prima del 30% y reservamos un husillo dedicado para su trabajo.
Cotizamos precios firmes, no estimaciones. Mantenemos el precio durante 30 días desde la fecha de cotización. Si su plano cambia después de la cotización, re-cotizamos dentro de 24 horas. Los términos de pago son 50% de depósito, 50% antes del envío para nuevos clientes; neto 30 está disponible después de tres pedidos pagados. Enviamos vía FedEx, DHL o su agente de carga, con Incoterms EXW, FOB o DDP, su elección.
Especificación
Valor / Rango
Materiales
Aluminio 6061-T6, 7075-T6, 2024-T3, 7050-T7451; Titanio Grado 5 (Ti-6Al-4V), Grado 2, ELI
Tamaño máximo de pieza
800 mm x 600 mm x 500 mm (5 ejes); longitud de 1200 mm (fresadora de pórtico)
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.