Por qué su conjunto de espirales necesita control de 5 micras, no solo tolerancias ajustadas Este es un conjunto de piezas de espiral para compresor mecanizadas por CNC: la espiral
Piezas de Espiral para Compresor Mecanizadas por CNC | Espirales de Precisión por BQUQ
Por qué su conjunto de espirales necesita control de 5 micras, no solo tolerancias ajustadas Este es un conjunto de piezas de espiral para compresor mecanizadas por CNC: la espiral fija y la espiral o
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Por qué su conjunto de espirales necesita control de 5 micras, no solo tolerancias ajustadas
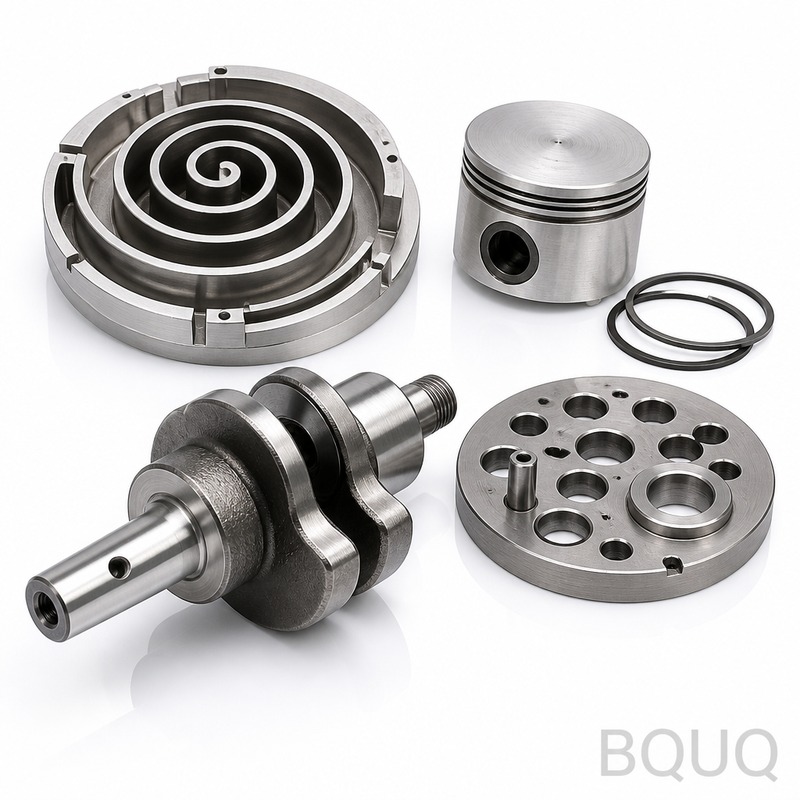
Este es un conjunto de piezas de espiral para compresor mecanizadas por CNC: la espiral fija y la espiral orbital que forman la cámara de compresión en su compresor de espiral. El beneficio concreto es una holgura de punta repetible: mantenemos la tolerancia del perfil en ±0.005 mm y el descentramiento total por debajo de 0.008 mm. Esto significa menos fugas internas, mayor eficiencia volumétrica y un funcionamiento más silencioso a alta presión de descarga. El plazo de entrega es de 10 días hábiles para prototipos y 15 días para series de producción.
Mecanizado del perfil: cómo cortamos la curva involuta sin vibraciones
La espiral es una curva involuta, no un círculo simple. La mecanizamos en fresadoras CNC de 5 ejes con refrigerante de alta presión a través del husillo. La trayectoria de la herramienta se genera a partir del perfil CAD real, no de una spline simplificada. Utilizamos una fresa de punta recubierta de diamante de un solo filo para el acabado final a 12,000 RPM. Esto nos da un acabado superficial del flanco de Ra 0.4 µm, lo suficientemente suave para que las dos espirales se deslicen entre sí con una fricción mínima. También verificamos el espesor de la espiral en 20 puntos a lo largo de la curva; la desviación se mantiene por debajo de 0.01 mm.
Materiales y tratamiento térmico que utilizamos para la resistencia al desgaste
Para espirales de hierro fundido, utilizamos hierro dúctil QT500-7: buen amortiguamiento, baja expansión térmica. Para espirales de aluminio (compresores ligeros), utilizamos 6061-T6 o 7075-T6. Pero la parte crítica es el paso de endurecimiento. Para espirales de acero, aplicamos nitruración gaseosa hasta una dureza superficial de 48–52 HRC, con una profundidad de 0.3–0.5 mm. Esto le proporciona una superficie resistente al desgaste sin la distorsión del temple en todo el espesor. Medimos la dureza en cada lote con un durómetro Rockwell y la registramos en el informe de inspección. Si necesita acero inoxidable (para compresores médicos o de grado alimentario), utilizamos 17-4PH H1025, que alcanza 35–38 HRC sin recubrimiento adicional.
Descentramiento y equilibrado: por qué su espiral orbital no vibrará
Una espiral orbital desequilibrada causa desgaste en los cojinetes y ruido. Equilibramos cada espiral orbital dinámicamente en una máquina equilibradora de cojinetes rígidos. El desequilibrio residual se mantiene en grado G2.5 según ISO 1940. Esto significa que para una espiral típica de 150 mm de diámetro, el desequilibrio residual es inferior a 1.5 g·mm. También controlamos la concentricidad entre el orificio y la espiral: el descentramiento del orificio central con respecto al datum de la espiral es de 0.008 mm TIR. Esto se mide en una MMC con mesa giratoria y palpador de contacto. No dependemos del eje de la máquina: medimos la pieza real.
Inspección antes de cada envío: informe MMC y trazado de rugosidad superficial
Cada pieza de espiral, no solo una muestra, recibe una verificación dimensional. Utilizamos una MMC Zeiss con resolución de 0.5 µm. El informe incluye: desviación del perfil de la espiral, altura de punta, diámetro del orificio, posición del pasador y planitud de la placa base. Para el acabado superficial, utilizamos un rugosímetro portátil con palpador de 2 µm, midiendo Ra en tres ubicaciones del flanco. Le enviamos el informe en PDF junto con las piezas, sin cargo adicional. Si necesita un PPAP Nivel 3 completo, también podemos hacerlo; añade 2 días al plazo de entrega.
Equilibrio de decisiones: aluminio vs. hierro fundido para su conjunto de espirales
Si está construyendo un compresor inverter de velocidad variable para una bomba de calor, las espirales de aluminio son su elección: menor inercia significa cambios de RPM más rápidos. Pero si está operando un compresor de refrigeración de alta presión (R410A, R32), el hierro fundido es mejor porque resiste el agarrotamiento cuando la película de aceite se rompe. Mecanizamos ambos, pero las herramientas son diferentes. Para aluminio, utilizamos una fresa de carburo de 3 filos con recubrimiento TiB2. Para hierro fundido, utilizamos una de 5 filos con AlTiN. Los parámetros de corte también cambian: el aluminio se mecaniza a 8,000 RPM con una profundidad de corte de 2 mm; el hierro fundido a 4,500 RPM con 1.5 mm. Podemos recomendarle el material adecuado para su presión de operación y velocidad. Solo envíenos su ciclo de trabajo y tipo de refrigerante.
¿Cuál es la cantidad mínima de pedido para piezas de espiral para compresor mecanizadas por CNC?
Sin MOQ: aceptamos una sola pieza para pruebas de prototipo, y el precio unitario disminuye en 50, 200 y 500 piezas.
¿Pueden personalizar la geometría de la espiral para mi compresor existente?
Sí: envíe su modelo 3D (STEP o IGES) o un dibujo 2D con el radio del círculo base, el ángulo de involuta y la altura de la espiral; generaremos la trayectoria de herramienta exacta y el informe de verificación.
¿Cómo controlan la calidad en un lote de producción de 500 espirales?
Utilizamos SPC en los datos de la MMC: cada 5ª pieza se mide completamente y el gráfico de control se le envía semanalmente; si aparece una tendencia, detenemos la máquina y reajustamos el utillaje.
¿Cuál es el plazo de entrega para un pedido urgente de 20 piezas?
Podemos enviar 20 piezas en 7 días hábiles si aprueba la especificación del material por correo electrónico dentro de las 24 horas posteriores a la revisión del dibujo.
Estrategia de herramientas: superando la 'zona de vibración' en espirales de pared delgada
Las espirales de pared delgada (menos de 3 mm) son las más difíciles de mecanizar porque se deforman durante el corte. Resolvemos esto con una estrategia de dos pasos. Primero, realizamos un desbaste dejando 0.5 mm de sobremedida. Segundo, terminamos ambos lados de la espiral en una sola pasada de fresado en concordancia con una fresa de mango corto de 6 mm. El voladizo de la herramienta se mantiene por debajo de 25 mm y utilizamos un portaherramientas hidráulico, no un pinza, para reducir el descentramiento en la punta de la herramienta. Esta es una elección crítica: una pinza ER estándar puede añadir 0.01 mm de descentramiento, lo que arruina el perfil de la espiral. Si desea comprender la lógica de selección de herramientas en mayor profundidad, lea nuestra guía de selección de herramientas de corte CNC. Para las matemáticas detrás de nuestra tolerancia de ±0.005 mm, consulte la guía de tolerancias de mecanizado CNC.
Envío y embalaje de piezas de espiral: sin óxido, sin abolladuras
Empacamos cada espiral individualmente en una bolsa VCI (inhibidor de corrosión por vapor) y luego la colocamos en una caja con espuma. Para espirales de aluminio, utilizamos espuma antiestática para prevenir reacciones galvánicas. Para hierro fundido, añadimos un paquete desecante. Caja de madera contrachapada estándar para exportación en pedidos superiores a 50 kg. Enviamos por DHL o FedEx para prototipos (3–5 días a EE. UU./Europa) y por transporte marítimo para pedidos de producción (20–25 días a Los Ángeles o Róterdam). Marcamos la lista de empaque con el número de lote y el número de informe MMC para trazabilidad.
Obtenga una cotización firme en 12 horas: envíe su dibujo hoy
Envíe su dibujo 2D (PDF) o modelo 3D (STEP) a sc@bquq.com con su cantidad objetivo y preferencia de material. Le responderemos dentro de 12 horas hábiles con un precio unitario firme, costo de utillaje (si lo hay) y fecha de entrega. Para proyectos urgentes, escríbanos por WhatsApp al +86 13713157787. Somos una fábrica de fabricación de precisión en Dongguan, China, con 20 años de experiencia en mecanizado CNC, estampado, resortes y disipadores de calor. Sin MOQ, sin costos ocultos: solo la pieza exacta que dibujó.