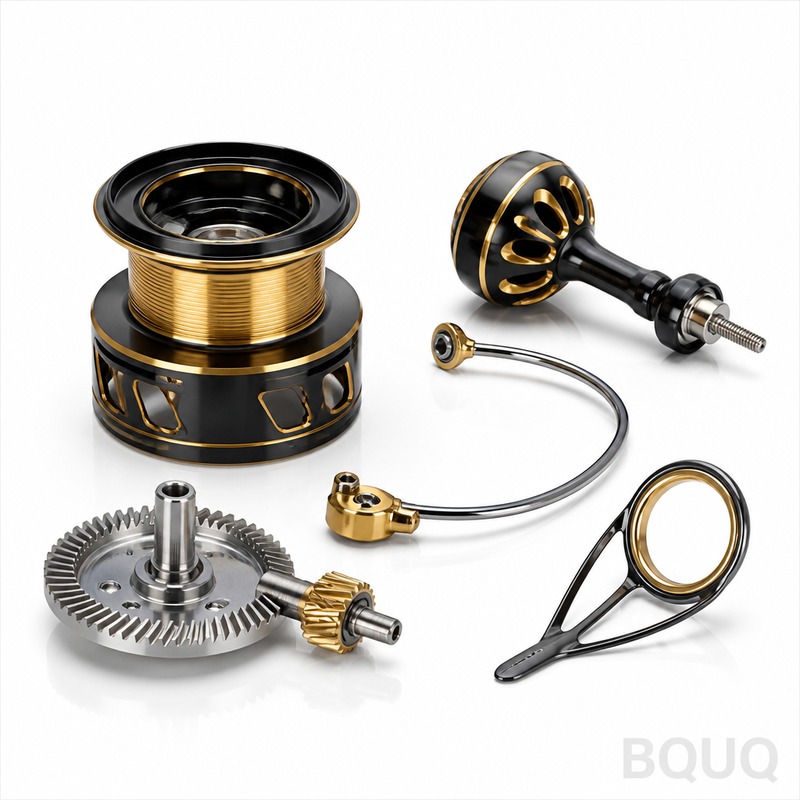
Por qué su sistema de freno necesita 0.005 mm, no 0.05 mm Esta es una gama completa de piezas de carrete de pesca mecanizadas por CNC: bobinas, manivelas, engranajes, placas la
Piezas de Carrete de Pesca Mecanizadas por CNC | Componentes de Alta Precisión para Carretes por BQUQ
Por qué su sistema de freno necesita ±0.005 mm, no ±0.05 mm Esta es una gama completa de piezas de carrete de pesca mecanizadas por CNC: bobinas, manivelas, engranajes, placas laterales, perillas de
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Por qué su sistema de freno necesita ±0.005 mm, no ±0.05 mm
Esta es una gama completa de piezas de carrete de pesca mecanizadas por CNC: bobinas, manivelas, engranajes, placas laterales, perillas de freno y brazos de recogida. Obtiene consistencia pieza a pieza con tolerancia de ±0.005 mm y descentramiento total de 0.01 mm en superficies rotativas. Eso significa una bobina que gira con precisión a 8,000 RPM sin vibración, y un freno que se acopla suavemente sin tirones. Nuestro plazo de entrega estándar es de 12 días para prototipos y 18 días para series de producción. Dureza de hasta 48 HRC en engranajes de acero. Estos son los componentes que separan un carrete de $30 de uno de $300 — fabricamos la versión de $300, a un precio que tiene sentido para volumen.
Descentramiento del eje de la bobina: cómo mantenemos 0.01 mm en una longitud de 150 mm
Los ejes de bobina son la pieza más crítica. Si el eje se dobla, el carrete chirría y el hilo se deposita de manera irregular. Mecanizamos los ejes de bobina en una sola operación de sujeción en tornos CNC de 5 ejes. Sin re-sujeción, sin error acumulado. Luego rectificamos los asientos de rodamiento a una cilindricidad de 0.005 mm. Medimos el descentramiento en un medidor de redondez Talyrond, no con un bloque en V y comparador de carátula. Cada eje de bobina recibe un informe real de descentramiento antes del envío. También equilibramos las bobinas dinámicamente a grado G2.5, para que no sienta vibración en la manivela a altas velocidades de recogida.
Materiales y tratamiento térmico: bobinas de 7075-T6, engranajes de 17-4PH, ejes de 316L
Bobinas y placas laterales: aluminio 7075-T6, límite elástico de 503 MPa, anodizado con capa dura de 50 µm para resistencia al agua salada. Engranajes: acero inoxidable 17-4PH, endurecido por precipitación a 40-48 HRC, luego electropulido para una superficie de 0.2 µm Ra. Ejes: acero inoxidable 316L de grado marino, pasivado según ASTM A967. Manivelas y perillas: 6061-T6, anodizado negro, con agarre moleteado que alcanza 3.2 µm Ra — sin deslizamiento, sin bordes afilados. Para carretes de agua dulce, podemos cambiar a 6061-T6 o 2024-T4, pero 7075 es el estándar porque mantiene mejor las roscas al apretar la estrella de freno.
Roscas que no se pelan: roscas laminadas vs. roscas cortadas en perillas de freno
Las perillas de freno se enroscan y desenroscan cientos de veces. Las roscas cortadas tienen una línea de cizallamiento de 45 grados — se pelan. Laminamos las roscas en todas las perillas de freno y tuercas de manivela. Las roscas laminadas son 30-40% más resistentes porque la estructura del grano sigue el perfil de la rosca, no lo corta. Mantenemos el paso de rosca según tolerancia ISO 6H, y verificamos con un calibre de tapón de rosca en cada pieza individual, no por muestreo. Si está diseñando una perilla de freno que debe soportar 500 ciclos de torque completo, especifique roscas laminadas. Lo hacemos como estándar.
Acabado superficial que afecta la distancia de lanzado, no solo la apariencia
Las superficies del rodillo de hilo y del brazo de recogida son donde toca su hilo. Una superficie rugosa (por encima de 0.8 µm Ra) crea fricción, lo que reduce la distancia de lanzado hasta en un 15% y desgasta el hilo trenzado más rápido. Mecanizamos estas superficies a 0.4 µm Ra y luego pulimos a 0.2 µm Ra con medios cerámicos. Los orificios de la bobina obtienen 0.8 µm Ra — lo suficientemente suaves para el flujo del hilo, pero no tan pulidos que el hilo resbale. También desbarbamos cada borde a un radio de 0.1 mm, para que no haya ningún punto afilado que pueda cortar un monofilamento. Puede verificarlo con la uña — no sentirá ningún enganche.
Inspección antes de cada envío: CMM, comparador óptico y niebla salina
Realizamos una inspección de 3 pasos en cada lote. Paso 1: verificaciones con CMM (máquina de medición por coordenadas) en dimensiones críticas — orificio de la bobina, diámetro del eje, diámetro primitivo del engranaje — contra su dibujo. Paso 2: comparador óptico para formas de rosca y socavados, a 20x de aumento. Paso 3: prueba de niebla salina según ASTM B117 en una muestra de cada lote — 96 horas para aluminio, 200 horas para acero inoxidable. Le enviamos un informe de inspección completo con fotos de la pantalla de la CMM. Si una pieza está fuera de especificación, la separamos antes del empaque, no después de que usted se queje. Nuestra tasa de defectos es del 0.3% — eso es 3 piezas por cada 1,000.
Del dibujo a 100 piezas en 12 días: nuestro flujo de trabajo CNC
Usted envía un archivo STEP o IGES. Lo revisamos para verificar su fabricabilidad en 4 horas — señalamos paredes delgadas, cavidades profundas o problemas de tolerancia que causarán inconvenientes. Cotizamos de forma firme en 12 horas. Una vez que usted aprueba, programamos y configuramos en 2 días. La inspección de la primera pieza toma 1 día. Luego la producción corre en nuestras 20 máquinas CNC (10 de 5 ejes, 6 tornos de 3 ejes, 4 fresadoras-torno). Operamos sin supervisión durante 8 horas por la noche, para que sus piezas se estén cortando mientras usted duerme. Para prototipos urgentes, podemos hacer 10 piezas en 5 días, pero el estándar de 12 días es el punto óptimo en términos de costo.
Tal como se mecaniza, sin necesidad de tratamiento térmico (temple T6)
Tolerancia (estándar)
±0.005 mm en dimensiones críticas, ±0.01 mm en general
Acabado superficial (Ra)
0.2 µm - 1.6 µm (0.2 µm en rodillo de hilo, 0.8 µm en orificio de bobina)
Descentramiento (eje de bobina)
0.01 mm de descentramiento total indicado (TIR)
Clase de rosca
ISO 6H (laminada), 6g (cortada)
Plazo de entrega (prototipo)
12 días estándar, 5 días urgente
Plazo de entrega (producción)
18 días para 1,000 piezas
MOQ
Sin MOQ — pida 1 pieza o 10,000 piezas
Preguntas frecuentes
¿Cuál es la cantidad mínima de pedido para piezas de carrete personalizadas?
Sin MOQ — mecanizamos un solo prototipo para su prueba, luego escalamos a 10,000+ piezas con el mismo utillaje.
¿Pueden igualar exactamente las dimensiones de mi pieza de carrete existente?
Sí, envíenos la pieza original o un dibujo con las dimensiones críticas, y la ingeniería inversa la haremos a ±0.005 mm en 4 horas.
¿Cómo garantizan la calidad en una serie de producción de 5,000 bobinas?
Realizamos inspección durante el proceso cada 50 piezas, más una auditoría final con CMM en el 10% del lote, y mantenemos registros de trazabilidad durante 3 años.
¿Cuál es el plazo de entrega más rápido para un pedido de prototipo de 50 piezas?
5 días si aprueba la cotización antes de las 10 AM hora de China, y ejecutamos sus piezas en una máquina de 5 ejes dedicada con monitoreo 24/7.
Obtenga su cotización firme en 12 horas
Envíe su dibujo (STEP, IGES, PDF, o incluso una foto) a sc@bquq.com, o por WhatsApp al +86 13713157787. Revisaremos la fabricabilidad, señalaremos cualquier tolerancia demasiado ajustada para el material, y le daremos un precio unitario firme más el plazo de entrega en 12 horas. Somos una empresa de fabricación de precisión en Dongguan, China, con 20 años de experiencia en mecanizado CNC — no somos un intermediario, no somos una empresa comercial. Si necesita entender cómo seleccionamos herramientas para materiales duros, lea nuestra guía de selección de herramientas de corte CNC. Para un análisis más profundo de cómo establecemos tolerancias, consulte nuestra guía de tolerancias de mecanizado CNC. Su carrete merece piezas que no fallen en el agua. Nosotros las fabricamos.