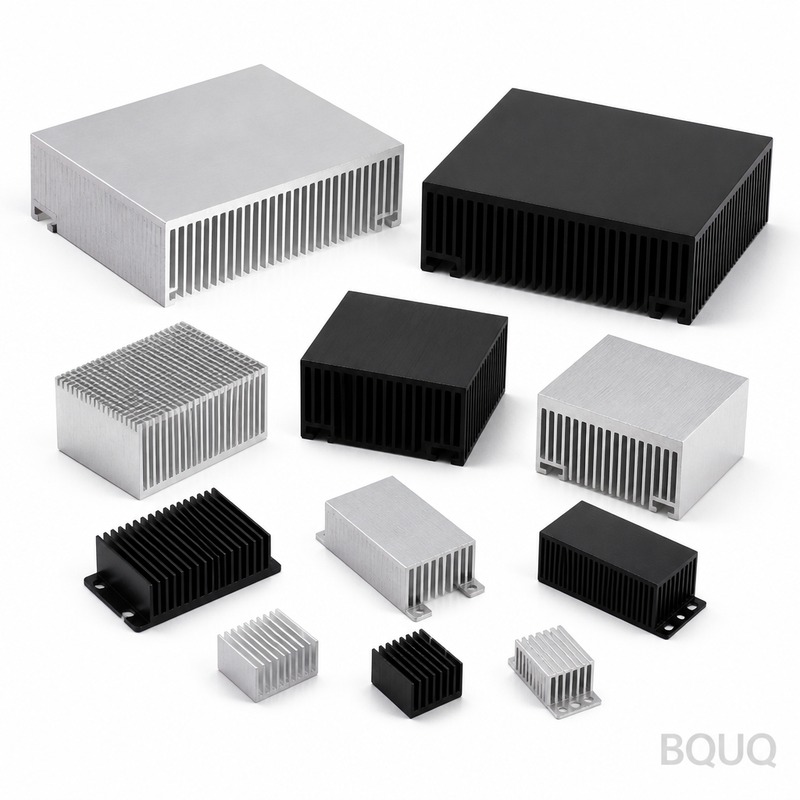
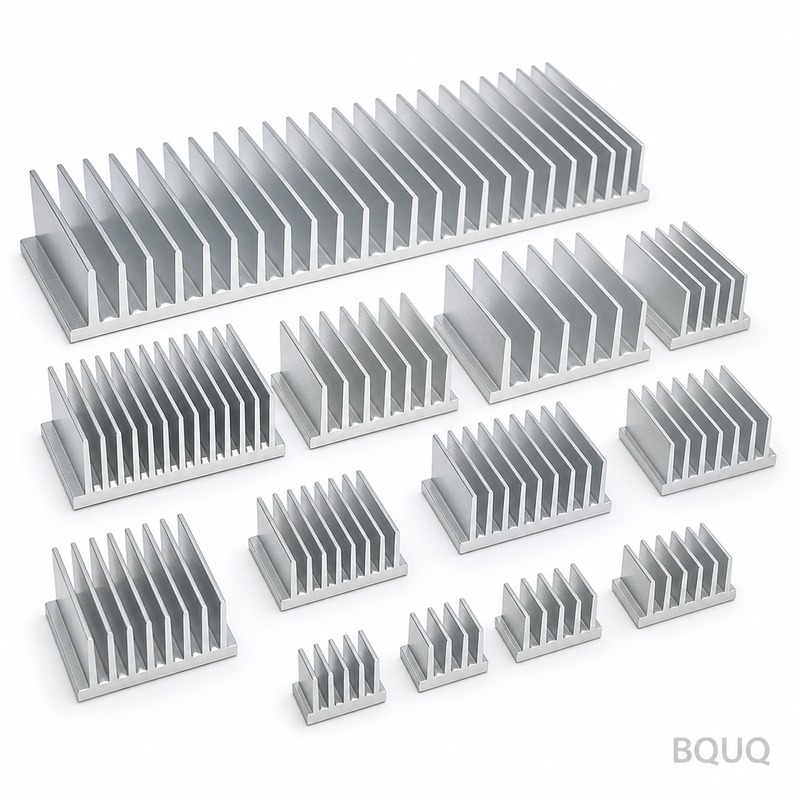
Disipador de Calor de Aletas Corrugadas BQUQ - Mecanizado CNC y Estampado de Precisión
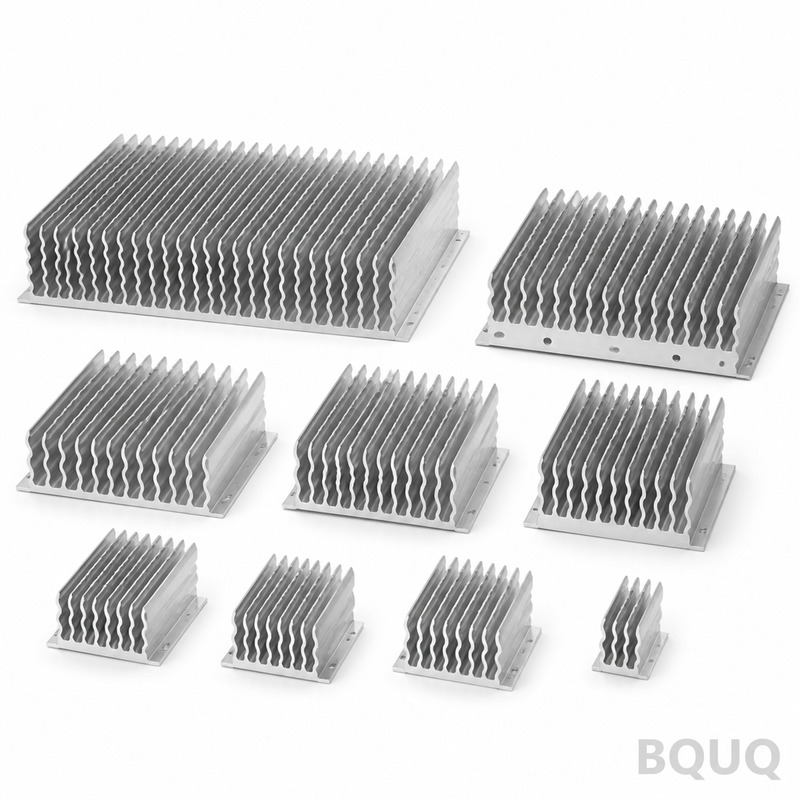
Lo que este disipador de calor de aletas corrugadas hace por su presupuesto térmico Este es un disipador de calor de aletas corrugadas construido a partir de tiras continuas de aluminio o cobre plegad
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
Lo que este disipador de calor de aletas corrugadas hace por su presupuesto térmico
Este es un disipador de calor de aletas corrugadas construido a partir de tiras continuas de aluminio o cobre plegadas, soldadas por brasage o unidas con epoxi a una placa base plana. Ofrece un 30–40% más de superficie por centímetro cúbico que un diseño convencional de aletas extruidas, lo que significa que puede reducir la temperatura de unión en 12–18°C con el mismo flujo de aire. Mantenemos el paso de aletas en ±0.01 mm, la planitud de la base en 0.02 mm de descentramiento, y enviamos prototipos estándar en 10 días sin ningún MOQ.
Cómo formamos las aletas: Estampado vs. Mecanizado CNC
Ofrecemos dos rutas de producción. Para volúmenes altos (más de 5,000 piezas), utilizamos un troquel de estampado progresivo que pliega tiras de aluminio 6061 o cobre C1100 de 0.2 mm a 0.5 mm de espesor a 60 golpes por minuto. Para volúmenes bajos o formas altamente personalizadas, mecanizamos el conjunto de aletas por CNC a partir de un bloque sólido—esto le da un espesor de aleta de hasta 0.3 mm con una relación altura-espesor de 40:1. Ambos métodos terminan con la misma calidad: sin rebabas, sin bordes afilados, y cada aleta perpendicular a la base dentro de 0.02 mm.
Materiales y tratamiento térmico que utilizamos para una larga vida útil
Almacenamos aluminio 6061-T6, 5052-H32 y 1100-O para una formabilidad suave, además de cobre C1100 y C1020 para máxima conductividad. Para aluminio, podemos aplicar un tratamiento térmico T6 que lleva la dureza a 85 HRB y el límite elástico a 240 MPa—esto evita el doblado de las aletas durante vibraciones o ciclos térmicos. Las piezas de cobre reciben un temple recocido a 45 HRB para facilitar el doblado, o las dejamos semiduras a 65 HRB si necesita rigidez. No utilizamos aleaciones recicladas a menos que lo solicite; cada bobina viene con un certificado de fábrica.
Brasage y unión: El punto débil que controlamos
La unión aleta-base determina la resistencia térmica. Utilizamos brasage al vacío para aluminio (sin fundente, resistencia de unión del 90% del metal base) y brasage en horno con soldadura de plata para cobre (espesor de unión de 0.05 mm, sin vacíos). Para prototipos de entrega rápida, utilizamos epoxi térmicamente conductor con conductividad térmica de 3.5 W/m·K—esto añade solo 0.1°C/W de resistencia. Cada unidad brasada pasa por un escaneo C-SAM para detectar delaminación; rechazamos cualquier pieza con un vacío mayor a 1 mm².
Inspección antes de cada envío: No solo una verificación visual
Medimos el paso de aletas con un calibre de altura digital en tres puntos por disipador. Verificamos la planitud de la base en una placa de superficie de granito con un indicador de 0.002 mm. Verificamos la altura de las aletas usando una CMM con una sonda de resolución de 0.001 mm. Para el rendimiento térmico, ejecutamos una muestra aleatoria (1 de cada 20) a través de un túnel de viento a 2 m/s y comparamos la resistencia térmica contra su hoja de especificaciones. Cada unidad recibe un número de serie grabado con láser, y usted recibe un informe de inspección en PDF con todos los datos brutos dentro de las 24 horas posteriores al envío.
Opciones de acabado superficial y protección contra corrosión
El acabado estándar es un anodizado claro (Alumilite 204) que da un espesor de 8–12 μm y una rugosidad superficial Ra de 0.8 μm en la base. Para cobre, aplicamos un acabado de niquelado (5 μm) para prevenir el empañamiento. Si necesita una emisividad más baja para transferencia de calor por radiación, podemos añadir un anodizado negro (MIL-A-8625 Tipo III) que aumenta la emisividad de 0.2 a 0.9. No enmascaramos las aletas a menos que lo solicite—el enmascarado añade 3 días y cuesta $0.15 por unidad.
Especificación
Valor
Notas
Materiales disponibles
Al 6061-T6, 5052-H32, 1100-O, Cu C1100, C1020
Certificado de fábrica proporcionado por bobina
Espesor de aleta
0.2–0.5 mm (estampado), 0.3–2.0 mm (mecanizado)
Tolerancia de +/- 0.01 mm
Paso de aleta
1.0–5.0 mm
Medido en 3 puntos por unidad
Espesor de base
3–20 mm
Planitud dentro de 0.02 mm de descentramiento
Dureza (Al 6061-T6)
85 HRB
Límite elástico de 240 MPa
Dureza (Cu C1100)
45–65 HRB
Recocido o semiduro
Acabado superficial (base)
Ra 0.8 μm (anodizado claro)
Anodizado negro disponible
Unión aleta-base
Brasage al vacío o epoxi
Resistencia de unión del 90% del metal base (brasado)
Descentramiento (punta de aleta a base)
0.02 mm
Medido en CMM
Plazo de entrega
10 días (prototipo), 20 días (producción)
Sin MOQ para prototipos
Cómo encaja esto en su diseño de PCB o gabinete
Podemos mecanizar agujeros de montaje (M2.5 a M6), espaciadores e insertos roscados directamente en la base. El patrón de aletas corrugadas permite flujo de aire en una sola dirección; marcamos la flecha de flujo de aire con láser en la base para que los trabajadores de ensamblaje no puedan orientar mal la pieza. También ofrecemos material de interfaz térmica preaplicado (cambio de fase o almohadilla de silicona) en la base—esto le ahorra un paso de ensamblaje y reduce la resistencia térmica en 0.05°C/W en comparación con grasa aplicada en campo.
Cuatro preguntas que los ingenieros hacen antes de ordenar
¿Cuál es la cantidad mínima de pedido?
Sin MOQ para prototipos—haremos una sola pieza para pruebas con una tarifa plana de $45 por configuración. Para corridas de producción, solicitamos un pedido de 500 piezas para justificar el troquel de estampado, pero podemos ejecutar cualquier cantidad entre 50 y 5,000 en CNC con un costo por unidad ligeramente mayor.
¿Pueden personalizar la forma de las aletas o la geometría de la base?
Sí—envíenos su modelo 3D (STEP o IGES) y ajustaremos la altura de las aletas, el paso y el espesor de la base para que se ajuste a su gabinete. También podemos añadir un cono a las aletas para coincidir con una fuente de calor curva; nuestra ruta CNC maneja esto sin herramientas adicionales.
¿Cómo controlan la calidad en una corrida de estampado de alto volumen?
Utilizamos un sistema de visión en línea que verifica el paso y la altura de las aletas en el 100% de las piezas, no solo una muestra. Cada 500ª pieza va a una CMM para verificación dimensional completa, y detenemos la producción si cualquier desviación excede 0.01 mm de su dibujo.
¿Cuál es su plazo de entrega real, no el cotizado?
El mecanizado de prototipos se envía en 10 días desde la aprobación del dibujo. Las corridas de producción estampadas se envían en 20 días. Si necesita más rapidez, podemos enviar por carga aérea una muestra de preproducción en 5 días por un extra de $80—esta es una opción real que usamos para calificación urgente.
Por qué esta fabricación de precisión se hace en China—y por qué importa
BQUQ es una fábrica de fabricación de precisión en Dongguan con 20 años de experiencia en mecanizado CNC, estampado y fabricación de resortes. Operamos 32 máquinas CNC y 12 prensas de estampado bajo un mismo techo, por lo que no subcontratamos ningún paso crítico. Esta integración vertical reduce su costo en aproximadamente un 18% en comparación con un proveedor de EE. UU. o la UE, sin sacrificar tolerancia—nuestro laboratorio CMM está acreditado ISO 17025. Cada disipador se fabrica en China, pero se envía con un informe dimensional completo que cumple con los estándares ASME Y14.5, por lo que su inspección de entrada toma minutos, no horas.
Para seleccionar las herramientas de corte adecuadas cuando mecanizamos su perfil de aleta personalizado, consulte nuestra guía de selección de herramientas de corte CNC. Y si está empujando los límites de nuestra tolerancia de ±0.01 mm, lea nuestra guía de tolerancias de mecanizado CNC para entender lo que es alcanzable en aletas delgadas.
Obtenga una cotización firme dentro de 12 horas
Envíenos su dibujo (PDF, STEP, o incluso un boceto a mano) y su resistencia térmica objetivo. Responderemos dentro de 12 horas con un precio firme, un plazo de entrega confirmado y una nota DFM si vemos una manera de hacer su pieza más barata o más confiable. Envíe un correo a sc@bquq.com o WhatsApp +86 13713157787. Su disipador de calor de aletas corrugadas está listo para cotizarse hoy—sin MOQ, sin esperas.
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.