
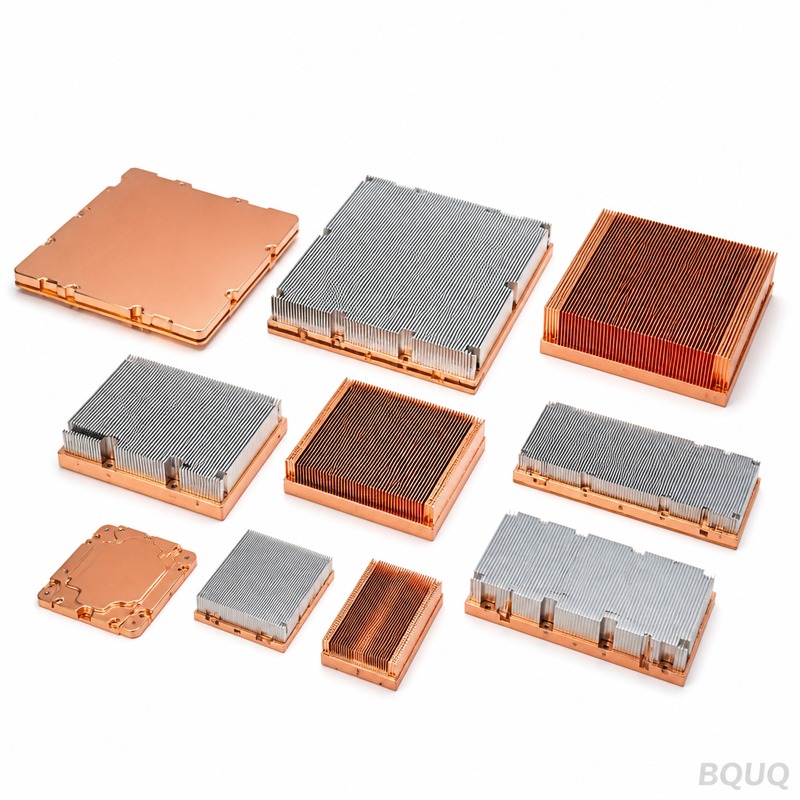
Disipadores de calor por fresado: proceso, densidad de aletas y costo
Respuesta breve: El fresado es un proceso de corte de metal que levanta aletas desde un bloque sólido de aluminio o cobre con una cuchilla afilada, de modo que las aletas y la base son una pieza continua de metal sin unión, sin relleno y sin resistencia de interfaz. Las aletas fresadas típicas tienen un grosor de 0.4–1.0 mm con un paso de 0.8–2.0 mm, lo que proporciona aproximadamente 2–4 veces la densidad de aletas de una extrusión comparable. Para un disipador de calor de aluminio fresado de 100 × 100 mm, el utillaje suele ser cero, el costo unitario es típicamente 1.5–3 veces el de un equivalente extruido, y el plazo de entrega desde una fábrica de origen en Dongguan como BQUQ es comúnmente de 7–15 días después de la aprobación del plano, con cotizaciones devueltas en 12 horas laborables.
Los disipadores de calor por fresado se sitúan en una banda estrecha entre los perfiles extruidos y los ensamblajes de aletas unidas. Existen debido a un límite físico simple: un dado de extrusión solo puede empujar metal a través de un espacio tan estrecho antes de que la herramienta se rompa o el perfil se desgarre. El fresado evita ese límite por completo al cortar aletas de material sólido en lugar de exprimirlas a través de un dado.
Este artículo cubre cómo funciona realmente el proceso de fresado, qué densidades de aletas son realistas, dónde supera a la extrusión y dónde no, y cómo se acumula el costo para que pueda tomar una decisión de abastecimiento informada.
¿Qué es un disipador de calor por fresado?
Un disipador de calor por fresado es un disipador monolítico cuyas aletas se forman mediante una cuchilla que corta y levanta metal de la superficie de un bloque sólido. Nada está soldado, estañado, pegado con epoxi o brasado. La aleta y la base son el mismo grano continuo de aluminio o cobre.
Esa continuidad importa térmicamente. Cada unión en un disipador de calor añade una interfaz térmica. Los disipadores de aletas unidas usan epoxi o soldadura entre la aleta y la base, y esa capa tiene su propia resistencia además del riesgo de vacíos. Una aleta fresada no tiene tal capa, por lo que el calor viaja desde la base hacia la aleta solo con pérdidas por conducción en el material.
El proceso también es flexible. Como no hay dado, el número de aletas, la altura de aleta, el grosor de aleta y el grosor de base se pueden cambiar entre lotes de producción sin utillaje nuevo. Para programas de volumen bajo a medio, o para diseños que aún se están validando térmicamente, esa flexibilidad a menudo vale más que el menor costo unitario de una extrusión.
Fresado vs. otros métodos de formación de aletas
| Método | Grosor típico de aleta | Densidad típica de aletas | Costo de utillaje | Resistencia de unión |
|---|---|---|---|---|
| Fresado | 0.4–1.0 mm | Alta | Nulo a bajo | Ninguna (monolítico) |
| Extrusión de aluminio | 1.0–3.0 mm | Baja a media | Alto (dado) | Ninguna (monolítico) |
| Aleta unida / soldada | 0.3–1.0 mm | Alta | Bajo a medio | Presente en cada aleta |
| Aleta plegada | 0.2–0.5 mm | Muy alta | Medio | Presente en la unión de base |
| Fundición a presión | 2.0–5.0 mm | Muy baja | Alto | Ninguna (monolítico) |
La tabla anterior es indicativa y refleja rangos comerciales comunes en lugar de límites fijos. La fundición a presión, por ejemplo, es excelente para geometría 3D compleja y jefes de montaje, pero pobre para aletas densas. El fresado es lo opuesto: geometría simple, aletas densas.
¿Cómo funciona el proceso de fresado?
El fresado es una operación de mecanizado controlada, generalmente ejecutada en una máquina de fresado dedicada o en una plataforma tipo cepilladora fuertemente modificada. La secuencia es sencilla pero no perdona errores de configuración.
Paso 1: Preparación del material
El proceso comienza con un tocho o placa sólida de aluminio (típicamente 6061 o 6063) o cobre (típicamente C11000). El bloque se refrenta y escuadra para que la superficie superior quede plana dentro de una tolerancia estricta. Cualquier comba en el material se reproducirá en las puntas de las aletas, por lo que este paso establece el límite máximo de planitud final.
Paso 2: Configuración de la cuchilla y ángulo
Una cuchilla de fresado endurecida se coloca en un ángulo poco profundo respecto a la superficie de trabajo. La cuchilla no corta una viruta en el sentido convencional del fresado: corta una capa de metal y la curva hacia arriba. El ángulo de la cuchilla, el ángulo de ataque, la agudeza del filo y la profundidad de corte determinan conjuntamente si la aleta se levanta limpiamente o se desgarra.
Paso 3: Pasadas sucesivas
La herramienta avanza un paso de aleta, corta la siguiente aleta y repite. Cada pasada levanta una aleta y deja una ranura poco profunda en la base. Por lo tanto, el grosor de la base se consume progresivamente, por lo que el grosor de la base debe especificarse teniendo en cuenta la altura de la aleta.
Paso 4: Formación y enderezado de aletas
Las aletas recién fresadas no son perfectamente rectas. Por lo general, se prensan o laminan a una altura consistente y alineación paralela. Aquí es donde se establece realmente la tolerancia de altura de aleta, típicamente dentro de ±0.05 mm a ±0.10 mm en producción bien controlada.
Paso 5: Mecanizado secundario
La base se fresca al grosor final, se taladran y roscan los agujeros de montaje, se biselan los bordes y se corta cualquier bolsillo para un tubo de calor o espacio libre de componentes. En BQUQ esto se realiza en la misma plataforma CNC utilizada para nuestros disipadores de calor mecanizados por CNC, manteniendo ±0.005 mm en características críticas como la posición de los agujeros de montaje y la planitud de la base.
Paso 6: Acabado superficial
Los disipadores de calor de aluminio fresado desnudo son comunes. El anodizado negro a menudo se solicita por apariencia o emisividad, aunque en condiciones típicas de convección natural el beneficio de radiación es modesto en comparación con la conducción y la convección. Las piezas de cobre fresado generalmente se dejan desnudas o niqueladas para prevenir la oxidación.
¿Qué densidad de aletas puede lograr realmente el fresado?
La densidad de aletas generalmente se expresa como paso (distancia de centro a centro) o como aletas por pulgada (FPI). El fresado alcanza rutinariamente un paso de 0.8–2.0 mm, que es aproximadamente 13–32 FPI. En producción, un grosor de aleta de 0.5 mm con un paso de 1.0 mm es una combinación muy común y estable.
Aquí hay un triángulo de compensación que los ingenieros deben entender antes de especificar:
- Aletas más delgadas aumentan el área superficial pero reducen la conducción a lo largo de la aleta, por lo que la punta de la aleta se enfría más que la base y contribuye menos de lo que sugiere su área.
- Paso más estrecho aumenta el área pero restringe el flujo de aire. Por debajo de aproximadamente 1 mm de espacio, la acumulación de polvo y la caída de presión se convierten en problemas reales en diseños de convección forzada.
- Aletas más altas aumentan el área pero amplifican la caída de temperatura en la punta. Las relaciones de aspecto superiores a aproximadamente 15:1 (altura a grosor) se vuelven difíciles de mantener rectas y son propensas a dañarse durante la manipulación.
| Parámetro | Conservador | Producción típica | Agresivo |
|---|---|---|---|
| Grosor de aleta | 0.8–1.0 mm | 0.4–0.6 mm | 0.3 mm |
| Paso de aleta | 1.5–2.0 mm | 0.8–1.2 mm | 0.6 mm |
| Altura de aleta | 10–25 mm | 25–50 mm | 50–80 mm |
| Tolerancia de altura de aleta | ±0.10 mm | ±0.05 mm | ±0.03 mm |
| Grosor de base | 5–10 mm | 3–6 mm | 2 mm |
Los valores en la columna "agresivo" son alcanzables pero deben validarse con un prototipo térmico antes de comprometerse al volumen. También aumentan el costo unitario y reducen el rendimiento.
Fresado vs. extrusión: ¿cuándo elegir cuál?
Esta es la pregunta de abastecimiento más común, y la respuesta honesta es que resuelven problemas diferentes.
Elija extrusión cuando: el paso de aleta sea de 2 mm o más, su volumen anual sea lo suficientemente alto como para amortizar un dado, su perfil necesite ser largo y constante, y su objetivo térmico sea moderado. Los perfiles extruidos son baratos en volumen y están disponibles en enormes bibliotecas estándar. Consulte nuestra comparación en la lista de verificación de diseño de disipadores de calor.
Elija fresado cuando: necesite un paso de aleta inferior a aproximadamente 1.5 mm, su volumen sea de bajo a medio, su diseño aún esté cambiando, o necesite un disipador de calor de cobre. El cobre no se puede extruir económicamente en perfiles de aletas densas, que es exactamente por lo que los disipadores de calor de cobre con aletas fresadas dominan las aplicaciones de alta gama.
Elija aleta unida cuando: necesite aletas más altas de aproximadamente 60 mm, o necesite combinar materiales, como una base de cobre con aletas de aluminio.
Una regla práctica: si una extrusión puede alcanzar su objetivo térmico con aletas a un paso de 2 mm o más y su volumen supera aproximadamente las 5,000 piezas por año, la extrusión generalmente será más barata por unidad. Por debajo de eso, o por debajo de 1.5 mm de paso, el fresado generalmente gana en costo total de propiedad porque no hay dado que amortizar.
¿Qué determina el costo de un disipador de calor por fresado?
El precio unitario de un disipador de calor por fresado se compone de cinco componentes. Entenderlos le permite apuntar a la reducción de costos de manera inteligente en lugar de simplemente pedir un descuento.
| Factor de costo | Participación en el costo unitario (indicativa) | Cómo reducirlo |
|---|---|---|
| Materia prima (Al o Cu) | 30–55% | Reducir el grosor de la base; usar aluminio donde no se requiera cobre |
| Tiempo de máquina | 25–40% | Paso de aleta más amplio, aletas más cortas, menos pasadas |
| CNC secundario | 10–20% | Simplificar características de montaje, reducir agujeros roscados |
| Acabado | 5–15% | Especificar aluminio desnudo en lugar de anodizado donde sea aceptable |
| Rendimiento / desperdicio | 5–15% | Evitar relaciones de aspecto de aleta agresivas |
El cobre es la variable dominante. El cobre cuesta varias veces más por kilogramo que el aluminio y es aproximadamente tres veces más denso, por lo que un disipador de calor de cobre fresado puede costar fácilmente 3–5 veces más que uno de aluminio de geometría idéntica. Especifique cobre solo donde la mayor conductividad térmica sea realmente necesaria, típicamente en aplicaciones de alto flujo de calor por encima de aproximadamente 50 W/cm² en la fuente, o donde domine la resistencia de propagación en la base.
El tiempo de máquina escala con el número de pasadas de aleta. Duplicar el número de aletas duplica aproximadamente el tiempo de fresado, por lo que las densidades de aletas agresivas conllevan una penalización de costo real en lugar de ser área superficial gratuita.
Para un tratamiento más amplio de dónde se desperdicia dinero típicamente en un programa de disipadores de calor, consulte reducción de costos de disipadores de calor.
Opciones de diseño que añaden costo silenciosamente
- Especificar anodizado en una pieza que nunca será visible.
- Añadir un patrón de agujeros roscados que requiera una configuración de utillaje separada.
- Solicitar una tolerancia de altura de aleta de ±0.02 mm cuando ±0.05 mm pasaría la validación térmica.
- Diseñar una altura de aleta que fuerce dos pasadas de fresado en lugar de una.
- Mezclar base de cobre con aletas de aluminio, lo que reintroduce una unión y anula el propósito del fresado.
¿Qué deben verificar los compradores antes de ordenar?
Los disipadores de calor por fresado son fáciles de cotizar y más difíciles de producir de manera consistente. Antes de realizar un pedido de producción, confirme lo siguiente con su proveedor.
1. Planitud de la base después del fresado. El fresado induce tensión que puede combar la base. Solicite un valor de planitud, típicamente 0.05–0.10 mm en la cara de montaje para una pieza de 100 mm, y confirme que se mide después del acabado, no antes.
2. Condición de la punta de la aleta. Busque rebabas, desgarros o puntas dobladas. Estos reducen el área efectiva y pueden cortocircuitar aletas adyacentes.
3. Uniformidad de altura de aleta. Mida en todo el conjunto de aletas, no solo en el centro. Las aletas de los bordes a menudo son más altas o más bajas.
4. Certificación de material. Para aluminio, confirme la aleación y el temple. Para cobre, confirme el grado de conductividad.
5. Especificación de acabado superficial. Las piezas de aluminio fresado desnudo deben definirse claramente — consulte anodizado y acabado desnudo de disipadores de calor para saber cómo la elección del acabado interactúa con el rendimiento térmico y la corrosión.
6. Política de muestra primero. Siempre pruebe térmicamente un prototipo antes de preparar utillaje o comprometerse al volumen. El fresado no tiene utillaje que amortizar, por lo que el muestreo es barato y rápido.
BQUQ ejecuta la producción de disipadores de calor por fresado junto con mecanizado CNC, estampado de metal y muelles personalizados en cuatro líneas de producción en una sola fábrica en Dongguan. Eso significa que el mecanizado de la base, el patrón de agujeros y el acabado de un disipador de calor por fresado se manejan en la misma instalación que el propio fresado, lo que acorta el ciclo entre la primera pieza y la producción. El MOQ es flexible, y las cotizaciones se devuelven dentro de 12 horas laborables.
Preguntas frecuentes
P: ¿Se pueden fabricar disipadores de calor por fresado de cobre?
R: Sí. El fresado de cobre es común para aplicaciones de alto flujo de calor porque la conductividad térmica del cobre es aproximadamente el doble que la del aluminio. La contrapartida es el costo: el cobre es significativamente más caro por kilogramo y aproximadamente tres veces más denso, por lo que un disipador de calor de cobre fresado típicamente cuesta varias veces más que uno de aluminio de la misma geometría. Especifique cobre solo cuando la resistencia de propagación de la base o la densidad de flujo realmente lo requieran.
P: ¿Cuál es el grosor mínimo de aleta para fresado?
R: En producción estable, 0.4 mm es un mínimo realista para aluminio, y 0.5 mm es un valor predeterminado más seguro. El cobre a veces se puede llevar más delgado porque es más dúctil, pero las aletas delgadas de cobre se deforman fácilmente durante la manipulación. Las aletas por debajo de 0.4 mm son posibles en fase de desarrollo pero generalmente reducen el rendimiento lo suficiente como para compensar la ganancia térmica.
P: ¿Es el fresado más caro que la extrusión?
R: Por unidad en alto volumen, generalmente sí — típicamente 1.5 a 3 veces una extrusión equivalente. Pero la extrusión requiere un dado, que puede costar miles de dólares y tarda semanas en cortarse. En volumen bajo a medio, o cuando el paso de aleta debe ser inferior a aproximadamente 1.5 mm, el fresado a menudo tiene un costo total menor porque no hay utillaje que amortizar ni plazo de entrega de dado.
P: ¿Necesitan los disipadores de calor por fresado un material de interfaz térmica?
R: Sí. El conjunto de aletas fresadas es monolítico, pero el disipador de calor aún se monta a un componente a través de una interfaz mecánica, y esa interfaz necesita un TIM. La elección de relleno de espacio, almohadilla de cambio de fase o grasa depende de la planitud de la superficie, la presión de montaje y el espacio. Consulte nuestra guía de selección de interfaz térmica para saber cómo hacer coincidir el TIM con una base fresada.
P: ¿Qué plazo de entrega debo esperar?
R: Desde una fábrica de origen en Dongguan como BQUQ, una cotización generalmente se devuelve dentro de 12 horas laborables después de recibir un plano o modelo 3D. Los prototipos de disipadores de calor por fresado comúnmente se envían en 7–15 días después de la aprobación del plano, y las corridas de producción dependen de la cantidad, el acabado y la disponibilidad de material. Las piezas de cobre generalmente tardan más que las de aluminio debido al plazo de entrega del material.
Recursos relacionados
- Acerca de BQUQ y nuestras cuatro líneas de producción en Dongguan: /about/
- Gama completa de productos de disipadores de calor, incluidos fresados, extruidos y mecanizados por CNC: /heat-sinks/
- Disipadores de calor mecanizados por CNC con tolerancia de ±0.005 mm: /cnc-machined-heat-sinks/
- Tendencias de la industria en gestión térmica y refrigeración de electrónica: /industry-dynamics/
- Artículos técnicos y guías de ingeniería: /bquq-blog/
- Preguntas frecuentes sobre abastecimiento y fabricación: /faq/
- Estudios de caso de programas de producción de BQUQ: /case/
- Contacte al equipo de ingeniería para una cotización en 12 horas: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) ejecuta mecanizado CNC (±0.005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una sola fábrica ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


