
El acero de las pinzas y su tratamiento térmico equilibran los dedos elásticos con los orificios resistentes al desgaste, típicamente 45-62 HRC. BQUQ mecaniza ambos, certificado ISO9001.
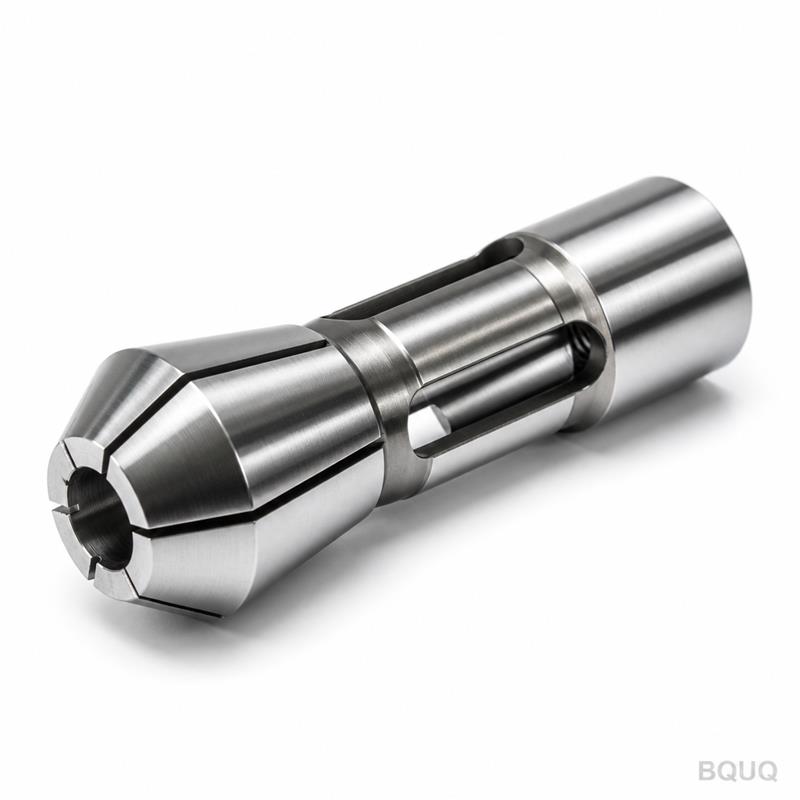
Materiales y Tratamiento Térmico de Pinzas: Del Acero para Muelles a la Aleación Endurecida
El material de la pinza y su tratamiento térmico determinan las tres propiedades que definen el éxito o fracaso de una pinza: el comportamiento elástico de los dedos ranurados, la resistencia al desgaste del orificio y la estabilidad de la geometría rectificada. Los cuerpos de acero para muelles suelen tener 45–52 HRC para que los dedos flexionen millones de ciclos sin agrietarse; los orificios de aleación endurecida pueden alcanzar 58–62 HRC donde el desgaste es dominante — y toda la pieza debe permanecer dimensionalmente estable durante el rectificado.
Una pinza es una contradicción mecanizada a partir de una sola pieza de metal. Sus dedos deben comportarse como un muelle, abriéndose y cerrándose decenas de miles de veces por turno. Su orificio debe comportarse como una pista de rodamiento, resistiendo la barra abrasiva y manteniendo una geometría a nivel de micras. Su cono debe asentarse con precisión contra el mandril sin agarrotarse. Ninguna dureza única sirve para estas tres funciones, por lo que los fabricantes de pinzas eligen el acero y el tratamiento térmico para equilibrarlas — y el equilibrio es diferente para una pinza de muelle que para una pinza sólida o un componente de mandril.
Qué Exige Cada Elemento de la Pinza al Material
Si se divide la pinza en zonas funcionales, las demandas del material se vuelven claras. La sección de dedos ranurados necesita resistencia a la fatiga: se dobla en cada ciclo, y una grieta que comienza en la raíz de una ranura termina con la vida de la pinza — o peor, envía un fragmento a la máquina. El orificio necesita dureza y resistencia al desgaste: la barra que se desliza a través de él durante la alimentación es un evento abrasivo que se mide en miles de ciclos. El cono necesita una superficie resistente al agarrotamiento y tenaz que se asiente repetidamente contra el cono del mandril.
| Zona de la pinza | Requisito dominante | Dureza típica (industria) |
|---|---|---|
| Dedos ranurados | Resistencia a la fatiga, recuperación elástica | 45–52 HRC típico |
| Orificio | Resistencia al desgaste, estabilidad dimensional | 55–62 HRC típico |
| Cono/asiento | Resistencia al agarrotamiento, tenacidad | 45–58 HRC típico |
| Cuerpo de pinza sólida | Rigidez, resistencia al desgaste | 58–62 HRC típico |
Los números son rangos comerciales típicos, no un estándar único — el valor correcto depende del tamaño de la pinza, la geometría de la ranura y el servicio. El patrón es el punto clave: las zonas que deben flexionarse se mantienen más tenaces y ligeramente más blandas, mientras que las zonas que deben soportar la abrasión se endurecen hasta el límite práctico.
Acero para Muelles: El Cuerpo Clásico de la Pinza
El acero para muelles es la respuesta tradicional para los cuerpos de pinzas ranuradas porque está diseñado exactamente para este servicio: deflexión elástica, ciclo tras ciclo, sin deformación permanente. La metalurgia es un acero de medio a alto carbono o acero aleado endurecido y revenido a una condición de muelle — lo suficientemente duro para volver a su forma, y revenido lo suficiente para no agrietarse en las raíces de las ranuras.
El compromiso del revenido es el corazón de la elección. Si se revenido demasiado duro, los dedos se rompen después de unos pocos miles de ciclos — el clásico fallo de "pinza nueva agrietada en una semana", generalmente por una especificación de dureza copiada de una pieza de desgaste. Si se revenido demasiado blando, los dedos toman una deformación permanente, la pinza deja de abrirse completamente y la barra se arrastra durante la alimentación. El revenido correcto deja los dedos elásticos a la deflexión operativa del tamaño del orificio, razón por la cual las pinzas pequeñas con dedos proporcionalmente más gruesos pueden funcionar más duras que las grandes de pared delgada.
| Familia de acero | Uso típico en pinzas | Propiedad clave |
|---|---|---|
| Acero para muelles de alto carbono | Cuerpos de pinzas de muelle ranuradas | Recuperación elástica, vida a fatiga |
| Acero para muelles de silicio-manganeso | Pinzas de muelle de servicio pesado | Mayor resistencia a la fatiga |
| Acero aleado al cromo | Pinzas endurecidas y pinzas sólidas | Endurecimiento profundo, resistencia al desgaste |
| Acero aleado tipo rodamiento | Orificios de alto desgaste, pinzas sólidas | Dureza extrema, estabilidad |
La dirección del grano y la limpieza importan tanto como el grado: una ranura cortada a través de una mala inclusión es una grieta preexistente. La producción de pinzas de buena reputación comienza con barras de calidad asegurada y controla la fuente del acero, porque la vida a fatiga no se puede inspeccionar en una pinza terminada — se compra en la colada.
Endurecimiento y Revenido: El Orden del Proceso
El tratamiento térmico para una pinza de muelle sigue una secuencia deliberada, y el orden importa tanto como las temperaturas. El blanco se mecaniza con el orificio ligeramente sobredimensionado y las ranuras sin cortar o con un corte preliminar. Luego se endurece: se austeniza, se templa y se reviene a la dureza objetivo para el servicio de muelle del cuerpo. Solo después de que el acero es estable comienza el trabajo de precisión — el orificio se rectifica al tamaño final y el cono se termina, porque el rectificado después del endurecimiento es lo que mantiene la geometría verdadera en una pieza que no se moverá de nuevo.
Las ranuras son un caso especial. Cortar ranuras después del endurecimiento arriesga grietas en las raíces; cortarlas antes del endurecimiento arriesga distorsión que cierra o abre el ancho de la ranura. La práctica de producción varía, pero el orificio rectificado final y la geometría final de la ranura siempre se hacen en la pieza endurecida, con alivio de tensiones donde el proceso lo demande. Las raíces de las ranuras se redondean, nunca se dejan cuadradas — una raíz cuadrada es una muesca de fatiga que concentra cada ciclo en una línea.
| Paso del proceso | Propósito | Resultado típico |
|---|---|---|
| Mecanizar blanco | Cuerpo, orificio y cono casi netos | Material estable para el tratamiento |
| Endurecer y templar | Transformación completa de dureza | Acero duro y resistente al desgaste |
| Revenir | Restaurar tenacidad y comportamiento de muelle | Cuerpo típico de 45–52 HRC |
| Rectificar orificio y cono | Geometría verdadera sobre acero estable | Concentricidad a nivel de micras |
| Cortar/terminar ranuras | Geometría final de flexión | Raíces redondeadas, ancho controlado |
| Inspección final | Verificaciones de orificio, cono, descentramiento y dureza | Certificado de clase por lote |
La conclusión: el endurecimiento ocurre antes del rectificado final, nunca después. Una pinza rectificada y luego endurecida se ha movido para cuando llega a usted, y su clase de descentramiento es ficticia. Cuando un proveedor no puede indicar el orden del proceso, trate el certificado de descentramiento con sospecha.
Orificios de Aleación Endurecida y Pinzas Sólidas
Donde el desgaste domina — pinzas sólidas, pinzas maestras y la zona del orificio de pinzas de muelle de servicio pesado — los fabricantes recurren a aceros aleados al cromo y tipo rodamiento que se endurecen profunda y uniformemente. Estos grados alcanzan el extremo superior del rango de dureza y mantienen su geometría porque están endurecidos en todo su espesor en lugar de endurecidos superficialmente; una capa delgada en el orificio de una pinza se desgastaría y expondría metal blando exactamente donde se desliza la barra.
Las pinzas sólidas pueden funcionar en el extremo superior del rango de dureza porque nada tiene que flexionarse. El compromiso aparece en el otro extremo de la vida de la pinza: una pinza muy dura es frágil en secciones delgadas y más propensa a astillarse en los bordes del orificio si una barra se carga torcida. El diseño de la pinza sólida maneja esto con el grosor de la sección y el tratamiento de bordes en lugar de ablandar el acero.
Coincidencia del Material con el Servicio
La guía de selección es más simple de lo que sugiere la metalurgia. Pinzas de muelle alimentadas por barra en tornos automáticos y suizos: cuerpo de acero para muelles, revenido para fatiga, orificio endurecido y rectificado. Pinzas sólidas para rectificado y torneado duro: acero aleado endurecido en todo su espesor al rango superior. Material abrasivo o de alto desgaste (acero inoxidable, aleaciones estiradas en frío): especifique el tratamiento de orificio más duro y planifique intervalos de vida del orificio más cortos. Material blando (latón, aluminio): la dureza puede bajar, pero la especificación de fatiga de los dedos permanece.
Dos precauciones prácticas. Primero, la dureza es un rango, y el certificado debe indicarlo: una pinza "endurecida" sin un número no le dice nada. Segundo, nunca re-endurezca una pinza desgastada — las ranuras y el orificio se terminaron después del tratamiento original, y un segundo temple distorsiona la geometría más allá de la recuperación. Reemplace, no re-trate.
Qué Preguntar a un Proveedor de Pinzas
Haga cuatro preguntas: qué familia de acero usa el cuerpo, el rango de dureza objetivo con certificado, si el orificio se rectifica después del endurecimiento y qué vida a fatiga apunta el diseño de la ranura en su tamaño de orificio. Las respuestas separan una fábrica que trata las pinzas como muelles de precisión de una que mecaniza formas y las endurece como una ocurrencia tardía.
En BQUQ, las líneas de pinzas ejecutan esta disciplina internamente: pinzas de muelle para las familias 36/46/52/60/630/643 mecanizadas de acero para muelles y aleación endurecida, orificios rectificados después del tratamiento térmico, y dureza y descentramiento verificados antes del envío — todo bajo control de proceso ISO9001 en la misma fábrica de Dongguan que opera nuestras líneas de CNC, estampado, muelles y disipadores. Explore la gama de pinzas para torno automático y los mandriles suizos y de pinzas 2J en los que se asientan, y tenga en cuenta el otro extremo del ciclo de vida con nuestra guía de mantenimiento de pinzas — la elección del material decide cuánto dura una pinza, pero el cuidado decide si muere de vejez o de negligencia. Envíe los detalles de su máquina y barra a sc@bquq.com para una cotización dentro de 12 horas hábiles.
Preguntas Frecuentes
P: ¿Por qué una pinza es a la vez dura y elástica?
R: Diferentes zonas necesitan diferentes propiedades. Los dedos ranurados deben flexionarse elásticamente durante millones de ciclos, por lo que se revenen a una condición de muelle alrededor de 45–52 HRC típico; el orificio debe resistir la abrasión, por lo que se endurece hacia 55–62 HRC típico. Una pieza, dos objetivos de tratamiento térmico.
P: ¿Por qué se agrietó mi pinza nueva en una ranura?
R: Las causas habituales son una raíz de ranura dejada cuadrada en lugar de redondeada, un revenido demasiado duro que eliminó la tenacidad o un defecto del acero en la ranura. Una grieta en las primeras semanas de servicio es un problema de fabricación — solicite el certificado de dureza y reemplace la pinza.
P: ¿Debe rectificarse el orificio antes o después del endurecimiento?
R: Después. Rectificar el orificio y el cono en la pieza endurecida es lo que garantiza que la geometría permanezca verdadera durante la vida de la pinza. Endurecer después del rectificado distorsiona el orificio y hace que la clase de descentramiento no tenga sentido.
P: ¿Puede una pinza desgastada re-endurecerse y reutilizarse?
R: No. El re-endurecimiento distorsiona el orificio, el cono y las ranuras terminados más allá de la recuperación práctica, y la historia de fatiga de los dedos ya está agotada. El reemplazo es más barato que las piezas de desecho que producirá una pinza re-tratada.
P: ¿Qué certificado debe acompañar a una pinza?
R: Como mínimo, identidad del material, el rango de dureza realmente medido y la clase de descentramiento orificio-cono por pieza o por lote. BQUQ envía datos de inspección de dureza y descentramiento con cada lote de pinzas — pídalos a cualquier proveedor antes de pagar.
Autoría del Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera mecanizado CNC, estampado de metales, muelles personalizados, disipadores y líneas de pinzas bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


