
Instale un mandril de pinza en cinco pasos: limpie, asiente, aplique el par en etapas, ajuste la pinza y verifique el descentramiento con un calibrador patrón. BQUQ fabrica mandriles de clase 0.005 mm.
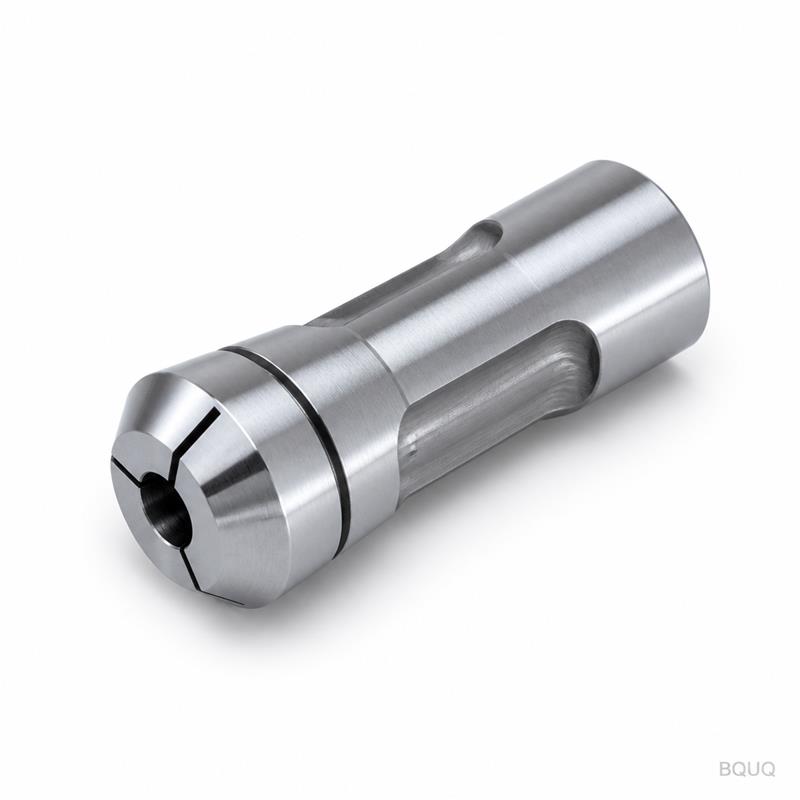
Instalación de un mandril de pinza: par de apriete, asiento y verificación de descentramiento
Instalar correctamente un mandril de pinza es una secuencia de cinco pasos: limpiar el cono del husillo, asentar el mandril, aplicar el par de apriete de montaje en etapas, ajustar la pinza con un cono limpio y verificar el descentramiento con un calibrador patrón rectificado antes de la primera pieza, porque cada micrón de error de instalación se suma directamente al descentramiento que verán sus piezas. Si omite el paso de limpieza, incluso el mejor mandril y la mejor pinza que pueda comprar presentarán descentramiento.
Un mandril de pinza solo es tan preciso como su instalación. El mandril porta la precisión de sus conos rectificados, pero esos conos se encuentran con la máquina a través de interfaces que acumulan virutas, rebabas y residuos de refrigerante, y a través de elementos de fijación que deben cargarse uniformemente para mantener el mandril cuadrado. Los instaladores que apresuran el trabajo culpan al mandril más tarde por un descentramiento que la instalación causó. La secuencia siguiente toma minutos y elimina la instalación de la lista de sospechosos de forma permanente.
Antes de comenzar: limpie todo
La causa más común de un mandril nuevo "defectuoso" es una interfaz sucia. Virutas, refrigerante seco, una rebaba del último cambio de herramienta o una marca de un mandril anterior se interponen entre el mandril y la nariz del husillo, elevando el mandril excéntricamente más allá de la clase de descentramiento de las pinzas que sostendrá.
Limpie el cono y la cara de la nariz del husillo con disolvente y un paño sin pelusa, e inspeccione si hay rebabas con una uña o una piedra fina. Haga lo mismo con el cono de montaje y la cara posterior del mandril antes de colocarlo. Revise la nariz del husillo en busca de muescas: una rebaba en el cono no se limpia, se elimina con piedra, y una nariz de husillo dañada requiere servicio de máquina herramienta, no una llave más grande.
| Superficie | Riesgo de contaminación | Método de limpieza |
|---|---|---|
| Cono/cara de la nariz del husillo | Virutas, refrigerante seco, rebabas | Disolvente + paño; eliminar rebabas con piedra |
| Cono de montaje del mandril | Óxido por almacenamiento, golpes por manipulación | Disolvente + paño; inspeccionar |
| Cara posterior del mandril | Virutas del montaje anterior | Disolvente + paño |
| Cono de la pinza y cono del mandril | Residuos del último trabajo | Disolvente + paño solamente |
Conclusión: si alguna de las superficies de contacto muestra una rebaba o muesca, elimínela antes del montaje: un mandril apretado sobre una rebaba se asienta torcido y permanece torcido hasta que alguien repita toda la instalación.
Asiento del mandril
Con ambas superficies limpias, monte el mandril a mano o con un dispositivo de elevación y llévelo a su lugar contra la nariz del husillo de manera uniforme. El mandril debe asentarse por su propio peso y una ligera presión, con los conos de acoplamiento en contacto completo alrededor de la circunferencia: un mandril que se balancea o se asienta solo en un punto está sucio, dañado o no corresponde al husillo.
Verifique el asiento antes de aplicar el par completo. Una prueba rápida es atraer el mandril ligeramente y sentir si hay movimiento o balanceo; mejor aún, indique el registro del mandril o una barra de prueba después de una atracción ligera y confirme que la lectura ya está cerca del valor final. Si el mandril se asienta torcido con carga ligera, más par no lo enderezará, solo fijará el error.
Par de apriete: uniforme, en etapas y según especificación
Los elementos de fijación de montaje deben apretarse uniformemente y en etapas para que la cara del mandril cargue de manera uniforme. Apriete en un patrón cruzado o de estrella, la misma disciplina que en una culata de cilindro, en al menos dos o tres etapas, terminando con el par que especifique el fabricante de la máquina o del mandril.
No adivine el par y no use una extensión de llave. Un montaje con par insuficiente permite que el mandril se desplace bajo las fuerzas de corte; un montaje con par excesivo deforma el cuerpo del mandril o la nariz del husillo. Si se pierde la especificación del fabricante, use el grado y tamaño del elemento de fijación como guía y mantenga el patrón uniforme: el objetivo es un contacto facial uniforme, no una carga máxima del perno.
| Paso de montaje | Acción | Verificación |
|---|---|---|
| 1 | Limpiar e inspeccionar todas las interfaces | Sin rebabas, sin residuos |
| 2 | Asentar el mandril en el husillo | Contacto completo del cono, sin balanceo |
| 3 | Apretar los elementos de fijación, patrón de estrella, ~50% | Espacio uniforme alrededor |
| 4 | Aplicar par según especificación, patrón de estrella, 100% | Par final, sin movimiento |
| 5 | Ajustar la pinza, verificación de descentramiento con calibrador patrón | TIR dentro de la clase |
La conclusión: aplique el par en etapas con un patrón. Un mandril apretado en sentido horario alrededor del círculo de pernos se asienta progresivamente y su cara nunca queda plana.
Ajuste de la pinza
La pinza se coloca limpia, correctamente orientada con la llave y completamente asentada. Muchos diseños de mandril usan una llave o ranura de pasador que orienta la pinza: engánchela correctamente o la pinza puede asentarse con la ranura desalineada y sujetar de manera desigual. Verifique que el cono de la pinza coincida con el cono del mandril y que la pinza caiga a la profundidad de asiento completa sin fuerza.
Para mandriles con tubo de tracción o tuerca, baje la tuerca hasta que apenas haga contacto, luego asiente la pinza con un calibrador patrón o la barra real instalada para que las mordazas se cierren alrededor de algo redondo. Nunca cierre una pinza elástica vacía con fuerza contra su tope: el cierre vacío repetido tensa las mordazas y puede asentar las ranuras. Si el mandril usa una llave específica para la tuerca de la pinza, úsela; las cargas de apriete en las tuercas de pinza son moderadas, y el riesgo no es el exceso de par sino un asiento desigual.
La verificación de descentramiento que finaliza el trabajo
La instalación solo termina cuando un calibrador patrón rectificado en la pinza lee dentro de la clase de descentramiento en un comparador. Monte el calibrador patrón del tamaño de agujero correcto, asiente la pinza normalmente y lea el descentramiento total indicado cerca de la nariz de la pinza mientras gira lentamente a mano. Tome una segunda lectura más adelante a lo largo del calibrador patrón: si el descentramiento aumenta a lo largo de la barra, el error es de la barra o de la sujeción de la pinza, no del mandril.
Registre la lectura. Es la línea base con la que se comparará cada configuración futura, y el número que le dirá, meses después, si un problema de descentramiento es nuevo o siempre estuvo allí. Si la lectura de instalación está fuera de la clase, no comience a cortar: vuelva a limpiar y reasiente una vez, luego verifique de nuevo; si persiste, la lista de sospechosos pasa a la pinza, el mandril o el husillo, en ese orden. La lógica presupuestaria detrás de los números está en nuestro artículo descentramiento de pinza explicado.
Verificaciones de primera ejecución y seguimiento
Después de que la verificación de descentramiento pase, ejecute las primeras piezas y verifique los diámetros y superficies terminados: el comparador en el calibrador patrón no puede ver la deflexión bajo corte, por lo que la inspección de la primera pieza es la prueba final de la instalación. Vuelva a verificar el descentramiento después de la primera hora de funcionamiento y luego según el programa de mantenimiento, porque un mandril puede asentarse ligeramente bajo el crecimiento térmico y la vibración, y un elemento de fijación puede aflojarse.
Cuando aparezcan problemas más tarde, resista el reflejo de culpar al mandril. La mayoría de los "problemas de mandril" son problemas de reinstalación: suciedad, un elemento de fijación aflojado, una pinza desgastada o una superficie de asiento dañada. Nuestra guía de solución de problemas de mandril de pinza recorre la lista de fallos en el orden en que los talleres reales deberían verificarla.
Selección y verificación del propio mandril
La habilidad de instalación no puede rescatar un mandril cuyos conos no fueron rectificados con precisión, así que verifique el mandril al recibirlo: revise el cono de asiento y el cono de la pinza por daños, confirme que la familia de pinzas coincida con lo que pidió y solicite los datos de descentramiento del fabricante. Un mandril construido a la clase 0.005 mm, instalado con esta secuencia, mantiene esa clase en la nariz de la pinza, que es el punto de partida para las piezas que fabricará.
BQUQ mecaniza mandriles de pinza suizos y 2J y mandriles de pinza para portaherramientas a partir de aleación endurecida en la misma línea CNC que mantiene ±0.005 mm, bajo control ISO9001, y los envía con datos de inspección. Vea las gamas de mandriles de pinza suizos y 2J y mandriles de pinza para portaherramientas, y envíe los detalles de su máquina y husillo a sc@bquq.com o WhatsApp +86 13713157787 para un presupuesto dentro de 12 horas hábiles.
Preguntas frecuentes
P: ¿Por qué mi mandril de pinza nuevo presenta descentramiento incluso con una pinza nueva?
R: Verifique primero la instalación: suciedad o una rebaba entre el mandril y la nariz del husillo, o elementos de fijación apretados de manera desigual, elevan el mandril excéntricamente. Limpie, reasiente, aplique el par en patrón de estrella y luego verifique nuevamente con un calibrador patrón antes de sospechar del propio mandril.
P: ¿Qué par de apriete debo usar para el montaje del mandril de pinza?
R: Use la especificación del fabricante de la máquina o del mandril. Si no está disponible, siga el grado y tamaño del elemento de fijación, apriete en patrón de estrella en etapas y busque un contacto facial uniforme: la carga uniforme importa más que la carga máxima del perno.
P: ¿Cómo sé que el mandril está asentado correctamente?
R: El mandril debe asentarse por su propio peso con contacto completo del cono y sin balanceo. Atraiga ligeramente e indique un registro o barra de prueba: si la lectura ya está cerca del valor final con carga ligera, el asiento es bueno; si no, vuelva a limpiar y reasiente.
P: ¿Debo verificar el descentramiento en cada cambio de pinza?
R: Sí: toma dos minutos con el comparador ya en la mano y detecta suciedad, un cono dañado o una pinza desgastada antes de que genere piezas defectuosas. Registre la lectura; la tendencia a lo largo del tiempo es su alerta temprana para el desgaste del mandril y la pinza.
P: ¿Puede el exceso de par en una tuerca de pinza dañar el mandril?
R: Sí. La carga excesiva deforma secciones delgadas del mandril y puede dañar el cono de la pinza. Use la llave correcta y un apriete moderado y uniforme: el trabajo de la tuerca es asentar la pinza, no aplastarla.
Redactado por el equipo de ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe los planos a sc@bquq.com o WhatsApp +86 13713157787 para un presupuesto dentro de 12 horas hábiles. www.bquq.com


