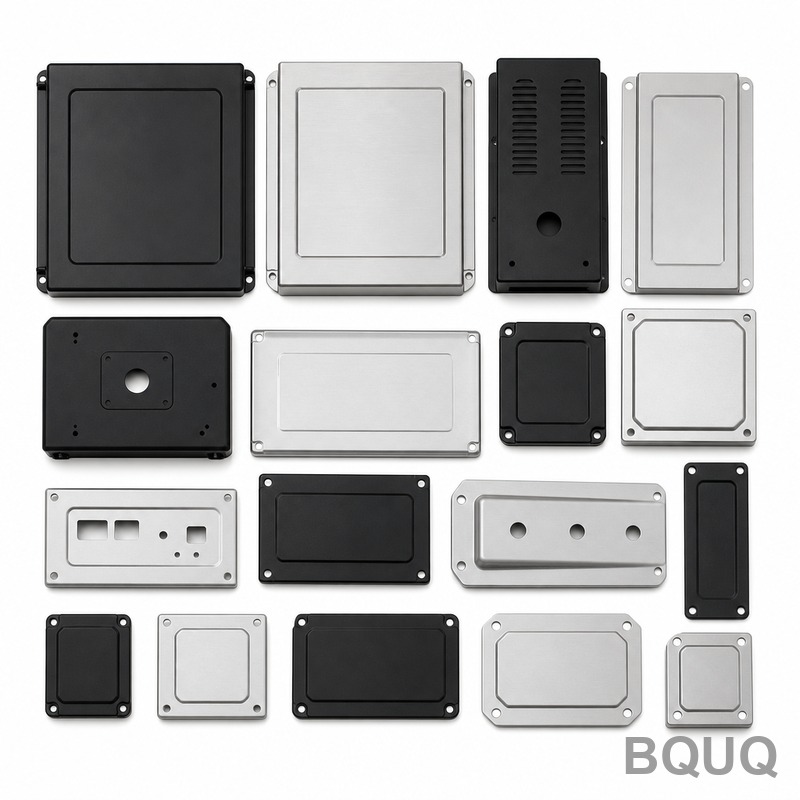
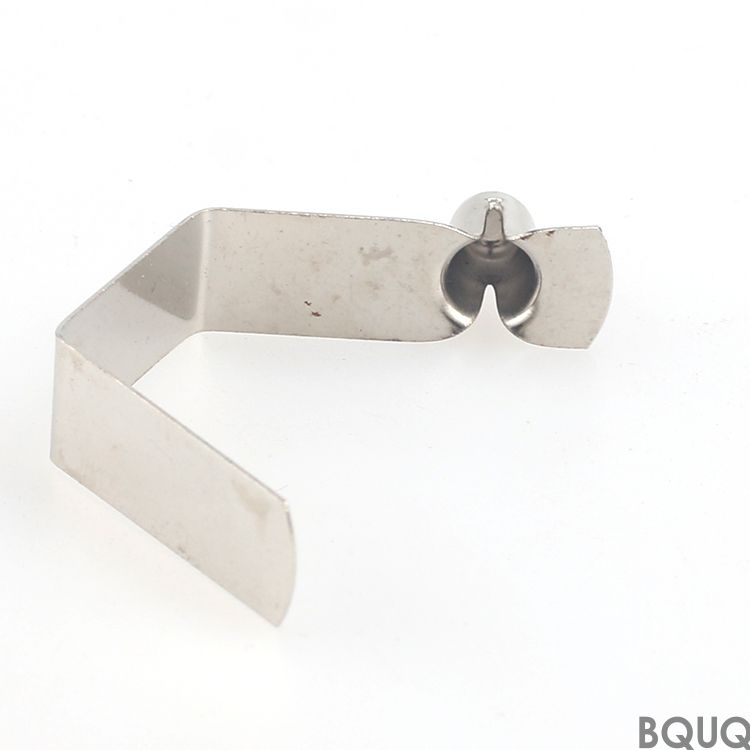
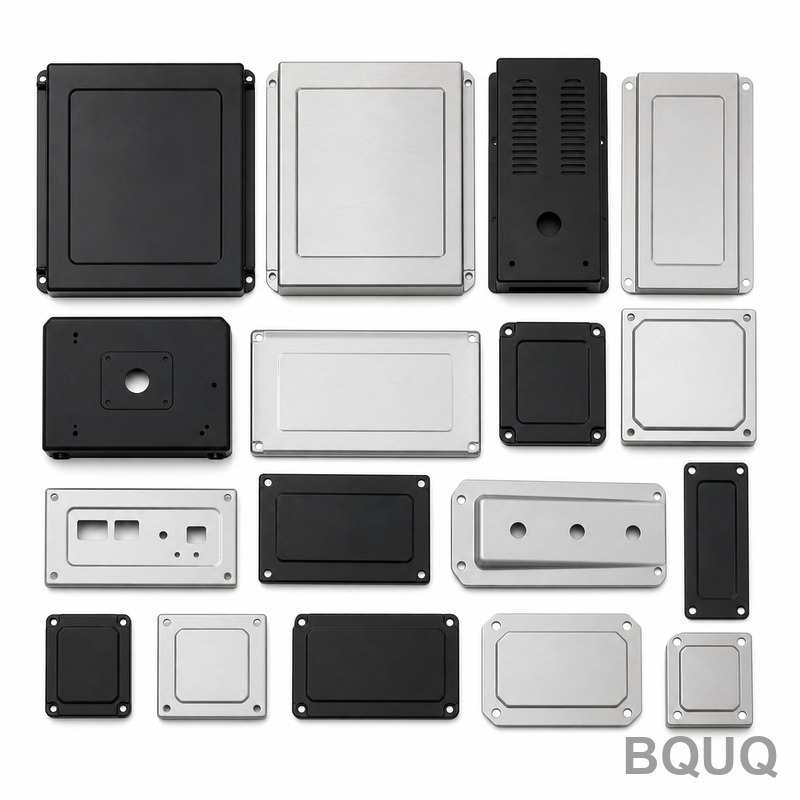
Esta carcasa de chapa metálica está estampada en SECC 1.0 mm con aletas a paso, lo que proporciona una resistencia térmica medida a ΔT = 60 K. La base mantiene tolerancia verificada sobre una placa de granito, y el ensamblaje se produce a capacidad por mes desde una única línea ISO9001 en Dongguan. El estampado mantiene el paso de aletas dentro de tolerancia a lo largo de una serie, y la geometría de una sola pieza elimina la capa adhesiva presente en enfriadores de dos partes, reduciendo el camino térmico.
Esta carcasa de chapa metálica está estampada en SECC 1.0 mm con aletas a paso, lo que proporciona una resistencia térmica medida de a ΔT = 60 K. La base mantiene , verificada sobre una placa de granito, y el ensamblaje se produce a por mes desde una única línea ISO9001 en Dongguan.
El estampado proporciona un perfil de aletas repetible que la extrusión no puede mantener: el troquel forma cada aleta en una sola carrera, por lo que el paso se mantiene dentro de a lo largo de una serie de .
Una sola carrera forma toda la carcasa de chapa metálica, por lo que el costo de la pieza deja de escalar con la complejidad. El utillaje funciona a , y el ciclo de alimenta una línea de .
La geometría de una sola pieza elimina la capa adhesiva presente en enfriadores de dos partes, reduciendo el camino térmico. Nada se interpone entre el SECC 1.0 mm y el flujo de aire excepto la propia superficie estampada.
El prensado de SECC 1.0 mm mantiene ligera la carcasa de chapa metálica, desde según el envolvente, sin sacrificar la densidad de aletas, lo cual importa donde la longitud del camino de flujo de aire ya está fijada por la carcasa.
El acabado de recubrimiento en polvo RAL 9005 se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
El material estándar es SECC 1.0 mm, suministrado con recubrimiento en polvo RAL 9005. Para aplicaciones en las que la exposición del seguidor solar sea un factor crítico, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se ajustan a , mientras que las características críticas como se controlan por separado. La geometría conformada hereda una repetibilidad del utillaje de , y la posición de los taladros se mantiene dentro de . Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre un frente a un límite de , y el paso de aletas se comprueba ópticamente a . Los informes se emiten con cada lote.
El SECC 1.0 mm de entrada se verifica en espesor y dureza antes de entrar en la prensa. Tras el conformado, confirma y frente al plano.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con en cada primera pieza. Las desviaciones superiores a activan una selección del lote completo.
La contención final es . Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
Dónde se utiliza esta pieza
los programas de seguidores solares son la razón por la que existe esta geometría. Cuando la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y el paso con stock es el límite práctico para el aluminio.
Para las construcciones de seguidores solares, la cara de montaje importa tanto como la clasificación térmica: decide si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
En los seguidores solares, la base suele funcionar también como interfaz de montaje. con plano proporciona una superficie estable para la almohadilla térmica del seguidor solar.
Los diseñadores que trabajan en seguidores solares piden planitud antes que los datos térmicos, porque el ensamblaje del seguidor solar está automatizado y una base no plana detiene la línea.
Especificaciones
Parámetro
Valor / Rango
Material
SECC 1.0 mm
Acabado superficial
recubrimiento en polvo RAL 9005
MOQ (prototipo)
300 pcs
MOQ (producción)
5000 pcs
Plazo de entrega (producción)
12 días laborables
Plazo de entrega de utillaje
20 días laborables
Preguntas frecuentes: Sus dudas antes de realizar el pedido
¿Qué tolerancia pueden mantener?
Las dimensiones generales se ajustan a ; las críticas, como , se mantienen por separado. Las formas conformadas heredan la repetibilidad del utillaje de . Si su plano requiere una tolerancia más ajustada, indíquenoslo antes de fabricar el utillaje para poder planificar la operación de prensado adicional.
Sí, enviamos tal como sale de prensa para clientes que realizan su propio acabado. El riesgo son las marcas de manipulación en las aletas de , por lo que embalamos esas piezas con láminas intercaladas dentro de .
¿Cuáles son las condiciones de embalaje y envío?
El embalaje estándar es . Cotizamos . Las cajas de exportación se etiquetan con el lote, la cantidad y el estado de inspección, y toda la documentación, incluido el informe de inspección, viaja con la mercancía.
¿Pueden suministrar la carcasa de chapa metálica premontada?
Sí. Podemos añadir clips, tornillos o un carenado de ventilador como un conjunto kit, con las piezas embolsadas y etiquetadas por juego. Esto es habitual en programas de seguidores solares y añade unos 3 días laborables.
¿Pueden ayudar con la simulación térmica antes del muestreo?
Sí. Envíenos el flujo de aire de la carcasa, la temperatura de entrada y la carga térmica que debe disiparse, y ejecutaremos un modelo en estado estacionario y le devolveremos una combinación sugerida de y . Normalmente esto ahorra una iteración de utillaje.
Cómo fabricamos y enviamos
Nuestra experiencia en seguidores solares se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que el recubrimiento en polvo estándar RAL 9005 y son conservadores en lugar de optimistas.
El utillaje se fabrica internamente, y es así como se mantiene a lo largo de un programa en lugar de desviarse pieza a pieza.
Perfil de aletas repetible y alta densidad de aletas
Requiere utillaje; geometría fijada por el troquel
Carcasa extruida
Secciones transversales constantes y sencillas
No puede mantener un paso de aletas tan ajustado como el estampado
Enfriador de dos piezas
Fabricación separada de base y aletas
La capa adhesiva añade resistencia térmica
Alternativa mecanizada
Características 3D complejas
El recubrimiento en polvo puede cortarse en las raíces de las aletas
Carcasa estampada de una pieza
Ligereza con longitud de trayectoria de aire fija
Diseño dependiente de la envolvente
Proceso / inspección
Etapa
Control
Registro
Estampado
El troquel conforma cada aleta en una sola embestida; el paso se mantiene dentro de tolerancia a lo largo de una serie
Medición del paso de aletas
Material
SECC 1.0 mm suministrado según especificación
Certificado de material
Conformado
Una sola embestida conforma toda la carcasa de chapa metálica
El ciclo alimenta una línea
Recubrimiento
Recubrimiento en polvo RAL 9005 aplicado después del conformado
Espesor y adherencia del recubrimiento
Inspección final
Base verificada sobre placa de granito
Informe de inspección antes de cada envío
Preguntas frecuentes
¿De qué material está fabricada la carcasa de chapa metálica?
El material estándar es SECC 1.0 mm. Esta chapa de acero se estampa en una sola pasada, por lo que el perfil de las aletas se mantiene repetible y el paso permanece dentro de tolerancia a lo largo de toda la serie de producción. El sustrato SECC también admite el recubrimiento en polvo RAL 9005 aplicado después del conformado.
¿Cómo se controla el paso de las aletas durante el estampado?
El troquel conforma cada aleta en una sola pasada, por lo que el paso se mantiene dentro de tolerancia a lo largo de toda la serie. El estampado proporciona un perfil de aleta repetible que la extrusión no puede mantener. Esto significa que la resistencia térmica a ΔT = 60 K permanece constante de una pieza a otra en la línea ISO9001 en Dongguan.
¿Cuál es la resistencia térmica de esta carcasa?
La resistencia térmica medida es a ΔT = 60 K. La geometría de una sola pieza elimina la capa adhesiva presente en los disipadores de dos partes, acortando la trayectoria térmica. Nada se interpone entre el SECC 1.0 mm y el flujo de aire excepto la propia superficie estampada, lo que favorece una transferencia de calor constante.
La base mantiene una tolerancia verificada sobre una placa de granito. Este paso de inspección confirma la planitud y la precisión dimensional antes del envío. El ensamblaje se produce a plena capacidad mensual desde una única línea ISO9001 en Dongguan, y la inspección se realiza antes de cada envío.
El acabado de recubrimiento en polvo RAL 9005 se aplica después del conformado. Esto significa que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas. El material estándar es SECC 1.0 mm, y el recubrimiento es compatible con la geometría de las aletas estampadas.
¿Cuál es la capacidad de producción mensual?
El ensamblaje opera a plena capacidad mensual desde una única línea ISO9001 en Dongguan. Las corridas de utillaje y el ciclo alimentan una línea, por lo que la producción escala con el proceso de estampado. Un solo golpe conforma toda la carcasa de chapa metálica, por lo que el costo por pieza deja de escalar con la complejidad.
¿Por qué elegir chapa metálica estampada en lugar de alternativas extruidas o mecanizadas?
El estampado proporciona un perfil de aleta repetible que la extrusión no puede mantener, y el troquel conforma cada aleta en un solo golpe. La geometría de una sola pieza elimina la capa adhesiva presente en los enfriadores de dos partes, acortando la trayectoria térmica. El prensado de SECC 1.0 mm mantiene la carcasa ligera sin sacrificar la densidad de aletas.